Languages
पीवीसी पाइप स्क्रू बैरल: मिलान शंक्वाकार, समानांतर और एकल-स्क्रू लाइनें
पीवीसी पाइप स्क्रू बैरल: मिलान शंक्वाकार, समानांतर और एकल-स्क्रू लाइनें
कठोर पीवीसी पेंच पर अक्षम्य है। सही वास्तुकला पिघल को स्थिर रखती है - गलत वास्तुकला काले धब्बे, वृद्धि और कम सेवा जीवन के रूप में दिखाई देती है।
पीवीसी पाइप स्क्रू बैरल · शंक्वाकार ट्विन स्क्रू · पाइप एक्सट्रूज़न स्क्रू बैरल
1. स्क्रू बैरल पीवीसी पाइप की गुणवत्ता क्यों तय करता है
पीवीसी पाइप की समस्याओं के लिए अक्सर डाई या फॉर्मूलेशन को जिम्मेदार ठहराया जाता है। व्यवहार में पेंच और बैरल उन स्थितियों को निर्धारित करते हैं जिनके साथ डाई को काम करना पड़ता है: सामग्री कितना कतरनी देखती है, यह कितनी देर तक गर्म रहती है, और सिर तक पहुंचने से पहले यह कितनी समान रूप से प्लास्टिककृत होती है।
कठोर पीवीसी बहुत कम मार्जिन देता है। जब इस पर अधिक काम किया जाता है तो यह नरम होने के बजाय ख़राब हो जाता है, और क्षति की भरपाई नहीं की जा सकती है:
·अत्यधिक कतरनी से पिघले हुए तापमान में वृद्धि होती है और थर्मल गिरावट शुरू हो जाती है
· असमान प्लास्टिकीकरण सतह दोष और आयामी भिन्नता पैदा करता है
· लंबे समय तक या असंगत निवास समय काले धब्बे और मलिनकिरण का कारण बनता है
· अस्थिर पिघल दबाव सीधे पाइप दीवार भिन्नता में तब्दील हो जाता है
यही कारण है कि डिजाइन के अनुसार पीवीसी एक्सट्रूज़न एक कम-कतरनी प्रक्रिया है, और स्क्रू बैरल ज्यामिति यहां अधिकांश अन्य की तुलना में अधिक मायने रखती हैपीवीसी अनुप्रयोग . यही तर्क संपूर्ण उत्पाद श्रृंखला पर लागू होता हैयूपीवीसी जल निकासी और पानी के पाइपकोपीवीसी फिल्म और शीट .
मुख्य अंतर्दृष्टिपीवीसी पाइप एक्सट्रूज़न में स्क्रू बैरल केवल सामग्री को पिघलाता नहीं है। यह तय करता है कि पिघला हुआ पदार्थ डाई तक पहुंचता है या नहीं।
2. वास्तविक पीवीसी पाइप लाइनों पर तीन आर्किटेक्चर
एक पाइप प्लांट से गुजरें और आपको पीवीसी ड्यूटी करते हुए तीन स्क्रू कॉन्फ़िगरेशन दिखाई देंगे। वे विनिमेय नहीं हैं, और प्रत्येक आकार और आउटपुट रेंज में एक अलग बिंदु पर अपना स्थान अर्जित करता है।
वास्तुकला यह कहां फिट बैठता है चरित्र शंक्वाकार जुड़वां पेंच छोटे से मध्यम कठोर पीवीसी पाइप और प्रोफ़ाइल पाउडर, उच्च संपीड़न, कम कतरनी के लिए बड़े फ़ीड का सेवन समानांतर जुड़वां पेंच उच्च-आउटपुट पाइप, बोर्ड और मल्टी-फॉर्मूलेशन संयंत्र निरंतर व्यास, मॉड्यूलर, इंटरलॉकिंग कक्षों के साथ सकारात्मक संदेश एकल पेंच बड़े-व्यास वाले पाइप, पॉलीओलेफ़िन और विशेष ट्यूब सरल और सस्ता जहां शुल्क पिघलाना और पंप करना है, मिश्रित नहीं चुनाव तब किया जाता है जब लाइन निर्दिष्ट होती है, और यह मशीन के जीवन के लिए तय होती है। यह पुर्जों के लिए मायने रखता है:एक शंक्वाकार जुड़वां पेंच बैरलऔरएक समानांतर जुड़वां पेंच बैरल अलग-अलग मशीन कॉन्फ़िगरेशन हैं, एक ही हिस्से के दो संस्करण नहीं।
3. शंक्वाकार जुड़वां पेंच: छोटे कठोर पीवीसी पाइप के लिए मानक
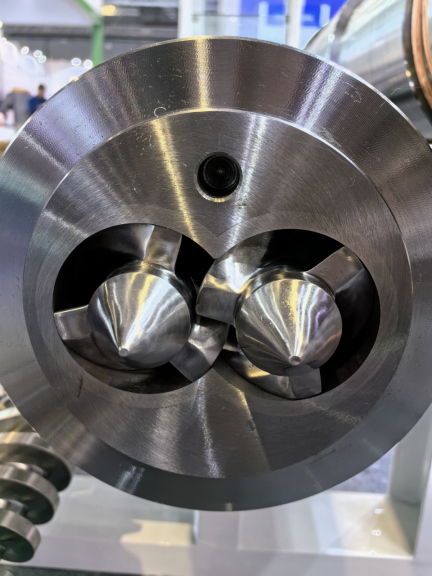
पतला पेंच ही वह कारण है जिससे यह ज्यामिति पीवीसी पर हावी होती है। फ़ीड सिरे पर स्क्रू बड़ा होता है, जो कम-बल्क-घनत्व वाले पीवीसी पाउडर के लिए एक उदार सेवन क्षेत्र देता है, और यह डिस्चार्ज की ओर संकीर्ण हो जाता है, जिससे एक चरण के बजाय धीरे-धीरे संपीड़न होता है।
क्योंकि संपीड़न प्रगतिशील है, कतरनी मध्यम रहती है और पिघलने के रास्ते पर अधिक गरम नहीं होता है। एक पॉलिमर के लिए जो केवल नरम होने के बजाय ख़राब हो जाता है, यही संपूर्ण तर्क है।
पीआईपीएलएल उसी सिद्धांत के आसपास सामान्य पीवीसी शंक्वाकार रेंज बनाता है। बैरल को एक एकल बिलेट से एक अभिन्न निर्बाध संरचना के रूप में तैयार किया जाता है, जो निकला हुआ किनारा जोड़ों को हटा देता है जहां पिघला हुआ पीवीसी रिसाव और ख़राब हो सकता है। संपीड़न अनुपात 2.5:1 और 3.5:1 के बीच सेट किया गया है ताकि कतरनी को उस बिंदु से आगे धकेले बिना पूरी तरह से प्लास्टिक बनाया जा सके जहां पीवीसी टूटना शुरू होता है।
पीवीसी के लिए शंक्वाकार जुड़वां पेंच बैरल पीआईपीएलएल विशिष्टता बेस स्टील 38CrMoAlA, मालिकाना आयन नाइट्राइडिंग के साथ नाइट्राइड परत एचवी900-1100 पर 0.4-0.6 मिमी प्रकाशित सेवा जीवन कम-भरे आवेदनों में 2 - 3 वर्ष संक्षिप्तीकरण अनुपात 2.5:1 – 3.5:1 रेडियल क्लीयरेंस 0.1 - 0.15 मिमी तापमान नियंत्रण 3 - 5 स्वतंत्र हीटिंग ज़ोन, सिंगल वेंटिंग सिस्टम मशीनिंग जांच शिपमेंट से पहले 100% परीक्षण अनुप्रयोग सादे पाइप से परे चलते हैं: निर्माण प्रोफाइल, फॉर्मवर्क के लिए शीट, दानेदार बनाना, किनारे बैंडिंग और सीलिंग स्ट्रिप्स सभी इस ज्यामिति पर उत्पादित होते हैं। जहां पाइप भारी मात्रा में भरा होता है, वहां एक ही वास्तुकला का उपयोग एक अलग मिश्र धातु के साथ किया जाता है - देखेंउच्च भरने वाले बहुलक शंक्वाकार जुड़वां पेंच बैरल .
4. समानांतर जुड़वां पेंच: जब एक पाइप लाइन समानांतर चलती है
समानांतर मशीनें संपूर्ण प्रसंस्करण लंबाई के साथ एक स्थिर पेंच व्यास रखती हैं। वे मॉड्यूलर हैं, रखरखाव में आसान हैं, और वे समान टॉर्क ट्रांसफर के साथ एक लंबा प्रसंस्करण क्षेत्र रखते हैं - यही कारण है कि वे उच्च-आउटपुट और बहु-फॉर्मूलेशन संयंत्रों में दिखाई देते हैं।
काउंटर-रोटेटिंग संस्करण वह है जो पीवीसी के लिए मायने रखता है। इसका इंटरलॉकिंग संयुग्मी डिज़ाइन सामग्री को बंद सी-आकार के कक्षों में फंसाता है और इसे यांत्रिक रूप से आगे बढ़ाता है, इसलिए संप्रेषण सकारात्मक होता है और दबाव का निर्माण मजबूत होता है। प्रत्यक्ष पीवीसी पाउडर फीडिंग व्यावहारिक हो जाती है क्योंकि बंद कक्ष ब्रिजिंग और फिसलन की अनुमति नहीं देते हैं जो गैर-सकारात्मक संप्रेषण पाउडर के साथ चलता है, और समग्र कतरनी चरित्र कठोर पीवीसी के लिए पर्याप्त कोमल रहता है।
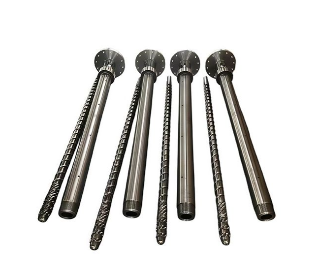
पीआईपीएलएल काउंटर-रोटेटिंग समानांतर ट्विन स्क्रू बैरल श्रेणी पेंच व्यास Φ45 - Φ300 एल/डी अनुपात 16 - 40 (अनुकूलन योग्य) मूलभूत सामग्री 38CrMoAlA प्रीमियम मिश्र धातु इस्पात सतही विकल्प बाईमेटेलिक बैरल और स्क्रू, नाइट्राइडिंग, इलेक्ट्रो-क्रोमाइज़िंग विशिष्ट कर्तव्य पाइप, प्रोफाइल, बोर्ड, डब्ल्यूपीसी, एसपीसी फ़्लोरिंग, पेलेटाइज़िंग आपूर्तिकर्ताओं के बीच अनुकूलता आमतौर पर निर्णायक कारक होती है, क्योंकि मशीन निर्माता के अनुसार इंटरफ़ेस आयाम भिन्न होते हैं। पीआईपीएलएल सामान्य बिल्ड से सीधे मिलान करने के लिए सेट बनाता है -क्रौसमाफ़ेई केएमडी ,बैटनफेल्ड-सिनसिनाटी ट्विनईएक्स ,बौसानो एमडी ,थेसोहन एक्सटीएस औरवेबर डी.एसउनमें से - एक सामान्य पैटर्न से काम करने के बजाय।
एक ही आर्किटेक्चर पर पेलेटाइजिंग और रीसाइक्लिंग शुल्क के लिए,पेलेटाइजिंग शंक्वाकार ट्विन स्क्रू बैरल पेज शुगर-क्यूब और स्ट्रैंड-कट वेरिएंट को कवर करता है, और पुनर्नवीनीकरण फॉर्मूलेशन को इसके साथ संभाला जाता हैपुनर्नवीनीकरण सामग्री बैरलविन्यास।
5. एकल पेंच: जहां यह अभी भी पाइप पर जीतता है
एक एकल स्क्रू सरल मशीन है, और पाइप कर्तव्यों की लंबी सूची के लिए सरल ही सही है। जहां कार्य एक सुसंगत पिघल को डाई में पिघलाना और पंप करना है - यौगिक या समरूप बनाने के बजाय - एक एकल स्क्रू लाइन इसे कम चर और कम लागत के साथ करती है।
·बड़े व्यास वाले एचडीपीई, पीपी और पीवीसी डबल-दीवार नालीदार पाइप
· यूपीवीसी ठोस-दीवार पाइप और केबल सुरक्षा पाइप
· पीपी-आर, पीई-आरटी और पीई-एक्स में गर्म और ठंडे पानी के पाइप
· मेडिकल पीवीसी ट्यूब और विशेष ट्यूब
· पीएमएमए, पीसी और एबीएस औद्योगिक ट्यूब
कॉन्फ़िगरेशन कर्तव्य के अनुसार भिन्न होते हैं। बैरियर स्क्रू डिज़ाइन पिघलने की दक्षता में सुधार करते हैं और उच्च-आउटपुट पॉलीओलेफ़िन पाइप के लिए पिघल समरूपीकरण करते हैं, यह तुलना पढ़ने लायक हैबाधा पेंच बनाम पारंपरिक पेंच . मैडॉक और अनानास मिश्रण अनुभाग पिघले हुए समरूपीकरण को संभालते हैं जहां आवश्यकता केवल एकरूपता की होती है, और ग्रूव्ड फ़ीड निर्माण उच्च-आउटपुट लाइनों में स्थिर ठोस पदार्थों को पहुंचाने का समर्थन करता है - उसके और एक चिकनी बोर के बीच व्यापार-बंद निर्धारित किया गया हैनालीदार चारा बनाम चिकने बोर बैरल .
नालीदार, मिश्रित और बहु-परत निर्माण सहित पाइप और ट्यूब ड्यूटी की पूरी श्रृंखला इसके अंतर्गत आती हैपाइप और ट्यूब एक्सट्रूज़न स्क्रू बैरल .
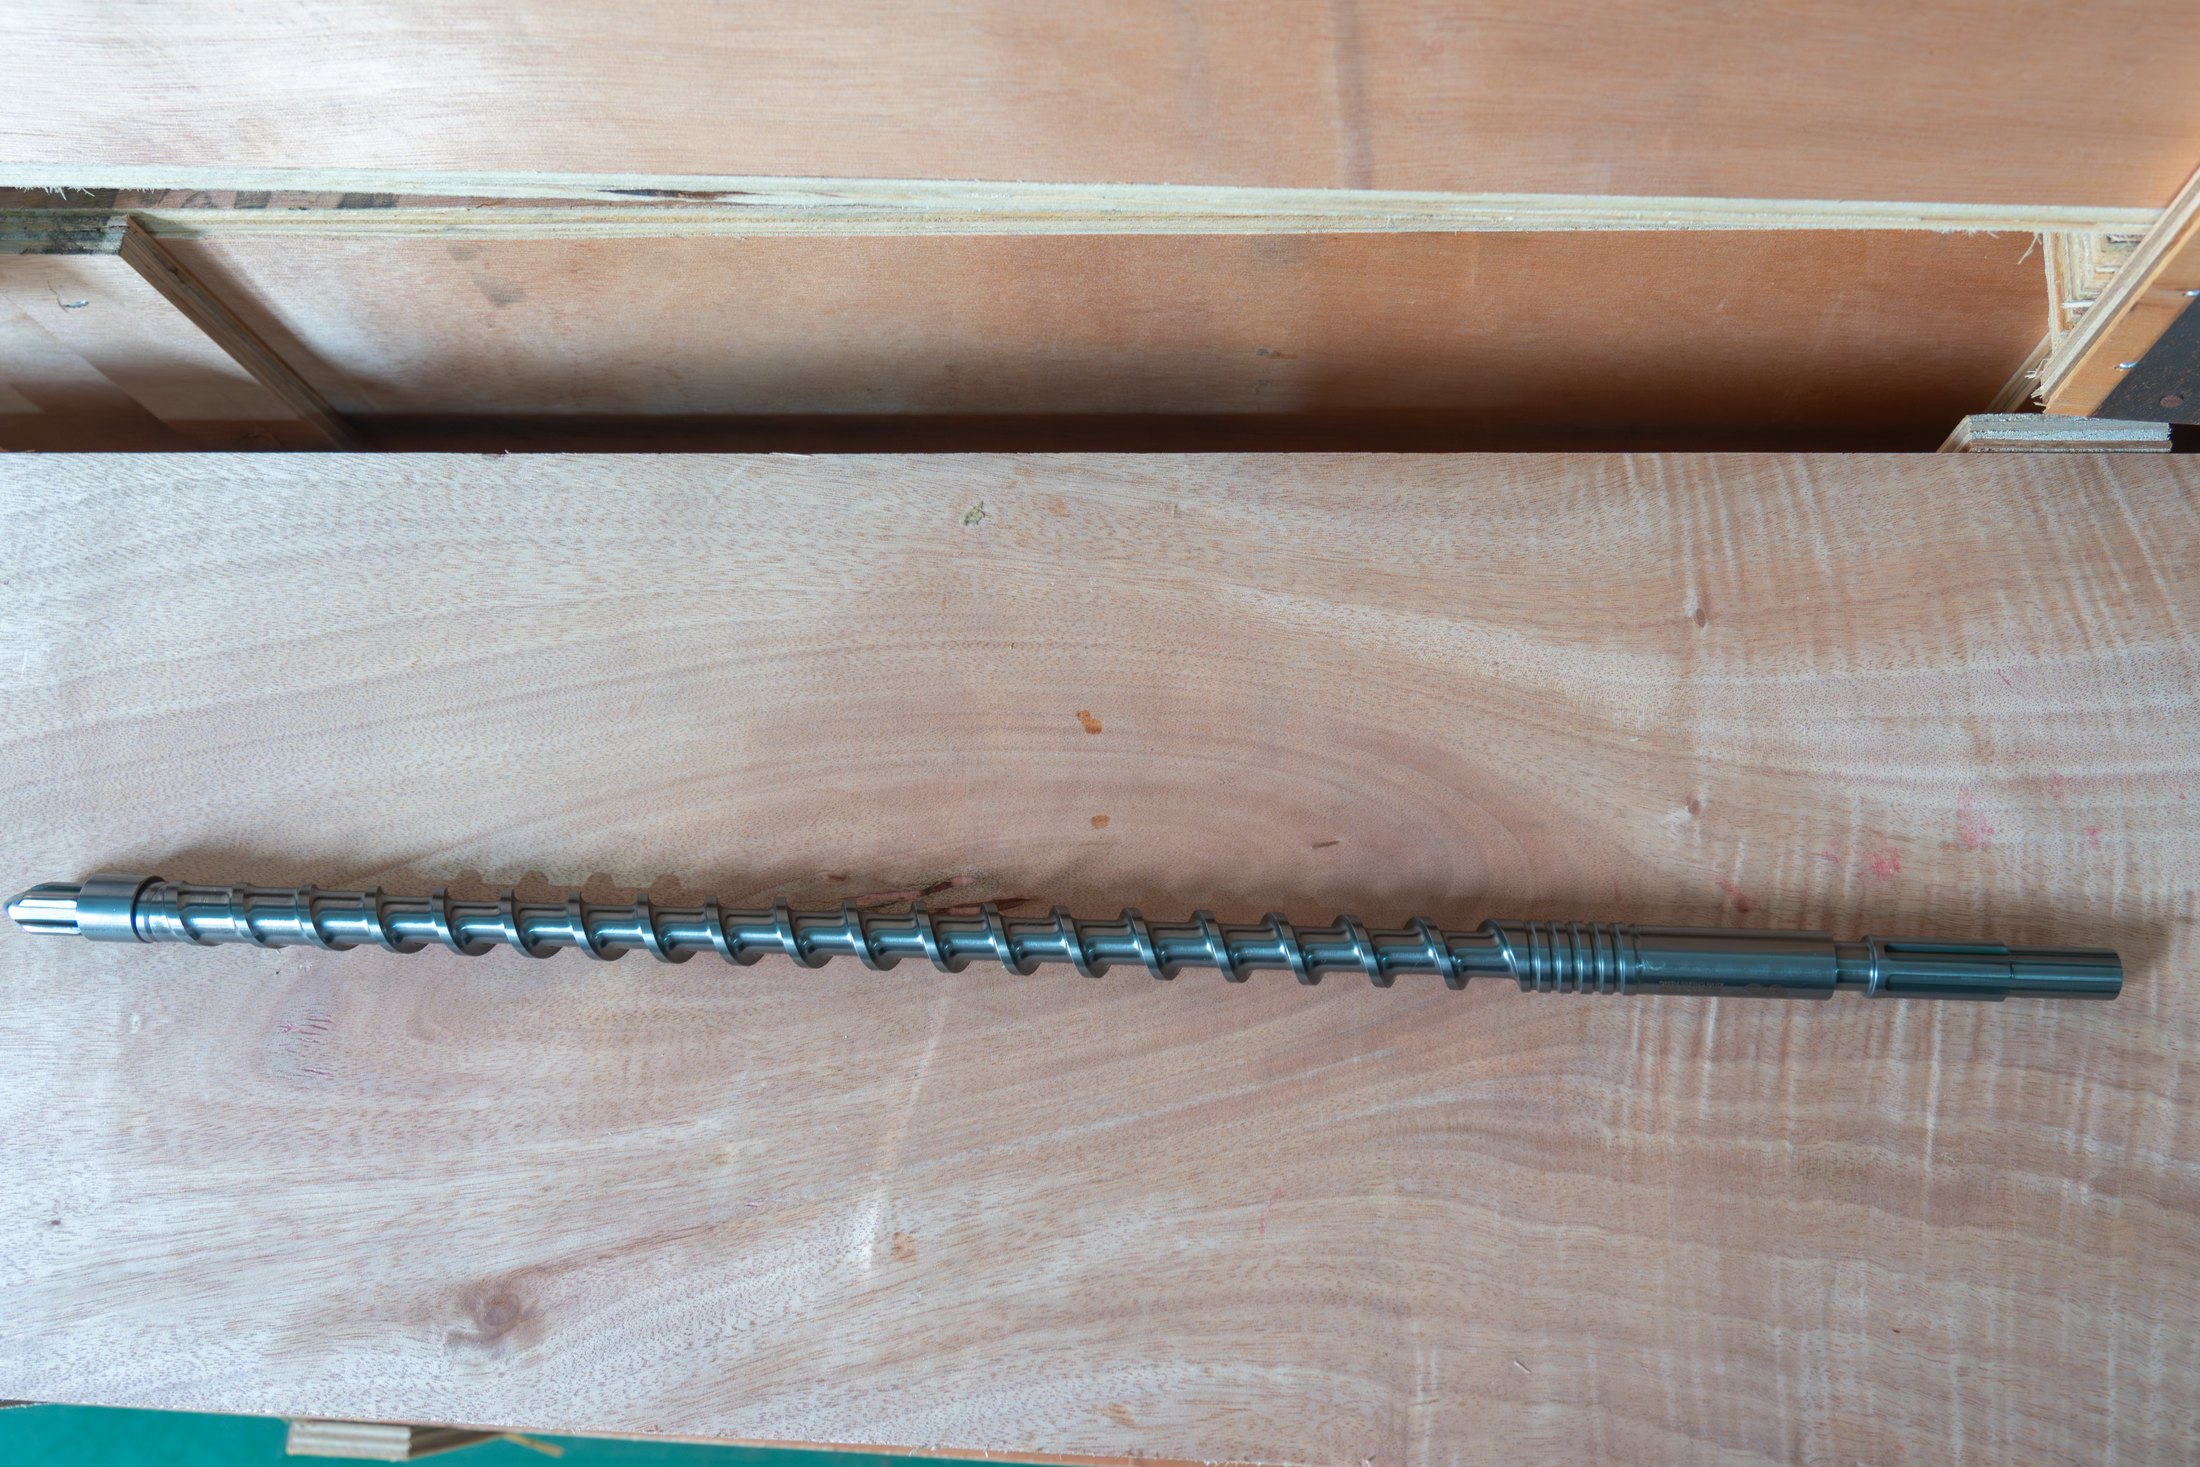
पाइप बाहर निकालना के लिए एक एकल पेंच और बैरल। जहां कर्तव्य संयोजन के बजाय पिघलना और पंप करना है, यह सरल उत्तर है।
6. बैरल को पाइप के व्यास और आउटपुट के अनुसार आकार देना
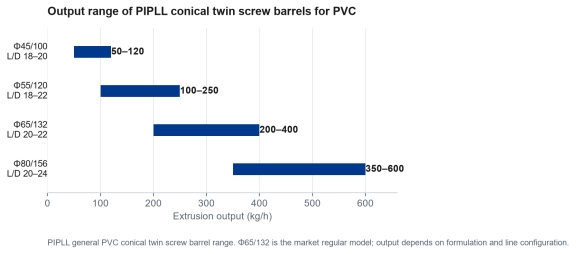
एक बार आर्किटेक्चर तय हो जाने के बाद, मॉडल रेंज तेजी से कम हो जाती है, क्योंकि पाइप का व्यास और लक्ष्य आउटपुट मिलकर बैरल का आकार निर्धारित करते हैं। सामान्य पीवीसी शंक्वाकार श्रेणी सामान्य उत्पादन विंडो को कवर करती है:
पीआईपीएलएल मॉडल एल/डी उत्पादन विशिष्ट अनुप्रयोग Φ45/100 18-20 50-120 किग्रा/घंटा छोटे व्यास वाली नाली, सटीक प्रोफ़ाइल Φ55/120 18-22 100-250 किग्रा/घंटा मध्यम पाइप, साधारण प्रोफ़ाइल Φ65/132 20-22 200-400 किग्रा/घंटा बाज़ार में नियमित मॉडल, यूनिवर्सल पाइप और प्रोफ़ाइल Φ80/156 20-24 350-600 किग्रा/घंटा बड़े व्यास का पाइप, मोटी चादर पीआईपीएलएल सामान्य पीवीसी शंक्वाकार ट्विन स्क्रू बैरल की आउटपुट रेंज। Φ65/132 बाज़ार का नियमित मॉडल है; वास्तविक आउटपुट फॉर्मूलेशन और लाइन कॉन्फ़िगरेशन पर निर्भर करता है।
उस मेज पर दो चेतावनियाँ। सबसे पहले, आंकड़े बैरल रेंज का वर्णन करते हैं, आपकी लाइन के लिए कोई वादा नहीं - फॉर्मूलेशन, डाई डिज़ाइन और डाउनस्ट्रीम उपकरण सभी प्राप्त आउटपुट को आगे बढ़ाते हैं। दूसरा, 'हेडरूम के लिए' एक आकार का बैरल चुनना स्वचालित रूप से सुरक्षित नहीं है: एक बड़े आकार का स्क्रू लंबे समय तक रहने के साथ कम गति पर चलता है, जो कि कठोर पीवीसी की सबसे खराब स्थिति है।
एक आंतरिक लाइनर आस्तीन के साथ एक शंक्वाकार ट्विन स्क्रू बैरल, एक ऐसा निर्माण जो पहनने की सतह को नवीनीकृत करने की अनुमति देता है।
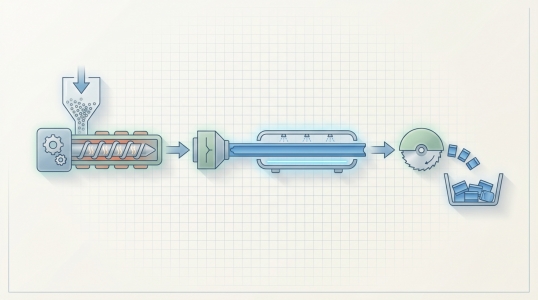
एक्सट्रूज़न लाइन का योजनाबद्ध: हॉपर, बैरल और स्क्रू, हीटिंग, डाई हेड और कूलिंग। स्क्रू बैरल उस पिघली हुई स्थिति को सेट करता है जो डाई को विरासत में मिलती है।
मुख्य अंतर्दृष्टिस्क्रू बैरल का आकार उस ड्यूटी के अनुसार रखें जिसे आप वास्तव में चलाते हैं। हेडरूम हासिल करने के लिए पीवीसी स्क्रू को अधिक आकार देने पर आमतौर पर मार्जिन खरीदने के बजाय पिघलने की गुणवत्ता पर खर्च होता है।
7. भराव लोडिंग और पहनने की तस्वीर
लगभग कोई भी पीवीसी पाइप फॉर्मूलेशन शुद्ध राल नहीं है। कैल्शियम कार्बोनेट सबसे आम भराव है, और इसका लोडिंग स्तर - पाइप का व्यास नहीं - आमतौर पर यह तय करता है कि स्क्रू और बैरल सेट कितने समय तक चलेगा।
बिना भरे और हल्के से भरे फॉर्मूलेशन के लिए, नाइट्राइड निर्माण सामान्य रूप से पर्याप्त होता है: पीआईपीएलएल कम-भरण अनुप्रयोगों में 2-3 साल की सेवा के साथ, एचवी900-1100 पर 0.4-0.6 मिमी नाइट्राइड परत प्रकाशित करता है। जैसे ही भराव लोडिंग बढ़ती है, संतुलन बदल जाता है। उड़ानों के दौरान और बोर में अपघर्षक घिसाव तेज हो जाता है, और अम्लीय क्षरण उत्पाद शीर्ष पर संक्षारण तत्व जोड़ते हैं।
उस संयोजन के लिए द्विधातु निर्माण मौजूद है, और मिश्र धातु की परत वह है जिसके लिए भुगतान किया जा रहा है - पीआईपीएलएल एचआरसी 50-65 पर ग्रेड के आधार पर 1.5-3 मिमी प्रकाशित करता है और अधिकतम कार्य तापमान ≤400 डिग्री सेल्सियस से ≤600 डिग्री सेल्सियस तक होता है। बीच का चुनावद्विधातु और नाइट्राइड निर्माणएक कर्तव्य प्रश्न है, और किसी दिए गए फॉर्मूलेशन के लिए मिश्र धातु परिवार निर्धारित किया गया हैद्विधातु मिश्र धातु चयन . स्वयं भराव के लिए,प्लास्टिक में कैल्शियम कार्बोनेट यह बताता है कि यह किसी फॉर्मूलेशन पर क्या करता है।
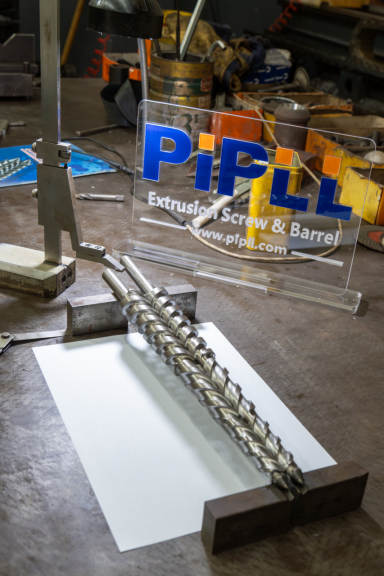
कार्यशाला में एक पेंच और उसका बैरल। भरे हुए पीवीसी ड्यूटी पर दोनों सतहों पर घिसाव होता है, यही कारण है कि मिश्र धातु का निर्णय अकेले बैरल के बजाय जोड़ी को कवर करता है।
8. क्या बदला जा सकता है और क्या नहीं
प्रतिस्थापन वह है जहां एक अच्छी लाइन से समझौता हो जाता है। नियम संक्षिप्त हैं, और पहला पूर्ण है।
·एक शंक्वाकार बैरल मशीन के पुन: डिज़ाइन के बिना, समानांतर मशीन में या इसके विपरीत नहीं जाता है
· स्क्रू और बैरल को एक मिलान सेट के रूप में बदला जाता है - केंद्र की दूरी, प्रोफ़ाइल और क्लीयरेंस को एक साथ डिज़ाइन किया गया है
· एक कठिन मिश्र धातु गलत ज्यामिति की भरपाई à
Contact us