






 Languages
एक्सट्रूडर स्क्रू बैरल रिप्लेसमेंट गाइड
आपको एक्सट्रूडर स्क्रू और बैरल को कब बदलना चाहिए?
प्लास्टिक एक्सट्रूज़न निर्माताओं के लिए खराब होने के 7 चेतावनी संकेतबाहर निकालना पेंचऔर बैरल घटक आमतौर पर रात भर में विफल नहीं होते हैं। ज्यादातर मामलों में, घिसाव धीरे-धीरे विकसित होता है और आउटपुट, पिघल स्थिरता, ऊर्जा खपत और उत्पाद की गुणवत्ता में बदलाव के माध्यम से दिखाई देता है।
प्लास्टिक एक्सट्रूज़न निर्माताओं के लिए, स्क्रू बैरल निरीक्षण में देरी से अस्थिर उत्पादन, उच्च सामग्री अपशिष्ट और अनियोजित डाउनटाइम हो सकता है। चेतावनी संकेतों को पहले से जानने से यह निर्धारित करने में मदद मिलती है कि उपकरण को समायोजन, नवीनीकरण या पूर्ण प्रतिस्थापन की आवश्यकता है या नहीं।
यह मार्गदर्शिका स्क्रू और बैरल घिसाव के सबसे आम लक्षणों के बारे में बताती है और प्रतिस्थापन का आदेश देने से पहले क्या जाँच की जानी चाहिए।
अब एक नि: शुल्क क़ोट पाओ
स्क्रू और बैरल घिसाव क्यों मायने रखता है
एक्सट्रूज़न के दौरान, पेंच सामग्री को डाई तक पहुंचने से पहले संप्रेषित करता है, संपीड़ित करता है, पिघलाता है, मिश्रित करता है और दबाव डालता है। बैरल नियंत्रित प्रसंस्करण चैनल प्रदान करता है जिसमें ये क्रियाएं होती हैं।
जैसे-जैसे पेंच की उड़ान और बैरल की आंतरिक सतह घिसती जाती है, उनके बीच की दूरी बढ़ती जाती है। इससे संवहन दक्षता कम हो जाती है और स्थिर पिघले दबाव को बनाए रखना अधिक कठिन हो जाता है।
परिणामों में शामिल हो सकते हैं:
- · कम उत्पादन उत्पादन
- · समान आउटपुट बनाए रखने के लिए उच्च स्क्रू गति की आवश्यकता है
- · अस्थिर पिघल दबाव
- · ख़राब प्लास्टिककरण
- · उत्पाद की सतह में दोष
- · सामग्री की बर्बादी में वृद्धि
- · उच्च ऊर्जा खपत
- · उत्पादन में बार-बार रुकावट आना
अपघर्षक, संक्षारक, पुनर्नवीनीकरण, या अत्यधिक भरी हुई सामग्री को संसाधित करते समय घिसाव विशेष रूप से आम है।
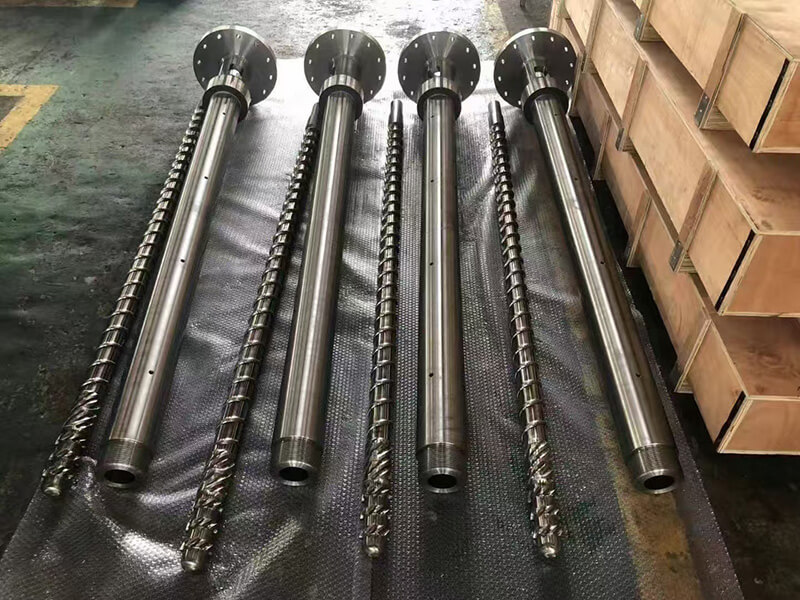
चित्र 1. प्लास्टिक एक्सट्रूज़न अनुप्रयोगों के लिए पीआईपीएलएल सिंगल एक्सट्रूज़न स्क्रू और बैरल घटक।1. आउटपुट धीरे-धीरे कम हो रहा है
आउटपुट में धीरे-धीरे गिरावट स्क्रू और बैरल घिसाव के सबसे आम चेतावनी संकेतों में से एक है।
यदि समान सामग्री, मशीन सेटिंग्स और उत्पादन प्रक्रिया पहले उच्च आउटपुट उत्पन्न करती थी, लेकिन अब उसी परिणाम को प्राप्त करने के लिए लाइन को अधिक स्क्रू गति की आवश्यकता होती है, तो स्क्रू बैरल की स्थिति की जांच की जानी चाहिए।
जैसे-जैसे स्क्रू और बैरल के बीच क्लीयरेंस बढ़ता है, सामग्री अधिक आसानी से पीछे की ओर प्रवाहित हो सकती है। इससे स्क्रू की संवहन क्षमता कम हो जाती है और स्थिर दबाव बनाने की उसकी क्षमता कमजोर हो जाती है।
- · कच्चे माल की स्थिरता
- · भोजन स्थिरता
- · तापमान सेटिंग
- · हीटर और शीतलन प्रदर्शन
- · मरने की स्थिति
- · स्क्रीन पैक स्थिति
- · ड्राइव सिस्टम प्रदर्शन
हालाँकि, जब उत्पादन हानि लंबी उत्पादन अवधि में धीरे-धीरे विकसित होती है, तो टूट-फूट को एक संभावित कारक माना जाना चाहिए।
2. पिघला हुआ दबाव अस्थिर हो जाता है
लगातार एक्सट्रूज़न गुणवत्ता के लिए स्थिर पिघल दबाव महत्वपूर्ण है। जब दबाव में अत्यधिक उतार-चढ़ाव होता है, तो अंतिम उत्पाद मोटाई में भिन्नता, सतह दोष, आयामी अस्थिरता या असंगत वजन दिखा सकता है।
घिसे हुए स्क्रू फ्लाइट और बैरल सतह दबाव निर्माण क्षमता को कम कर सकते हैं। एक्सट्रूडर अभी भी चल सकता है, लेकिन एक स्थिर प्रक्रिया विंडो को बनाए रखना अधिक कठिन हो जाता है।
यह समस्या पीवीसी शीट एक्सट्रूज़न, पाइप एक्सट्रूज़न, प्रोफ़ाइल एक्सट्रूज़न, फिल्म एक्सट्रूज़न, केबल कोटिंग, पेलेटाइज़िंग और उच्च-आउटपुट उत्पादन लाइनों जैसे अनुप्रयोगों में विशेष रूप से महत्वपूर्ण है।
दबाव अस्थिरता का मतलब हमेशा यह नहीं होता कि स्क्रू और बैरल को तुरंत बदला जाना चाहिए। लेकिन यह स्पष्ट संकेत है कि समस्या अधिक गंभीर होने से पहले उत्पादन लाइन का निरीक्षण किया जाना चाहिए।
3. समान उत्पादन आउटपुट के लिए अधिक स्क्रू स्पीड की आवश्यकता होती है
जब एक एक्सट्रूज़न लाइन को समान आउटपुट बनाए रखने के लिए पहले की तुलना में अधिक स्क्रू गति की आवश्यकता होती है, तो यह संकेत दे सकता है कि संदेश देने की दक्षता में गिरावट आई है।
एक सामान्य पैटर्न यह है कि आउटपुट कम होने लगता है, ऑपरेटर इसकी भरपाई के लिए स्क्रू की गति बढ़ा देते हैं, पिघलने का तापमान बढ़ जाता है, दबाव कम स्थिर हो जाता है और उत्पाद की गुणवत्ता को नियंत्रित करना कठिन हो जाता है।
स्क्रू की गति बढ़ाने से अस्थायी रूप से आउटपुट बनाए रखा जा सकता है, लेकिन यह कतरनी और गर्मी उत्पादन को भी बढ़ा सकता है। पीवीसी जैसी गर्मी-संवेदनशील सामग्रियों के लिए, यह प्रसंस्करण स्थितियों को नियंत्रित करना अधिक कठिन बना सकता है।
उच्च गति के साथ लगातार क्षतिपूर्ति करने के बजाय, निर्माताओं को यह मूल्यांकन करना चाहिए कि क्या स्क्रू और बैरल अभी भी आवश्यक परिचालन स्थिति से मेल खाते हैं।
4. उत्पाद की गुणवत्ता असंगत होती जा रही है
उत्पाद की गुणवत्ता में परिवर्तन कच्चे माल, तापमान नियंत्रण, मरने की स्थिति, शीतलन और डाउनस्ट्रीम उपकरण सहित कई कारकों से संबंधित हो सकता है।
हालाँकि, घिसे हुए स्क्रू और बैरल घटक पिघली हुई समरूपता और दबाव स्थिरता को भी प्रभावित कर सकते हैं, जो इस प्रकार दिखाई दे सकता है:
- · असमान उत्पाद की मोटाई
- · सतह का खुरदरापन
- · प्रवाह चिह्न
- · रंग असंगति
- · ख़राब आयामी स्थिरता
- · असमान झाग बनना
- · असंगत उत्पाद वजन
- · पिघल तापमान में उतार-चढ़ाव
मुख्य बात यह मान लेना नहीं है कि प्रत्येक गुणवत्ता संबंधी समस्या स्क्रू बैरल से आती है। इसके बजाय, स्क्रू बैरल को एक व्यवस्थित समस्या निवारण प्रक्रिया में शामिल किया जाना चाहिए।
5. स्क्रू और बैरल अपनी अपेक्षित सेवा अवधि तक पहुंच गए हैं
प्रत्येक स्क्रू बैरल का व्यावहारिक सेवा जीवन होता है। वास्तविक जीवनकाल सामग्री निर्माण, भराव स्तर, उत्पादन घंटे, पेंच गति, प्रसंस्करण तापमान, रखरखाव प्रथाओं और घटक सामग्री पर निर्भर करता है।
एक पारंपरिक नाइट्राइड स्क्रू और बैरल मध्यम परिचालन स्थितियों में उपयुक्त प्रदर्शन प्रदान कर सकता है। हालाँकि, अत्यधिक भरे हुए यौगिक, पुनर्नवीनीकरण प्लास्टिक, ग्लास फाइबर, कैल्शियम कार्बोनेट, खनिज भराव और संक्षारक योजक पहनने में काफी तेजी ला सकते हैं।
यदि उत्पादन लाइन कठिन परिस्थितियों में वर्षों से लगातार चल रही है, तो बड़ी विफलता होने से पहले स्क्रू और बैरल का निरीक्षण करना अधिक किफायती हो सकता है।
आपातकालीन प्रतिस्थापन की तुलना में नियोजित प्रतिस्थापन को प्रबंधित करना आमतौर पर आसान होता है। यह निर्माता को चित्र तैयार करने, आयामों की पुष्टि करने, उपयुक्त सामग्री का चयन करने और डाउनटाइम को अधिक प्रभावी ढंग से शेड्यूल करने की अनुमति देता है।
6. निरीक्षण अत्यधिक निकासी दर्शाता है
स्क्रू बैरल घिसाव का मूल्यांकन करने का सबसे विश्वसनीय तरीका माप है।
एक तकनीशियन कई स्थानों पर पेंच उड़ान के बाहरी व्यास और बैरल के आंतरिक व्यास को माप सकता है। मापी गई निकासी की तुलना मूल डिज़ाइन आवश्यकता या मशीन निर्माता के विनिर्देश के साथ की जा सकती है।
महत्वपूर्ण निरीक्षण बिंदुओं में शामिल हो सकते हैं:
- · पेंच उड़ान बाहरी व्यास
- · बैरल भीतरी व्यास
- · संपीड़न अनुभाग पर पहनें
- · पैमाइश अनुभाग में पहनें
- · फ़ीड खोलने के पास स्थानीयकृत घिसाव
- · स्क्रू टिप और अंतिम कनेक्शन की स्थिति
- · सतह पर खरोंच, जंग, या सामग्री का जमाव
पहनना हमेशा एक समान नहीं होता. कुछ अनुप्रयोगों में, फीडिंग ज़ोन या उच्च दबाव अनुभाग अन्य क्षेत्रों की तुलना में तेज़ी से खराब हो सकता है। यही कारण है कि निरीक्षण को केवल एक माप बिंदु पर निर्भर नहीं रहना चाहिए।
7. बार-बार मरम्मत से रखरखाव लागत बढ़ रही है
जब घिसाव सीमित हो और आधार घटक संरचनात्मक रूप से मजबूत बने रहें तो नवीनीकरण एक व्यावहारिक समाधान हो सकता है। स्थिति के आधार पर, मरम्मत के तरीकों में स्क्रू फ़्लाइट पुनर्निर्माण, सतह उपचार, पॉलिशिंग या मशीनिंग शामिल हो सकते हैं।
हालाँकि, बार-बार मरम्मत करना हमेशा सबसे किफायती विकल्प नहीं होता है।
एक नया स्क्रू और बैरल तब अधिक उपयुक्त हो सकता है जब:
- · घिसाव गंभीर या असमान है
- · आउटपुट हानि से उत्पादन लक्ष्य प्रभावित हो रहा है
- · मरम्मत लगातार होती जा रही है
- · मूल सामग्री अब प्रयोग के लिए उपयुक्त नहीं है
- · ग्राहक अधिक अपघर्षक फॉर्मूलेशन में अपग्रेड कर रहा है
- · बैरल की भीतरी सतह गंभीर रूप से खराब हो गई है या क्षतिग्रस्त हो गई है
- · उत्पादन लाइन को बेहतर पहनने के प्रतिरोध की आवश्यकता होती है
मांग वाले अनुप्रयोगों के लिए, पारंपरिक नाइट्राइड समाधान से बाईमेटेलिक बैरल या पहनने के लिए प्रतिरोधी मिश्र धातु स्क्रू में अपग्रेड करने से सेवा अंतराल को बढ़ाने में मदद मिल सकती है।
मरम्मत करें या बदलें: निर्णय कैसे लें
सही निर्णय स्क्रू बैरल की वास्तविक स्थिति और उत्पादन आवश्यकताओं पर निर्भर करता है।
मरम्मत उपयुक्त हो सकती है जब:
- · घिसाव सीमित है
- · स्क्रू कोर अच्छी स्थिति में रहता है
- · बैरल अभी भी स्वीकार्य सहनशीलता के भीतर है
- · उत्पादन आवश्यकता मध्यम है
- · एक अल्पकालिक बहाली की आवश्यकता है
प्रतिस्थापन अधिक उपयुक्त हो सकता है जब:
- · आउटपुट में काफी गिरावट आई है
- · दबाव अस्थिर है
- · निकासी स्वीकार्य सीमा से परे है
- · घिसाव गंभीर या असमान है
- · उत्पादन सामग्री अधिक अपघर्षक हो गई है
- · उपकरण को दीर्घकालिक प्रदर्शन उन्नयन की आवश्यकता है
स्क्रू बैरल को प्रतिस्थापित करते समय, यह महत्वपूर्ण है कि केवल स्क्रू व्यास के आधार पर घटकों का चयन न किया जाए। सामग्री निर्माण, मशीन मॉडल, मूल ड्राइंग, संचालन की स्थिति और उत्पादन लक्ष्य सभी पर विचार किया जाना चाहिए।
रिप्लेसमेंट स्क्रू बैरल के लिए क्या जानकारी आवश्यक है?
प्रतिस्थापन या अनुकूलित स्क्रू बैरल का मूल्यांकन करने के लिए, निम्नलिखित जानकारी उपयोगी है:
- ·एक्सट्रूडर निर्माता और मॉडल
- · पेंच का व्यास और कुल लंबाई
- · एल/डी अनुपात
- · मूल पेंच और बैरल ड्राइंग
- · पेंच प्रकार: एकल पेंच, शंक्वाकार जुड़वां पेंच, या समानांतर जुड़वां पेंच
- · भराव सामग्री या सुदृढीकरण प्रकार
- · वर्तमान आउटपुट आवश्यकता
- · पेंच गति सीमा
- · मौजूदा पेंच और बैरल सामग्री
- ·वर्तमान उत्पादन समस्याएँ
- · घिसे हुए घटकों की तस्वीरें या माप
यदि पूरी ड्राइंग उपलब्ध नहीं है, तो एक पुराना नमूना, फोटो, मशीन नेमप्लेट विवरण और मुख्य आयाम अभी भी प्रारंभिक तकनीकी मूल्यांकन का समर्थन कर सकते हैं।
पीआईपीएलएल स्क्रू बैरल समाधान
पीआईपीएलएल प्लास्टिक एक्सट्रूज़न अनुप्रयोगों के लिए अनुकूलित स्क्रू और बैरल समाधान की आपूर्ति करता है, जिसमें शामिल हैं:
- · सिंगल स्क्रू और बैरल
- · शंक्वाकार जुड़वां पेंच और बैरल
- · समानांतर जुड़वां पेंच और बैरल
- · द्विधातु बैरल
- · पहनने के लिए प्रतिरोधी मिश्र धातु पेंच
- ·पीवीसी एक्सट्रूज़न स्क्रू बैरल
- · शीट और प्रोफाइल एक्सट्रूज़न स्क्रू बैरल
- · चित्र या नमूने के आधार पर रिप्लेसमेंट स्क्रू बैरल
घिसे हुए घटकों के लिए, लक्ष्य केवल मूल आयामों को पुन: उत्पन्न करना नहीं है। यह मूल्यांकन करना भी महत्वपूर्ण है कि क्या वर्तमान सामग्री, भराव स्तर और उत्पादन आवश्यकताएं उन्नत से घिसाव प्रतिरोधी समाधान को उचित ठहराती हैं।
निष्कर्ष
एघिसा हुआ पेंच और बैरलधीरे-धीरे आउटपुट कम कर सकता है, दबाव स्थिरता को कमजोर कर सकता है, ऊर्जा का उपयोग बढ़ा सकता है और उत्पाद की गुणवत्ता को नियंत्रित करना अधिक कठिन बना सकता है।
सबसे आम चेतावनी संकेतों में आउटपुट में गिरावट, उच्च आवश्यक स्क्रू गति, अस्थिर पिघल दबाव, असंगत उत्पाद, दृश्यमान घिसाव और बढ़ती रखरखाव आवृत्ति शामिल हैं।
प्रारंभिक निरीक्षण से निर्माताओं को अनियोजित डाउनटाइम से बचने और अधिक सूचित मरम्मत-या-प्रतिस्थापन निर्णय लेने में मदद मिलती है। सभी प्रतिस्थापन परियोजनाओं के लिए, एक उपयुक्त समाधान का चयन करने के लिए मशीन की जानकारी, चित्र, सामग्री विवरण और वर्तमान उत्पादन मुद्दे सभी मूल्यवान हैं।



