






 Languages
बाईमेटेलिक स्क्रू बैरल गाइड
बाईमेटेलिक स्क्रू बैरल क्या है?
प्लास्टिक प्रसंस्करण के लिए लाभ, सामग्री चयन और खरीद मार्गदर्शन
एपेंच बैरलनिरंतर दबाव, गर्मी, घर्षण और सामग्री प्रवाह के तहत काम करता है। जब प्रक्रिया में अपघर्षक भराव, पुनर्नवीनीकरण सामग्री, ग्लास फाइबर, खनिज यौगिकों या मांग वाले उत्पादन चक्रों का उपयोग किया जाता है, तो पारंपरिक घटक अपेक्षा से अधिक तेजी से खराब हो सकते हैं।
एद्विधातु पेंच बैरलबैरल बोर के अंदर पहनने के प्रतिरोध में सुधार करने के लिए डिज़ाइन किया गया है। यह एक व्यावहारिक विकल्प हो सकता है जब एक मानक नाइट्राइड बैरल अब उपयुक्त सेवा अंतराल या स्थिर उत्पादन प्रदर्शन प्रदान नहीं करता है।
यह मार्गदर्शिका बताती है कि एद्विधातु पेंच बैरलयह कब विचार करने लायक है, और ऑर्डर देने से पहले किस जानकारी की पुष्टि की जानी चाहिए।
अब एक नि: शुल्क क़ोट पाओ
बाईमेटेलिक स्क्रू बैरल क्या है?
एक्सट्रूज़न और इंजेक्शन प्रसंस्करण में, शब्दद्विधातु पेंच बैरलआमतौर पर एक उच्च शक्ति आधार सामग्री और आंतरिक कामकाजी सतह पर पहनने के लिए प्रतिरोधी मिश्र धातु परत के साथ एक बैरल को संदर्भित करता है। मिश्र धातु अस्तर का उद्देश्य उस बोर की रक्षा करना है जो पेंच और संसाधित सामग्री के साथ निरंतर संपर्क में रहता है।
सटीक मिश्र धातु प्रणाली, परत की मोटाई, निर्माण विधि और अंतिम गुण मशीन, सामग्री और परिचालन स्थिति पर निर्भर करते हैं। एक द्विधातु बैरल एक मानक बैरल का केवल एक कठिन संस्करण नहीं है। चयनित सामग्री प्रणाली को अभी भी स्क्रू डिज़ाइन, प्रसंस्करण तापमान, दबाव और सामग्री निर्माण के साथ संगत होना चाहिए।
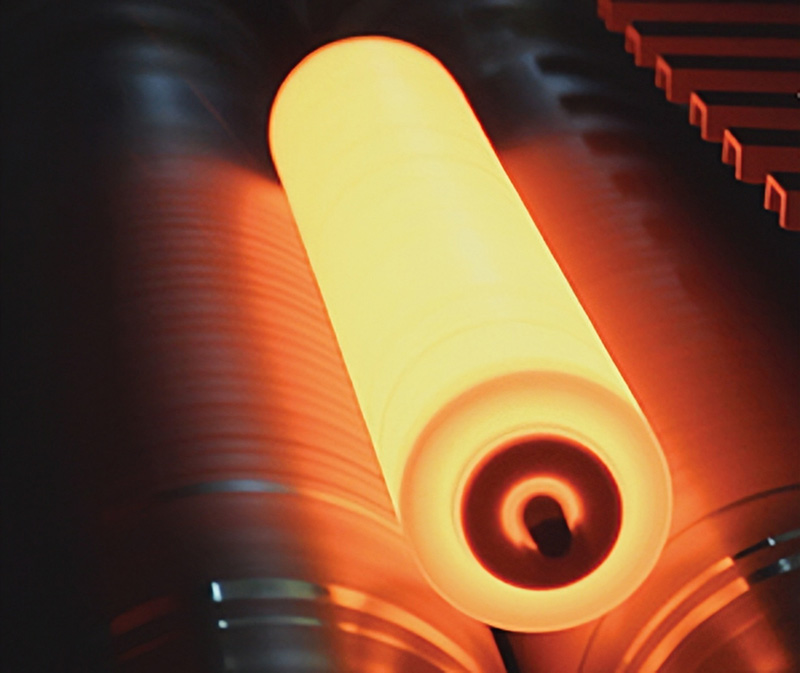
चित्र 1. केन्द्रापसारक कास्टिंग एक विनिर्माण विधि है जिसका उपयोग मिश्र धातु-रेखांकित द्विधातु बैरल बोर बनाने के लिए किया जाता है।बैरल घिसाव क्यों विकसित होता है
पूरे उत्पादन के दौरान बैरल बोर स्लाइडिंग संपर्क, दबाव और बार-बार सामग्री की गति के संपर्क में रहता है। जब सामग्री में कठोर कण होते हैं या जब प्रसंस्करण की स्थिति उच्च घर्षण और दबाव पैदा करती है तो घिसाव अधिक गंभीर हो सकता है।
पहनने में तेजी लाने वाले सामान्य कारकों में शामिल हैं:
- · उच्च कैल्शियम कार्बोनेट या खनिज भराव सामग्री
- · ग्लास फाइबर या अन्य सुदृढ़ीकरण सामग्री
- · संदूषण या असंगत फीडस्टॉक के साथ पुनर्नवीनीकृत प्लास्टिक
- · लंबे समय तक निरंतर उत्पादन चक्र
- · उच्च आउटपुट या उच्च स्क्रू-स्पीड ऑपरेशन
- · संक्षारक योजक या मांग वाले पॉलिमर फॉर्मूलेशन
- · पूर्व घिसाव के कारण अत्यधिक स्क्रू-टू-बैरल क्लीयरेंस
जैसे-जैसे बोर घिसता है, आउटपुट में गिरावट आ सकती है, पिघला हुआ दबाव कम स्थिर हो सकता है, और समान उत्पादन लक्ष्य को बनाए रखने के लिए अधिक स्क्रू गति की आवश्यकता हो सकती है।
बाईमेटेलिक बैरल बनाम नाइट्राइडेड बैरल
नाइट्राइडेड और बाईमेटैलिक बैरल दोनों का व्यापक रूप से उपयोग किया जाता है। उपयुक्त विकल्प एक साधारण नियम के बजाय वास्तविक अनुप्रयोग पर निर्भर करता है कि एक समाधान हमेशा बेहतर होता है।
सोच-विचार नाइट्राइड बैरल द्विधातु बैरल कार्य सतह बैरल सामग्री पर नाइट्राइड सतह उपचार। बैरल के आंतरिक बोर पर पहनने के लिए प्रतिरोधी मिश्र धातु की परत। विशिष्ट फिट मध्यम पहनने की स्थिति और पारंपरिक फॉर्मूलेशन। मांग वाली स्थितियां जहां लंबे समय तक पहनने के प्रतिरोध की आवश्यकता होती है। चयन फोकस मानक संचालन स्थितियाँ, सामग्री और मशीन का मिलान। भराव स्तर, अपघर्षक घिसाव, उत्पादन घंटे और लक्षित सेवा अंतराल। महत्वपूर्ण नोट उपयुक्त जब घिसाव और संक्षारण की मांग मध्यम हो। मिश्रधातु के सही चयन और पेंच तथा प्रक्रिया के साथ मिलान की आवश्यकता है। कई मानक अनुप्रयोगों के लिए, नाइट्राइड बैरल एक व्यावहारिक विकल्प बना रह सकता है। एक बाईमेटैलिक बैरल तब अधिक प्रासंगिक हो जाता है जब घिसाव एक आवर्ती लागत बन जाता है या जब फॉर्मूलेशन से पारंपरिक बोर के जीवन को छोटा करने की संभावना होती है।
आपको बाईमेटैलिक स्क्रू बैरल पर कब विचार करना चाहिए?
जब स्पष्ट रूप से घिसाव से संबंधित उत्पादन या रखरखाव का मुद्दा हो तो एक द्विधातु समाधान पर विचार किया जाना चाहिए। विशिष्ट कारणों में शामिल हैं:
- · अक्सरपेंच बैरल प्रतिस्थापनया नवीनीकरण
- · उत्पादन चक्र के दौरान धीरे-धीरे उत्पादन में हानि
- · स्क्रू फ़्लाइट और बैरल बोर के बीच क्लीयरेंस बढ़ाना
- · उच्च अपघर्षक भराव सामग्री
- · पुनर्चक्रित या प्रक्रिया में कठिन सामग्री का उपयोग
- · निरंतर उत्पादन स्थिरता के लिए उच्च आवश्यकताएँ
- · प्रतिस्थापन घटकों के सेवा अंतराल में सुधार करने की आवश्यकता
निर्णय कुल परिचालन लागत पर आधारित होना चाहिए, न कि केवल प्रारंभिक खरीद मूल्य पर। यदि लंबा सेवा अंतराल डाउनटाइम को कम करता है और स्थिर आउटपुट बनाए रखता है, तो उच्च-प्रदर्शन समाधान समय के साथ अधिक किफायती हो सकता है।
बाईमेटैलिक स्क्रू बैरल का चयन करते समय मुख्य कारक
1. सामग्री निर्माण
पॉलिमर प्रकार मूल्यांकन का केवल एक हिस्सा है। योजक, भराव, सुदृढीकरण, रंगद्रव्य, पुनर्नवीनीकरण सामग्री और स्टेबलाइजर्स सभी पहनने और संक्षारण की स्थिति को प्रभावित कर सकते हैं। एक उपयोगी तकनीकी जांच में वास्तविक सामग्री विवरण और अनुमानित भराव प्रतिशत शामिल होता है।
2. मशीन और पेंच विन्यास
नया बैरल एक्सट्रूडर या इंजेक्शन मशीन से मेल खाना चाहिए। जब भी उपलब्ध हो, बैरल आयाम, स्क्रू व्यास, एल/डी अनुपात, फ़ीड ओपनिंग, हीटिंग और कूलिंग लेआउट, कनेक्शन विवरण और मूल ड्राइंग की पुष्टि करें।
3. मिश्र धातु प्रणाली और विनिर्माण विधि
मिश्र धातु की परत का चयन घिसाव और संक्षारण जोखिम के प्रकार के अनुसार किया जाना चाहिए। केवल कठोरता से चयन न करें. मिश्र धातु, संबंध विधि, आंतरिक बोर फिनिश और अपेक्षित सेवा स्थिति का एक साथ मूल्यांकन किया जाना चाहिए।
4. पेंच की स्थिति का मिलान
गंभीर रूप से घिसे हुए पेंच के साथ एक नया बैरल स्थापित करने से अपेक्षित प्रदर्शन बहाल नहीं हो सकता है। पेंच उड़ान व्यास, सतह की स्थिति और निकासी का एक ही समय में निरीक्षण किया जाना चाहिए। अनुप्रयोग के आधार पर, पहनने के लिए प्रतिरोधी मिश्र धातु स्क्रू या पुनर्निर्मित स्क्रू पर भी विचार किया जा सकता है।
खरीदारी से जुड़ी सामान्य गलतियाँ जिनसे बचना चाहिए
- · पूर्ण बैरल ड्राइंग की पुष्टि किए बिना केवल स्क्रू व्यास द्वारा ऑर्डर करना
- · प्रक्रिया की स्थिति की समीक्षा किए बिना सबसे कठिन उपलब्ध विकल्प का चयन करना
- · स्क्रू घिसाव की जांच किए बिना बैरल को बदलना
- · भराव सामग्री या पुनर्नवीनीकरण-सामग्री की स्थिति को नजरअंदाज करना
- · अपेक्षित सेवा जीवन और डाउनटाइम जोखिम के बजाय केवल कीमत के आधार पर घटकों की तुलना करना
तकनीकी मूल्यांकन के लिए आपको कौन सी जानकारी भेजनी चाहिए?
- · मशीन निर्माता और मॉडल
- · बैरल ड्राइंग या विस्तृत माप
- · पेंच व्यास, बैरल लंबाई, और एल/डी अनुपात
- · सामग्री निर्माण और भराव प्रतिशत
- · वर्तमान आउटपुट और स्क्रू-स्पीड रेंज
- · मौजूदा बैरल सामग्री या सतह का उपचार
- · घिसे हुए पेंच या बैरल घटकों की तस्वीरें और माप
- · वह उत्पादन समस्या जिसे आप हल करना चाहते हैं
यदि पूरी ड्राइंग उपलब्ध नहीं है, तो तस्वीरें, एक पुराना नमूना, मशीन नेमप्लेट विवरण और मुख्य माप प्रारंभिक मूल्यांकन का समर्थन कर सकते हैं।
पीआईपीएलएल बाईमेटेलिक स्क्रू बैरल समाधान
पीआईपीएलएल एक्सट्रूज़न अनुप्रयोगों के लिए अनुकूलित स्क्रू और बैरल घटकों की आपूर्ति करता है। उच्च घिसाव वाली परियोजनाओं के लिए, बैरल कॉन्फ़िगरेशन का मूल्यांकन भौतिक स्थिति, भराव सामग्री, मशीन संरचना, आवश्यक आउटपुट और सेवा-जीवन अपेक्षाओं के अनुसार किया जा सकता है।
उद्देश्य केवल अधिक महंगे घटक का उपयोग करना नहीं है। यह एक उपयुक्त स्क्रू बैरल समाधान का चयन करना है जो स्थिर उत्पादन और व्यावहारिक रखरखाव अंतराल का समर्थन करता है।
निष्कर्ष
एद्विधातु पेंच बैरलजब पारंपरिक बैरल अपघर्षक या मांग वाली प्रसंस्करण स्थितियों के तहत बहुत जल्दी खराब हो जाते हैं तो यह एक मूल्यवान उन्नयन हो सकता है। सही विकल्प सामग्री निर्माण, मशीन डिजाइन, पेंच की स्थिति और वास्तविक उत्पादन आवश्यकता पर निर्भर करता है।
ऑर्डर देने से पहले, ड्राइंग, आयाम, सामग्री की जानकारी और विशिष्ट टूट-फूट या प्रदर्शन समस्या की पुष्टि करें। इससे मिश्रधातु प्रणाली और बैरल निर्माण का अनुप्रयोग से मिलान करना आसान हो जाता है।

