Languages
बाईमेटेलिक स्क्रू और बैरल के लिए इंजीनियरिंग गाइड: धातुकर्म, मिश्र धातु चयन, पॉलिमर संगतता, और आजीवन टीसीओ विश्लेषण
1. कार्यकारी सारांश और धातुकर्म अवलोकन
उच्च-प्रदर्शन इंजीनियर थर्मोप्लास्टिक्स की तीव्र वृद्धि - जैसे कि PA66 30% -50% ग्लास फाइबर, पीबीटी / पीईटी यौगिकों, हैलोजन-मुक्त लौ रिटार्डेंट्स (एचएफएफआर), और पीईईके, एलसीपी और पीईआई जैसे अल्ट्रा-उच्च तापमान पॉलिमर के साथ प्रबलित - ने पारंपरिक नाइट्राइड स्टील्स की प्रदर्शन सीमाओं को उजागर किया है।
मानक नाइट्राइड घटकों (जैसे 38CrMoAlA / SACM645) में एक पतली सतह कठोर परत (0.4–0.7 मिमी गहरी, HV 850–950) होती है। अपघर्षक या संक्षारक वातावरण में, यह पतली परत निरंतर संचालन के 2 से 6 महीने के भीतर खत्म हो जाती है। एक बार उल्लंघन होने पर, नरम अंतर्निहित सब्सट्रेट (एचआरसी 28-32) तेजी से ख़राब हो जाता है, जिससे गंभीर आयामी हानि, उत्पाद संदूषण और महंगा अनिर्धारित डाउनटाइम होता है।
द्विधात्वीयप्रौद्योगिकी एक सख्त, शॉक-प्रतिरोधी स्टील सब्सट्रेट पर एक मोटी (1.5-2.5 मिमी), अत्यधिक पहनने वाली और संक्षारण प्रतिरोधी मिश्र धातु परत को धातुकर्म बंधन द्वारा इस समस्या को हल करती है। यह मिश्रित संरचना संरचनात्मक कठोरता को बनाए रखते हुए असाधारण पहनने का प्रतिरोध प्रदान करती है।
3. चार प्रमुख द्विधातु मिश्र धातु प्रणालियों का रासायनिक और धातुकर्म विश्लेषण
इष्टतम द्विधातु मिश्र धातु का चयन करने के लिए प्रसंस्करण अनुप्रयोग की विशिष्ट टूट-फूट और संक्षारण स्थितियों के लिए सामग्री की सूक्ष्म संरचना और रासायनिक संरचना का मिलान आवश्यक है।
| मिश्र धातु मैट्रिक्स प्रणाली | कठोरता सीमा | घर्षण प्रतिरोध | संक्षारण प्रतिरोध | कोर धातुकर्म और सूक्ष्म संरचना | विशिष्ट प्रसंस्करण अनुप्रयोग |
|---|---|---|---|---|---|
| Fe-बेस मिश्र धातु (आयरन मैट्रिक्स) | एचआरसी 58-64 | ★★★☆☆ | ★★☆☆☆ | Fe-Cr-C मैट्रिक्स प्राथमिक क्रोमियम कार्बाइड (Cr) के साथ प्रबलित होता है7सी3). गैर-संक्षारक, मध्यम पहनने वाले वातावरण के लिए उत्कृष्ट मूल्य। | सामान्य वस्तु प्लास्टिक (पीपी, पीई, पीएस) <15% खनिज या ग्लास भराव के साथ। |
| नी-बेस मिश्र धातु (निकल मैट्रिक्स) | एचआरसी 52-58 | ★★★★☆ | ★★★★★ | Ni-Cr-B-Si मैट्रिक्स जिसमें बोराइड्स और निकल सिलिकाइड्स होते हैं। अम्लीय संक्षारण और रासायनिक हमले के लिए असाधारण प्रतिरोध। | संक्षारक प्लास्टिक: कठोर पीवीसी, सीपीवीसी, फ्लोरोपॉलिमर (पीवीडीएफ), ज्वाला-मंदक रेजिन। |
| सह-बेस मिश्र (स्टेलाइट मैट्रिक्स) | एचआरसी 46-52 | ★★★☆☆ | ★★★★★ | सह-सीआर-डब्ल्यू मैट्रिक्स 650 डिग्री सेल्सियस तक असाधारण थर्मल लाल-कठोरता और संक्षारक ऑफ-गैसिंग के प्रतिरोध प्रदान करता है। | उच्च तापमान इंजीनियरिंग रेजिन: LCP, PEEK, PEI, PPS 350°C से ऊपर संसाधित। |
| टंगस्टन कार्बाइड (डब्ल्यूसी कम्पोजिट) | एचआरसी 62-68 | ★★★★★ | ★★★★☆ | 60%-85% माइक्रो-ग्रेड टंगस्टन कार्बाइड (WC/W2सी) कण एक कठिन नी-सीआर मैट्रिक्स में एम्बेडेड होते हैं। अंतिम पहनने की सुरक्षा। | अत्यधिक घर्षण: 30%-50%+ ग्लास से भरे पीए66, कार्बन फाइबर, सिरेमिक यौगिक। |
4. धातुकर्म चयन मैट्रिक्स के लिए व्यापक पॉलिमर राल
संसाधित रेज़िन ग्रेड के साथ सही स्क्रू और बैरल धातुकर्म जोड़ी का मिलान समय से पहले घिसाव को रोकता है और पूर्वानुमानित उपकरण सेवा जीवन सुनिश्चित करता है।
| राल श्रेणी | उदाहरण पॉलिमर यौगिक | अनुशंसित पेंच धातुकर्म | अनुशंसित बैरल धातुकर्म | अपेक्षित जीवनकाल गुणक |
|---|---|---|---|---|
| न भरे गए कमोडिटी रेजिन | पीपी, पीई, पीएस, एबीएस, पीईटी राल | मानक नाइट्राइडेड स्टील (38CrMoAlA / SACM645) | मानक नाइट्राइडेड स्टील (38CrMoAlA / SACM645) | 1.0× (बेसलाइन 12-18 राज्य) |
| निम्न/मध्यम ग्लास फ़ाइबर प्रबलित | पीए6/66 + 15% जीएफ, पीबीटी + 15% जीएफ | फे-बेस/नी-बेस मिश्र धातु से सुसज्जित स्क्रू फ्लाइट पीटीए | Fe-बेस सेंट्रीफ्यूगली कास्ट बाईमेटेलिक बैरल | 2.5× – 3.0× |
| उच्च जीएफ/अत्यधिक अपघर्षक भरा हुआ | पीए66 + 30%-50% जीएफ, पीबीटी + 40% जीएफ, कार्बन फाइबर | द्विधातु पेंच (30%-50% डब्ल्यूसी टंगस्टन कार्बाइड पीटीए क्लैडेड) | टंगस्टन कार्बाइड (WC 40%) केन्द्रापसारक बाईमेटेलिक बैरल | 4.0× – 6.0× |
| संक्षारक / अम्ल उत्पन्न करने वाला | कठोर पीवीसी, सीपीवीसी, फ्लोरोपॉलिमर (पीवीडीएफ), एचएफएफआर | नी-बेस पीटीए क्लैडेड स्क्रू या 9Cr18Mo स्टेनलेस स्टील स्क्रू | नी-बेस (Ni-60) सेंट्रीफ्यूगली कास्ट बाईमेटेलिक बैरल | 3.5× – 5.0× |
| उच्च तापमान/संक्षारक/अपघर्षक | एलसीपी + 40% जीएफ, पीईईके + 30% जीएफ, पीईआई, पीपीएस | कोबाल्ट-बेस (स्टेलाइट) या डब्ल्यूसी बाईमेटेलिक स्क्रू | कोबाल्ट-बेस / टंगस्टन कार्बाइड बाईमेटेलिक बैरल | 4.0× – 5.5× |
2. विनिर्माण प्रक्रियाएं: केन्द्रापसारक कास्टिंग और पीटीए क्लैडिंग
बेस मिश्र धातु और सुरक्षात्मक अस्तर के बीच एक दोष-मुक्त धातुकर्म बंधन प्राप्त करने के लिए बैरल और स्क्रू दोनों के लिए विशेष विनिर्माण प्रक्रियाओं की आवश्यकता होती है।
-
2.1 बैरल के लिए केन्द्रापसारक कास्टिंग
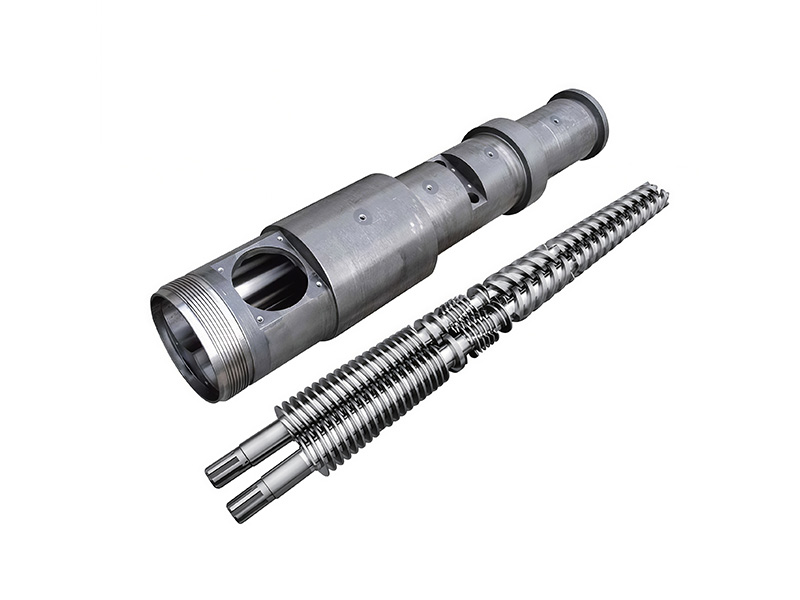
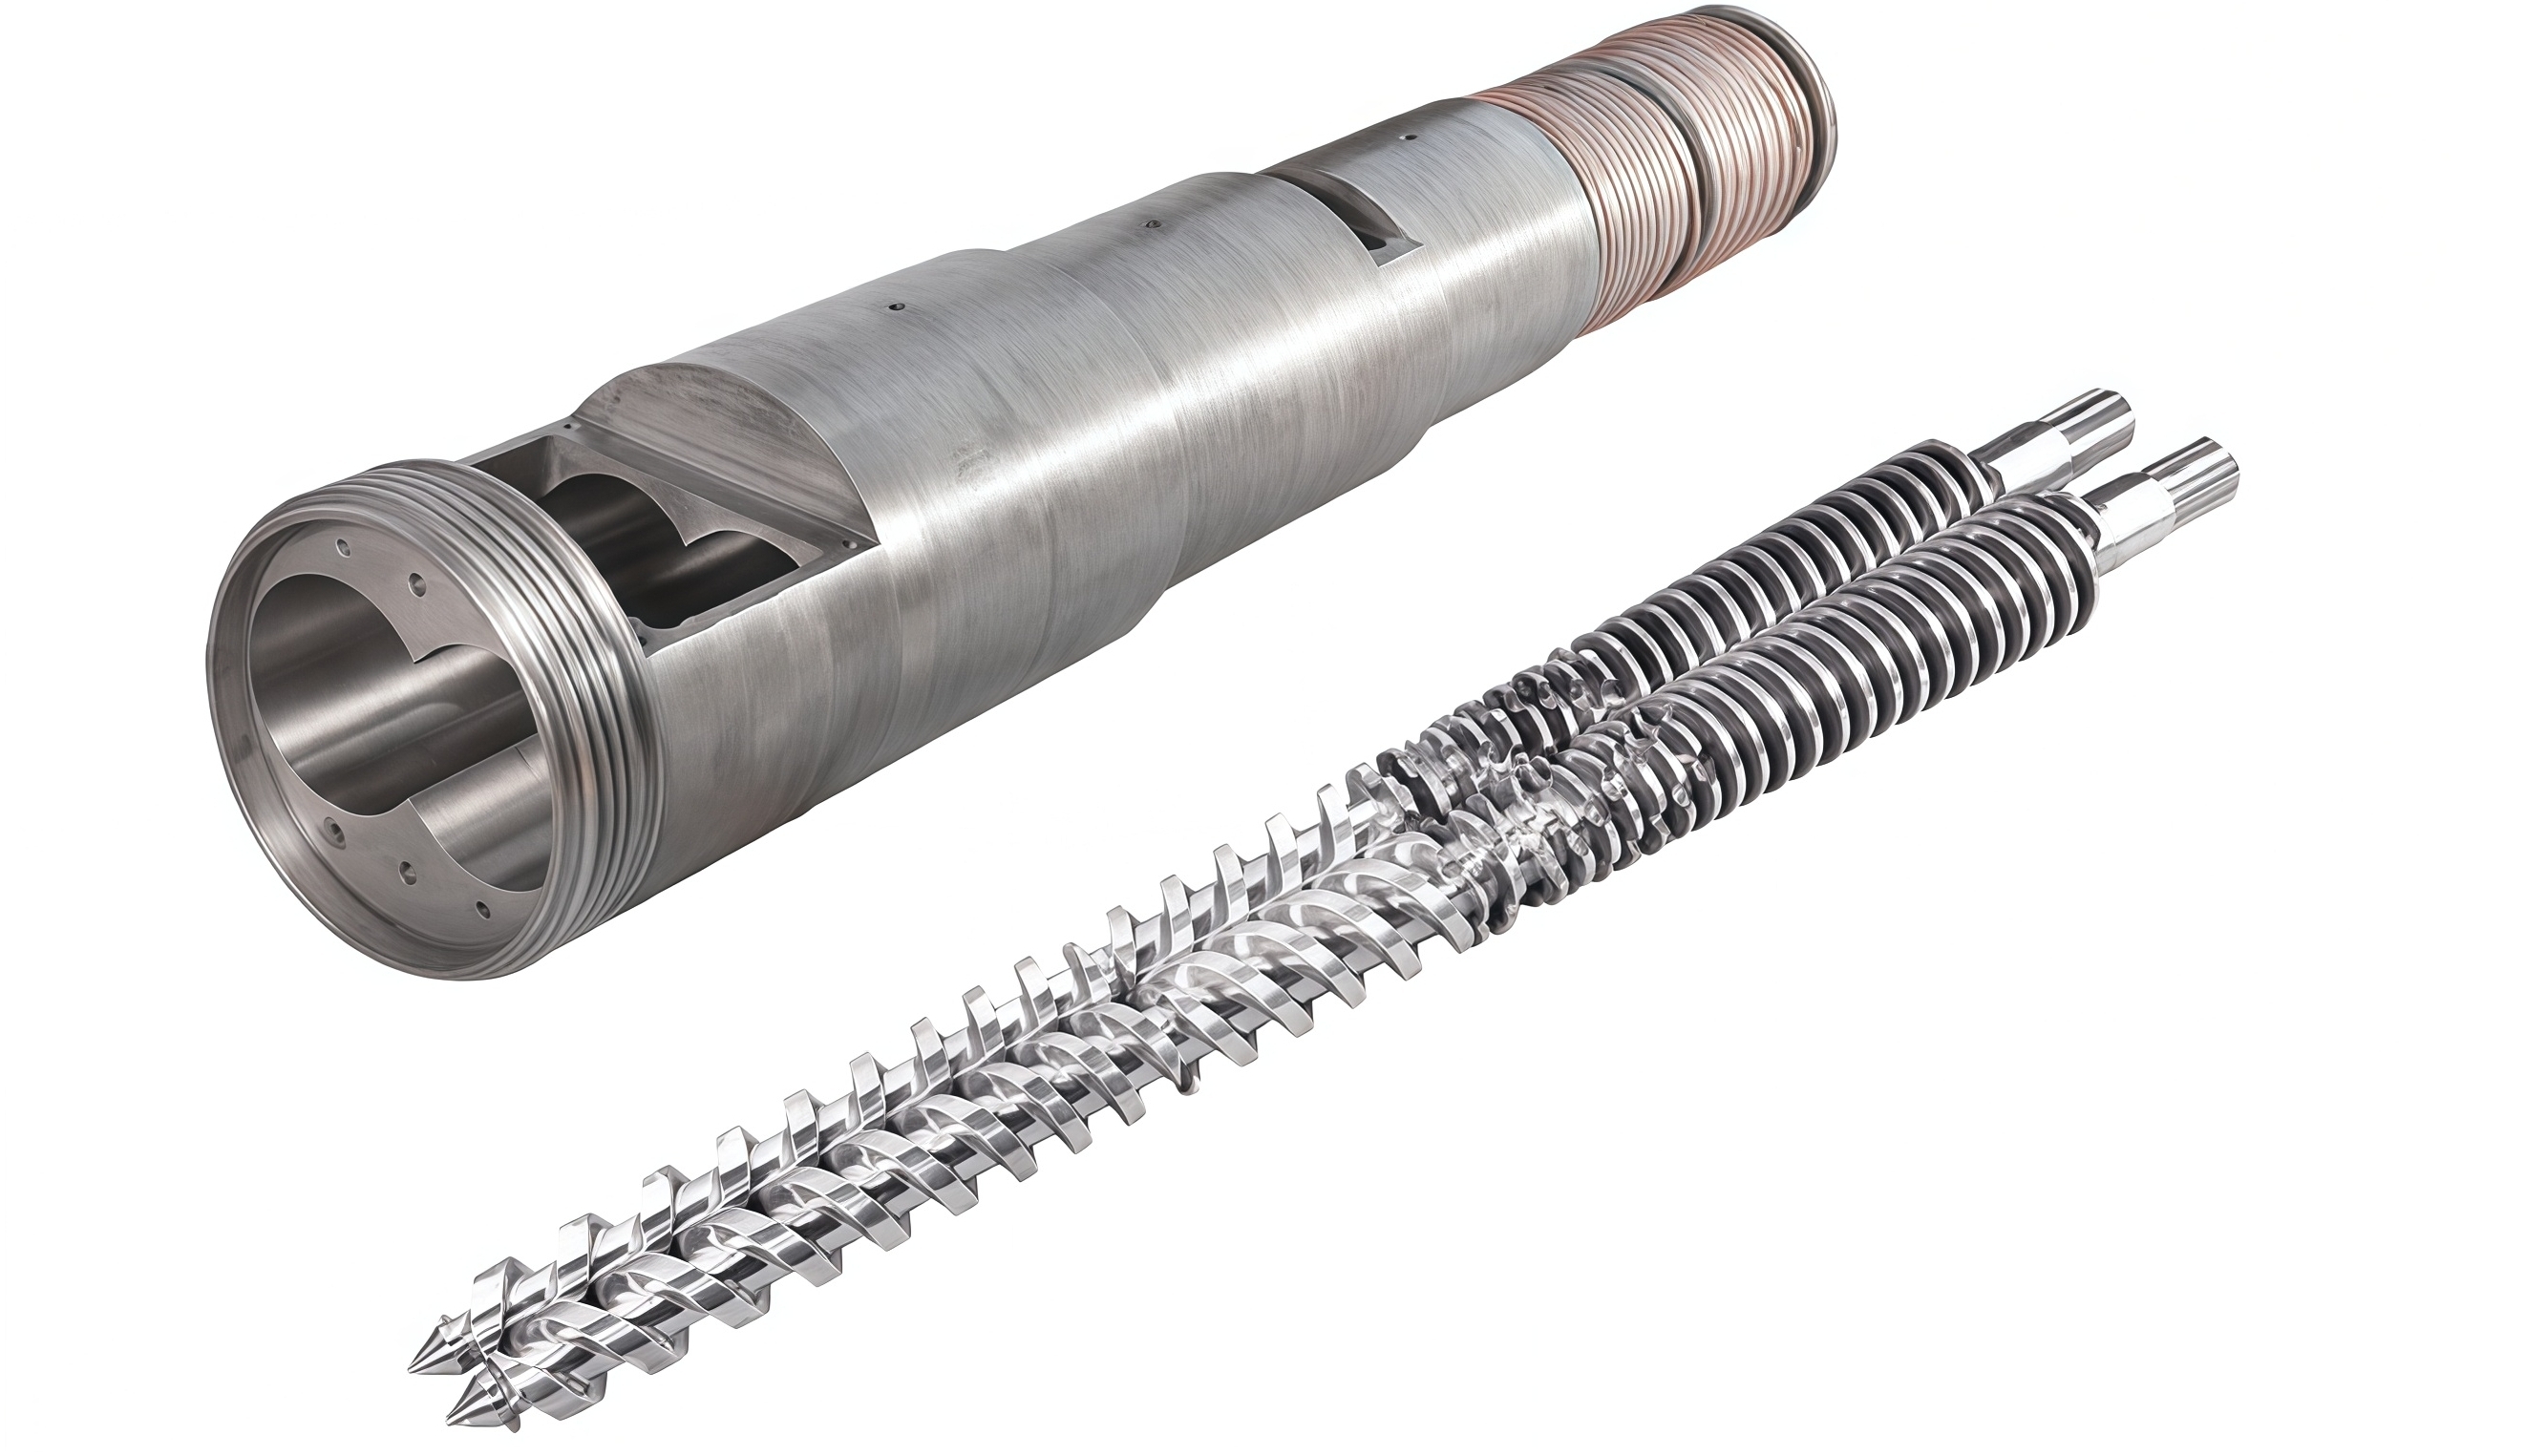
द्विधातु बैरलउच्च तापमान केन्द्रापसारक कास्टिंग का उपयोग करके उत्पादित किया जाता है। परिशुद्ध मिश्र धातु पाउडर (Fe-बेस, Ni-बेस, सह-बेस, या WC-कंपोजिट) एक निर्बाध मिश्र धातु इस्पात बैकिंग ट्यूब (उदाहरण के लिए, 4140 या 38CrMoAlA) के अंदर समान रूप से वितरित किए जाते हैं।
असेंबली को सील कर दिया जाता है, एक विशेष भट्टी में रखा जाता है, और मिश्र धातु पाउडर को पूरी तरह से पिघलाने के लिए 1050°C-1250°C तक गर्म किया जाता है। भट्टी ट्यूब को उच्च घूर्णी गति से घुमाती है, जिससे 50G से अधिक केन्द्रापसारक बल उत्पन्न होता है। यह बल उच्च घनत्व वाले मिश्र धातु तरल को आंतरिक दीवार के खिलाफ बाहर की ओर ले जाता है, गैसों, स्लैग और अशुद्धियों को निचोड़ता है। जैसे ही यह ठंडा होता है, एक घनी, छिद्र रहित परत (1.5-2.5 मिमी मोटी) बनती है, जो स्टील के खोल से जुड़ी होती है।
-
2.2 स्क्रू के लिए पीटीए प्लाज्मा और लेजर क्लैडिंग
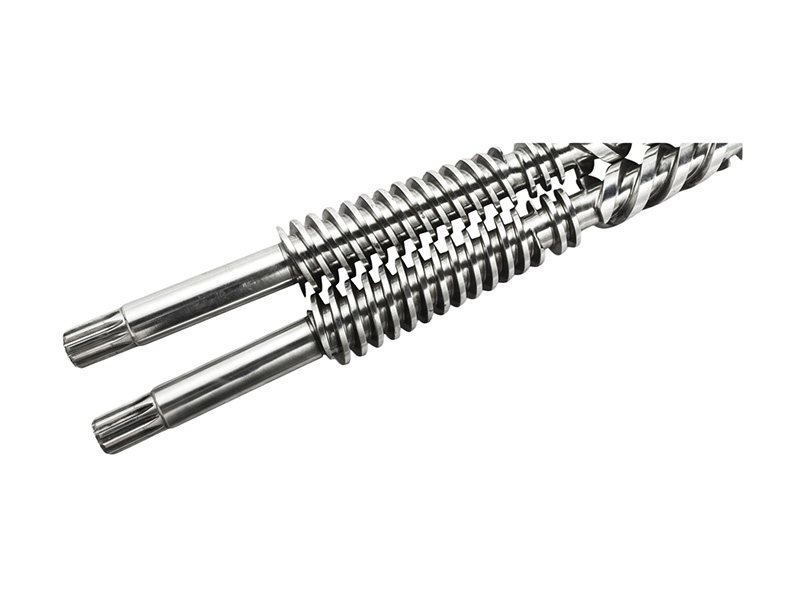
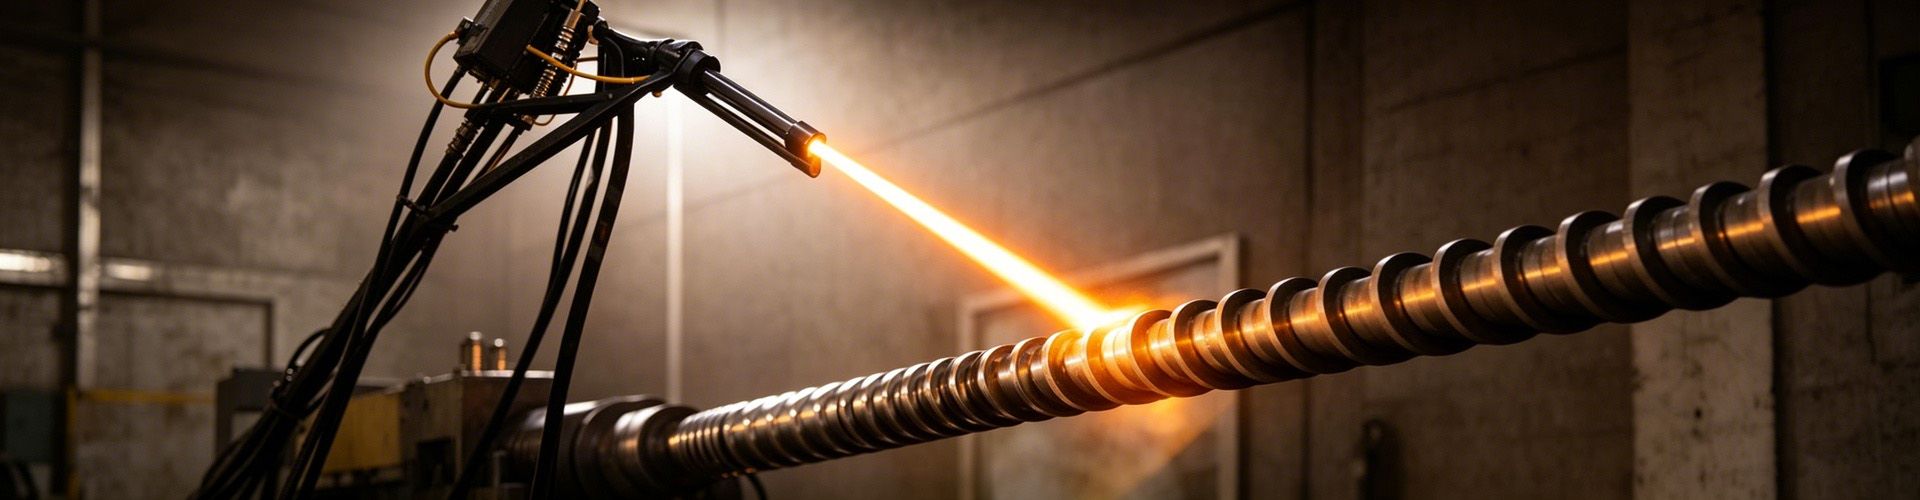
द्विधातु पेंचप्लाज्मा ट्रांसफ़र आर्क (पीटीए) हार्डफेसिंग या हाई-पावर लेजर क्लैडिंग का उपयोग करके निर्मित किया जाता है। एक आर्क प्लाज्मा टॉर्च या केंद्रित लेजर बीम स्क्रू सब्सट्रेट सतह और परमाणु मिश्र धातु पाउडर (निकल या कोबाल्ट मैट्रिक्स में निलंबित टंगस्टन कार्बाइड कण युक्त) दोनों को पिघला देता है।
यह प्रक्रिया स्क्रू फ़्लाइट शिखरों पर या संपूर्ण चैनल सतह पर एक घनी परत (1.5-2.0 मिमी मोटी) जमा करती है। कम गर्मी इनपुट आधार धातु के साथ कमजोर पड़ने को कम करता है, जमा मिश्र धातु कोटिंग की उच्च कठोरता और संक्षारण प्रतिरोध को संरक्षित करता है।
5. स्वामित्व की वित्तीय कुल लागत (टीसीओ) और आरओआई विश्लेषण
जबकि द्विधातु घटकों को नाइट्राइड इकाइयों की तुलना में अधिक प्रारंभिक निवेश की आवश्यकता होती है, उनके विस्तारित परिचालन जीवन और कम डाउनटाइम से कुल परिचालन लागत कम होती है।
30% ग्लास फाइबर (PA66 + 30% GF) के साथ प्रबलित PA66 को लगातार संसाधित करने वाली Ø55mm इंजेक्शन मोल्डिंग मशीन के लिए 3-वर्षीय TCO वित्तीय विश्लेषण नीचे दिया गया है:
| लागत श्रेणी | मानक नाइट्राइडेड असेंबली | पीआईपीएलएल टंगस्टन कार्बाइड बाईमेटेलिक यूनिट | लागत प्रभाव और शुद्ध बचत |
|---|---|---|---|
| प्रारंभिक हार्डवेयर खरीद मूल्य | $1,200 | $2,800 | प्रारंभिक निवेश प्रीमियम: +$1,600 |
| प्रतिस्थापन आवृत्ति (36 महीने) | 3 प्रतिस्थापन आवश्यक (प्रत्येक 9-12 माह) | 0 प्रतिस्थापन आवश्यक (36+ अधिकतम जीवनकाल) | 3 पूर्ण ओवरहाल चक्र बचाता है |
| प्रत्यक्ष हार्डवेयर खरीद लागत | $3,600 ($1,200 × 3 इकाइयाँ) | $2,800 ($2,800 × 1 इकाई) | प्रत्यक्ष हार्डवेयर बचत: $800 |
| उत्पादन डाउनटाइम घाटा | $5,400 (36 घंटे कुल डाउनटाइम @ $150/घंटा) | $0 (शून्य अनिर्धारित डाउनटाइम) | टाली गई डाउनटाइम लागत: $5,400 |
| स्क्रैप और राल अपशिष्ट लागत | $4,500 (कुशन ड्रिफ्ट से 2.5% औसत स्क्रैप दर) | $900 (<स्थिर कुशन के साथ 0.5% स्क्रैप दर) | सामग्री अपशिष्ट बचत: $3,600 |
| कुल 3-वर्षीय परिचालन लागत (TCO) | $13,500 | $3,700 | शुद्ध संचयी बचत: $9,800! |
5.1 निवेश पर रिटर्न (आरओआई) पेबैक अवधि
लौटाने की अवधि = (प्रारंभिक द्विध्रुवीय निवेश प्रीमियम) / (मासिक बचत दर)
पेबैक अवधि = $1,600 / ($9,800 / 36 महीने) = 5.87 महीने।
निष्कर्ष: प्रीमियम पीआईपीएलएल बाईमेटेलिक स्क्रू और बैरल असेंबली में अतिरिक्त निवेश का भुगतान 6 महीने से भी कम समय में हो जाता है। 3 साल की ऑपरेटिंग विंडो में, यूनिट प्रति मशीन $9,800 की शुद्ध लागत में कमी लाती है।
6. गुणवत्ता आश्वासन, विनिर्माण सहनशीलता और रखरखाव प्रोटोकॉल
घटक जीवनकाल को अधिकतम करने के लिए, पीआईपीएलएल प्रत्येक द्विधात्वीय स्क्रू और बैरल पर सख्त विनिर्माण सहनशीलता और गुणवत्ता नियंत्रण लागू करता है:
-
अल्ट्रासोनिक बॉन्ड इंटीग्रिटी निरीक्षण: शून्य अस्तर सरंध्रता या माइक्रो-क्रैकिंग के साथ दोषरहित धातुकर्म संबंध सुनिश्चित करने के लिए बैरल 100% अल्ट्रासोनिक दोष का पता लगाने और हाइड्रोस्टैटिक दबाव परीक्षण से गुजरते हैं।
-
परिशुद्ध सीएनसी सतह खत्म: स्क्रू फ्लाइट ओडी और बैरल आईडी डीआईएन आईएसओ 2768-एम मानकों के अनुरूप सीएनसी फिनिश-ग्राउंड हैं, जो 0.02 मिमी/मीटर के भीतर सीधापन और रा 0.4 µm से नीचे सतह खुरदरापन बनाए रखते हैं।
-
पॉलिश जड़ त्रिज्या: स्क्रू रूट रेडी और ट्रांज़िशन ज़ोन को राल के ठहराव और थर्मल गिरावट को रोकने के लिए एक उच्च-पॉलिश दर्पण फिनिश प्राप्त होती है।
अपनी विशिष्ट पॉलिमर प्रसंस्करण चुनौतियों पर चर्चा करने के लिए, एक कस्टम सामग्री अनुशंसा का अनुरोध करें, या एक द्विधातु प्रतिस्थापन सेट का ऑर्डर करने के लिए, PIPLL तकनीकी सहायता से ईमेल पर संपर्क करें: eric@pipll.com
सेल/व्हाट्सएप: +86-15267878906 या https://www.pipll.com पर जाएं