Languages
ट्विन स्क्रू एक्सट्रूज़न में साइड फीडिंग का उपयोग क्यों करें
ट्विन स्क्रू एक्सट्रूज़न में साइड फीडिंग का उपयोग क्यों करें
ट्विन स्क्रू एक्सट्रूज़न में साइड फीडिंग का उपयोग क्यों करें
कंपाउंडिंग, मास्टरबैच उत्पादन और इंजीनियरिंग प्लास्टिक संशोधन में, प्रत्येक घटक को मुख्य हॉपर के माध्यम से प्रवेश नहीं करना चाहिए।
बेस पॉलीमर के पिघलने और समरूप होने के बाद एक साइड फीडर एक्सट्रूडर के नीचे की ओर खुलने वाले बैरल के माध्यम से सामग्री जोड़ता है। इसका प्रयोग आमतौर पर सह-घूर्णन के साथ किया जाता हैसमानांतर ट्विन-स्क्रू बैरलजब प्रोसेसर को बेहतर नियंत्रण के साथ ग्लास फाइबर, खनिज भराव, ज्वाला मंदक, या संवेदनशील योजक पेश करने की आवश्यकता होती है।
एक्सट्रूडर के लिए समानांतर ट्विन स्क्रू और बैरल के लिए, साइड फीडिंग का मतलब केवल बाद में सामग्री जोड़ना नहीं है। यह एक प्रक्रिया निर्णय है जो फाइबर की लंबाई की रक्षा कर सकता है, फीडिंग स्थिरता में सुधार कर सकता है, संवेदनशील अवयवों के ताप इतिहास को छोटा कर सकता है और अपस्ट्रीम स्क्रू तत्वों पर अनावश्यक घिसाव को कम कर सकता है।
पीआईपीएलएल में, हम एक्सट्रूज़न संयंत्रों के लिए स्क्रू और बैरल समाधान डिजाइन और निर्माण करते हैं जिन्हें मिश्रण गुणवत्ता, थ्रूपुट, पहनने के प्रतिरोध और सेवा जीवन के बीच व्यावहारिक संतुलन की आवश्यकता होती है।
ट्विन स्क्रू एक्सट्रूडर में साइड फीडिंग क्या है?
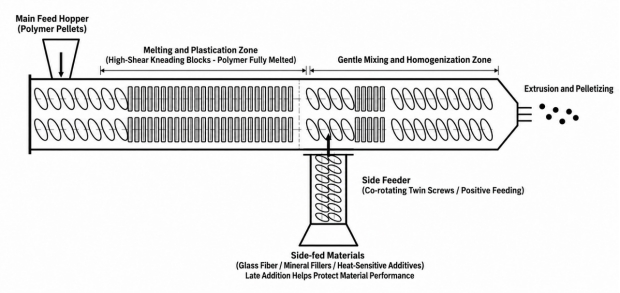
साइड फीडर आमतौर पर मुख्य एक्सट्रूडर बैरल के किनारे पर लगी एक छोटी ट्विन-स्क्रू मीटरिंग इकाई होती है। सभी सामग्रियों को मुख्य फीडिंग पोर्ट में छोड़ने के बजाय, मुख्य राल पहले प्रवेश करती है और अपस्ट्रीम स्क्रू कॉन्फ़िगरेशन द्वारा पिघल जाती है। फिर साइड फीडर आंशिक रूप से या पूरी तरह से पिघले हुए पॉलिमर स्ट्रीम में एक दूसरी सामग्री पेश करता है।
चित्र 1. सह-घूर्णन ट्विन-स्क्रू एक्सट्रूज़न में मुख्य फीडिंग और साइड फीडिंग।
इस लेआउट का व्यापक रूप से उपयोग किया जाता हैसमानांतर जुड़वां पेंच बैरलमास्टरबैच कंपाउंडिंग और इंजीनियरिंग प्लास्टिक संशोधन के लिए। मुख्य एक्सट्रूडर पिघलने और प्रारंभिक प्लास्टिकेशन को संभालता है। साइड फीडर ऐसी सामग्री वितरित करता है जिसे पूर्ण अपस्ट्रीम कतरनी इतिहास का अनुभव नहीं करना चाहिए।
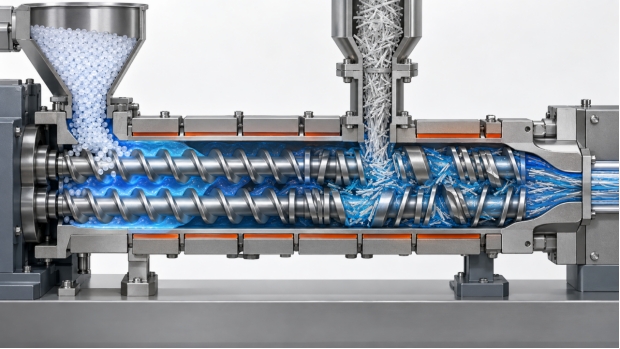
विशिष्ट साइड-फेड सामग्रियों में शामिल हैं:·ग्लास फाइबर और कार्बन फाइबर· टैल्क, कैल्शियम कार्बोनेट, सिलिका, और अन्य खनिज भराव· ज्वाला मंदक· ताप-संवेदनशील योजक· कम-थोक-घनत्व पाउडर· चयनित रंगद्रव्य, कार्यात्मक योजक, और पुनर्नवीनीकरण सामग्री घटकक्यों न सब कुछ मुख्य हॉपर में डाल दिया जाए?मुख्य फीडिंग पोर्ट सबसे लंबे समय तक निवास समय और आमतौर पर सबसे मजबूत पिघलने और मिश्रण अनुभागों के संपर्क में रहता है। यह बेस रेज़िन के लिए उपयुक्त है, लेकिन यह हमेशा प्रत्येक फॉर्मूलेशन घटक के लिए उपयुक्त नहीं होता है।उदाहरण के लिए, एक कंपाउंडर को पीए, पीपी, पीबीटी या टीपीयू के लिए उच्च पिघलने की दक्षता की आवश्यकता हो सकती है। हालाँकि, वही उच्च-कतरनी पेंच तत्व जो पॉलिमर को प्रभावी ढंग से पिघलाते हैं, ग्लास फाइबर को छोटा कर सकते हैं, एक संवेदनशील योजक को ज़्यादा गरम कर सकते हैं, या जब अपघर्षक खनिज भराव बहुत जल्दी जोड़ा जाता है तो पहनने में तेजी ला सकते हैं। यही कारण है कि को-रोटेटिंग में साइड फीडिंग महत्वपूर्ण हैसमानांतर जुड़वां पेंच बैरलप्रणाली।साइड फीडिंग ग्लास फाइबर की लंबाई को सुरक्षित रखने में मदद करती हैग्लास-फाइबर-प्रबलित यौगिक साइड फीडिंग के लिए सबसे आम अनुप्रयोगों में से एक है। यदि ग्लास फाइबर मुख्य हॉपर से प्रवेश करता है, तो यह कच्चे पॉलिमर के साथ प्रारंभिक पिघलने और उच्च-कतरनी क्षेत्रों से गुजरता है। अत्यधिक कतरनी से फाइबर की लंबाई कम हो सकती है, जिससे तैयार हिस्से में सुदृढीकरण प्रभाव कम हो सकता है।साइड फीडिंग के साथ, पॉलिमर मैट्रिक्स को पहले पिघलाया जाता है। फिर ग्लास फाइबर को नीचे की ओर लाया जाता है और गीला करने और वितरण के लिए पर्याप्त मिश्रण के साथ एक नियंत्रित स्क्रू कॉन्फ़िगरेशन के माध्यम से फैलाया जाता है, लेकिन अनावश्यक कतरनी के बिना।लक्ष्य शून्य कतरनी नहीं है. ग्लास फाइबर को अभी भी गीला करने और फैलाने की जरूरत है। लक्ष्य सही कतरनी स्तर और सही निवास समय का उपयोग करना है। प्रोसेसर का उपयोग करने के लिएसमानांतर जुड़वां पेंच बैरलमास्टरबैच कंपाउंडिंग या प्रबलित इंजीनियरिंग प्लास्टिक के लिए, यह अधिक स्थिर यांत्रिक प्रदर्शन और अधिक सुसंगत अंतिम उत्पाद का समर्थन कर सकता है।चित्र 2. बेस पॉलिमर के पिघलने के बाद साइड फीडर के माध्यम से ग्लास फाइबर डाला जाता है।
साइड फीडिंग से कम थोक घनत्व वाले पाउडर की हैंडलिंग में सुधार होता है
महीन पाउडर को मुख्य हॉपर के माध्यम से खिलाना मुश्किल हो सकता है। टैल्क, कैल्शियम कार्बोनेट, कार्बन ब्लैक, मैग्नीशियम हाइड्रॉक्साइड, एल्यूमीनियम हाइड्रॉक्साइड और इसी तरह की सामग्रियां अपने कम थोक घनत्व के कारण असमान रूप से पुल, तैर सकती हैं या फ़ीड कर सकती हैं।एक साइड फीडर पाउडर को मुख्य एक्सट्रूडर में धकेलने के लिए सकारात्मक संदेश देने वाले स्क्रू का उपयोग करता है। इससे प्रोसेसर को फ़ीड दर पर अधिक नियंत्रण मिलता है। एक्सट्रूडर के लिए एक अच्छी तरह से डिज़ाइन किए गए समानांतर ट्विन स्क्रू और बैरल में, साइड-फीड स्थिति, बैरल ओपनिंग, स्क्रू कॉन्फ़िगरेशन, वेंटिंग व्यवस्था और पिघल दबाव को एक साथ काम करना चाहिए।एक साइड फीडर हर पाउडर-फीडिंग समस्या को स्वचालित रूप से हल नहीं करता है। हालाँकि, यह प्रोसेस इंजीनियर को कठिन सामग्रियों को पिघलने में डालने के लिए एक बेहतर उपकरण देता है। यह उच्च-भरे यौगिकों और भराव मास्टरबैच उत्पादन के लिए विशेष रूप से मूल्यवान है, जहां अस्थिर खुराक घनत्व भिन्नता, खराब फैलाव, सतह दोष या आउटपुट में उतार-चढ़ाव का कारण बन सकता है।साइड फीडिंग से संवेदनशील एडिटिव्स के ताप इतिहास को कम किया जा सकता हैकुछ योजक गर्मी और कतरनी के लंबे समय तक संपर्क को सहन नहीं करते हैं। फॉर्मूलेशन के आधार पर, इसमें चयनित ज्वाला मंदक, ब्लोइंग एजेंट, प्रतिक्रियाशील योजक, लाल फास्फोरस सिस्टम, या गर्मी-संवेदनशील संशोधक शामिल हो सकते हैं।प्रक्रिया में बाद में इन सामग्रियों को खिलाने से एक्सट्रूडर के अंदर बिताए गए समय को कम किया जा सकता है। योजक को ठीक से फैलाने के लिए अभी भी पर्याप्त मिश्रण की आवश्यकता है, लेकिन यह पूर्ण अपस्ट्रीम पिघलने वाले खंड से बचाता है। इसलिए डाउनस्ट्रीम खंड को नियंत्रित वितरण मिश्रण की आवश्यकता है, न कि अत्यधिक कतरनी की।पीआईपीएलएल राल प्रकार, एडिटिव पैकेज, थ्रूपुट लक्ष्य, पहनने की स्थिति और साइड फीडर की वास्तविक स्थिति के आधार पर कस्टम स्क्रू तत्व और बैरल कॉन्फ़िगरेशन के साथ ग्राहकों का समर्थन कर सकता है।साइड फीडिंग से अपस्ट्रीम अपघर्षक घिसाव को कम किया जा सकता हैखनिज भराव अक्सर अपघर्षक होते हैं। जब हार्ड फिलर्स एक्सट्रूडर की पूरी लंबाई से गुजरते हैं, तो वे स्क्रू तत्वों और बैरल सतहों पर घिसाव बढ़ा सकते हैं, खासकर उच्च-कतरनी क्षेत्रों में।साइड फीडर के माध्यम से अपघर्षक सामग्री जोड़ने से मुख्य एक्सट्रूडर के माध्यम से तय की जाने वाली दूरी कम हो जाती है। इससे घिसाव ख़त्म नहीं होता. साइड-फ़ीड ज़ोन और डाउनस्ट्रीम मिक्सिंग सेक्शन को अभी भी उपयुक्त सामग्री चयन और पहनने से सुरक्षा की आवश्यकता है। हालाँकि, यह अपस्ट्रीम पिघलने वाले क्षेत्र में परिहार्य टूट-फूट को कम कर सकता है।यह वह जगह है जहाँ एक द्विधातुसमानांतर जुड़वां पेंच बैरलमाना जा सकता है। सही बैरल समाधान भराव प्रकार, भराव लोडिंग, पेंच गति, थ्रूपुट, पॉलिमर और अपेक्षित परिचालन घंटों पर निर्भर करता है। एक द्विधात्विक समाधान आमतौर पर कम पहनने वाले फॉर्मूलेशन की तुलना में अपघर्षक या संक्षारक स्थितियों के लिए अधिक प्रासंगिक होता है।साइड फीडिंग स्क्रू और बैरल डिज़ाइन को कैसे प्रभावित करती हैसमानांतर ट्विन-स्क्रू बैरल का चयन या प्रतिस्थापित करते समय साइड फीडिंग पर विचार किया जाना चाहिए। साइड-फ़ीड ओपनिंग एक पृथक घटक नहीं है। यह संपूर्ण प्रक्रिया लेआउट को प्रभावित करता है।बैरल सामग्री और पहनने का प्रतिरोधउच्च खनिज लोडिंग, प्रबलित प्लास्टिक और संक्षारक फॉर्मूलेशन के लिए अधिक पहनने-प्रतिरोधी बैरल सामग्री की आवश्यकता हो सकती है। एक बाईमेटेलिक एक्सट्रूडर स्क्रू निर्माता को प्रत्येक एप्लिकेशन के लिए समान सामग्री की सिफारिश करने के बजाय वास्तविक फॉर्मूलेशन का मूल्यांकन करना चाहिए।पेंच तत्व विन्यासअपस्ट्रीम अनुभाग को साइड फीडिंग से पहले बेस पॉलिमर को विश्वसनीय रूप से पिघलाना चाहिए। डाउनस्ट्रीम अनुभाग को अनावश्यक कतरनी, अत्यधिक दबाव, या खराब फाइबर प्रतिधारण पैदा किए बिना अतिरिक्त सामग्री को फैलाना चाहिए।साइड फीड पोर्ट डिज़ाइनउद्घाटन में स्थिर सामग्री प्रवेश की अनुमति होनी चाहिए और अवांछित बैकफ्लो से बचना चाहिए। इसे स्क्रू कॉन्फ़िगरेशन, भरण स्तर, दबाव प्रोफ़ाइल और साइड फीडर क्षमता से मेल खाना चाहिए।वेंटिंग और डीगैसिंगकुछ साइड-फेड फ़ार्मुलों को नमी, हवा या वाष्पशील पदार्थों को हटाने के लिए एक वेंटिंग अनुभाग की आवश्यकता होती है। पाउडर कैरीओवर या पिघले रिसाव से बचने के लिए वेंट स्थिति का चयन सावधानी से किया जाना चाहिए।प्रतिस्थापन अनुकूलताघिसे हुए हिस्सों को बदलते समय, प्रोसेसर को बैरल ड्राइंग, स्क्रू ड्राइंग या नमूने, मशीन ब्रांड, स्क्रू व्यास, केंद्र की दूरी, एलडी अनुपात, राल, आउटपुट और साइड-फीडिंग स्थिति प्रदान करनी चाहिए। इससे कस्टम एक्सट्रूडर स्क्रू निर्माता को उत्पादन से पहले अनुकूलता का मूल्यांकन करने में मदद मिलती है।समानांतर ट्विन स्क्रू बैरल और शंक्वाकार ट्विन स्क्रू बैरलसमानांतर बनाम शंक्वाकार ट्विन स्क्रू बैरल का प्रश्न अनुप्रयोग पर निर्भर करता है। एक समानांतर ट्विन-स्क्रू बैरल का व्यापक रूप से कंपाउंडिंग, मास्टरबैच, प्रबलित इंजीनियरिंग प्लास्टिक, प्रतिक्रियाशील एक्सट्रूज़न और उच्च-आउटपुट मिश्रण में उपयोग किया जाता है। यह उन अनुप्रयोगों के लिए विशेष रूप से उपयुक्त है जिन्हें लचीले स्क्रू कॉन्फ़िगरेशन और साइड फीडिंग और वेंटिंग सहित कई प्रक्रिया क्षेत्रों की आवश्यकता होती है।शंक्वाकार ट्विन-स्क्रू बैरल का उपयोग आमतौर पर पीवीसी प्रोफ़ाइल, पाइप और संबंधित अनुप्रयोगों में किया जाता है जहां सामग्री संपीड़न और प्रसंस्करण विशेषताएं भिन्न होती हैं। कंपाउंडिंग में ग्लास फाइबर, फिलर्स और एडिटिव्स की साइड फीडिंग के लिए, सह-घूर्णन समानांतर ट्विन-स्क्रू प्लेटफॉर्म आम तौर पर अधिक सामान्य विकल्प है।समानांतर ट्विन स्क्रू बैरल निर्माता कैसे चुनेंए का चयन करते समयसमानांतर जुड़वां पेंच बैरलनिर्माता, केवल इकाई मूल्य की तुलना न करें। एक प्रतिस्थापन पेंच और बैरल को वास्तविक प्रक्रिया में फिट होना चाहिए।आपूर्तिकर्ता से पूछें:·क्या आप हमारी सामग्री और भराव लोडिंग की समीक्षा कर सकते हैं?· क्या आप मूल ड्राइंग या नमूने के अनुसार निर्माण कर सकते हैं?· हमारे घिसाव और संक्षारण की स्थिति के लिए किस बैरल सामग्री की सिफारिश की जाती है?· क्या आप साइड-फीड बैरल अनुभागों और मिलान वाले स्क्रू तत्वों का समर्थन कर सकते हैं?· आप आयाम, कठोरता और असेंबली अनुकूलता को कैसे नियंत्रित करते हैं?PIPLL प्लास्टिक एक्सट्रूज़न अनुप्रयोगों के लिए एक कस्टम एक्सट्रूडर स्क्रू निर्माता और OEM एक्सट्रूडर स्क्रू बैरल आपूर्तिकर्ता के रूप में काम करता है। प्रतिस्थापन समाधान की सिफारिश करने से पहले हमारी टीम खराब हुए घटकों, मशीन डेटा, सामग्री की स्थिति और उत्पादन आवश्यकताओं की समीक्षा कर सकती है।अक्सर पूछे जाने वाले प्रश्नोंक्या प्रत्येक ट्विन स्क्रू एक्सट्रूडर के लिए साइड फीडिंग आवश्यक है?नहीं, सरल फॉर्मूलेशन केवल मुख्य आहार के साथ ही प्रभावी ढंग से चल सकते हैं। साइड फीडिंग तब सबसे उपयोगी होती है जब कोई सामग्री कतरनी के प्रति संवेदनशील होती है, खिलाने में मुश्किल होती है, गर्मी के प्रति संवेदनशील होती है, अपघर्षक होती है, कम घनत्व वाली होती है, या बेस पॉलिमर पिघलने के बाद बेहतर ढंग से जोड़ा जाता है।क्या साइड फीडिंग के लिए हमेशा एक द्विधातु समानांतर ट्विन स्क्रू बैरल की आवश्यकता होती हैनहीं, एक द्विधात्विकसमानांतर जुड़वां पेंच बैरलघिसाव और संक्षारण जोखिम के अनुसार चयन किया जाता है, केवल इसलिए नहीं कि एक साइड फीडर स्थापित किया गया है। उच्च भराव लोडिंग, ग्लास फाइबर, खनिज पाउडर और संक्षारक योजक मूल्यांकन के लिए महत्वपूर्ण कारक हैं।क्या पीआईपीएलएल एक्सट्रूडर के लिए पूर्ण समानांतर ट्विन स्क्रू और बैरल का निर्माण कर सकता है?हाँ। पीआईपीएलएल कस्टम स्क्रू और बैरल समाधान की आपूर्ति करता है, जिसमें समानांतर ट्विन-स्क्रू बैरल अनुभाग, स्क्रू तत्व और कंपाउंडिंग, मास्टरबैच, पीवीसी, पीई, पीपी और इंजीनियरिंग प्लास्टिक एक्सट्रूज़न के लिए पहनने के प्रतिरोधी विकल्प शामिल हैं।प्रतिस्थापन कोटेशन के लिए पीआईपीएलएल को किस जानकारी की आवश्यकता है?कृपया मशीन ब्रांड और मॉडल, स्क्रू व्यास, एलडी अनुपात, केंद्र की दूरी, मूल ड्राइंग या नमूना, संसाधित होने वाली सामग्री, आउटपुट, स्क्रू गति, साइड-फीडिंग स्थान और पहने हुए हिस्सों की तस्वीरें प्रदान करें। यह PIPLL को अधिक उपयुक्त स्क्रू और बैरल समाधान की अनुशंसा करने की अनुमति देतà¤Related Products
Contact us