Languages
Glasfaserverstärkte Verbindungen: Spezifizierung von Schnecke und Zylinder
-
-
Glasfaserverstärkte Verbindungen: Spezifizierung von Schnecke und Zylinder
Wo 20–50 % Glasfaser tatsächlich eine Arbeitsfläche zerstören – und welche Konstruktion dies übersteht.
Glasfaserverstärkter Kunststoff · Glasgefülltes PA66-Schneckenrohr · Wolframkarbid-Schneckenrohr · Abrasiver Verschleiß
-
1. Was sich tatsächlich ändert, wenn man Glasfaser hinzufügt
Eine glasgefüllte Verbindung ist keine härtere Version des ungefüllten Harzes. Die Fasern sind kurz, steif und viel härter als der Stahl, gegen den sie gleiten, und sie sind in den meisten verstärkten Qualitäten mit 20–50 Gewichtsprozent vorhanden. Dadurch verändern sich gleichzeitig der Verschleißmechanismus, der Wärmeverlauf und das Qualitätsrisiko, weshalb aBimetall-SchraubzylinderWer für den „Glas-gefüllten Dienst“ gekauft wurde, kann immer noch früher zurückkommen.
- Die Faserlänge ist eine Qualitätsvariable und kann durch die Schraube verkürzt werden
- Bei der abrasiven Ladung handelt es sich um eine harte Phase, nicht um einen weichen Füllstoff – sie schneidet statt zu polieren
- Die meisten verstärkten technischen Qualitäten sind hygroskopisch, sodass Trocknen und Entlüften zusätzlich zum Verschleißproblem auftreten
-
WICHTIGE ERKENNTNISSE
Für Glasfasern zu spezifizieren bedeutet, vier Dinge gleichzeitig zu spezifizieren: Abriebfestigkeit, Überleben der Faserlänge, Feuchtigkeitskontrolle und Maßhaltigkeit. Nur das erste zu kaufen ist der übliche Fehler. -
2. Wo der Schaden tatsächlich ankommt
Bei einer Maschine, auf der eine verstärkte Mischung läuft, verteilt sich der Verschleiß nicht gleichmäßig über die Arbeitsfläche. Es konzentriert sich auf vier Stellen, von denen jede auf einen anderen Teil der Spezifikation verweist. DerFehlermodus-Komplettlösungdeckt die Mechanismen im Allgemeinen ab; Was folgt, ist die glasfaserspezifische Version.
Standort Was Sie finden Warum es hier passiert Was es verändert Schraubenflugkamm Flugbreite abgenutzt, Kamm abgeflacht, Spielraum geöffnet Höchste Gleitgeschwindigkeit gegen die Bohrung, dünner Abschnitt, heißestes Metall Flugpanzerung, Kammgeometrie und die Legierung der Schraube – nicht nur des Laufs Laufbohrung, Dosierzone Axiale Riefenbildung und poliertes Verschleißband, Ausstoß nach unten driftend Vollständig geschmolzene, vollständig mit Fasern beladene Schmelze, die sich unter Druck bewegt Bohrungslegierungsfamilie und Auskleidungsdicke für diesen Füllgrad Feed-Bereich und Erstflüge Abgerundete Flugkanten, polierter Grund, gelegentliche Rillen Kaltes, unverdichtetes Granulat mit hohem Faseranteil und mechanischer Belastung Geometrie der Einzugszone und ob das Einzugsgehäuse überhaupt gehärtet ist Schneckenspitze, Rückschlagventil, Rückschlagring (Einspritzung) Erosion der Dichtflächen, Rücklauf, ungleichmäßiges Schussgewicht Die gleiche abrasive Schmelze wird durch die engsten Spalten gepresst Spitzen- und Ventilmaterial, als Set mit der Schraube ersetzt -
3. Die vier Zahlen, die über die Spezifikation entscheiden
Vier Eingaben beeinflussen die Antwort mehr als alles andere in der Anfrage. Wenn ein Angebot eingeht, ohne dass man darum gebeten hat, wurde die Legierung aus Gewohnheit und nicht aus Pflicht ausgewählt.
- Füllstoffgehalt nach Gewicht und ob es sich um Glas, Mineral oder beides handelt
- Fasertyp und Nennlänge – geschnittener Strang, gemahlen oder eine Mischung
- Schmelztemperatur und ob die Sorte hygroskopisch ist
- Betriebsstunden pro Jahr und das Wartungsintervall, das Sie erreichen möchten
Die ersten beiden legen die Abriebrate fest. Die beiden zweiten entscheiden darüber, ob neben einer abriebfesten auch eine korrosionsbeständige Familie benötigt wird, denn eine heiße, feuchte, leicht saure Schmelze greift manche harten Legierungen schneller an als eine weichere, aber korrosionsbeständigere. Dieser Kompromiss wird im Einzelnen dargelegtLeitfaden zur Auswahl von Bimetalllegierungen.
-
Fässer und Schrauben werden in verschiedenen Größen gehalten. Die verschleißfeste Schicht ist nur wenige Millimeter von der Innenwand entfernt; Alles außerhalb ist strukturiert und nutzt sich in einem ganz anderen Tempo ab.
-
4. Warum „Bimetall“ keine alleinige Antwort ist
Das Wort beschreibt eine Konstruktion, nicht eine Leistungsstufe. Eine Standardauskleidung auf Schleudergussbasis und ein Wolframkarbid-Verbundwerkstoff sind beide „bimetallisch“ und bei 30–50 % glasfaserverstärktem PA66 nicht austauschbar. Der veröffentlichte Multiplikator für ein Hartmetallsystem bei hoher Glasfaserbeanspruchung beträgt etwa das Vier- bis Sechsfache einer nitrierten Bohrung; Eine Auskleidung auf Eisenbasis, die für niedrige bis mittlere Füllstoffe spezifiziert ist, liegt weit darunter.
Konstruktion Arbeitshärte Typische Schicht Beste Passform Der Kompromiss Nitriert (Klasse 38CrMoAlA) Oberflächengehärteter Einsatz, nicht durchgehärtet Ein Bruchteil eines Millimeters Ungefüllte und leicht gefüllte Rohstoffqualitäten Die Gehäusetiefe ist das gesamte Verschleißbudget; Sobald es durchbrochen wird, beschleunigt sich der Verschleiß Standard-Bimetall, Eisenbasis HRC 58–62 1,5–2,0 mm Allgemeine technische Qualitäten, Glas unter etwa 15–20 % Kostengünstig, aber das Karbidvolumen ist für Fasern mit mehr als 30 % nicht vorhanden Wolframkarbid-Verbundwerkstoff HRC 65–68 1,0–1,5 mm 30–50 % Glas- oder Kohlefaser, mineralgefüllte technische Qualitäten Dünnere Schicht, höhere Kosten – die Spezifikation muss es tatsächlich erfordern Auf Nickelbasis, korrosionsbeständig HRC 45–50 2,0–3,0 mm Korrosiv und abrasiv zugleich: flammhemmende, saure oder halogenierte Sorten Konstruktionsbedingt geringere Härte; Es allein wegen der Abriebfestigkeit zu wählen, ist eine Fehlspezifikation WICHTIGE ERKENNTNISSE
Die Frage ist nicht „Ist es bimetallisch“, sondern „welche Legierungsfamilie, bei welcher Schichtdicke, auf welchem Bauteil“. Zwei dieser drei Antworten fehlen normalerweise in einem Zitat. -
5. Die Schraubenseite: Aufpanzerung und warum der Kamm zuerst kommt
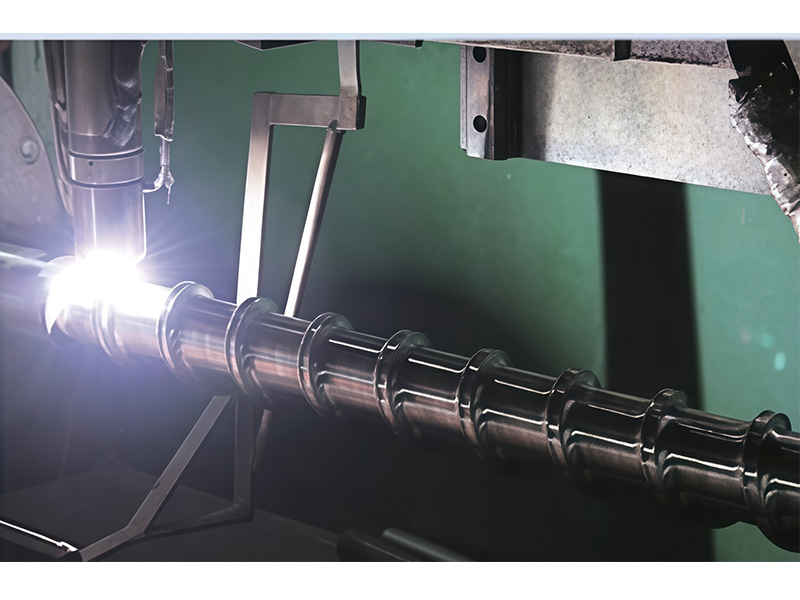
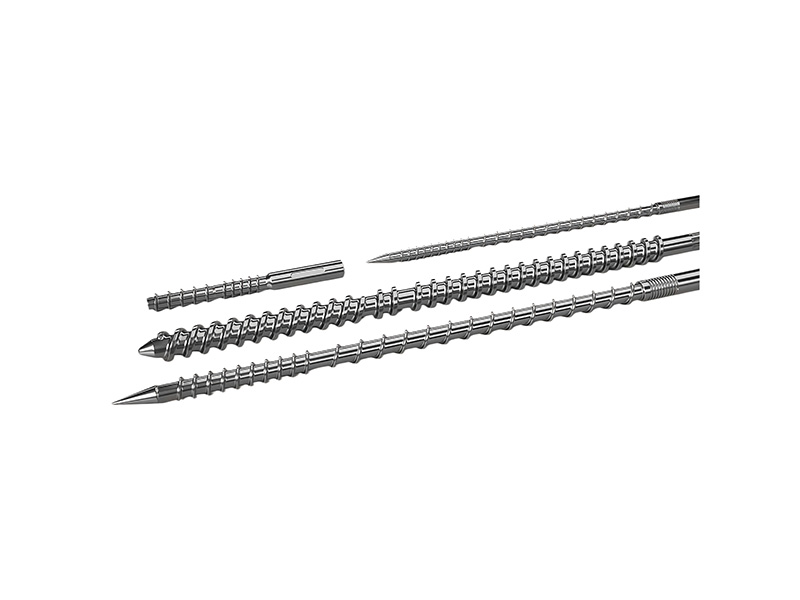
Bei verstärktem Betrieb verliert die Schnecke in der Regel ihre Arbeitsfläche vor dem Zylinder, da der Schneckensteg die höchste Gleitgeschwindigkeit mit dem dünnsten Abschnitt verbindet. ABimetall-ExtrusionsschneckeBehebt dieses Problem, indem eine karbidhaltige Schicht auf dem Steg aufgebracht wird, typischerweise durch PTA-Schweißen oder Laserauftragschweißen, in einer Dicke von etwa 1,5–2,0 mm.
- Die Schicht muss dick genug sein, um mindestens ein Nachschleifen zu überstehen
- Es muss auf den Kamm und die Vorderflanke aufgetragen werden, nicht nur auf die Oberseite
- Die Verdünnung mit dem Grundmetall ist der Grund für den Härteverlust – fragen Sie, wie man ihn kontrolliert
- Gepanzerte Gewindegänge können nicht auf die gleiche Weise bearbeitet werden wie eine einfache Schraube; Das fertige Profil muss nach dem Ablegen zugeschnitten werden
Wenn die gesamte Schraube ersetzt und nicht neu aufgebaut wird, aDurchgehärtete Schraubeist bei mäßiger Füllmenge manchmal die sinnvollere Lösung – es nutzt sich gleichmäßig ab und kann auf Kosten der höchsten Abriebfestigkeit nachpoliert werden.
-
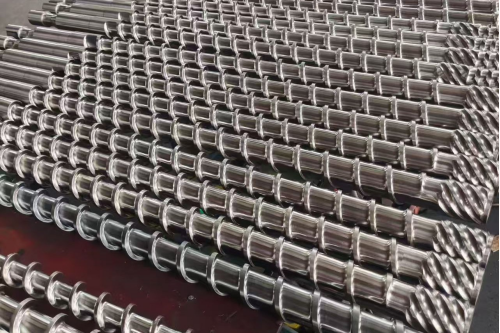
Fertige Schrauben in Regalen bereitgestellt. Eine Schnecke wird für einen Verbund und eine Maschine gebaut; Der Durchmesser ist die einzige Dimension, die zwei verschiedene Aufgaben zuverlässig gemeinsam haben.
-
6. Die Faserlänge ist eine Qualitätsspezifikation, nicht nur eine Verschleißspezifikation
Dies ist der Teil der Glasfaserverarbeitung, der bei einer Schraubenanfrage am wenigsten Beachtung findet und nachgelagert die meisten Argumente hervorruft. Die Verstärkung funktioniert nur, solange die Fasern lang genug sind; Jedes hochscherende Mischelement, jeder scharfe Kompressionsübergang und jede übermäßige Gegendruckeinstellung verkürzen sie. Das Ergebnis ist ein Teil, das die Maßprüfung besteht und den Festigkeitstest nicht besteht.
- Förderelemente bewegen Material mit geringer Scherung; Knetblöcke mischen sich mit hoher Scherung und brechen Fasern
- Eine Schnecke, die für die Dispergierung eines mineralischen Füllstoffs konfiguriert ist, überfordert eine glasfaserverstärkte Sorte
- Gegendruck und Siebpaketbeschränkung sorgen überall für Scherung, nicht nur dort, wo Sie es beabsichtigt haben
- Mahlgut aus verstärktem Schrott enthält bereits verkürzte Fasern; Behandeln Sie es als ein anderes Material
Bei Doppelschnecken-Compoundieranlagen handelt es sich hierbei um eine Frage der Elementkonfiguration, die im Folgenden behandelt wirdSeite Doppelschneckenelementeund imAnwendungshinweise zur Compoundierung. Bei einer einzelnen Schnecke kommt es auf das Verdichtungsverhältnis, den Mischabschnitt und die Schneckengeschwindigkeit an – dieEinzelschneckenbereichHier werden diese Entscheidungen getroffen.
WICHTIGE ERKENNTNISSE
Eine Schraube, die die Dispersion maximiert, und eine Schraube, die die Faserlänge erhält, sind unterschiedliche Schrauben. Entscheiden Sie vor dem Angebot, welches Teil das Teil tatsächlich benötigt, und nicht erst nach der Festigkeitsprüfung. -
7. Schneckengeometrie für glasgefüllte Verbindungen
Verstärkte Typen sind in der Regel steifer, abrasiver und tolerieren weniger tote Stellen als die ungefüllte Version desselben Polymers. Die Geometrie ergibt sich daraus und nicht aus einem generischen „Verschleißschrauben“-Muster.
- Tiefere, sanftere Kompression, sodass die Faser benetzt wird, ohne gequetscht zu werden
- Keine scharfen Stufen oder Hinterschneidungen, an denen sich Material festsetzen und zersetzen kann
- Sperr- oder Mischabschnitte nur dort, wo die Dispersionsanforderung die Scherung rechtfertigt
- Ein Zufuhrbereich, der tatsächlich ein rutschiges Granulat mit geringer Schüttdichte aufnehmen kann
Für Verbindungen, die sowohl hochgefüllt als auch hitzeempfindlich sind, ist diehochfüllendes Polymerfassund dieHinweise zur Verarbeitung mit hohem CaCO3-GehaltBeschreiben Sie das gleiche Geometrieproblem von der mineralischen Seite aus, und die Argumentation überträgt sich.
-
8. Trocknen, Belüften und der Fehler, der wie Verschleiß aussieht
PA, PBT und die meisten verstärkten technischen Typen sind hygroskopisch. In die Schmelze eingetragene Feuchtigkeit hydrolysiert das Polymer, und die Symptome – Blasen, Hohlräume, Spreizungen, Festigkeitsverlust, ungleichmäßiges Schussgewicht – werden routinemäßig der Schnecke und dem Zylinder zugeschrieben. Bevor eine Legierung gewechselt wird, muss das Material trocken sein und die Maschine muss dies nachweisen können.
- Das Harz wurde bis zum angegebenen Feuchtigkeitsgrenzwert der Sorte getrocknet und nach der Lagerung erneut überprüft, nicht nur nach dem Trocknen
- Ein belüftetes oder vakuumbelüftetes Fass, wenn die Qualität und der Mahlgutgehalt dies rechtfertigen
- Die Schmelzetemperatur wird an der Düse oder Düse gemessen und nicht vom Regler abgelesen
- Eine Überprüfung, ob der „Verschleiß“ tatsächlich dimensional und nicht chemisch ist
Die Unterscheidung ist wirtschaftlich von Bedeutung: Ein Korrosions- oder Hydrolyseproblem kann nicht durch den Kauf einer härteren Legierung gelöst werden, und das Werk zahlt am Ende doppelt. DerPolyamid-Anwendungsseiteund diePE- und PP-SeitenLegen Sie fest, was jede Familie braucht. Beginnen Sie bei recyceltem oder wiedergemahlenem verstärktem Material mit demRecycling-Route.
-
9. Was ist an dem Teil zu messen, das Sie ersetzen?
Ein Ersatz für verstärkte Beanspruchung ist nur so gut wie die Verschleißbilanz, die dahinter steckt. Fünf Messungen machen aus „es ist verschlissen“ eine Spezifikation, und alle Messungen können durchgeführt werden, bevor die Maschine wieder zusammengebaut wird.
Messung Wo Was es Ihnen sagt Was es verändert Schraubengang-Außendurchmesser Auf der gesamten Länge alle 100–150 mm Wo und wie viel Material das Wappen verloren hat Ob die Schraube umgebaut oder ersetzt wird und welche Zonen eine Panzerung benötigen Innendurchmesser des Laufs Gleiche axiale Positionen wie die Schraube Bohrungsverschleiß und eventuelle Ovalität Ob der Lauf ummantelt, neu gefüttert oder ersetzt wird Freigabe OD minus ID an jeder Position Die Zahl, die tatsächlich Ausgabe und Leckage regelt Ob beide Teile gemeinsam ausgetauscht werden müssen Flugbreite am Scheitelpunkt Einzugs-, Verdichtungs- und Dosierzonen Wappenabnutzung, die OD allein verbirgt Auftragsdicke und ob ein Nachschleifen noch möglich ist Tragemuster – Fotos Jede Zone mit einer Skala im Rahmen Abrieb versus Korrosion versus mechanische Beschädigung Legierungsfamilie, nicht nur Legierungshärte -
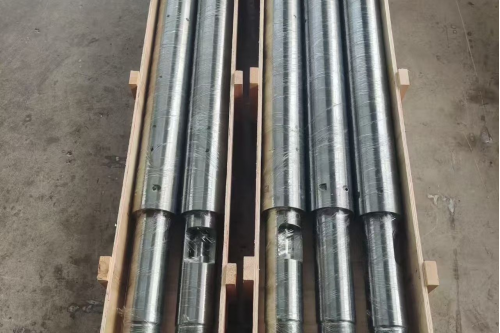
Schnecken- und Zylindersätze für den Versand verpackt. Das Paar wird zusammen angegeben – der Abstand zwischen ihnen ist die Zahl, die über die Ausgabe entscheidet, und es gehört zu keinem Teil für sich.
-
10. Was Sie für ein Angebot senden müssen
Anfragen nach verstärktem Einsatz schlagen jedes Mal aus demselben Grund fehl: Die Maschinendetails kommen ohne die Angaben zur Mischung an, oder die Mischung kommt ohne die Verschleißnachweise an. DerCheckliste für ein Ersatzprojekthat die lange Version; die kurze ist unten.
- Maschinenmarke, Modell und Schraubendurchmesser sowie die Originalzeichnung, falls vorhanden
- Harzsorte, Füllstofftyp und -prozentsatz sowie der Mahlgutanteil
- Schmelzetemperatur, Ausstoß, Schneckengeschwindigkeit und Betriebsstunden pro Jahr
- Die Messungen in Abschnitt 9 und Fotos jeder Verschleißzone
- Das Wartungsintervall, das Sie erreichen möchten, und was mit dem letzten Teil erreicht wurde
Wenn es sich bei der Maschine um ein proprietäres Design handelt, aErsatz nach OEM-Zeichnungenist normalerweise der kürzeste Weg, und derHerstellungsprozessUndKapazitätsseitenBeschreiben Sie, wie das Teil hergestellt wird und wie lange es dauert. Wo sich sowohl die Geometrie als auch die Legierung ändern müssen, ist das der Fallkundenspezifische Schraube und ZylinderDie Route deckt das Paar zusammen ab.
Es lohnt sich auch, das gewünschte Wartungsintervall in Monaten statt in Adjektiven anzugeben. Eine verstärkte Bohrung, die für 24 Monate gekauft wurde, und eine, die für 36 Monate gekauft wurde, sind nicht dasselbeBenchmarks für erwartete IntervalleIhnen etwas zum Vergleich geben.PIPLLs Fertigungsseitelegt fest, was das Werk an Legierung, Schichtdicke und Bohrungsgeometrie halten kann, was das Intervall eher zu einer Verpflichtung als zu einer Hoffnung macht.
-
✔ Glasfaserschnecken- und Zylinderspezialist | ✔ Wolframkarbid · Bimetallisch · Gepanzert · Durchgehärtet
✔ Faserlängen-Überlebensgeometrie | ✔ Verschleißkartierung · OEM-Austausch · Service-Intervall-Engineering