






 Languages
Belüfteter Extruderzylinder 6 Überprüfungen vor einer Nachrüstung der Entlüftungsöffnung
Belüfteter Extruderzylinder
6 Kontrollen vor einer Nachrüstung des Entlüftungsanschlusses
Ein belüfteter Extruderzylinder ist kein Allheilmittel gegen Blasen, Gerüche, Verunreinigungen oder eine instabile Ausgabe. Es kann in geeigneten Prozessen zur Freisetzung von Feuchtigkeit und flüchtigen Gasen beitragen, verändert aber auch den Druckausgleich, das Schneckendesign und die mechanische Anordnung des Extruders. PIPLL prüft diese Bedingungen, bevor es eine Nachrüstung des Entlüftungsanschlusses empfiehlt.
PIPLL behandelt die Entlüftungsfrage als Prozess- und Komponentenentscheidung zusammen, da ein Anschluss, der für ein Material oder eine Leitung geeignet ist, für ein anderes Material oder eine andere Leitung ungeeignet sein kann.
Prüfen Sie vor dem Umbau des Zylinders, ob der Defekt tatsächlich auf Gase oder Feuchtigkeit zurückzuführen ist, ob das Material für die Entlüftung geeignet ist und ob die vorhandene Schnecke die Schmelze nach der Entlüftungsstrecke transportieren und erneut verdichten kann. Für umfassendere Schnecken- und Zylinderanforderungen:Maßgeschneiderter Schnecken- und Zylinderservicekönnen zusammen mit dem Entlüftungsprojekt überprüft werden.
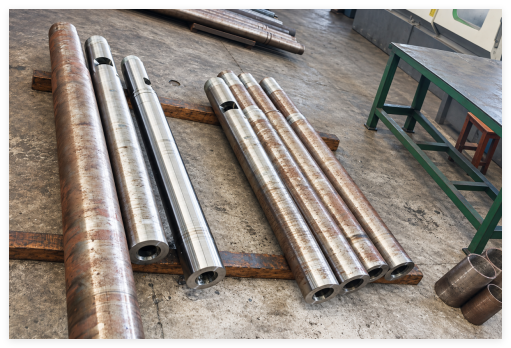
Definieren Sie das Problem, das die Entlüftung lösen soll
Beginnen Sie mit Beweisen und nicht mit der Annahme, dass eine Entlüftung jeden Fehler beheben kann. Ein belüfteter Extruderzylinder kann in Betracht gezogen werden, wenn eingeschlossene Feuchtigkeit, restliche flüchtige Stoffe oder Gase mit dem Material verbunden sind und im Produkt oder Prozess konsistent auftreten. Es ist weniger wahrscheinlich, dass Probleme gelöst werden, die durch Kontamination, schlechtes Mischen, ein verstopftes Siebpaket oder eine instabile Düse verursacht werden.
- > Wann der Defekt auftritt und ob er sich nach dem Trocknen oder einem Materialwechsel verändert
- > Materialquelle, Anteil des Mahlguts und alle bekannten Feuchtigkeits- oder Flüchtigkeitsgehalte
- > Produktsymptome wie Blasen, Hohlräume, Geruch, Oberflächenflecken oder Druckschwankungen
- > Aktuelle Schmelzetemperatur, Ausstoß, Schneckengeschwindigkeit und aktuelle Abschalthistorie
Bestätigen Sie, dass das Material und der Prozess entlüftet werden müssen
Einige recycelte, hygroskopische oder flüchtige Materialien enthaltende Materialien können von einer kontrollierten Entlüftung profitieren, während andere Produktionslinien durch eine verbesserte Trocknung, Materialhandhabung oder Reinigungspraxis besser bedient werden. Ein belüfteter Extruderzylinder sollte ausgewählt werden, weil die Material- und Prozessdaten dies unterstützen, und nicht, weil die Linie ein allgemeines Qualitätsproblem aufweist.
PIPLL fragt nach den tatsächlichen Polymer-, Additiv-, Mahlgut-Richtlinien und Produktionsbedingungen, damit die Entlüftungsfrage von umfassenderen Material- und Ausrüstungsfragen getrennt werden kann.
Die Trocknung sollte auch dann überprüft werden, wenn eine Entlüftung in Betracht gezogen wird. Eine Entlüftungsöffnung kann dabei helfen, eine begrenzte Menge Gas oder Feuchtigkeit in einem geeigneten Prozess zu entfernen, sie ist jedoch kein Ersatz für die vom Harzlieferanten empfohlenen Handhabungsbedingungen. Wenn ein kontrollierter Trocknungstest den Fehler beseitigt, besteht die beste Maßnahme möglicherweise darin, die Materialvorbereitung zu korrigieren, anstatt den Extruderzylinder neu zu konstruieren. Erfahren Sie mehr überPET-Flocken und festes MahlgutVerarbeitung.
Überprüfen Sie das Schraubenprofil um die Entlüftungszone
Ein Entlüftungsanschluss benötigt die richtigen Druckbedingungen. Vor der Entlüftung muss die Schnecke schmelzen und das Material fördern, ohne es aus der Öffnung zu drücken. Nachgeschaltet muss die Schmelze erneut komprimiert und in Richtung der Düse gepumpt werden. Eine Standardschnecke, die für einen nicht belüfteten Zylinder ausgelegt ist, schafft möglicherweise keine sichere oder stabile Entlüftungszone.
Bei der Nachrüstung eines belüfteten Extruderzylinders überprüft PIPLL das vorhandene Flugprofil, die Arbeitslänge, den Zufuhrzustand und den verfügbaren Platz, bevor entschieden wird, ob die Schnecke, der Zylinder oder beide Komponenten neu gestaltet werden müssen.EinzelschneckenzylinderDie Geometrie ist ein wichtiger Teil dieser Bewertung.
Suchen Sie den Entlüftungsanschluss und die unterstützende Hardware
Die Portposition ist eine mechanische und prozessbezogene Entscheidung. Es muss an der vorgesehenen Niederdruckzone ausgerichtet sein und gleichzeitig die Heiz-, Kühl-, Stütz- und Verbindungsanordnungen des Fasses beibehalten. Je nach Anwendung benötigt die Entlüftungsbaugruppe möglicherweise auch eine Abdeckung, eine Kondensatbehandlung, einen Vakuumanschluss oder andere unterstützende Hardware.
PIPLL bestätigt diese Schnittstellen, bevor ein belüfteter Extruderzylinder bearbeitet wird, damit der vorgeschlagene Anschluss nicht mit der installierten Leitungsanordnung in Konflikt steht.
Zu bestätigender Punkt Warum es wichtig ist Was kann schiefgehen, wenn man es versäumt? Entlüftungsposition entlang der Arbeitslänge Das Material muss den Anschluss mit geeigneten Schmelz- und Druckbedingungen erreichen Material kann aus dem Anschluss austreten oder die Entlüftung hat möglicherweise nur geringe Auswirkungen Schneckengeometrie vor und nach dem Port Die Schnecke muss eine kontrollierte Entlüftungszone schaffen und den Druck stromabwärts wiederherstellen Schlechte Förderung, instabiler Druck oder inkonsistente Ausgabe Standorte für Heizungskühlung und Fassunterstützung Ein Port verändert den Laufkörper und die thermische Anordnung Mechanische Störungen oder ungleichmäßige Temperaturregelung Anforderung an Vakuum oder Abzugshaube Einige Anwendungen erfordern eine kontrollierte Gasentfernung anstelle eines offenen Anschlusses Dämpfe, Geruch oder unzureichende Entfernung flüchtiger Stoffe Offene Entlüftung und Vakuumentlüftung sind unterschiedliche Entscheidungen
Eine offene Entlüftung kann für einen Prozess mit einem geringen Bedarf an Gasentfernung und gut kontrollierten Materialbedingungen geeignet sein. Ein vakuumunterstütztes System stellt unterschiedliche Anforderungen an Abdichtung, Dampfhandhabung, Wartung und Betriebskontrolle. Keine der beiden Optionen sollte allein anhand eines Fotos des Fasses ausgewählt werden. Das Materialverhalten, der Druck in der Entlüftungszone, das Leistungsziel und die Ausrüstung vor Ort sind alle von Bedeutung.
PIPLL kann die Schnecken- und Zylinderseite des Projekts bewerten, während der Kunde auch die praktischen Anforderungen für jegliche Vakuum- oder Rauchbehandlungsausrüstung mit den entsprechenden Linien- und Standortspezialisten bestätigen sollte. Dadurch bleibt das mechanische Design an der tatsächlichen Installation ausgerichtet, anstatt den Entlüftungsanschluss als isolierte Modifikation zu behandeln.
Überprüfen Sie die Upstream- und Downstream-Prozessgrenzen
Ein belüfteter Extruderzylinder beeinflusst mehr als nur den Zylinder selbst. Die Futterkonsistenz, die Trocknungspraxis, der Zustand der Siebpackung, der Düsendruck und die Stabilität des Abziehers oder der Pelletierung sollten überprüft werden. Befindet sich die Leitung bereits in der Nähe einer Druck- oder Leistungsgrenze, kann eine Nachrüstung an anderer Stelle im Prozess zu einer anderen Einschränkung führen.
PIPLL vergleicht die Liniendaten mit dem praktischen Ziel des Kunden, sei es die Reduzierung sichtbarer Mängel, die Verbesserung der Prozessstabilität oder der Umgang mit einem veränderten Ausgangsmaterial. Dies trägt dazu bei, dass sich die Änderung auf eine identifizierbare Anforderung konzentriert.
Auch der Entlüftungsbereich muss inspizierbar bleiben. Materialansammlungen rund um die Öffnung, die Abdeckung oder angeschlossene Geräte können die Entlüftungsleistung beeinträchtigen und einen eigenen Reinigungsaufwand verursachen. Beziehen Sie den Zugang, die Reinigungspraxis und das Abschaltverfahren in die Projektbesprechung ein, damit die neue Konfiguration im normalen Produktionsbetrieb beibehalten werden kann.
Entscheiden Sie, ob eine Nachrüstung der richtige Weg ist
Eine Nachrüstung kann sinnvoll sein, wenn das Material und der Prozess eindeutig entlüftet werden müssen und die vorhandene Maschine die erforderlichen Zylinder- und Schneckenwechsel verkraften kann. Es ist möglicherweise nicht die richtige Wahl, wenn die eigentliche Ursache in schlechter Trocknung, Kontamination, einer beschädigten Matrize, falscher Temperaturkontrolle oder Verschleiß liegt, die bereits eine stabile Förderung verhindern.
PIPLL kann dabei helfen, diese Möglichkeiten anhand der verfügbaren Leitungsdaten und Komponenteninformationen zu vergleichen, bevor sich der Kunde zu einer Zylindermodifikation verpflichtet.
- Überprüfen Sie den Fehler anhand kontrollierter Material- und Produktionsaufzeichnungen.
- Bestätigen Sie den Materialzustand und den praktischen Grund für die Entlüftung.
- Stellen Sie das Typenschild der Maschine, aktuelle Schnecken- und Zylinderdetails sowie Fotos und Zeichnungen bereit, sofern verfügbar.
- Überprüfen Sie das vorhandene Flugprofil, die Laufschnittstellen und die nachgelagerten Anforderungen, bevor mit der Bearbeitung begonnen wird.
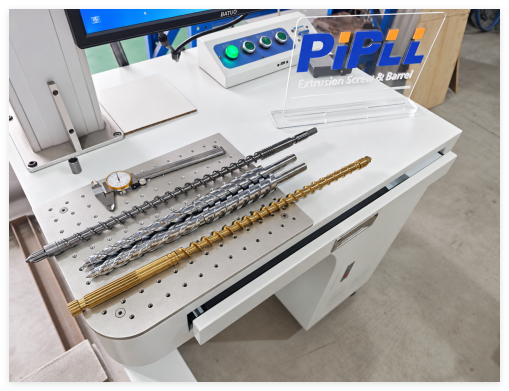
Abbildung 2. Die Maßprüfung unterstützt eine vollständige Überprüfung von Schnecke und Zylinder. Bei den abgebildeten Kleinteilen handelt es sich um Labor- oder Prüfgeräte.
Was Sie für eine Überprüfung des belüfteten Extruderzylinders einsenden sollten
Für eine sinnvolle Überprüfung sind die Materialinformationen, aktuelle Anlagendaten und mechanische Details erforderlich. Senden Sie PIPLL das Extrudermodell, Polymer- und Additivinformationen, den Mahlgradanteil, die Fehlerbeschreibung, die aktuelle Ausgabe, das Temperaturprofil, die Druckdaten, Schnecken- und Zylinderfotos sowie etwaige Zeichnungen oder gemessene Abmessungen.
Wenn die vorhandenen Komponenten entfernt werden können, fotografieren Sie den Entlüftungsbereich und schrauben Sie sie in ihrer eingebauten Ausrichtung ein, bevor Sie sie reinigen oder verpacken. Zeigen Sie auch den Getriebeanschluss, die Einspeisung, die Heiz- und Kühlschnittstellen an. Diese Referenzen tragen dazu bei, zu verhindern, dass bei einem Projekt mit belüftetem Extruderzylinder eine lokale mechanische Einschränkung übersehen wird.
Bestätigen Sie den Vorgang, bevor Sie den Lauf modifizieren
Ein belüfteter Extruderzylinder kann einen geeigneten Prozess verbessern, sollte jedoch als ein aufeinander abgestimmtes Schnecken- und Zylinderprojekt und nicht als ein einzelnes Loch, das einem vorhandenen Teil hinzugefügt wird, betrachtet werden. Bestätigen Sie zunächst Ursache, Material, Druckzonen, Schneckenprofil und Maschinenschnittstellen. Damit bietet die Nachrüstung eine praktische Grundlage für einen stabilen Betrieb.
Wenden Sie sich an PIPLL, wenn Sie eine technische Überprüfung eines belüfteten Extruderzylinders oder einer Ersatzschnecken- und Zylinderkonfiguration benötigen. Erfahren Sie mehr über diePIPLL-Herstellungsprozess.
Technischer und Vertriebskontakt
Harry Jiang | PIPLL
Schnecken- und Zylinderlösungen für die Kunststoffextrusion
E-Mail: Harry@pipll.com
WhatsApp: +86 182 6854 1152
www.pipll.comOderKontaktieren Sie PIPLLfür eine strukturierte Ersatzbegutachtung.




