Languages
Paralleler Doppelschneckenzylinder: Die vier Haupttypen und wie man einen auswählt
Paralleler Doppelschneckenzylinder: Die vier Haupttypen und wie man einen auswählt
Rotationsrichtung und Ineinandergreifen ergeben vier Architekturen – und jede ist für eine andere Aufgabe an der Linie konzipiert.
Paralleler Doppelschneckenzylinder · Doppelschneckentypen · Extrusion und Compoundierung
1. Was ein Parallel-Doppelschneckenzylinder eigentlich ist
Ein paralleler Doppelschneckenzylinder hält zwei Schnecken in zwei eng aufeinander abgestimmten Bohrungen, die über die gesamte Verarbeitungslänge parallel bleiben. Im Gegensatz zu einer konischen Bauweise ändert sich der Schneckendurchmesser vom Ein- bis zum Austrag nicht.
Die wichtige Konsequenz ist, dass der Lauf niemals ein eigenständiges Ersatzteil ist. Schrauben und Zylinder funktionieren als aufeinander abgestimmtes Set, und die Abmessungen, die sie verbinden, müssen übereinstimmen:
·Mittenabstand zwischen den beiden Bohrungen
·Schneckenprofil und Fluggeometrie
·Radialspiel zwischen Schraube und Bohrung
·Position und Größe der Futteröffnung
·Heiz- und Kühllayout
·Anschluss- und Getriebeschnittstelle
Parallele Doppelschneckensysteme werden in einem breiten Produktionsbereich eingesetzt: PVC-Rohr und -Profil , Rohre und Folien aus Polyolefin , WPC- und SPC-Platte , Pelletier- und Compoundierlinien. Für alle gilt die gleiche Fassform, weshalb genau die innere Architektur – und nicht die äußeren Abmessungen – darüber entscheidet, ob es funktioniert. Unser Anwendungsübersicht listet die Polymergruppen auf, für die wir bauen.
WICHTIGE ERKENNTNISSE Die Maschinenarchitektur entscheidet über den Einsatz. Der Lauf führt es nur aus – deshalb lautet die erste Frage nie „wie lang“, sondern „was für eine Doppelschnecke ist das?“.
2. Zwei Achsen definieren jedes Doppelschneckendesign
Doppelschneckenmaschinen werden üblicherweise nach Marke oder Anwendung beschrieben, was die Tatsache verbirgt, dass sie aus zwei unabhängigen Optionen gebaut sind. Sobald Sie diese Auswahlmöglichkeiten trennen, wird die ganze Familie leicht lesbar.
Achse Optionen Was es entscheidet Drehrichtung Gleichläufig / gegenläufig Wie sich Material bewegt: Mischweg versus geschlossene Kammern Ineinandergreifend Ineinandergreifend / nicht ineinandergreifend Wie stark die Schnecken eingreifen: Schergrad und positive Förderung Geometrie Parallel / konisch Futteraufnahme, Drehmomentverteilung und Art und Weise des Laufwechsels Kombinieren Sie die ersten beiden Achsen und Sie erhalten die vier praktischen Architekturen: gleichläufig rotierend ineinandergreifend, gegenläufig rotierend ineinandergreifend, nicht ineinandergreifend gegenläufig rotierend und nicht ineinandergreifend gleichläufig rotierend. Die dritte Achse, die Geometrie, ist eine separate Entscheidung – akonischer Doppelschneckenzylinder und ein paralleler Lauf kann die gleiche Drehrichtung haben und sich dennoch sehr unterschiedlich verhalten.
Das ist nicht akademisch. Die Klassifizierung sagt voraus, was eine Maschine kann und was nicht, und ist der Grund dafür, dass zwei Anführungszeichen für ein Fass „gleicher Größe“ völlig unterschiedliche Komponenten beschreiben können. Ein Lieferant, derstellt beide Familien her Ich werde Sie fragen, welche Architektur Sie verwenden, bevor Sie überhaupt auf Dimensionen eingehen.
3. Gleichläufiges Ineinandergreifen: das Arbeitstier der Compoundierung
Beide Schrauben drehen sich gleich. Das Material folgt einer achtförmigen Bahn um die beiden Schnecken und wird kontinuierlich von einem Kanal zum anderen übertragen, und die Schnecken wischen sich beim Drehen gegenseitig ab.
Diese Kombination führt zu einer intensiven distributiven und dispersiven Vermischung, weshalb gleichsinnig ineinandergreifende Maschinen die Compoundierung, Masterbatch und reaktive Extrusion dominieren. Wenn eine Formulierung einheitlich sein muss – Pigmente, Additive, Glasfasern, Füllstoffe – ist es die Geometrie, die sie liefert.
·Compoundierung und Masterbatch, einschließlichgefüllte und glasfaserverstärkte Compounds
·Reaktive Extrusion und funktionale additive Produktion
·Formulierungen, bei denen die Dispersionsqualität über das Produkt entscheidet
·Recycelter und gemischter Rohstoff, der homogenisiert werden muss
Da das Mischen von Natur aus aggressiv ist, werden abrasive Formulierungen auf dieser Architektur normalerweise mit Bimetallschnecken und -zylindern betrieben. Die Mischqualität ist nicht der limitierende Faktor, sondern der Oberflächenverschleiß. Unsere Hinweise zuCompoundierung mit hohem CaCO3-Gehalt UndCalciumcarbonat in Kunststoffen decken Sie diese Seite des Problems ab.
4. Gegenläufiges Ineinandergreifen: geschlossene Kammern und Zwangsförderung
Hier drehen sich die Schrauben in entgegengesetzte Richtungen, sodass die Schneckengänge ineinandergreifen und Material in einer Reihe geschlossener C-förmiger Kammern einfangen, die axial entlang des Zylinders geschoben werden. Da das Material umschlossen und mechanisch bewegt und nicht geschleppt wird, erfolgt die Förderung positiv und der Druckaufbau ist stark.
Der gegenläufige Parallelbereich von PIPLL basiert auf einem vollständig ineinandergreifenden konjugierten Design, das diese versiegelten C-Kammern bildet. Das macht die direkte PVC-Pulverförderung praktisch: Durch die geschlossenen Kammern kommt es nicht zu Brückenbildungen und Schlupf, die bei einer kraftschlüssigen Fördergeometrie mit Pulver auftreten können. Insgesamt bleibt die Scherung gering und sanft, was für ein so hitzeempfindliches Polymer wie PVC wichtig ist.
PIPLL gegenläufiger paralleler Doppelschneckenzylinder Reichweite Schraubendurchmesser Φ45 – Φ300 L/D-Verhältnis 16 – 40 (anpassbar) Grundmaterial 38CrMoAlA Premium-Legierungsstahl Oberflächenoptionen Zylinder und Schnecke aus Bimetall, Nitrierung, Elektrochromierung Typischer Dienst Rohre, Profile, Platten, WPC, SPC-Bodenbeläge, Pelletierung Da die Schnittstellenabmessungen von Hersteller zu Hersteller unterschiedlich sind, werden Ersatzsätze so gebaut, dass sie den wichtigsten Maschinentypen entsprechen und nicht einem generischen Standard entsprechen. Zu den Referenzseiten für die gebräuchlichsten gehören dieKraussMaffei KMD-Serie ,Battenfeld-Cincinnati TwinEX ,Bausano MD ,Theysohn XTS UndWeber DS-Serie , mitKabra ,Mikrosan MCV UndLuigi Bandera 2B HTS auch abgedeckt.
·Starres und gefülltes PVC-Rohr und -Profil
·WPC- und SPC-Bodenbelägewo Dimensionsstabilität entscheidend ist
·Pelletierungs- und Recyclinglinien
·Hitzeempfindliche oder hochviskose Formulierungen
5. Nicht verzahnend: hohes freies Volumen und schonende Handhabung
Bei einer nicht ineinandergreifenden Ausführung greifen die beiden Schrauben überhaupt nicht ein. Geometrisch ähnelt es eher zwei einzelnen Schnecken, die sich einen Zylinder teilen, und der Materialtransport beruht eher auf Widerstand und Reibung als auf positiver Verdrängung.
Die Transporteffizienz ist geringer und der Leckstrom höher, aber das freie Volumen ist groß und die Scherung minimal. Dieser Handel macht eine nicht ineinandergreifende Geometrie nützlich für die Entgasung – wo flüchtige Stoffe Raum zum Entweichen benötigen – und für scherempfindliche Verbindungen, die durch einen aggressiven Mischabschnitt beschädigt würden.
Wo es lediglich auf eine sanfte Förderung und eine stabile Schmelze ankommt, ist eine gut konfigurierte Lösung gefragtEinzelschneckenzylinder ist oft die wirtschaftlichere Lösung und speziell für die Recyclingpflicht aRecycling- und Granulierschnecke erledigt die gleiche Aufgabe mit weniger beweglichen Teilen.
6. Parallel oder konisch: die dritte Achse
Parallele und konische Doppelschnecken werden oft verglichen, als ob eine davon einfach besser wäre. Es handelt sich um unterschiedliche Maschinenkonfigurationen, und der Unterschied zeigt sich zuerst am Einzugsende.
Parallele Doppelschnecke Konische Doppelschnecke Schraubenform Konstanter Durchmesser über die Länge Konisch – größer am Einlauf, kleiner am Auslauf Futteraufnahme Standard-Futteröffnung Großer Einzugsbereich, gut für Pulver mit geringer Schüttdichte Drehmoment Entlang der Schraubenlänge verteilt Hohes Drehmoment am Einzugsende verfügbar Wartung Modular, einfach umkonfigurierbar Konische Abmessungen müssen paarweise aufeinander abgestimmt werden Der praktische Unterschied besteht darin, wo jede Geometrie ihren Platz verdient. Konische Maschinen mit konischem Einzugsabschnitt verarbeiten PVC-Pulver mit geringer Schüttdichte besonders gut und sind die Standardwahl für kleine und mittlere Hart-PVC-Rohr- und Profillinien – sieheKonischer Doppelschneckenzylinder aus PVC für allgemeine Zwecke . Parallele Maschinen haben einen konstanten Durchmesser, was sich für Hochleistungs- und Mehrfachformulierungsanlagen eignet, bei denen längere Verarbeitungszonen und modulare Konfiguration wichtiger sind.
Eine Regel zählt mehr als jede Vergleichstabelle: Ein Ersatzteil muss zum verbauten Extrudertyp passen. Ein konischer Zylinder kann ohne eine Neukonstruktion der Maschine nicht in eine Parallelmaschine oder umgekehrt eingesetzt werden. Wir behandeln diese Ersetzungslogik im Detail imParallele Doppelschneckenführung aus PVC .
WICHTIGE ERKENNTNISSEWählen Sie die Architektur beim Kauf der Maschine. Wenn Sie die Schnecke und den Zylinder austauschen, passen Sie sie an die bereits vorhandene Maschine an.
7. Anpassung der Architektur an die Aufgabe
Lesen Sie die Tabelle unten von der Pflicht aus rückwärts. Die meisten Auswahlfehler entstehen dadurch, dass man eine vertraute Geometrie auswählt und diese dann mit einer Aufgabe beauftragt, für die sie nie konzipiert wurde.
Pflicht Übliche Architektur Warum Compoundierung, Masterbatch, gefüllte Compounds Mitrotierend ineinandergreifend Intensives Mischen; selbstwischende Flüge Rohr und Profil aus Hart-PVC Gegenläufiges Ineinandergreifen Geschlossene Kammern, positive Förderung, geringe Gesamtscherung WPC- und SPC-Bodenbeläge Gegenläufiges Ineinandergreifen Hohe Füllstoffbeladung und Dimensionskontrolle Recycelte Flocken und Folie Mitrotierend ineinandergreifend Gemischte Rohstoffe müssen homogenisiert werden Entgasung Nicht ineinandergreifend Großes freies Volumen, minimale Scherung Zwei benachbarte Reihen können auf dem Papier ähnlich aussehen und sich in der Produktion sehr unterschiedlich verhalten. Beispielsweise unterscheiden sich recycelte Flocken und Neuware weniger im Polymer als in der Konsistenz des Futters – das eine benötigt Homogenisierungsleistung, das andere eine stabile Förderung. Auf dieser Ebene muss die Architektur ausgewählt werden, und deshalb beginnt die Auswahl mit der Materialgeschichte und nicht mit dem Schraubendurchmesser.
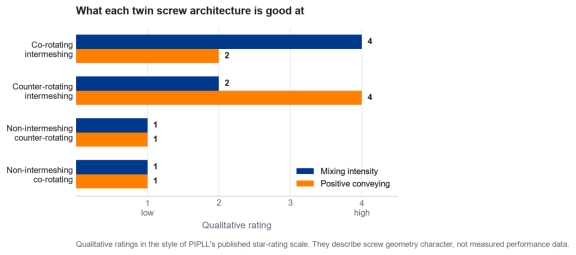
Worin jede Doppelschneckenarchitektur gut ist. Bewertungen sind qualitativ und beschreiben die Geometrie, nicht die gemessene Leistung.
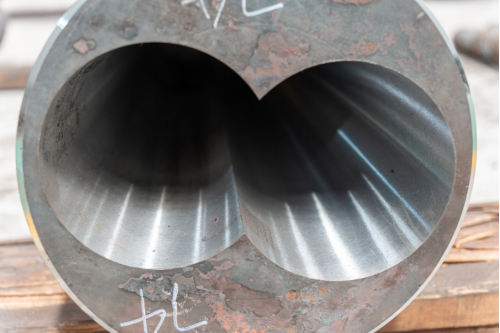
Eine parallele Doppelschneckenlaufbohrung: zwei aufeinander abgestimmte Bohrungen, die in einem Laufkörper gehalten werden. Achsabstand und Bohrungsgeometrie müssen mit den Schrauben übereinstimmen, bevor etwas anderes entschieden wird.
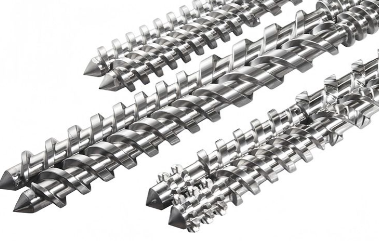
Ein aufeinander abgestimmtes paralleles Doppelschneckenpaar. Schrauben und Zylinder sind als ein Satz konzipiert und nicht als unabhängige Ersatzteile.
- 8. Verschleiß, Korrosion und die Wahl des LaufmaterialsSobald die Geometrie stimmt, hängt die Lebensdauer davon ab, was das Material mit der Metalloberfläche macht. Es dominieren zwei Mechanismen. Abrasive Füllstoffe – Kalziumkarbonat, Talk, Glasfaser – schleifen an den Mitnehmern und an der Bohrung. Korrosive Verbindungen greifen dieselben Oberflächen chemisch an. PVC mit hohem Füllstoffgehalt leistet beides gleichzeitig.Aus diesem Grund veröffentlicht PIPLL vier Bimetalllegierungen, und die Wahl ist eher ein Kompromiss zwischen Verschleißfestigkeit, Korrosionsbeständigkeit und Arbeitstemperatur als die Suche nach der härtesten verfügbaren Oberfläche.
Legierung Tragen Korrosion Schicht Härte Maximale Temperatur PIPLL01 (Fe-Ni-Cr-B) Sehr gut Gut 2–3 mm HRC 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) Gut Sehr gut 1,5–2 mm HRC 50–58 ≤450°C PIPLL03 (Ni-Cr-Co-VB) Sehr gut Sehr gut 1,5–2 mm HRC 55–60 ≤450°C PIPLL04 (Ni-WC-Cr-B) Exzellent Sehr gut 1,5–2 mm HRC 55–65 ≤600°C Schrauben zur Endkontrolle bereitgestellt. Legierungssorte und Fluggeometrie werden anhand des Laufsatzes aufgezeichnet, dem sie zugeordnet werden.
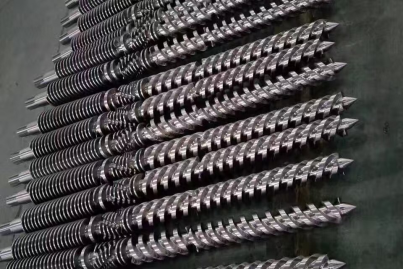
Bimetallschrauben in der Produktion. Die Legierungslogik, die die Laufbohrung schützt, gilt auch für die Schraubengänge.
Für ungefüllte und leicht gefüllte Anwendungen ist eine nitrierte Schnecke und ein Zylinder in der Regel die kostengünstige Lösung: eine nitrierte Schicht von 0,4–0,6 mm bei HV900–1100, die PIPLL als 2–3 Jahre Betriebszeit bei Anwendungen mit geringer Füllung angibt. Bei kontinuierlicher Beladung mit abrasivem Füllstoff ist dieBimetallzylinder und es passtBimetall-Extrusionsschnecke Tragen Sie die Kosten für die Legierungsschicht für ein längeres Wartungsintervall. Der Kompromiss zwischen den beiden Konstruktionen ist in unserer Anmerkung zu dargelegtBimetallische und nitrierte Schneckenzylinder und die Legierungs-nach-Anwendungs-Logik inAuswahl der Bimetalllegierung .
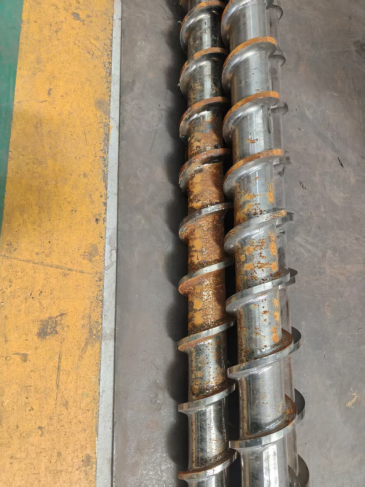
Eine ausgemusterte Schraube, die kombinierten Verschleiß und Korrosion aufweist. Lokalisierte Schäden wie diese sind in der Regel auf die Formulierung und die Temperatur zurückzuführen, nicht nur auf die Betriebsstunden.
WICHTIGE ERKENNTNISSEPassen Sie die Legierung an die tatsächliche Formulierung und Betriebstemperatur an. Ein härterer Untergrund ist nicht automatisch die richtige Antwort.
9. Was Sie für ein genaues Angebot senden müssen
Ein paralleler Doppelschneckenzylinder kann nicht allein anhand des Schneckendurchmessers genau angegeben werden. Je mehr der folgenden Angaben Sie liefern können, desto weniger Annahmen müssen getroffen werden.
·Hersteller, Modell und Anwendung des Extruders
·Originale Schnecken- und Zylinderzeichnung, falls vorhanden
·Schneckendurchmesser, Gesamtlänge und L/D-Verhältnis
·Achsabstand und wichtige Anschlussmaße
·Formulierung und ungefährer Füllstoffanteil
·Aktuelle Leistung, Schneckendrehzahlbereich und Schmelzedruck
·Material der vorhandenen Schnecke und des Zylinders
·Fotos, Maße und das Produktionsproblem, das Sie sehen
Wenn keine Zeichnung vorhanden ist, kann ein verschlissenes Schnecken- oder Zylindermuster mit detaillierten Fotos und Schlüsselmaßen dennoch eine erste technische Bewertung unterstützen. UnserSchraubenfertigung nach Maß Der Prozess ist genau um diese Situation herum aufgebaut, dieFertigungsablauf behandelt, wie aus einer Zeichnung ein fertiges Paar wird, und dasProduktionskapazität Dahinter steckt das, was kurze Lieferzeiten bei Standardspezifikationen ermöglicht. Die gleiche Informationscheckliste gilt fürmaßgeschneiderte Ersatzprojekte jeder Größe.
10. Die Versammlung am Leben halten
Die Lebensdauer hängt weit mehr vom Dienst als vom Kalender ab. Das allgemeine PVC-Konussortiment von PIPLL wird bei Anwendungen mit geringer Füllung mit 2–3 Jahren angegeben; Abrasive, stark gefüllte und korrosive Belastungen verkürzen diese und die Bimetallkonstruktion verlängert sie.
Der Verschleiß ist selten gleichmäßig und es lohnt sich, ihn zu messen, bevor er zu einem Qualitätsproblem wird. Ein Ausstoß, der für das gleiche Ergebnis eine höhere Schneckengeschwindigkeit erfordert, schwankender Schmelzedruck und zunehmende Dimensionsschwankungen sind die üblichen ersten Signale.
·Verschleiß prüfen, ohne die Leine auseinanderzuziehen:Inspektion ohne Demontage
·Instabile Ausgabe, die kein Schraubenproblem darstellt:Extruder schwankt
·Wenn die Entscheidung „Reparieren oder Ersetzen“ lautet:Ersatzanleitung
·Linerbasierte Konstruktion für wiederholtes Tragen:Lauf mit Innenhülse
·Hohe Füllstoffbeladung in der Praxis:Verbindungen mit hohem CaCO3-Gehalt
Ein paralleler Doppelschneckenzylinder ist ein Verbrauchsmaterial, das sich entweder sehr langsam oder sehr schnell amortisiert. Spezifiziert im Hinblick auf die tatsächliche Belastung – zuerst die Geometrie, dann die Legierung, dann die Abmessungen – läuft es jahrelang mit vorhersehbarer Leistung. Wenn es nur anhand einer Größe angegeben wird, wird es zu einem wiederkehrenden Wartungsposten.
Benötigen Sie Hilfe bei der Spezifikation eines parallelen Doppelschneckenzylinders?
Nennen Sie uns die Maschine, die Rezeptur und den Einsatzzweck und wir empfehlen Ihnen eine Geometrie und eine Legierung. PIPLL stellt parallele und konische Doppelschneckenzylinder und Einzelschnecken für Extrusions- und Compoundierlinien her, einschließlich kompatibler Ersatzsätze für die wichtigsten Maschinentypen.
·Gegenläufige parallele Fässer von Φ45 bis Φ300, L/D 16–40
·Kompatible Sets für KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera und andere große Hersteller
·Bimetallische, nitrierte und durchgehärtete Optionen für abrasive und korrosive Anwendungen
Kontaktieren Sie uns jetzt
Eric Dong | Mitbegründer |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com