Languages
Im Inneren des Doppelschneckenzylinders: Wie recycelter Kunststoff neu entwickelt wird
Ein praktischer Leitfaden, wie aus Post-Consumer-Flocken Pellets in Spezifikationsqualität werden – und warum die Schrauben-Zylinder-Baugruppe darüber entscheidet, ob die Linie Geld verdient.
POST-CONSUMER RECYCLING · KONISCHES DOPPELSCHNECKENFASS · VERSCHLEISSSCHUTZ · PELLETQUALITÄT
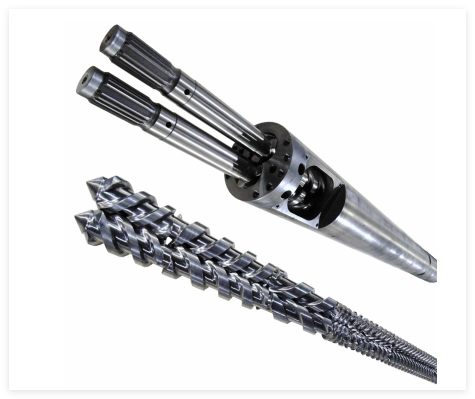
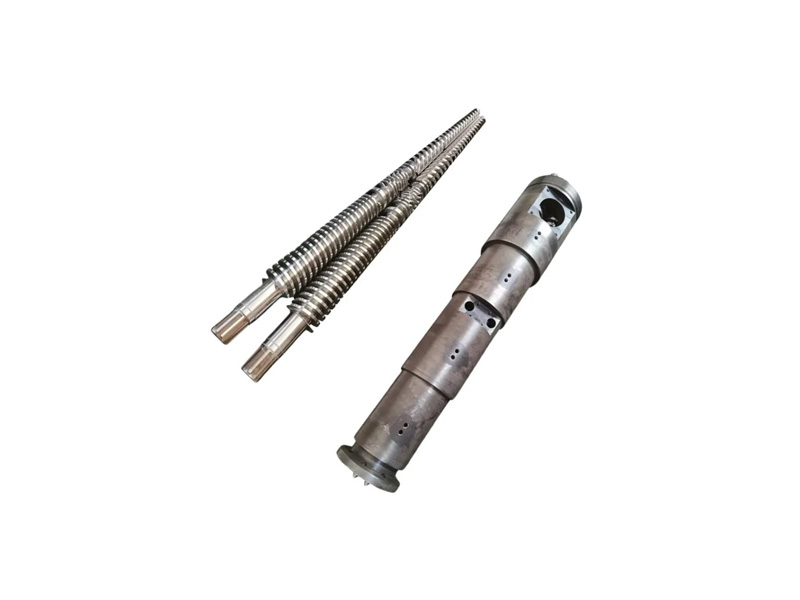
Paralleler Doppelschneckenzylinder
die alternative Geometrie und der Grund, warum konische Fässer den Recyclingeinsatz dominieren
Vom Ballen zum Pellet: Hier liegt die technische Belastung
Eine Post-Consumer-Recyclinglinie besteht aus einer Abfolge von Aufbereitungs- und Umwandlungsstufen. Die meisten von ihnen bereiten das Material vor. Nur einer von ihnen muss es konvertieren.
- Sortierung– Material getrennt nach Polymerfamilie.
- Waschen– Entfernung organischer und anorganischer Rückstände.
- Zerkleinern– Flocken von kontrollierter, gleichmäßiger Größe.
- Trocknen– Feuchtigkeit auf eine für die Schmelzverarbeitung geeignete Spezifikation reduziert.
- Extrusion– Flocken kompaktiert, entgast, geschmolzen, homogenisiert und durch eine Matrize gepresst.
- Pelletieren– Strang wassergekühlt und in Pellets geschnitten.
- Unvollständige Verdichtung → innere Hohlräume, die die Schüttdichte verringern.
- Unzureichende Durchmischung → Farbschlieren und Schmelzinhomogenität.
- Restflüchtige Stoffe → Oberflächenblasen am fertigen Teil.
- Futteraufnahme.Eine parallele Geometrie beginnt zu verhungern, sobald die Schüttdichte der Flocken unter etwa 0,4 kg/l fällt. Eine ordnungsgemäß spezifizierte konische Geometrie hält die Fütterung bei 0,2 kg/l oder weniger.
- Druck am Werkzeugende.Anwendungen, die einen hohen Druck am Düsenende erfordern – dichte Pellets bei hohem Durchsatz – profitieren vom natürlichen Druckaufbau einer konischen Geometrie.
- Energie.Der gleiche Druck wird mit geringerem spezifischem Energieeinsatz erzeugt, wodurch ein schwererer Antrieb und eine größere Heizanlage vermieden werden.
- Restverschmutzung.Selbst nach dem Waschen tragen Flocken Papierfasern, Aluminium, Glasfeinstoffe und Mineralstaub. Sobald das Polymer geschmolzen ist, werden diese zu harten abrasiven Einschlüssen, die wie eine kontinuierliche Läppmasse auf die Laufbohrung wirken.
- Inhomogenität der Schmelze.Gemischte Qualitäten mit unterschiedlichen Viskositäten und thermischen Vorgeschichten erzeugen eine ungleichmäßige Schmelze und belasten die Schneckengänge mit schwankender Scherung und Druck.
- Flüchtige und ätzende Rückstände.Lebensmittelöle, Reinigungsmittel und Getränkekomponenten erzeugen bei Verarbeitungstemperatur saure und oxidative Nebenprodukte, die nitrierte Oberflächen angreifen, bevor mechanischer Abrieb überhaupt in Betracht gezogen wird.
- Geschmiedete Schraubenkerne.Höhere Ermüdungsfestigkeit und Schlagfestigkeit für die Drehmomentspitzen, die durch unregelmäßigen Vorschub entstehen.
- Tiefere Futterflüge.Größere volumetrische Aufnahme im Zufuhrbereich, sodass Flocken mit geringer Dichte in den Kanal gesaugt werden, anstatt auf dem Außendurchmesser des Flügels zu wandern.
- Verschleißfeste Bohrungsauskleidung.Die folgenreichste Einzeländerung – behandelt im nächsten Abschnitt.
- Vakuumentlüftung.Recyceltes Futter enthält mehr flüchtige Bestandteile und mitgeführte Feuchtigkeit, die an einer definierten Stelle vor der Dosierstrecke entfernt werden müssen. Die Position der Entlüftung und die Leistung der Vakuumpumpe werden mit dem Fass angegeben und nicht nachgerüstet.
- Flug landet.Dabei handelt es sich um die zylindrischen Flächen, die in direktem Kontakt mit der Zylinderbohrung stehen – die Bereiche der Schnecke mit dem höchsten Verschleiß.
- Oberflächentechnik.Im Recyclingbetrieb benötigen sie den gleichen Schutz wie das Fass. PIPLL liefert einen StandardBimetall-Extrusionsschneckeund für eine Option mit mittleren Kosten: aDurchgehärtete SchraubeDies übertrifft eine standardmäßige nitrierte Konstruktion und ist kostengünstiger als eine vollständige Bimetallkonstruktion.
- Mischgeometrie.Recyclingschnecken nutzen Knetelemente oder Umkehrflügelabschnitte zum verteilenden und dispersiven Mischen. Der Kompromiss ist real: Aggressives Mischen führt zu einer gleichmäßigeren Schmelze, aber auch zu lokalen Druckspitzen, die das Drucklager belasten.
- Die Designqualität der Schrauben-Zylinder-Baugruppe.
- Die Disziplin des Betriebsteams bei der Aufrechterhaltung.
- Materialzertifikat für das gelieferte Fass.
- Testergebnis der Haftfestigkeit des Bimetall-Liners.
- Inspektionsbericht über den Schraubendurchmesser an mehreren Punkten entlang der Länge.
- Recycelter Kunststoff wird erst nach dem Extruder zu Harz in Spezifikationsqualitätkonischer Doppelschneckenzylinderträgt die technische Last.
- Recycelter Einsatz erfordert eine speziell entwickelte Geometrie: tiefere Zuführungsstege, geschmiedete Kerne, Vakuumentlüftung und eine verschleißfeste Bohrungsauskleidung.
- Die nitrierte Konstruktion eignet sich für sauberes, reines Polymer. Recycelter Rohstoff ist eine bimetallische Anwendung.
- Die Schnecke benötigt den gleichen Verschleißschutz wie das Zylindergehäuse.
- Geben Sie vorab das Materialzertifikat, das Ergebnis der Klebefestigkeit und den Bericht zur Maßkontrolle an.
- Kundenspezifische Schraube und ZylinderBaugruppen für Recycling- und Extrusionslinien
- Konische Doppelschneckenzylinderfür recycelte Rohstoffe, Pelletierung und Hochleistungsfüller
- BimetallfässerUndHartbeschichtete Schraubenfür den Schleifeinsatz
- Fässer mit Innenhülsenfür auswechselbaren Verschleißschutz
- Maßkontrolle und Überprüfung der OEM-Passform Kontaktieren Sie uns jetzt
Eine etwaige Ineffizienz der Schrauben-Zylinder-Baugruppe zeigt sich daher am fertigen Pellet und nicht an anderer Stelle:
Das Umgekehrte gilt auch. Eine gut spezifizierte Baugruppe absorbiert ein erhebliches Maß an vorgelagerten Schwankungen in der Flockenversorgung, sodass sich die Investition über die gesamte Linie und nicht nur am Extruder auszahlt.
Warum die konische Geometrie der Standard für recycelte Rohstoffe ist
Frischpellets kommen als gleichmäßiger Feststoff mit hoher Schüttdichte am Einfüllstutzen an. Bei recycelten Flocken ist dies nicht der Fall. Es hat eine unregelmäßige Geometrie, eine geringere Schüttdichte und ein inkonsistentes Schmelzverhalten – daher muss die Schnecke das Ausgangsmaterial aktiv greifen, anstatt es einfach nur zu transportieren.
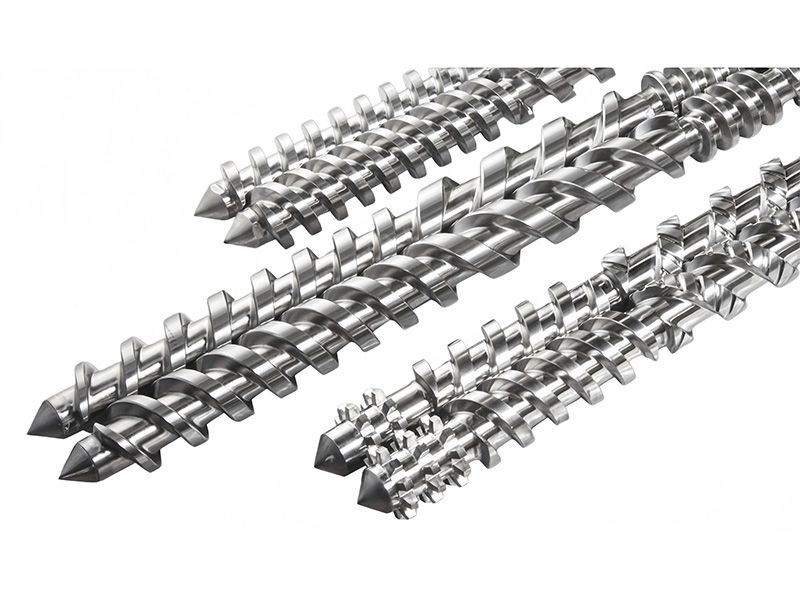
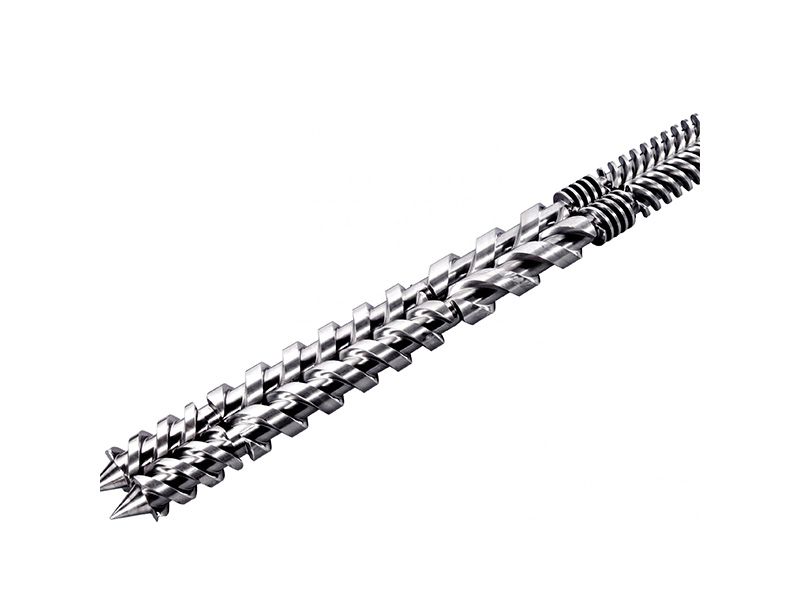
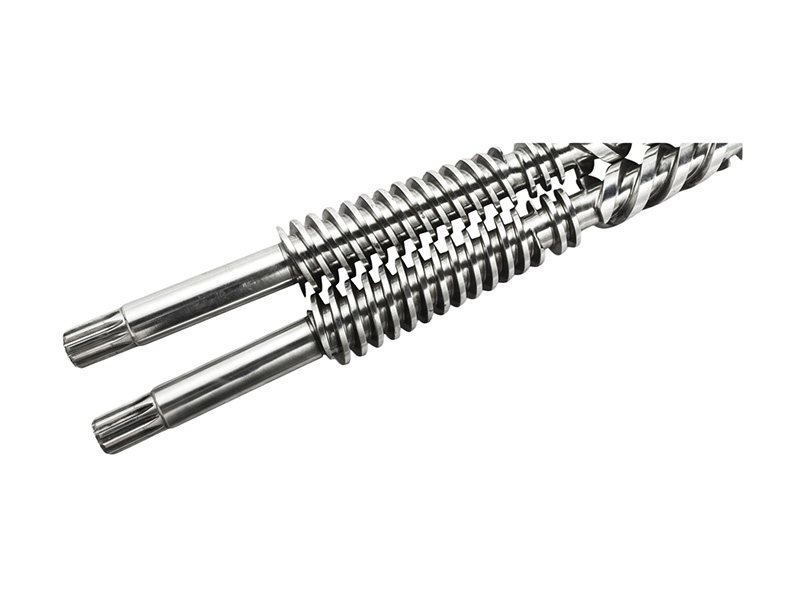
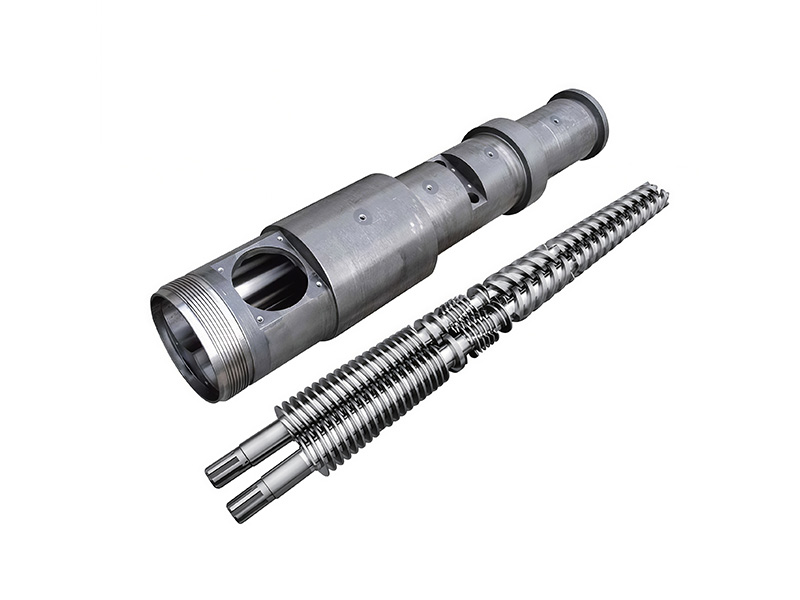
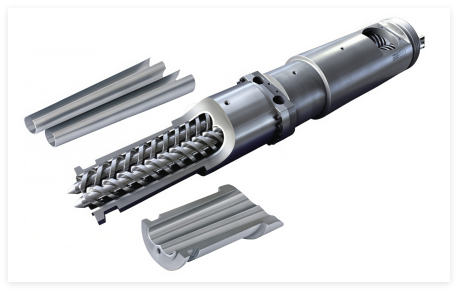
Akonischer Doppelschneckenzylinderlöst dies geometrisch. Wenn sich die Schnecken zum Düsenende hin verjüngen, nimmt das Volumen zwischen den Gängen zunehmend ab, sodass lose Flocken zu einer dichten, hohlraumfreien Schmelze komprimiert werden, ohne dass es zu einer Unterversorgung oder einem Druckstoß kommt, der zu einer parallelen Geometrie führen kann.
| Geometrie | Futteraufnahme auf Flocken mit geringer Dichte | Hungerschwelle | Druckaufbau am Werkzeugende | Typischer Recycling-Dienst |
|---|---|---|---|---|
| Konischer Zwilling | Exzellent | ≈0,2 kg/L oder weniger | Stark, natürlich | Standardauswahl |
| Paralleler Zwilling | Beschränkt | ≈0,4 kg/L | Benötigt mehr Antriebsleistung | Compoundierung, Frisch- und Trockenmischungen |
Das Pelletieren beginnt mit der Qualität der Schmelze
Der aus der Düse austretende Strang wird wassergekühlt und von einem Rotationsschneider geschnitten. Schnittqualität und Pelletform hängen davon ab, wie gleichmäßig die Schmelze an der Düse ist. Eine homogene, lunkerfreie Schmelze verbessert die Schnittqualität und reduziert Feinanteile, was wiederum die Schüttdichte und die Verarbeitungsqualität erhöht. DerSeite zum Pelletieren mit konischem Doppelschneckenzylinderdokumentiert die Konfiguration, die PIPLL für recycelte Pellets in Spezifikationsqualität vorgibt.
Warum recycelte Rohstoffe Hardware schneller verschleißen
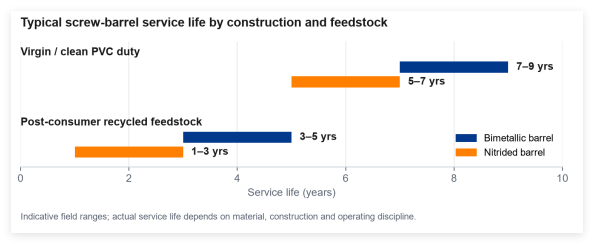
ASchraubenzylinderin einer Frisch-PVC-Compoundierungslinie erreicht typischerweise nach fünf bis sieben Jahren das Ende seiner Lebensdauer. In einer Recycling-Rohstofflinie mit vergleichbarem Durchsatz kann sich dieser Wert halbieren oder sogar noch schlechter ausfallen. Drei Mechanismen wirken zusammen.
Designänderungen speziell für den Recyclingbetrieb
AKonischer Doppelschneckenzylinder aus recyceltem Materialoptimiert für Frisch-PVC oder PE ist nicht das richtige Werkzeug für eine Recyclinglinie. Vier Modifikationen sind wichtig.
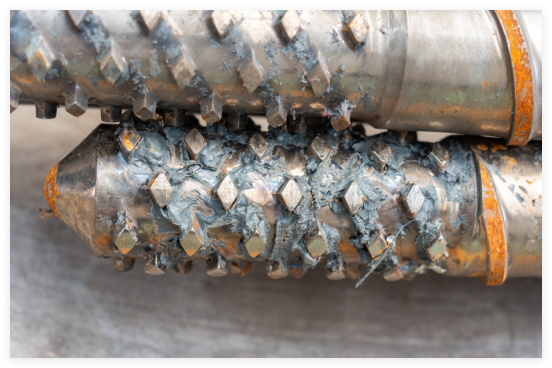
PIPLL veröffentlicht die Spezifikationen, Harzfamilien und Durchsatzbereiche für diese Konfiguration auf derKonischer Doppelschneckenzylinder aus recyceltem Material. Der eng verwandte Fall hoher Füllstoffe – hohe Kalziumbelastung, WPC und SPC – ist auf der dokumentiertHochfüllender, konischer Doppelschneckenzylinder aus Polymer.
Bimetallisch oder nitriert: die Entscheidung für den Verschleißschutz
Zwei Liner-Technologien dominieren den Markt und ihre Kosten- und Lebensdauerprofile unterscheiden sich stark.
| Kriterium | Nitriert | Bimetallisch |
|---|---|---|
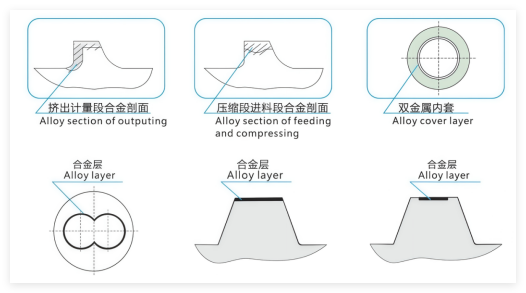
| Konstruktion | Thermochemisches Einsatzhärten, Tiefe im Submillimeterbereich | Ni-Fe-Cr-B oder kobaltreiche Legierung, 2–3 mm, auf Stahl aufgeschmolzen |
| Oberflächenhärte | Typischerweise 900–1000 HV, mit zunehmender Tiefe abnehmend | Über 60 HRC über die gesamte Legierungstiefe |
| Abriebfestigkeit | Geeignet für sauberes, ungefülltes Polymer | Um ein Vielfaches höher als nitriert |
| Anschaffungskosten | 40–50 % niedriger bei einer entsprechenden 65-mm-Konusbaugruppe | Höher |
| Beste Pflicht | Reines PVC, reines PE, sauberes, ungefülltes Polymer | Mit Glas gefüllt, mit Mineralien gefüllt, Post-Consumer-Recycling |
Beim Einsatz von reinem PVC oder reinem PE ist Nitrieren die wirtschaftliche Wahl: geringere Anschaffungskosten und akzeptable Kosten pro Betriebsjahr. Bei glasfaserverstärkten, mineralgefüllten oder Post-Consumer-Recyclinganlagen begünstigt der Betriebskostenunterschied die Bimetallkonstruktion selbst bei höherem Aufwand – die Bimetallbaugruppe überdauert die nitrierte Baugruppe typischerweise um den Faktor zwei bis drei, was die Kosten-pro-Jahr-Berechnung entscheidend umkehrt.
Technische Details zu beiden Konstruktionen finden Sie imbimetallischer oder nitrierter Schneckenzylinderartikelund dieBimetallische Schneckenzylinderführung, was auch abdecktLegierungsauswahl.
Die Schraube ist das halbe System
Aufgrund seiner Größe und Kosten liegt der Schwerpunkt auf dem Zylinder, aber die Schnecke ist gleichermaßen für das Verschleißprofil der Leitung verantwortlich.
Ein erfahrenerHersteller von DoppelschneckenfässernPasst die Mischkonfiguration an das Viskositätsprofil des tatsächlichen Ausgangsmaterials an, anstatt auf jedes Rezept eine Geometrie anzuwenden.
Drei Pelletdefekte mit mechanischer Ursache
Die meisten Qualitätsmängel bei recycelten Pellets sind auf die Schrauben-Zylinder-Baugruppe und nicht auf das Polymer zurückzuführen.
| Defekt | Mechanische Ursache | Richtiges Mittel |
|---|---|---|
| Schwarze Flecken | Karbonisiertes Polymer in den toten Ecken eines verschlissenen Mischabschnitts oder in Bohrungskratzern | Geometriekorrektur oder Lauferneuerung – das Spülen verschleiert es nur |
| Farb- und Schmelzinhomogenität | Die Schnecke fördert statt zu mischen | Die Konfiguration der Mischelemente ist an den Viskositätsbereich angepasst, kein Wechsel der Harzquelle |
| Geringe Schüttdichte der Pellets | Unzureichende Verdichtung vor der Matrize; Verkümmerter Einzugsbereich oder unzureichendes konisches Kompressionsverhältnis | Korrekte konische Spezifikation in der Entwurfsphase |
Eine praktische Übung: Probieren Sie die aktuelle Pelletproduktion aus und bewerten Sie sie anhand dieser drei Kriterien. Wenn einer von ihnen nicht funktioniert, liegt die Ursache fast immer in der Baugruppe und kann durch Neukonstruktion oder verschleißbedingten Austausch behoben werden. Zusatzstoffe und das Mischen nach der Extrusion verschleiern das Symptom; Nur eine Änderung der Bearbeitungsgeometrie entfernt es.
Woher eigentlich die Marge zwischen den Recyclern kommt
Der Unterschied in der Betriebsmarge zwischen zwei Recyclern ähnlicher Größe, die ähnliche Rohstoffe verarbeiten, ist selten auf den Preis des eingehenden Materials zurückzuführen. Es kommt auf zwei Dinge an:
Ein speziell entwickelterKonischer Doppelschneckenzylinder aus recyceltem Material, das innerhalb seines Spezifikationsrahmens betrieben und nach einem geplanten Zeitplan überprüft wird, übertrifft eine scheinbar identische Linie, die ein generisches Fass betreibt, in jeder Hinsicht – Pelletqualität, Durchsatzstabilität und ungeplante Ausfallzeiten.
Drei Dokumente, die Sie von jedem Lieferanten verlangen können
Ein Direkthersteller wie zPIPLLliefert alle drei standardmäßig zusammen mit jeder Sendung und dokumentiert sie auchHerstellungsprozessUndKapazitätDaten. Recycler, die allein über den Preis einkaufen, decken die Kostendifferenz in der Regel durch ungeplante Ausfallzeiten und nicht direkt beim Einkauf ab.
Eine vorgelagerte Stufe verdient besondere Aufmerksamkeit. Die Trocknung wirkt sich überproportional auf die Lebensdauer des Extruders aus: Eine unvollständige Trocknung führt zu Dampf in der Schmelze, Hohlräumen im Pellet und örtlicher Korrosion an der Bohrung. Die Lieferung von Flocken mit der richtigen Feuchtigkeitsspezifikation verlängert die Lebensdauer von Schnecke und Zylinder unabhängig von der gewählten Verschleißschutztechnologie. Das gleiche Prinzip gilt für die angrenzenden WPC- und SPC-SegmenteHochfüllerverarbeitungist der dominierende Verschleißtreiber.
Häufig gestellte Fragen
Technisch gesehen ja, aber ein Standard-Compoundierzylinder ist nicht für das Verschleißprofil von recyceltem Ausgangsmaterial optimiert. Die Verkürzung der Lebensdauer und der Anstieg ungeplanter Ausfallzeiten übersteigen in der Regel die Ersparnis bei einer günstigeren Anschaffung.
Für Post-Consumer-PET-Flocken ja. Papierfaserreste und Aluminiumverunreinigungen zerstören eine nitrierte Oberfläche in einem kleinen Bruchteil der Einschaltdauer einer Bimetallauskleidung. SehenMaximierung der Lebensdauer von Schnecke und Zylinder bei PET-Flocken und starrem Mahlgut.
Im Allgemeinen ja – PE ist von Natur aus weicher und weniger abrasiv, obwohl Verunreinigungen immer noch eine Rolle spielen. DerSeite zur PE-Extrusionbeschreibt den typischen Leitungsaufbau.
Alle sechs Monate. Benutzen Sie dieÜberprüfen Sie den Verschleiß der Extruderschnecke ohne DemontageVerfahren in einem geplanten Shutdown-Fenster.
Typischerweise 15–25 %, abhängig von der Zusammensetzung des Ausgangsmaterials. Die volumetrische Kapazität bleibt unverändert, aber das Schmelzen und Homogenisieren verunreinigter Flocken erfordert mehr Energie und verengt das Betriebsfenster. Ein speziell angefertigter Zylinder aus recyceltem Material minimiert die Nachteile durch eine bessere Futteraufnahme und Homogenität der Schmelze.
Ja. Post-Consumer-Flocken tragen die Farbsignatur ihrer ursprünglichen Anwendung, sodass recycelte Standardpellets grau oder cremefarben sind. Käufer, die eine farbspezifische Ausgabe benötigen, geben entweder einen höherwertigen Monomaterialstrom an oder verwenden das Pellet, wenn die Farbe nicht entscheidend ist. Es handelt sich um eine Rohstoffeigenschaft, nicht um einen Mangel.
Allerdings selten bei ernsthafter kommerzieller PelletierungEinschnecken-Recycling-Granulationsanlageexistiert für Anwendungen mit geringerem Wert. Der Vorteil der Doppelschnecke beim Kompaktieren und Homogenisieren unregelmäßiger Ausgangsstoffe ist entscheidend.
Die Kurzversion
Benötigen Sie Hilfe bei der Angabe eines recycelten Fasses?
Senden Sie eine Flockenprobe und Ihre Linienparameter an das Engineering-Team. PIPLL überprüft OEM-Zeichnungen, Verschleißteilmessungen und Betriebsbedingungen, um die Metallurgie, Fluggeometrie und den Laufschutz zu empfehlen, die zum Ausgangsmaterial passen. Eine technische Antwort wird in der Regel innerhalb eines Arbeitstages zurückgegeben.