Es kann schwierig sein, feine Pulver durch einen Haupttrichter zuzuführen. Talk, Calciumcarbonat, Ruß, Magnesiumhydroxid, Aluminiumhydroxid und ähnliche Materialien können aufgrund ihrer geringen Schüttdichte Brücken bilden, aufschwimmen oder sich ungleichmäßig verteilen.
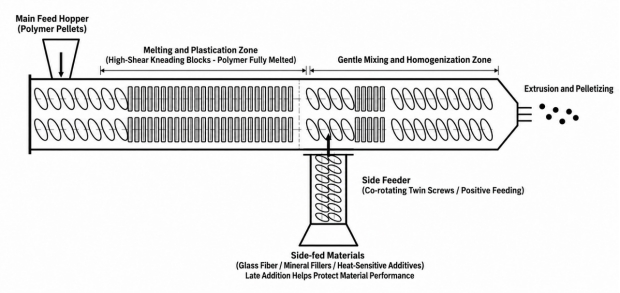
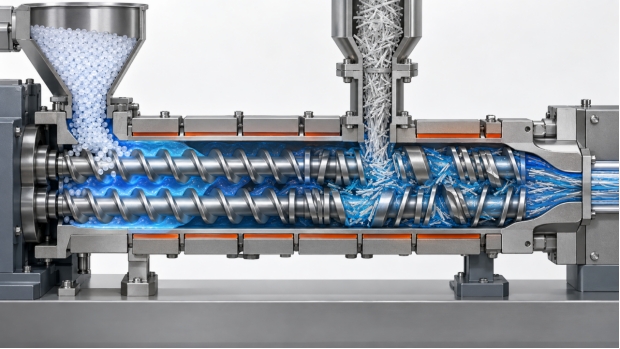
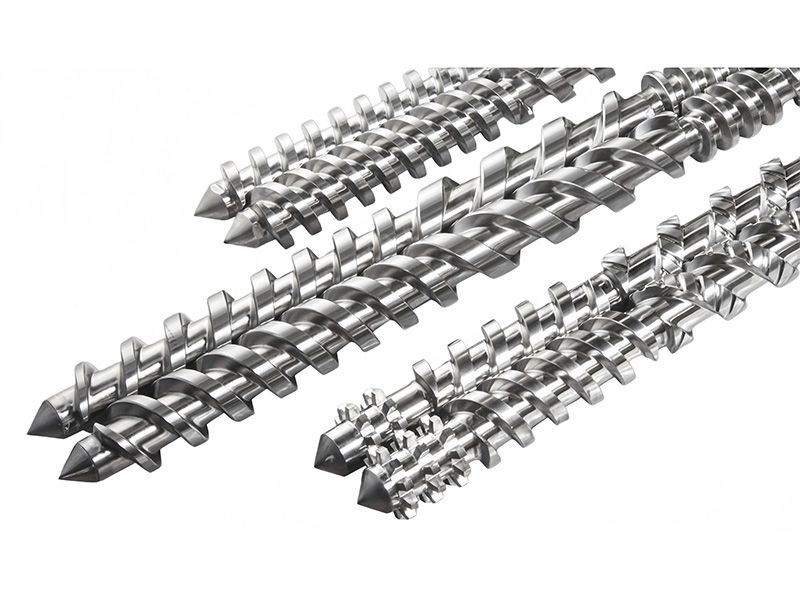
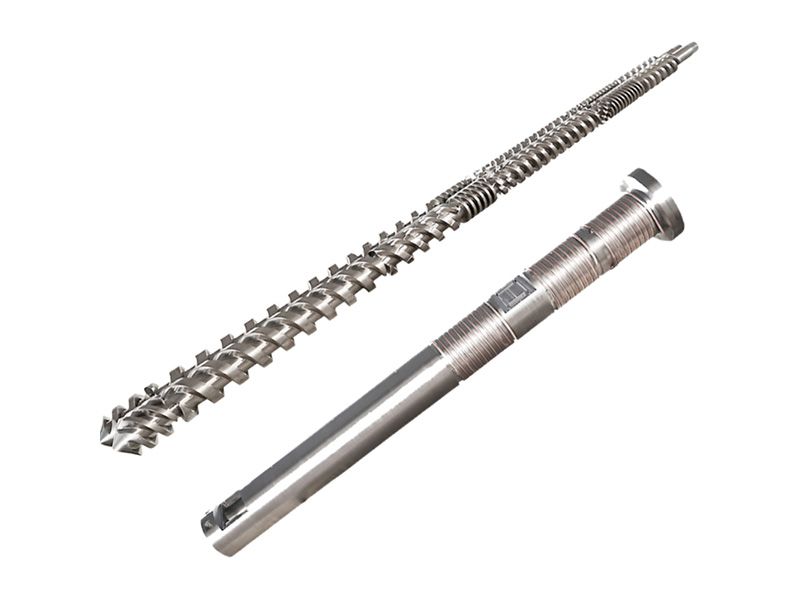
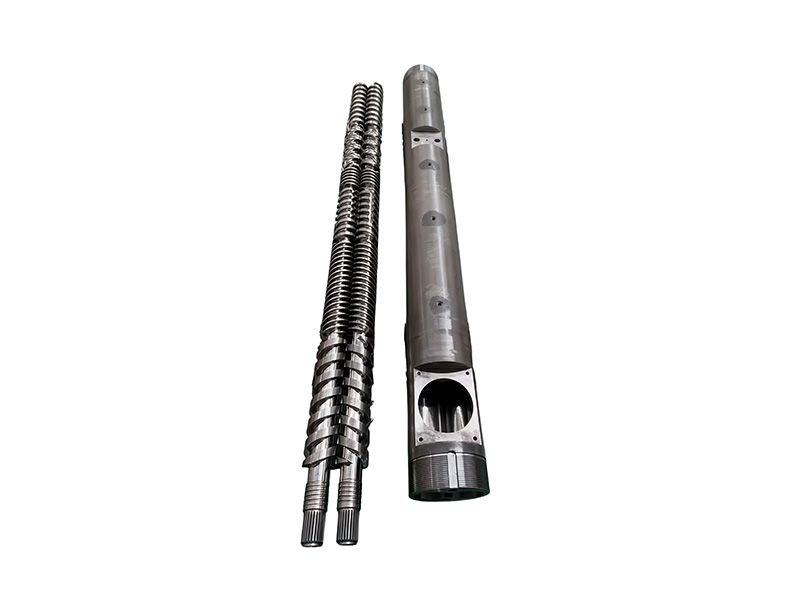
Eine Seitenzuführung nutzt positive Förderschnecken, um das Pulver in den Hauptextruder zu drücken. Dadurch erhält der Prozessor mehr Kontrolle über die Vorschubgeschwindigkeit. Bei einem gut konzipierten parallelen Doppelschnecken- und Zylindergehäuse für einen Extruder müssen die Position der Seitenzufuhr, die Zylinderöffnung, die Schneckenkonfiguration, die Entlüftungsanordnung und der Schmelzedruck zusammenarbeiten.
Eine Seitenzuführung löst nicht automatisch alle Probleme bei der Pulverzuführung. Es gibt dem Verfahrenstechniker jedoch ein besseres Werkzeug für die Dosierung schwieriger Materialien in die Schmelze. Dies ist besonders wertvoll für die Herstellung hochgefüllter Compounds und Füllstoff-Masterbatches, wo eine instabile Dosierung zu Dichteschwankungen, schlechter Dispersion, Oberflächenfehlern oder Leistungsschwankungen führen kann.
Die seitliche Zuführung kann die Hitzeentwicklung empfindlicher Zusatzstoffe reduzieren
Einige Zusatzstoffe vertragen keine lange Einwirkung von Hitze und Scherung. Je nach Formulierung können dies ausgewählte Flammschutzmittel, Treibmittel, reaktive Additive, rote Phosphorsysteme oder hitzeempfindliche Modifikatoren sein.
Die Zuführung dieser Materialien zu einem späteren Zeitpunkt im Prozess kann die Verweildauer im Extruder verkürzen. Das Additiv muss noch ausreichend gemischt werden, um richtig zu dispergieren, aber es vermeidet den gesamten vorgeschalteten Schmelzabschnitt. Der stromabwärts gelegene Abschnitt erfordert daher eine kontrollierte Verteilungsmischung und keine übermäßige Scherung.
PIPLL kann Kunden mit kundenspezifischen Schneckenelement- und Zylinderkonfigurationen basierend auf Harztyp, Additivpaket, Durchsatzziel, Verschleißzustand und der tatsächlichen Position der Seitenzuführung unterstützen.
Durch die seitliche Zufuhr kann der vorgelagerte Schleifverschleiß reduziert werden
Mineralische Füllstoffe wirken oft abrasiv. Wenn harte Füllstoffe die gesamte Länge eines Extruders passieren, können sie den Verschleiß an Schneckenelementen und Zylinderoberflächen erhöhen, insbesondere in Zonen mit hoher Scherung.
Durch die Zugabe von abrasivem Material über eine seitliche Zuführung verringert sich die Distanz, die es durch den Hauptextruder zurücklegt. Dadurch wird der Verschleiß nicht beseitigt. Die Seiteneinzugszone und die nachgeschalteten Mischabschnitte erfordern weiterhin eine geeignete Materialauswahl und einen Verschleißschutz. Allerdings kann dadurch vermeidbarer Verschleiß in der vorgeschalteten Schmelzzone reduziert werden.
Hier befindet sich ein Bimetall
paralleler Doppelschneckenzylinderkann in Betracht gezogen werden. Die richtige Zylinderlösung hängt vom Füllstofftyp, der Füllstoffbeladung, der Schneckengeschwindigkeit, dem Durchsatz, dem Polymer und den erwarteten Betriebsstunden ab. Eine Bimetalllösung ist in der Regel für abrasive oder korrosive Bedingungen relevanter als für verschleißarme Formulierungen.
Wie sich die seitliche Zufuhr auf das Schnecken- und Zylinderdesign auswirkt
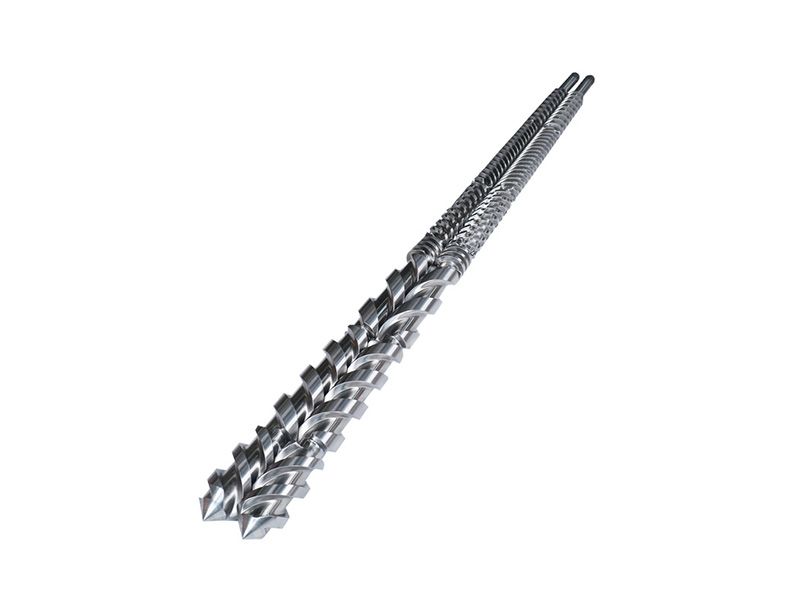
Bei der Auswahl oder dem Austausch eines parallelen Doppelschneckenzylinders sollte die seitliche Zufuhr berücksichtigt werden. Die seitliche Einspeiseöffnung ist kein isoliertes Bauteil. Es wirkt sich auf das gesamte Prozesslayout aus.
Laufmaterial und Verschleißfestigkeit
Hohe Mineralbeladung, verstärkte Kunststoffe und korrosive Formulierungen erfordern möglicherweise verschleißfestere Laufmaterialien. Ein Hersteller von Bimetall-Extruderschnecken sollte die tatsächliche Formulierung bewerten, anstatt für jede Anwendung das gleiche Material zu empfehlen.
Schraubenelementkonfiguration
Der vorgeschaltete Abschnitt muss das Basispolymer vor der seitlichen Zuführung zuverlässig aufschmelzen. Der stromabwärts gelegene Abschnitt muss das hinzugefügte Material verteilen, ohne unnötige Scherung, übermäßigen Druck oder eine schlechte Faserretention zu erzeugen.
Design der seitlichen Zufuhröffnung
Die Öffnung muss einen stabilen Materialeintritt ermöglichen und einen unerwünschten Rückfluss vermeiden. Es sollte auf die Schneckenkonfiguration, den Füllstand, das Druckprofil und die Kapazität der Seitenzuführung abgestimmt sein.
Entlüften und Entgasen
Einige seitlich zugeführte Rezepturen benötigen einen Entlüftungsabschnitt, um Feuchtigkeit, Luft oder flüchtige Stoffe zu entfernen. Die Entlüftungsposition muss sorgfältig ausgewählt werden, um eine Pulververschleppung oder ein Austreten von Schmelze zu vermeiden.
Ersatzkompatibilität
Beim Austausch verschlissener Teile sollten Verarbeiter die Zylinderzeichnung, Schneckenzeichnungen oder -muster, die Maschinenmarke, den Schneckendurchmesser, den Achsabstand, das LD-Verhältnis, das Harz, den Ausstoß und die seitliche Zuführungsposition angeben. Dies hilft einem Hersteller von kundenspezifischen Extruderschnecken, die Kompatibilität vor der Produktion zu bewerten.
Paralleler Doppelschneckenzylinder und konischer Doppelschneckenzylinder
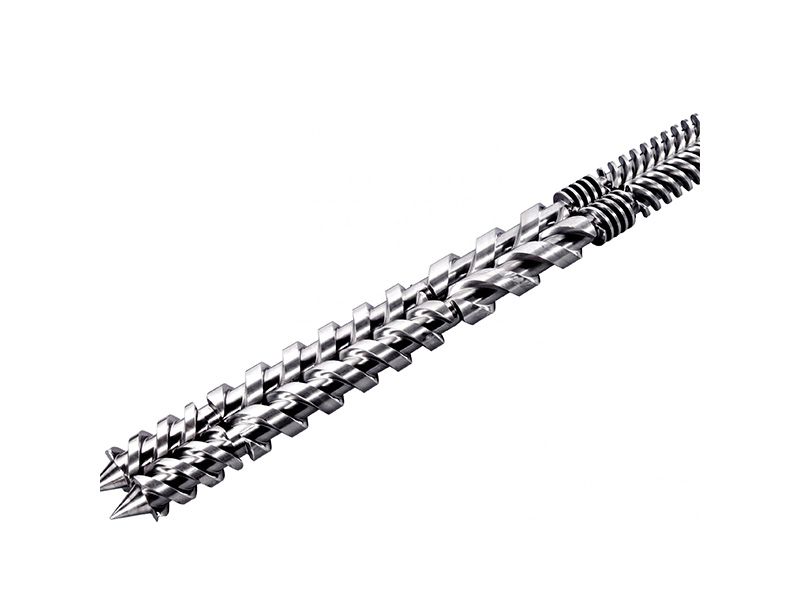
Die Frage zwischen parallelem oder konischem Doppelschneckenzylinder hängt von der Anwendung ab. Ein paralleler Doppelschneckenzylinder wird häufig beim Compoundieren, Masterbatch, verstärkten technischen Kunststoffen, reaktiver Extrusion und Hochleistungsmischen eingesetzt. Es eignet sich besonders für Anwendungen, die eine flexible Schneckenkonfiguration und mehrere Prozesszonen, einschließlich seitlicher Zuführung und Entlüftung, erfordern.
Ein konischer Doppelschneckenzylinder wird häufig in PVC-Profilen, Rohren und verwandten Anwendungen verwendet, bei denen die Materialkompression und die Verarbeitungseigenschaften unterschiedlich sind. Für die seitliche Zufuhr von Glasfasern, Füllstoffen und Additiven beim Compoundieren ist die gleichläufige parallele Doppelschneckenplattform im Allgemeinen die gängigere Wahl.
So wählen Sie einen Hersteller für parallele Doppelschneckenzylinder aus
Bei der Auswahl von a
paralleler DoppelschneckenzylinderHersteller, vergleichen Sie nicht nur den Stückpreis. Eine Ersatzschnecke und ein Ersatzzylinder müssen zum tatsächlichen Prozess passen.
Fragen Sie den Lieferanten:
·Können Sie unsere Material- und Füllstoffbeladung überprüfen?
· Können Sie nach Originalzeichnung oder Muster fertigen?
· Welches Laufmaterial wird für unsere Verschleiß- und Korrosionsbedingungen empfohlen?
· Können seitlich zugeführte Zylinderabschnitte und passende Schneckenelemente unterstützt werden?
· Wie kontrollieren Sie Abmessungen, Härte und Montagekompatibilität?
PIPLL ist als kundenspezifischer Extruderschneckenhersteller und OEM-Extruderschneckenzylinderlieferant für Kunststoffextrusionsanwendungen tätig. Unser Team kann verschlissene Komponenten, Maschinendaten, Materialbedingungen und Produktionsanforderungen überprüfen, bevor es eine Ersatzlösung empfiehlt.
Häufig gestellte Fragen
Ist eine Seitenbeschickung für jeden Doppelschneckenextruder erforderlich?
Nein. Einfache Rezepturen funktionieren möglicherweise nur mit der Hauptfütterung effektiv. Die seitliche Zuführung ist am nützlichsten, wenn ein Material scherempfindlich, schwer zuzuführen, wärmeempfindlich, abrasiv, von geringer Dichte oder besser nach dem Schmelzen des Basispolymers zugegeben wird.
Ist für die seitliche Beschickung immer ein Bimetall-Parallel-Doppelschneckenzylinder erforderlich?
Nein. Ein Bimetall
paralleler Doppelschneckenzylinderwird nach Verschleiß- und Korrosionsrisiko ausgewählt, nicht nur, weil ein Seitenbeschicker eingebaut ist. Hohe Füllstoffbeladung, Glasfaser, Mineralpulver und korrosive Zusätze sind wichtige zu bewertende Faktoren.
Kann PIPLL eine komplette parallele Doppelschnecke und einen Zylinder für einen Extruder herstellen?
Ja. PIPLL liefert kundenspezifische Schnecken- und Zylinderlösungen, einschließlich paralleler Doppelschneckenzylinderabschnitte, Schneckenelemente und verschleißfester Optionen für Compoundierung, Masterbatch, PVC, PE, PP und Extrusion technischer Kunststoffe.
Welche Informationen benötigt PIPLL für ein Ersatzangebot?
Bitte geben Sie Maschinenmarke und -modell, Schneckendurchmesser, LD-Verhältnis, Achsabstand, Originalzeichnung oder Muster, verarbeitetes Material, Leistung, Schneckengeschwindigkeit, seitliche Zuführungsstelle und Fotos von verschlissenen Teilen an. Dies ermöglicht es PIPLL, eine besser geeignete Schnecken- und Zylinderlösung zu empfehlen.
Abschluss
Die seitliche Zuführung gibt Compoundern eine kontrolliertere Möglichkeit, Materialien hinzuzufügen, die zerbrechlich, schwer zuzuführen, hitzeempfindlich oder abrasiv sind oder erst nach dem Schmelzen des Basispolymers benötigt werden.
Bei Glasfaserverbindungen, hochgefüllten Masterbatches, flammhemmenden Formulierungen und technischen Kunststoffen kann die richtige Strategie der Seitenzuführung die Prozesskontrolle verbessern und gleichzeitig den Verschleiß und die Produktkonsistenz steuern.
Wenn Ihre Linie ein gleichläufiges paralleles Doppelschneckenrohr verwendet und Sie vorhaben, verschlissene Schneckenelemente oder Zylinderabschnitte auszutauschen, wenden Sie sich mit Ihren Maschinendetails und Materialinformationen an PIPLL. Wir können Ihnen bei der Beurteilung der Seitenzuführungszone, des Verschleißzustands und der geeigneten Ersatzkonfiguration helfen.







 Languages