Languages
Гвинтовий ствол для ПВХ труб: відповідні конічні, паралельні та одногвинтові лінії
Гвинтовий ствол для ПВХ труб: відповідні конічні, паралельні та одногвинтові лінії
Жорсткий ПВХ невблаганний до гвинтів. Правильна архітектура підтримує стабільність розплаву — неправильна виявляється у вигляді чорних плям, сплесків і короткого терміну служби.
Гвинт для труб ПВХ · Конічний подвійний шнек · Стовбур для екструзії труб
1. Чому шнек вирішує якість ПВХ труби
Проблеми з трубами з ПВХ часто звинувачують спочатку в матриці або рецептурі. На практиці гвинт і стовбур визначають умови, з якими має працювати матриця: скільки зсуву відчуває матеріал, як довго він залишається гарячим і наскільки рівномірно пластифікується, перш ніж досягне головки.
Твердий ПВХ дає дуже невеликий запас. Він деградує, а не просто розм'якшується, коли його перевантажують, і пошкодження необоротні:
·Надмірний зсув підвищує температуру розплаву та починає термічну деградацію
· Нерівномірна пластифікація призводить до дефектів поверхні та зміни розмірів
· Тривалий або непостійний час перебування спричиняє чорні плями та зміну кольору
· Нестабільний тиск розплаву безпосередньо впливає на зміну стінки труби
Ось чому екструзія ПВХ за своєю конструкцією є процесом із низьким зсувом, і чому геометрія стовбура гвинта тут має більше значення, ніж у більшості іншихАплікації ПВХ . Така ж логіка діє в усьому асортименті продукції відКаналізаційна та водопровідна труба ПВХдоПлівка та лист ПВХ .
КЛЮЧОВА ІНФЕКЦІЯПри екструзії ПВХ-труб шнек не просто розплавляє матеріал. Він вирішує, чи дійде розплав до матриці неушкодженим.
2. Три архітектури на реальних ПВХ трубопроводах
Пройдіться трубним заводом, і ви побачите три гвинтові конфігурації, які працюють із ПВХ. Вони не є взаємозамінними, і кожен з них займає своє місце в іншій точці розміру та діапазону випуску.
Архітектура Де підходить характер Конічний двошнековий ПВХ труби та профілі малої та середньої жорсткості Велике споживання порошку, висока компресія, низький зсув Паралельний подвійний гвинт Високопродуктивні заводи з виготовлення труб, картону та різних композицій Постійний діаметр, модульний, позитивний конвеєр із з’єднаними камерами Один гвинт Труби великого діаметру, поліолефінові та спеціальні труби Простіше та дешевше, коли обов’язок полягає в розплавленні та накачуванні, а не в суміші Вибір робиться, коли лінія вказана, і вона фіксується на весь термін служби машини. Що важливо для запчастин:конічний двошнековий стволіпаралельний двогвинтовий ствол це різні конфігурації машини, а не дві версії однієї частини.
3. Конічний подвійний гвинт: стандарт для меншої жорсткої труби з ПВХ
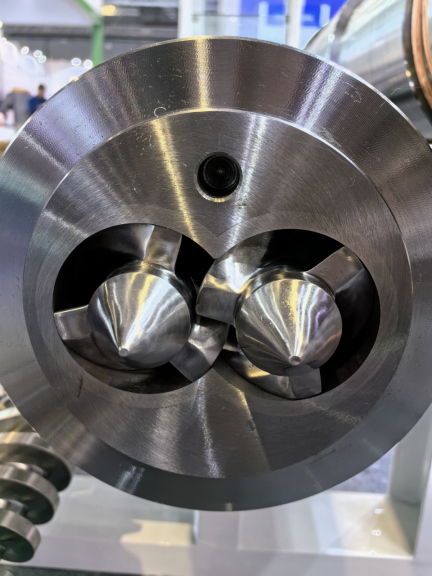
Конічний гвинт є причиною, чому ця геометрія домінує у ПВХ. Гвинт має великий розмір на кінці подачі, що дає велику область прийому для порошку ПВХ низької об’ємної щільності, і він звужується до виходу, створюючи стиснення поступово, а не за один крок.
Оскільки стиснення є прогресивним, зсув залишається помірним, а розплав не перегрівається на шляху до матриці. Для полімеру, який деградує, а не просто розм’якшується, це весь аргумент.
PIPLL будує загальний ряд конічних ПВХ за тим же принципом. Стовбур викуваний з однієї заготовки як цілісна безшовна конструкція, яка видаляє фланцеві з’єднання, де розплавлений ПВХ може витікати та деградувати. Коефіцієнт стиснення встановлюється від 2,5:1 до 3,5:1 для ретельної пластифікації без підвищення зсуву за точку, коли ПВХ починає руйнуватися.
Конічна двошнекова бочка для ПВХ Специфікація PIPLL Основна сталь 38CrMoAlA, із запатентованим іонним азотуванням Азотований шар 0,4 – 0,6 мм при HV900 – 1100 Опублікований термін служби 2-3 роки в системах з низьким рівнем заповнення Ступінь стиснення 2,5:1 – 3,5:1 Радіальний зазор 0,1 – 0,15 мм Контроль температури 3 – 5 незалежних зон обігріву, єдина система вентиляції Перевірка обробки 100% тестування перед відправкою Застосування виходять за рамки простих труб: будівельні профілі, листи для опалубки, грануляція, кромки та ущільнювальні стрічки виготовляються на цій геометрії. Там, де труба сильно заповнена, використовується та сама архітектура з іншим сплавом — диввисоконаповнений полімерний конічний двошнековий ствол .
4. Паралельний подвійний гвинт: коли лінія трубопроводу йде паралельно
Паралельні машини зберігають постійний діаметр шнека по всій довжині обробки. Вони модульні, прості в обслуговуванні, вони містять більшу зону обробки з рівномірною передачею крутного моменту — тому вони з’являються на високопродуктивних установках і установках з декількома рецептурами.
Варіант протилежного обертання є тим, що має значення для ПВХ. Його блокуюча сполучена конструкція затримує матеріал у закритих С-подібних камерах і механічно штовхає його вперед, тому транспортування є позитивним, а тиск – сильним. Пряме подавання порошку ПВХ стає практичним, оскільки закриті камери не допускають утворення мостів і ковзання, з якими стикається не позитивна транспортування з порошком, а загальний характер зсуву залишається достатньо м’яким для жорсткого ПВХ.
PIPLL паралельно обертається двогвинтовий ствол Діапазон Діаметр гвинта Φ45 – Φ300 Співвідношення L/D 16 – 40 (налаштовується) Основний матеріал Преміальна легована сталь 38CrMoAlA Варіанти поверхні Цилиндр і шнек біметалічний, азотування, електрохромування Типовий обов'язок Труби, профілі, дошки, WPC, SPC настил, гранулювання Сумісність зазвичай є вирішальним фактором між постачальниками, оскільки розміри інтерфейсу відрізняються в залежності від виробника машини. PIPLL створює набори, які безпосередньо відповідають загальним збіркам —КрауссМаффей КМД ,Баттенфельд-Цинциннаті twinEX ,Bausano MD ,Theysohn XTS іВебер Д.Ссеред них — замість того, щоб працювати за загальним зразком.
Для пелетування та переробки на одній архітектурігранулювання конічного двошнекового ствола сторінка охоплює варіанти цукрових кубиків і нарізаних ниток, а перероблені рецептури обробляються за допомогоюбочка з переробленого матеріалуконфігурація.
5. Один гвинт: де він все ще виграє на трубі
Один гвинт є простішою машиною, а для довгого переліку обов’язків у трубах правильним буде простіше. Там, де завдання полягає в тому, щоб розплавити та закачати однорідний розплав у матрицю, а не з’єднувати чи гомогенізувати, це робить одна шнекова лінія з меншою кількістю змінних і нижчою ціною.
·Двостінні гофровані труби ПНД, ПП і ПВХ великого діаметра
· ПВХ труба з суцільною стінкою і труба для захисту кабелю
· Труби для гарячої та холодної води з PP-R, PE-RT та PE-X
· Медична ПВХ трубка і спеціальна трубка
· Промислова труба з ПММА, ПК та АБС
Конфігурації відрізняються за призначенням. Конструкції бар’єрних шнеків покращують ефективність плавлення та гомогенізацію розплаву для високопродуктивних поліолефінових труб, порівняння, яке варто прочитати вбар'єрний гвинт порівняно зі звичайним гвинтом . Секції змішування меддока та ананаса забезпечують гомогенізацію розплаву, де вимогою є просто однорідність, а конструкція з рифленими подачами підтримує стабільне переміщення твердих частинок у високопродуктивних лініях — компроміс між цим і гладким отвором встановлено врифлена подача проти гладкоствольних стволів .
Повний спектр труб і труб, включаючи гофровані, композитні та багатошарові конструкції, охоплюється в розділішнекові бочки для екструзії труб і труб .
Один гвинт і стовбур для екструзії труб. Там, де обов’язок полягає в плавленні та перекачуванні, а не у з’єднанні, це простіша відповідь.
6. Розмір стовбура відповідно до діаметра труби та продуктивності
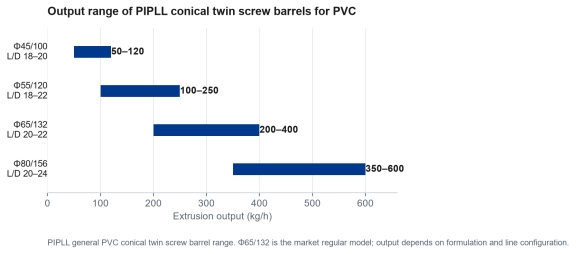
Після фіксації архітектури модельний ряд швидко звужується, оскільки діаметр труби та цільовий вихід разом визначають розмір стовбура. Загальний асортимент ПВХ-конусів охоплює вікна звичайного виробництва:
Модель PIPLL L/D Вихід Типове застосування Φ45/100 18–20 50–120 кг/год Труба малого діаметра, прецизійний профіль Φ55/120 18–22 100–250 кг/год Труба середня, звичайний профіль Φ65/132 20–22 200–400 кг/год Ринок звичайна модель, універсальна труба та профіль Φ80/156 20–24 350–600 кг/год Труба великого діаметру, товстий лист Діапазон продуктивності загальних конічних двошнекових бочок PIPLL із ПВХ. Φ65/132 - звичайна ринкова модель; фактичний вихід залежить від рецептури та конфігурації лінії.
Два застереження на цьому столі. По-перше, цифри описують діапазон стволів, а не обіцянку для вашої лінії — рецептура, конструкція матриці та наступне обладнання — все це сприяє досягнутому виходу. По-друге, вибір стовбура на один розмір більше «для висоти» не є автоматично безпечнішим: гвинт великого розміру працює на низькій швидкості з тривалим часом перебування, що є саме умовою, яку твердий ПВХ переносить найгірше.
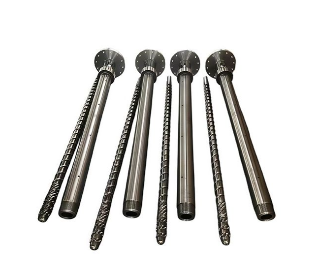
Конічний двогвинтовий циліндр із внутрішньою втулкою, конструкція якої дозволяє оновлювати поверхню, що зношується.
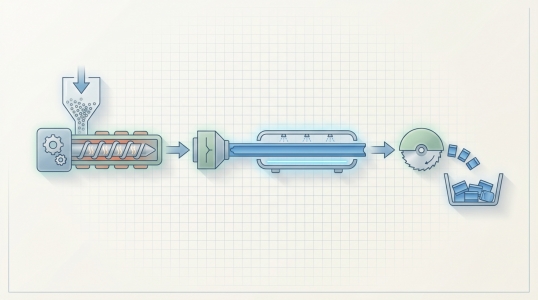
Схема екструзійної лінії: бункер, бочка та шнек, нагрівання, головка матриці та охолодження. Цилиндр гвинта встановлює умови плавлення, які успадковує матриця.
КЛЮЧОВА ІНФЕКЦІЯПідберіть ствол гвинта відповідно до роботи, яку ви фактично виконуєте. Збільшення габаритів шнека з ПВХ для збільшення запасу зазвичай коштує якості розплаву, а не купівельної маржі.
7. Завантаження наповнювача та малюнок зносу
Майже жоден склад ПВХ труб не є чистою смолою. Карбонат кальцію є найпоширенішим наповнювачем, і його рівень завантаження, а не діаметр труби, зазвичай визначає, скільки служить гвинт і стовбур.
Для ненаповнених і злегка наповнених композицій зазвичай достатньо азотованої конструкції: PIPLL публікує азотований шар 0,4–0,6 мм при HV900–1100, з 2–3 роками служби в застосуваннях із низьким наповненням. Зі збільшенням завантаження наповнювача баланс зміщується. Абразивне зношування прискорюється на вильотах і в отворі ствола, а кислотні продукти розкладання додають елемент корозії.
Для цієї комбінації існує біметалева конструкція, і платять за шар сплаву — PIPLL публікує 1,5–3 мм залежно від марки, при HRC 50–65 і максимальних робочих температурах від ≤400°C до ≤600°C. Вибір міжбіметалева і азотована конструкціяє обов'язковим питанням, і сімейство сплавів для даної формули викладено ввибір біметалічного сплаву . Для самого наповнювача,карбонат кальцію в пластику пояснює, що це робить із формулюванням.
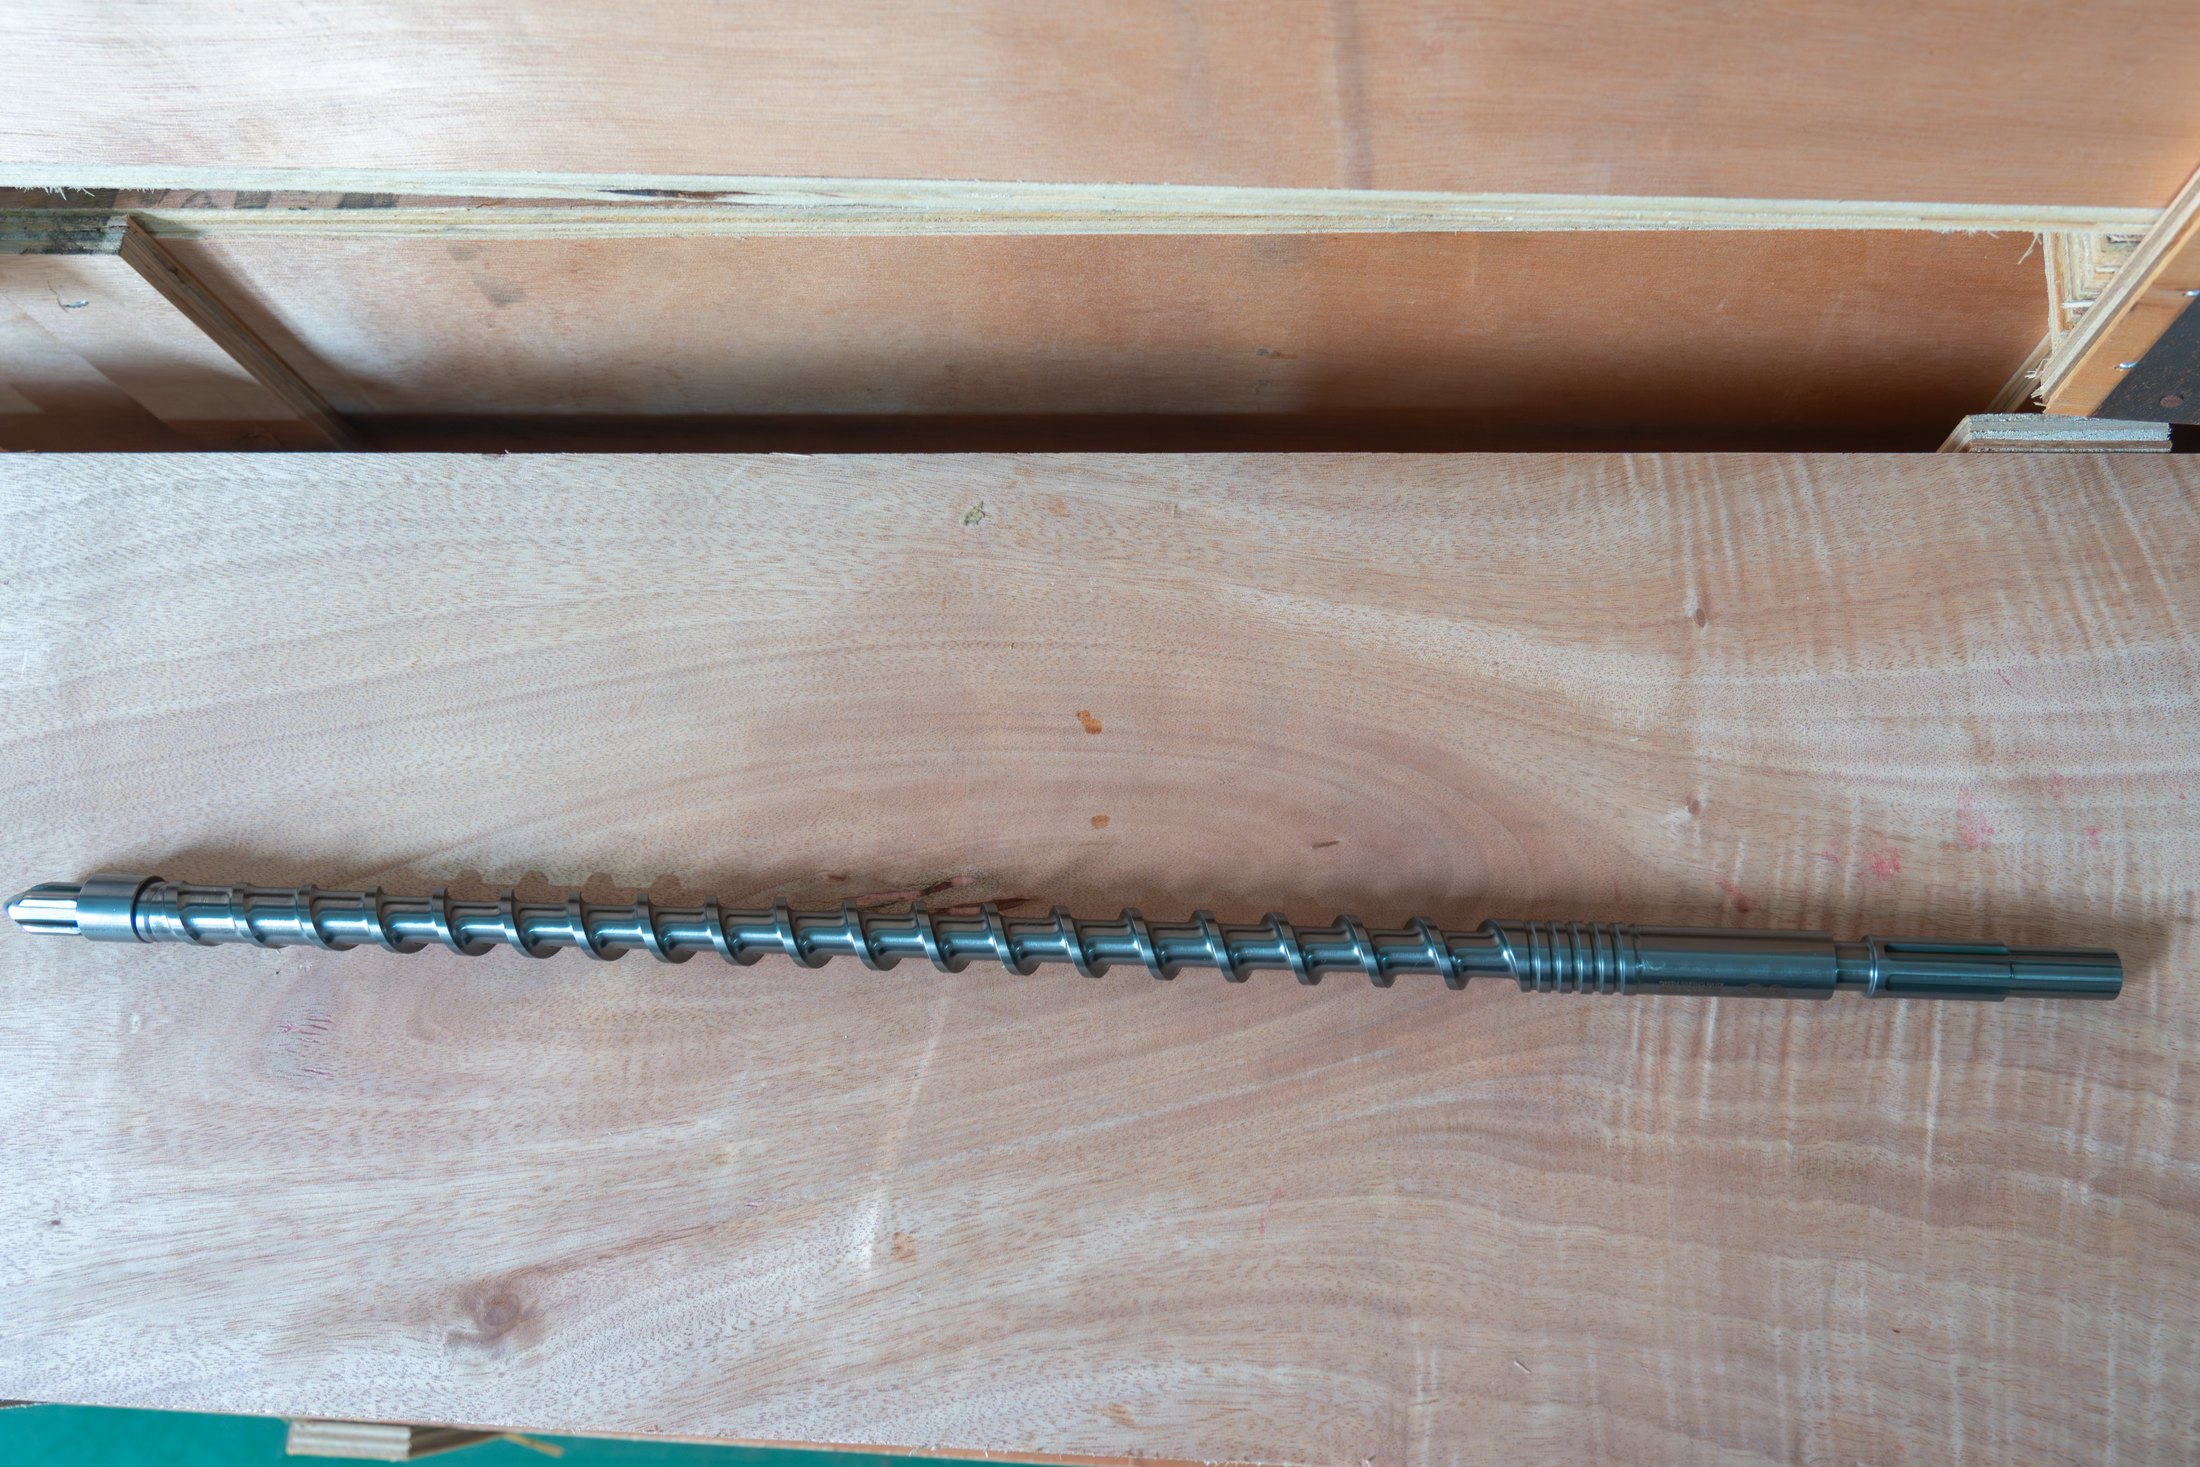
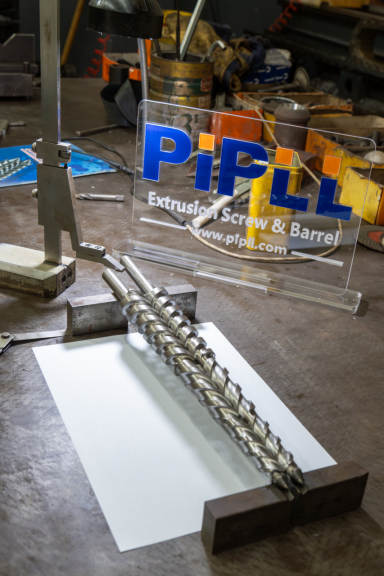
Гвинт і його стовбур у майстерні. Під час роботи з наповненим ПВХ зношуються обидві поверхні, тому рішення зі сплаву стосується пари, а не лише ствола.
8. Що можна і що не можна міняти місцями
Заміна – це місце, де хороша лінія стає під загрозу. Правила короткі, а перше абсолютне.
·Конічний ствол не входить у паралельну машину або навпаки без переробки машини
· Гвинти та ствол замінюються як узгоджений комплект — міжосьова відстань, профіль і зазор розроблені разом
· Більш твердий сплав не компенсує неправильну геометрію
· Новий ствол на зношеному гвинті не відновлює нічого, крім замовлення
Розміри, які повинні бути узгоджені, є конкретними: діаметр шнека та загальна довжина, співвідношення L/D, міжцентрова відстань, геометрія отвору, положення отвору для подачі, схема нагріву та охолодження та з’єднання з коробкою передач. нашпаралельна двогвинтова направляюча з ПВХ працює через цей контрольний список для паралельних машин, і загальна логіка для будь-якого екструдера полягає впосібник із заміни гвинтового стовбура . Якщо очікується багаторазове зношування, aствол з внутрішньою гільзою дозволяє оновити зношену поверхню без заміни цілого стовбура.
КЛЮЧОВА ІНФЕКЦІЯПідберіть деталь до машини, а потім підберіть сплав до складу. Зміна цього порядку – це те, як проекти заміни йдуть не так.
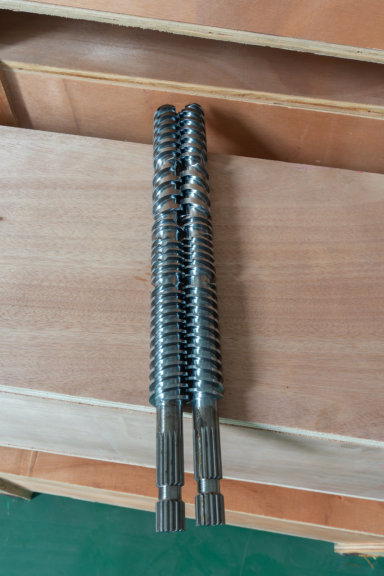
Підібрана паралельна гвинтова пара. З’єднання та міжцентрова відстань різняться між моделями машин, тому набори для заміни підбираються, а не шаблонно.
9. Вимірювання ношеного набору перед замовленням
Знос шнека ПВХ рідко буває рівномірним. Зона подачі, зона стиснення та зона високого тиску зношуються з різною швидкістю, і вимірювання лише в одній позиції може приховати справжню проблему.
·Зовнішній діаметр і стан кожного гвинта
· Вимірювання каналу ствола в кількох місцях уздовж ствола
· Зазор між гвинтом і отвором у кожному положенні
· Стан живильної зони і секції високого тиску
· Наконечник гвинта, шліц і стан з’єднання
· З'єднання підігріву та охолодження бочки
· Фотографії, а також паспортна табличка машини та помічена виробнича проблема
Маючи цю інформацію, пропозицію можна будувати на основі вимірювань, а не припущень. Без нього звичайним запасним варіантом є вихідний малюнок, а якщо його також немає, фотографії та основні розміри все ще підтримують початкову оцінку, що є тим, що нашенестандартний процес гвинта та бочкирозроблено навколо. Як креслення стає готовою бочкою, описано нижчевиробничий процес івиробничі потужності .
10. Симптоми, що вказують на стовбур гвинта
Wear оголошує про себе, перш ніж вийти з ладу. Наведені нижче сигнали не доводять, що стовбур гвинта є єдиною причиною — подача, контроль температури, матриця та наступне обладнання заслуговують на перевірку — але вони включили це в список.
· Поступове зниження виходу
· Для того ж результату необхідна більш висока швидкість гвинта
· Нестабільний тиск розплаву та різкий вихід
· Нижча пластифікація, більше дефектів поверхні
· Збільшення варіації товщини стінок
· Видимі подряпини, ямки або корозія на полях
· Повторний ремонт одного і того ж компонента
Зокрема, сплеск має кілька можливих причин, а такожпосібник з усунення несправностей для нестабільного результату екструзії відокремлює причини на стороні гвинта від причин на стороні процесу. Якщо є підозра на знос, але лінію неможливо зупинити,огляд без демонтажу описує, що можна перевірити на місці. Сусідній обов'язок ПВХ, наприкладПлівка та лист ПВХ іЕкструзія пластівців та повторного подрібнення П
Contact us