Languages
Senyawa yang Diperkuat Serat Kaca: Menentukan Sekrup dan Laras
-
-
Senyawa yang Diperkuat Serat Kaca: Menentukan Sekrup dan Laras
Dimana 20–50% serat kaca benar-benar merusak permukaan kerja — dan konstruksi mana yang dapat bertahan.
Plastik yang diperkuat serat kaca · Laras sekrup PA66 berisi kaca · Laras sekrup tungsten karbida · Keausan abrasif
-
1. Apa yang sebenarnya berubah ketika Anda menambahkan serat kaca
Senyawa yang diisi gelas bukanlah versi yang lebih keras dari resin yang tidak terisi. Seratnya pendek, kaku, dan jauh lebih keras daripada baja yang digesernya, dan beratnya mencapai 20–50% di sebagian besar kualitas yang diperkuat. Hal ini secara bersamaan mengubah mekanisme keausan, riwayat panas, dan risiko kualitas, itulah sebabnya alaras sekrup bimetalikdibeli untuk “tugas penuh gelas” masih bisa kembali lebih awal.
- Panjang serat adalah variabel kualitas, dan sekrup dapat memendekkannya
- Beban abrasif adalah fase keras, bukan pengisi lunak — ia memotong, bukan memoles
- Sebagian besar tingkatan teknik yang diperkuat bersifat higroskopis, sehingga pengeringan dan ventilasi ikut berperan dalam masalah keausan
-
WAWASAN UTAMA
Menentukan serat kaca berarti menentukan empat hal sekaligus: ketahanan terhadap abrasi, ketahanan sepanjang serat, kontrol kelembapan, dan kesesuaian dimensi. Membeli hanya yang pertama adalah kesalahan yang biasa terjadi. -
2. Dimana kerusakan sebenarnya terjadi
Pada mesin yang menggunakan kompon bertulang, keausan tidak merata pada permukaan kerja. Ini terkonsentrasi di empat tempat, dan masing-masing menunjuk pada bagian spesifikasi yang berbeda. Itupanduan mode kegagalanmencakup mekanisme secara umum; berikut ini adalah versi khusus serat kaca.
Lokasi Apa yang Anda temukan Mengapa hal itu terjadi di sini Apa yang diubahnya Sekrup lambang penerbangan Lebar penerbangan berkurang, puncaknya rata, jarak bebas terbuka Kecepatan geser tertinggi terhadap lubang, bagian tipis, logam terpanas Permukaan keras penerbangan, geometri puncak, dan paduan pada sekrup — bukan hanya laras Lubang barel, zona pengukuran Penilaian aksial dan pita keausan yang dipoles, keluarannya menurun Lelehan penuh, lelehan penuh serat yang bergerak pada tekanan Kelompok paduan bore dan ketebalan lapisan untuk tingkat pengisi tersebut Bagian umpan dan penerbangan pertama Tepi penerbangan membulat, akar dipoles, sesekali beralur Butiran dingin dan tidak dipadatkan dengan kandungan serat tinggi, ditambah beban mekanis Geometri zona umpan dan apakah rumah umpan sudah mengeras atau tidak Ujung sekrup, katup satu arah, cincin periksa (injeksi) Erosi pada permukaan penyegelan, kebocoran kembali, bobot tembakan tidak konsisten Lelehan abrasif yang sama dipaksa melewati celah tersempit Bahan ujung dan katup, diganti satu set dengan sekrup -
3. Empat angka yang menentukan spesifikasi
Empat masukan menggerakkan jawaban lebih dari apa pun dalam pertanyaan. Jika suatu penawaran tiba tanpa diminta, paduan tersebut dipilih karena kebiasaan, bukan karena kewajiban.
- Kandungan bahan pengisi berdasarkan beratnya, dan apakah berupa kaca, mineral, atau keduanya
- Jenis serat dan panjang nominal — untaian cincang, giling, atau campuran
- Suhu leleh dan apakah kadarnya higroskopis
- Jam operasional per tahun dan interval layanan yang ingin Anda capai
Dua yang pertama mengatur tingkat abrasi. Dua faktor kedua menentukan apakah kelompok tahan korosi diperlukan serta kelompok tahan abrasi, karena lelehan yang panas, lembab, dan sedikit asam menyerang beberapa paduan keras lebih cepat daripada paduan yang lebih lunak tetapi lebih tahan korosi. Pertukaran itu diatur secara rinci dipanduan pemilihan paduan bimetalik.
-
Barel dan sekrup dipasang pada berbagai ukuran. Lapisan tahan aus hanya beberapa milimeter dari dinding bagian dalam; segala sesuatu di luarnya memiliki struktur dan tingkat keausan yang sangat berbeda.
-
4. Mengapa “bimetalik” bukanlah sebuah jawaban tersendiri
Kata tersebut menggambarkan suatu konstruksi, bukan tingkat kinerja. Lapisan dasar besi cor sentrifugal standar dan komposit tungsten-karbida keduanya bersifat “bimetalik”, dan pada PA66 berisi kaca 30–50% keduanya tidak dapat dipertukarkan. Pengganda yang dipublikasikan untuk sistem karbida dengan tugas serat kaca tinggi kira-kira empat hingga enam kali lubang nitridasi; lapisan dasar besi yang dikhususkan untuk pengisi rendah hingga menengah berada jauh di bawahnya.
Konstruksi Kekerasan kerja Lapisan khas Paling cocok Pertukarannya Nitridasi (kelas 38CrMoAlA) Casingnya diperkeras permukaannya, bukan dikeraskan secara menyeluruh Sepersekian milimeter kasus Nilai komoditas yang tidak terisi dan sedikit terisi Kedalaman casing adalah keseluruhan anggaran keausan; sekali dilanggar, keausan akan semakin cepat Bimetalik standar, berbahan dasar besi HRC 58–62 1,5–2,0 mm Nilai teknik umum, kaca di bawah sekitar 15–20% Hemat biaya, tetapi volume karbida tidak ada untuk 30%+ serat Komposit tungsten-karbida HRC 65–68 1,0–1,5mm 30–50% kaca atau serat karbon, kualitas teknik berisi mineral Lapisan lebih tipis, biaya lebih tinggi — spesifikasinya harus benar-benar membutuhkannya Berbahan dasar nikel, tahan korosi HRC 45–50 2,0–3,0 mm Korosif dan abrasif bersama-sama: kadar tahan api, asam atau terhalogenasi Kekerasan yang lebih rendah berdasarkan desain; memilihnya untuk abrasi saja adalah sebuah kesalahan spesifikasi WAWASAN UTAMA
Pertanyaannya bukan “apakah itu bimetal” tapi “aliran paduan yang mana, ketebalan lapisannya berapa, dan komponennya apa”. Dua dari tiga jawaban tersebut biasanya hilang dari kutipan. -
5. Sisi sekrup: menghadap keras, dan mengapa lambangnya didahulukan
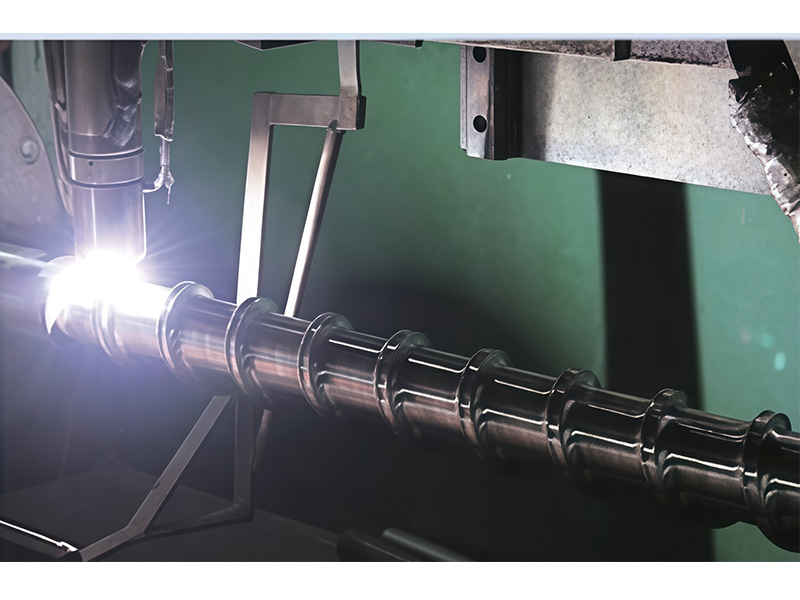
Pada tugas yang diperkuat, sekrup biasanya kehilangan permukaan kerjanya sebelum larasnya, karena puncak penerbangan menggabungkan kecepatan geser tertinggi dengan bagian tertipis. Asekrup ekstrusi bimetalikmengatasi hal ini dengan mendepositkan lapisan bantalan karbida pada penerbangan, biasanya dengan pengelasan PTA atau pelapisan laser, sekitar 1,5–2,0 mm.
- Lapisan tersebut harus cukup tebal agar dapat bertahan jika digerinda ulang setidaknya satu kali
- Ini harus diterapkan pada puncak dan sayap depan, bukan hanya pada bagian atas
- Pengenceran dengan logam dasar diam-diam menyebabkan kekerasan — tanyakan bagaimana cara mengendalikannya
- Penerbangan dengan permukaan keras tidak dapat diselesaikan dengan cara yang sama seperti sekrup biasa; profil yang sudah jadi harus dipotong setelah pengendapan
Apabila seluruh sekrup diganti dan bukan dibuat ulang, asekrup yang sudah dikeraskanterkadang merupakan jawaban yang lebih masuk akal untuk tingkat pengisi yang sedang — bahan ini dapat dipakai secara merata dan dapat dipoles ulang, dengan mengorbankan ketahanan abrasi puncak.
-
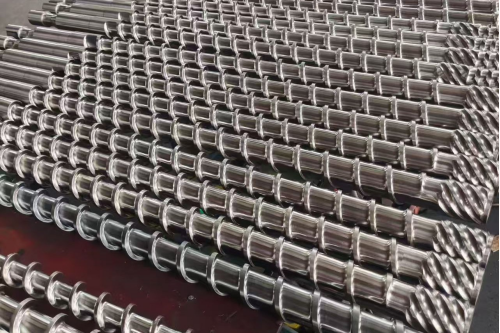
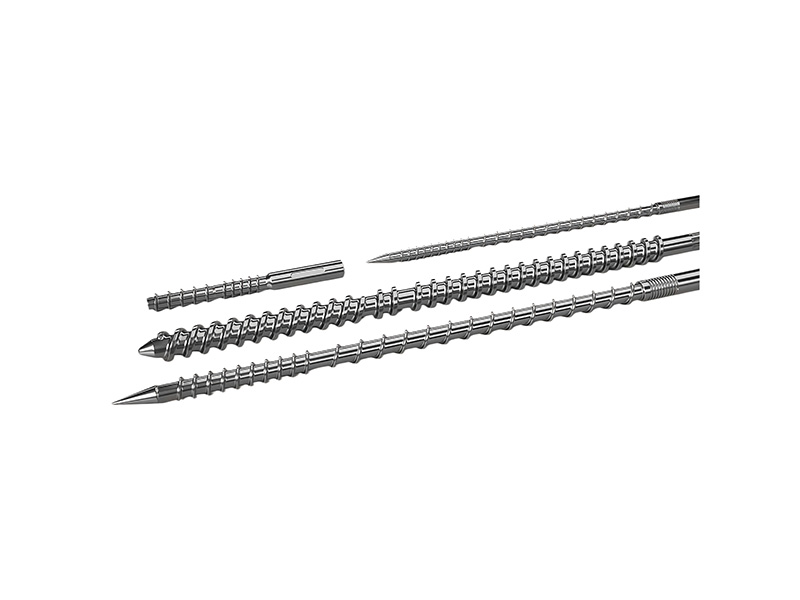
Sekrup yang sudah jadi ditempatkan di rak. Sekrup dibuat untuk satu kompon dan satu mesin; diameter adalah satu-satunya dimensi yang dapat diandalkan oleh dua tugas berbeda.
-
6. Panjang serat merupakan spek kualitas, bukan sekedar spek keausan
Ini adalah bagian pemrosesan serat kaca yang paling sedikit mendapat perhatian dalam penyelidikan sekrup dan menyebabkan banyak perdebatan di bagian hilir. Penguatan hanya berfungsi jika seratnya cukup panjang; setiap elemen pencampuran dengan geseran tinggi, setiap transisi kompresi yang tajam, dan setiap pengaturan tekanan balik yang berlebihan akan memperpendeknya. Hasilnya adalah bagian yang lolos pemeriksaan dimensi dan gagal dalam uji kekuatan.
- Elemen pengangkut memindahkan material dengan geser rendah; adonan blok bercampur dengan serat geser tinggi dan pecah
- Sekrup yang dikonfigurasikan untuk dispersi pengisi mineral akan bekerja secara berlebihan pada grade yang berisi kaca
- Tekanan balik dan pembatasan paket layar menambah pergeseran di mana pun, tidak hanya di tempat yang Anda inginkan
- Regrind dari potongan yang diperkuat membawa serat yang sudah dipendekkan; memperlakukannya sebagai bahan yang berbeda
Pada jalur peracikan sekrup ganda, ini adalah pertanyaan konfigurasi elemen, yang dibahas dihalaman elemen sekrup kembardan dimenggabungkan catatan lamaran. Pada satu sekrup, yang terpenting adalah rasio kompresi, bagian pencampuran, dan kecepatan sekrup — iturentang sekrup tunggaldi sinilah pilihan-pilihan itu dibuat.
WAWASAN UTAMA
Sekrup yang memaksimalkan dispersi dan sekrup yang mempertahankan panjang serat adalah sekrup yang berbeda. Putuskan bagian mana yang benar-benar dibutuhkan sebelum kutipan, bukan setelah uji kekuatan. -
7. Geometri sekrup untuk sambungan berisi kaca
Nilai yang diperkuat biasanya lebih kaku, lebih abrasif dan kurang tahan terhadap titik mati dibandingkan versi tidak terisi dari polimer yang sama. Geometri mengikuti pola tersebut dan bukan pola “sekrup aus” yang umum.
- Kompresi yang lebih dalam dan lembut sehingga serat dibasahi tanpa hancur
- Tidak boleh ada anak tangga tajam atau potongan di mana material dapat tertahan dan terdegradasi
- Bagian penghalang atau pencampur hanya jika persyaratan dispersi membenarkan geseran
- Bagian umpan yang benar-benar dapat mencengkeram butiran licin dengan kepadatan curah rendah
Untuk senyawa yang sangat terisi dan sensitif terhadap panas, makatong polimer dengan pengisian tinggidan itucatatan pemrosesan CaCO3 tinggimenggambarkan masalah geometri yang sama dari sisi mineral, dan alasannya meneruskannya.
-
8. Pengeringan, ventilasi, dan kegagalan yang tampak seperti keausan
PA, PBT dan sebagian besar nilai teknik yang diperkuat bersifat higroskopis. Kelembapan yang dibawa ke dalam lelehan menghidrolisis polimer, dan gejala-gejalanya — gelembung, rongga, kelebaran, penurunan kekuatan, bobot peluru yang tidak konsisten — sering kali disebabkan oleh sekrup dan laras. Sebelum suatu paduan diubah, bahannya harus kering dan mesin harus dapat membuktikannya.
- Resin dikeringkan hingga batas kelembapan yang ditentukan, dan diperiksa ulang setelah penyimpanan, tidak hanya setelah pengering
- Laras berventilasi atau berventilasi vakum yang kualitas dan kandungan penggilingannya membenarkannya
- Suhu leleh diukur pada nosel atau cetakan, tidak dibaca oleh pengontrol
- Pemeriksaan apakah “keausan” sebenarnya bersifat dimensional, bukan kimiawi
Perbedaan ini penting secara komersial: masalah korosi atau hidrolisis tidak dapat diselesaikan dengan membeli paduan yang lebih keras, dan pabrik akhirnya membayar dua kali lipat. Ituhalaman aplikasi poliamidadan ituhalaman PE dan PPmenguraikan apa yang dibutuhkan setiap keluarga; untuk material yang didaur ulang atau diperkuat dengan proses penggilingan ulang, mulailah darirute bahan daur ulang.
-
9. Apa yang harus diukur pada komponen yang akan Anda ganti
Penggantian tugas yang diperkuat hanya akan sebaik catatan keausan di baliknya. Lima pengukuran mengubah “kerusakan” menjadi sebuah spesifikasi, dan semuanya dapat dilakukan sebelum mesin dipasang kembali.
Pengukuran Di mana Apa yang diberitahukannya kepada Anda Apa yang diubahnya Sekrup penerbangan OD Sepanjang keseluruhannya, setiap 100–150 mm Dimana lambangnya kehilangan materi, dan berapa banyak Apakah sekrup telah dibuat ulang atau diganti, dan zona mana yang memerlukan pengerasan permukaan ID lubang barel Posisi aksial sama dengan sekrup Keausan bore dan ovalitas apa pun Apakah larasnya diberi selongsong, dilapisi ulang, atau diganti Izin OD dikurangi ID pada setiap posisi Angka yang sebenarnya mengatur keluaran dan kebocoran kembali Apakah kedua bagian harus diganti bersamaan Lebar penerbangan di puncak Zona umpan, kompresi dan pengukuran Keausan lambang, yang hanya disembunyikan oleh OD Ketebalan permukaan keras dan apakah penggilingan ulang masih dapat dilakukan Pola pakai — foto Setiap zona, dengan skala dalam bingkai Abrasi versus korosi versus kerusakan mekanis Keluarga paduan, bukan hanya kekerasan paduan -
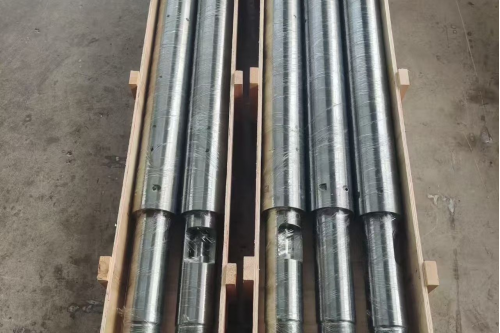
Set sekrup dan barel dikemas untuk pengiriman. Pasangan ini ditentukan bersama-sama — jarak di antara keduanya adalah angka yang menentukan keluaran, dan tidak dimiliki oleh bagian mana pun.
-
10. Apa yang harus dikirim untuk mendapatkan penawaran
Penyelidikan tugas yang diperkuat gagal karena alasan yang sama setiap saat: rincian mesin tiba tanpa rincian kompon, atau kompon tiba tanpa bukti keausan. Itudaftar periksa untuk proyek penggantimemiliki versi panjang; yang pendek ada di bawah.
- Merek mesin, model dan diameter sekrup, ditambah gambar asli jika ada
- Tingkat resin, jenis dan persentase pengisi, serta proporsi penggilingan ulang
- Suhu leleh, keluaran, kecepatan sekrup, dan jam pengoperasian per tahun
- Pengukuran di bagian 9, dan foto setiap zona keausan
- Interval servis yang ingin Anda capai, dan pencapaian bagian terakhir
Jika mesin tersebut merupakan desain milik sendiri, apengganti dibuat dari gambar OEMbiasanya merupakan rute terpendek, danproses manufakturDanhalaman kapasitasjelaskan bagaimana bagian itu dibuat dan berapa lama waktu yang dibutuhkan. Dimana geometrinya harus berubah begitu juga dengan paduannyasekrup dan laras khususrute mencakup pasangan bersama-sama.
Penting juga untuk menyatakan interval servis yang Anda minta dalam bulan, bukan dalam kata sifat. Bor tugas berat yang dibeli untuk mencapai usia 24 bulan dan yang dibeli untuk mencapai usia 36 bulan bukanlah pembelian yang sama, dantolok ukur interval yang diharapkanmemberi Anda sesuatu untuk dibandingkan.Halaman pembuatan PIPLLmenguraikan kemampuan pabrik dalam hal paduan, ketebalan lapisan, dan geometri lubang, yang menjadikan interval ini sebagai komitmen dan bukan harapan.
-
✔ Spesialis Sekrup & Barel Serat Kaca | ✔ Tungsten-Carbide · Bimetalik · Keras · Dikeraskan
✔ Geometri Kelangsungan Hidup Panjang Serat | ✔ Pemetaan Keausan · Penggantian OEM · Rekayasa Interval Servis