






 Languages
Panduan Penggantian Barel Sekrup Extruder
Kapan Anda Harus Mengganti Sekrup dan Barel Extruder?
7 Tanda Peringatan Keausan bagi Produsen Ekstrusi PlastikSekrup ekstruderdan komponen barel biasanya tidak rusak dalam semalam. Dalam kebanyakan kasus, keausan berkembang secara bertahap dan terlihat melalui perubahan keluaran, stabilitas lelehan, konsumsi energi, dan kualitas produk.
Bagi produsen ekstrusi plastik, menunda pemeriksaan tong sekrup dapat menyebabkan produksi tidak stabil, limbah material lebih tinggi, dan waktu henti yang tidak direncanakan. Mengetahui tanda-tanda peringatan sejak dini membantu menentukan apakah peralatan memerlukan penyesuaian, perbaikan, atau penggantian total.
Panduan ini menjelaskan tanda-tanda paling umum dari keausan sekrup dan laras dan apa yang harus diperiksa sebelum memesan penggantinya.
DAPATKAN PENAWARAN GRATIS SEKARANG
Mengapa Keausan Sekrup dan Barel Penting
Selama ekstrusi, sekrup membawa, mengompres, melelehkan, mencampur, dan memberi tekanan pada material sebelum mencapai cetakan. Laras menyediakan saluran pemrosesan terkontrol di mana tindakan ini terjadi.
Saat permukaan bagian dalam sekrup dan laras aus, jarak antar keduanya meningkat. Hal ini mengurangi efisiensi pengangkutan dan mempersulit pemeliharaan tekanan leleh yang stabil.
Konsekuensinya mungkin termasuk:
- · Menurunkan hasil produksi
- · Kecepatan sekrup yang lebih tinggi diperlukan untuk mempertahankan keluaran yang sama
- · Tekanan leleh yang tidak stabil
- · Plastisitas yang buruk
- · Cacat permukaan produk
- · Peningkatan limbah material
- · Konsumsi energi yang lebih tinggi
- · Lebih seringnya gangguan produksi
Keausan sangat umum terjadi saat memproses bahan yang bersifat abrasif, korosif, daur ulang, atau bahan yang mengandung banyak bahan.
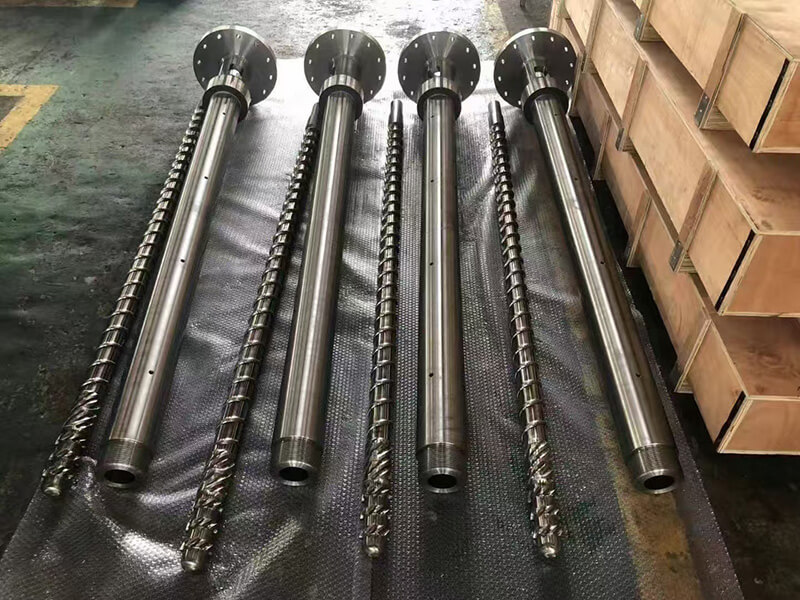
Gambar 1. Komponen sekrup dan barel ekstrusi tunggal PIPLL untuk aplikasi ekstrusi plastik.1. Output Secara Bertahap Menurun
Penurunan output secara bertahap adalah salah satu tanda peringatan paling umum dari keausan sekrup dan laras.
Jika material, pengaturan mesin, dan proses produksi yang sama sebelumnya menghasilkan output yang lebih tinggi, namun jalur sekarang memerlukan kecepatan sekrup yang lebih besar untuk mencapai hasil yang sama, kondisi barel sekrup harus diperiksa.
Ketika jarak bebas antara sekrup dan laras meningkat, material dapat mengalir mundur dengan lebih mudah. Hal ini mengurangi efisiensi pengangkutan sekrup dan melemahkan kemampuannya untuk menghasilkan tekanan yang stabil.
- · Konsistensi bahan baku
- · Stabilitas pemberian makan
- · Pengaturan suhu
- · Kinerja pemanas dan pendinginan
- · Kondisi mati
- · Kondisi paket layar
- · Mendorong kinerja sistem
Namun, ketika kehilangan output terjadi secara bertahap selama periode produksi yang panjang, keausan harus dipertimbangkan sebagai salah satu faktor yang mungkin terjadi.
2. Tekanan Leleh Menjadi Tidak Stabil
Tekanan leleh yang stabil penting untuk kualitas ekstrusi yang konsisten. Ketika tekanan berfluktuasi secara berlebihan, produk akhir mungkin menunjukkan variasi ketebalan, cacat permukaan, ketidakstabilan dimensi, atau berat yang tidak konsisten.
Penerbangan sekrup dan permukaan laras yang aus dapat mengurangi kemampuan membangun tekanan. Extruder mungkin masih berjalan, namun menjadi lebih sulit untuk mempertahankan jendela proses yang stabil.
Masalah ini sangat penting dalam aplikasi seperti ekstrusi lembaran PVC, ekstrusi pipa, ekstrusi profil, ekstrusi film, pelapisan kabel, pelet, dan jalur produksi output tinggi.
Ketidakstabilan tekanan tidak selalu berarti sekrup dan laras harus segera diganti. Namun ini merupakan sinyal yang jelas bahwa jalur produksi harus diperiksa sebelum masalahnya menjadi lebih serius.
3. Kecepatan Sekrup Lebih Banyak Diperlukan untuk Hasil Produksi yang Sama
Ketika jalur ekstrusi memerlukan kecepatan sekrup yang lebih tinggi dari sebelumnya untuk mempertahankan keluaran yang sama, hal ini mungkin menunjukkan bahwa efisiensi pengangkutan telah menurun.
Pola yang umum terjadi adalah output mulai menurun, operator meningkatkan kecepatan sekrup sebagai kompensasi, suhu leleh meningkat, tekanan menjadi kurang stabil, dan kualitas produk menjadi lebih sulit dikendalikan.
Meningkatkan kecepatan sekrup mungkin akan mempertahankan output untuk sementara waktu, namun juga dapat meningkatkan geseran dan pembentukan panas. Untuk material yang sensitif terhadap panas seperti PVC, hal ini dapat membuat kondisi pemrosesan lebih sulit dikendalikan.
Daripada terus-menerus melakukan kompensasi dengan kecepatan yang lebih tinggi, pabrikan harus mengevaluasi apakah sekrup dan laras masih sesuai dengan kondisi pengoperasian yang disyaratkan.
4. Kualitas Produk Menjadi Tidak Konsisten
Perubahan kualitas produk mungkin terkait dengan banyak faktor, termasuk bahan baku, kontrol suhu, kondisi cetakan, pendinginan, dan peralatan hilir.
Namun, komponen sekrup dan laras yang aus juga dapat mempengaruhi homogenitas lelehan dan stabilitas tekanan, yang dapat terlihat sebagai:
- · Ketebalan produk tidak merata
- · Kekasaran permukaan
- · Tanda aliran
- · Inkonsistensi warna
- · Stabilitas dimensi yang buruk
- · Busa yang tidak merata
- · Berat produk tidak konsisten
- · Fluktuasi suhu leleh
Poin kuncinya adalah jangan berasumsi bahwa setiap masalah kualitas berasal dari laras sekrup. Sebaliknya, laras sekrup harus disertakan dalam proses pemecahan masalah yang sistematis.
5. Sekrup dan Barel Telah Mencapai Masa Pakai yang Diharapkan
Setiap barel sekrup memiliki masa pakai praktis. Masa pakai sebenarnya bergantung pada formulasi bahan, tingkat pengisi, jam produksi, kecepatan sekrup, suhu pemrosesan, praktik perawatan, dan bahan komponen.
Sekrup dan laras nitridasi konvensional dapat memberikan kinerja yang sesuai dalam kondisi pengoperasian sedang. Namun, senyawa dengan kandungan tinggi, plastik daur ulang, serat kaca, kalsium karbonat, bahan pengisi mineral, dan bahan tambahan korosif dapat mempercepat keausan secara signifikan.
Jika lini produksi telah beroperasi terus menerus selama bertahun-tahun dalam kondisi yang sulit, mungkin akan lebih ekonomis untuk memeriksa sekrup dan laras sebelum terjadi kegagalan besar.
Penggantian terencana biasanya lebih mudah dilakukan dibandingkan penggantian darurat. Hal ini memungkinkan pabrikan menyiapkan gambar, memastikan dimensi, memilih bahan yang sesuai, dan menjadwalkan waktu henti dengan lebih efektif.
6. Inspeksi Menunjukkan Jarak yang Berlebihan
Cara paling andal untuk mengevaluasi keausan laras sekrup adalah melalui pengukuran.
Seorang teknisi dapat mengukur diameter luar penerbangan sekrup dan diameter dalam laras pada berbagai posisi. Jarak bebas yang diukur kemudian dapat dibandingkan dengan persyaratan desain asli atau spesifikasi pabrikan mesin.
Poin inspeksi penting mungkin termasuk:
- · Sekrup diameter luar penerbangan
- · Diameter dalam barel
- · Keausan pada bagian kompresi
- · Keausan pada bagian pengukuran
- · Keausan terlokalisasi di dekat bukaan umpan
- · Kondisi ujung sekrup dan sambungan ujung
- · Goresan permukaan, korosi, atau penumpukan material
Keausan tidak selalu seragam. Dalam beberapa aplikasi, zona pengumpanan atau bagian bertekanan tinggi mungkin lebih cepat aus dibandingkan area lainnya. Oleh karena itu, suatu pemeriksaan tidak boleh hanya bertumpu pada satu titik pengukuran saja.
7. Perbaikan yang Sering Meningkatkan Biaya Perawatan
Perbaikan dapat menjadi solusi praktis ketika keausan terbatas dan komponen dasar tetap kokoh secara struktural. Tergantung pada kondisinya, metode perbaikan mungkin mencakup pembangunan kembali penerbangan sekrup, perawatan permukaan, pemolesan, atau pemesinan.
Namun, perbaikan berulang kali tidak selalu merupakan pilihan yang paling ekonomis.
Sekrup dan laras baru mungkin lebih sesuai jika:
- · Keausan parah atau tidak merata
- · Kehilangan output mempengaruhi target produksi
- · Perbaikan semakin sering dilakukan
- · Bahan asli sudah tidak sesuai lagi untuk diaplikasikan
- · Pelanggan meningkatkan ke formulasi yang lebih abrasif
- · Permukaan bagian dalam laras sudah aus atau rusak parah
- · Lini produksi membutuhkan ketahanan aus yang lebih baik
Untuk aplikasi yang berat, peningkatan dari larutan nitrida konvensional menjadi barel bimetalik atau sekrup paduan tahan aus dapat membantu memperpanjang interval servis.
Perbaiki atau Ganti: Cara Membuat Keputusan
Keputusan yang tepat bergantung pada kondisi aktual laras sekrup dan persyaratan produksi.
Perbaikan mungkin cocok bila:
- · Keausan terbatas
- · Inti sekrup tetap dalam kondisi baik
- · Laras masih dalam toleransi yang dapat diterima
- · Persyaratan produksi moderat
- · Diperlukan restorasi jangka pendek
Penggantian mungkin lebih cocok bila:
- · Output telah menurun secara signifikan
- · Tekanan tidak stabil
- · Izin berada di luar kisaran yang dapat diterima
- · Keausan parah atau tidak merata
- · Bahan produksi menjadi lebih abrasif
- · Peralatan memerlukan peningkatan kinerja jangka panjang
Saat mengganti laras sekrup, penting untuk tidak memilih komponen hanya berdasarkan diameter sekrup. Formulasi bahan, model mesin, gambar asli, kondisi pengoperasian, dan target produksi semuanya harus dipertimbangkan.
Informasi Apa yang Dibutuhkan untuk Penggantian Barel Sekrup?
Untuk mengevaluasi laras sekrup pengganti atau yang disesuaikan, informasi berikut berguna:
- ·Produsen dan model ekstruder
- · Diameter sekrup dan panjang total
- · Rasio L/D
- · Gambar sekrup dan laras asli
- · Jenis sekrup: sekrup tunggal, sekrup kembar berbentuk kerucut, atau sekrup kembar paralel
- · Isi pengisi atau jenis penguat
- · Persyaratan keluaran saat ini
- · Rentang kecepatan sekrup
- · Material sekrup dan laras yang ada
- · Masalah produksi saat ini
- · Foto atau pengukuran komponen yang aus
Jika gambar lengkap tidak tersedia, sampel lama, foto, detail pelat nama mesin, dan dimensi utama masih dapat mendukung evaluasi teknis awal.
Solusi Barel Sekrup PIPLL
PIPLL memasok solusi sekrup dan laras yang disesuaikan untuk aplikasi ekstrusi plastik, termasuk:
- · Sekrup dan laras tunggal
- · Sekrup dan laras kembar berbentuk kerucut
- · Sekrup dan laras kembar paralel
- · Laras bimetalik
- · Sekrup paduan tahan aus
- ·Laras sekrup ekstrusi PVC
- · Laras sekrup ekstrusi lembaran dan profil
- · Penggantian laras sekrup berdasarkan gambar atau sampel
Untuk komponen yang aus, tujuannya bukan hanya untuk mereproduksi dimensi aslinya. Penting juga untuk mengevaluasi apakah material saat ini, tingkat pengisi, dan persyaratan produksi membenarkan peningkatan ke solusi tahan aus.
Kesimpulan
Asekrup dan laras yang aussecara bertahap dapat mengurangi keluaran, melemahkan stabilitas tekanan, meningkatkan penggunaan energi, dan membuat kualitas produk lebih sulit dikendalikan.
Tanda-tanda peringatan yang paling umum mencakup penurunan output, kecepatan sekrup yang dibutuhkan lebih tinggi, tekanan leleh yang tidak stabil, produk yang tidak konsisten, keausan yang terlihat, dan peningkatan frekuensi perawatan.
Pemeriksaan dini membantu produsen menghindari waktu henti yang tidak direncanakan dan membuat keputusan perbaikan atau penggantian yang lebih tepat. Untuk semua proyek penggantian, informasi mesin, gambar, detail material, dan masalah produksi saat ini semuanya berharga untuk memilih solusi yang sesuai.



