






 Languages
Penggantian Barel Sekrup Kembar: 8 Detail untuk Dikonfirmasi
Penggantian Barel Sekrup Kembar: 8 Detail untuk Dikonfirmasi
Penggantilaras sekrup kembarbisa cocok dengan diameter lama dan masih gagal pada mesin. Jarak pusat, arah putaran, sambungan kotak roda gigi, posisi port, dan material yang sedang diproses semuanya memengaruhi apakah set baru akan cocok dan berjalan dengan benar. Sebelum memesan laras sekrup kembar, konfirmasikan delapan detail berikut. PIPLL menggunakan daftar periksa penggantian barel sekrup kembar ini untuk mengonfirmasi mesin dan proses sebelum produksi dimulai.
Pemeriksaan ini sangat penting terutama jika gambar aslinya hilang, komponen yang aus telah kehilangan dimensi aslinya, atau ekstruder telah dimodifikasi selama masa pakainya.
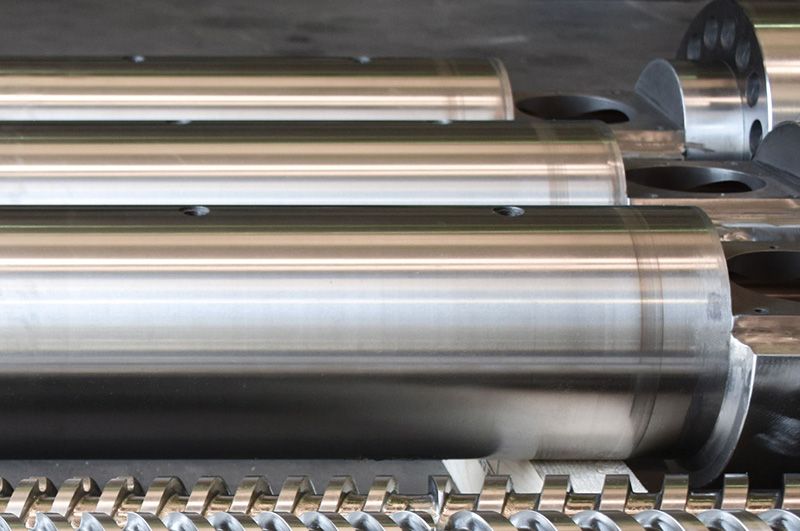
Suku cadang pengganti mungkin terlihat serupa, namun dimensi dan antarmuka penting harus sesuai dengan mesin. 1. Apa yang Diproduksi oleh Extruder?
Mulailah dengan produk akhir dan formulasinya, bukan hanya nama mesinnya. Pipa PVC, profil WPC, masterbatch terisi, dan pelet daur ulang menciptakan kondisi pengangkutan, pencampuran, geser, dan keausan yang berbeda. Penggantian yang benar harus mengembalikan proses asli—atau dengan sengaja memperbaikinya ketika desain lama diketahui memiliki masalah.
- ● Produk akhir: pipa, profil, lembaran, pelet, kompon atau aplikasi lainnya
- ● Resin dasar dan bahan tambahan penting
- ● Jenis dan persentase bahan pengisi atau penguat
- ● Output normal, kecepatan sekrup dan suhu pengoperasian
Untuk jalur peracikan, informasi yang diperlukan mungkin berbeda dari jalur produksi PVC konvensional. Untuk setiap penggantian barel sekrup kembar, PIPLL meninjau formulasi aktual dan kondisi pengoperasian sebelum merekomendasikan konfigurasi. Lihat referensi tong sekrup kembar peracikan plastik untuk konteks aplikasi.
2. Berputar Bersama atau Berputar Balik?
Arah putaran tidak dapat ditebak dari diameter sekrup. Sekrup yang berputar bersama berputar ke arah yang sama dan biasanya dipilih untuk pencampuran dan peracikan intensif. Sekrup berputar berlawanan arah dan sering digunakan untuk pengangkutan formulasi sensitif panas seperti PVC kaku.
Konfirmasikan arah dari manual mesin, keluaran gearbox atau catatan perakitan. Konfirmasikan juga hubungan tangan sekrup dan meshing. Kutipan tidak boleh dilanjutkan jika salah satu dari hal-hal tersebut masih belum pasti.
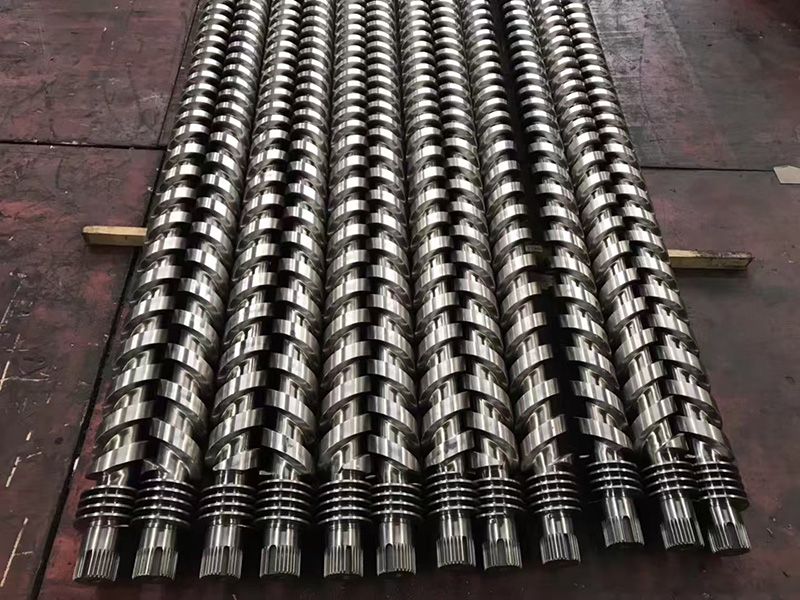
Tangan sekrup, profil penerbangan, dan ujung sambungan harus diidentifikasi sebelum pembuatan. 3. Paralel atau Kerucut?
Sekrup paralel mempertahankan diameter dan jarak tengah yang sama sepanjang panjangnya. Sekrup berbentuk kerucut meruncing dari ujung umpan yang lebih besar menuju ujung pelepasan yang lebih kecil. Kedua sistem tersebut mungkin menyajikan produk serupa, namun geometri, susunan kotak roda gigi, dan pengukurannya tidak dapat dipertukarkan.
Jika pasangan sekrup meruncing, bandingkan mesin dengan konfigurasi laras sekrup kembar berbentuk kerucut yang tersedia. Untuk jenis apa pun, catat diameter atau diameternya, jarak pusat, panjang kerja, dan panjang keseluruhan. Penggantian barel sekrup kembar tidak dapat ditentukan secara andal tanpa catatan geometri ini.
4. Identifikasi Mesin dan Gearbox
Merek dan model mesin merupakan titik referensi yang berguna, namun bukan merupakan spesifikasi yang lengkap. Mesin dengan sebutan model yang sama mungkin memiliki tahun produksi, kotak roda gigi, atau sambungan yang dimodifikasi secara lokal berbeda. Kirim foto yang jelas dari papan nama, keluaran gearbox, dan rakitan terpasang. PIPLL menggunakan referensi ini untuk memeriksa apakah penggantian barel sekrup kembar akan cocok dengan sambungan drive yang dipasang.
- ● Produsen ekstruder, model dan tahun pembuatannya
- ● Nomor seri atau identifikasi gearbox
- ● Detail spline, alur pasak, kopling, dan ujung dorong
- ● Riwayat pembangunan kembali atau modifikasi lokal
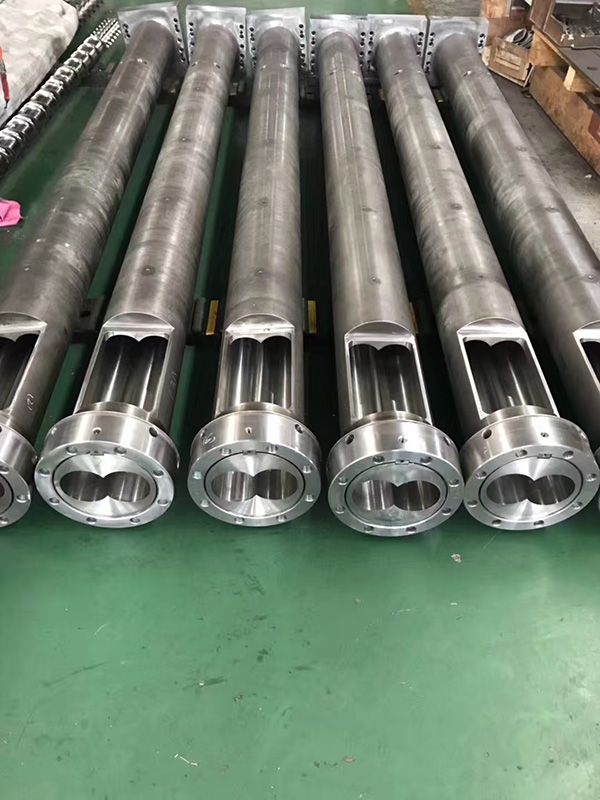
Antarmuka mesin dan bukaan barel dapat bervariasi bahkan dalam kelompok produk umum yang sama. 5. Dimensi Kritis dan Posisi Pelabuhan
Jangan hanya mengirimkan diameter luar dan panjang total. Penggantiannya harus selaras dengan gearbox, pemanas, sistem pendingin, tenggorokan umpan, titik ventilasi, dan peralatan hilir. Kesalahan pada satu antarmuka dapat menghalangi pemasangan meskipun dimensi bodi utama sudah benar. Inilah sebabnya mengapa tinjauan penggantian barel sekrup kembar PIPLL mencakup port, flensa dan detail sambungan serta badan barel.
Daerah Apa yang harus dikonfirmasi Mengapa itu penting Pasangan sekrup Diameter, jarak pusat, panjang kerja dan L/D Mengontrol kesesuaian dan pemrosesan geometri Berkendara berakhir Spline, alur pasak, kopling dan permukaan dorong Menghubungkan sekrup ke gearbox Tubuh barel Flensa, titik penyangga, dan lubang pemasangan Menentukan instalasi mekanis Pembukaan proses Lokasi umpan, ventilasi, pendinginan, dan sensor Harus selaras dengan jalur produksi 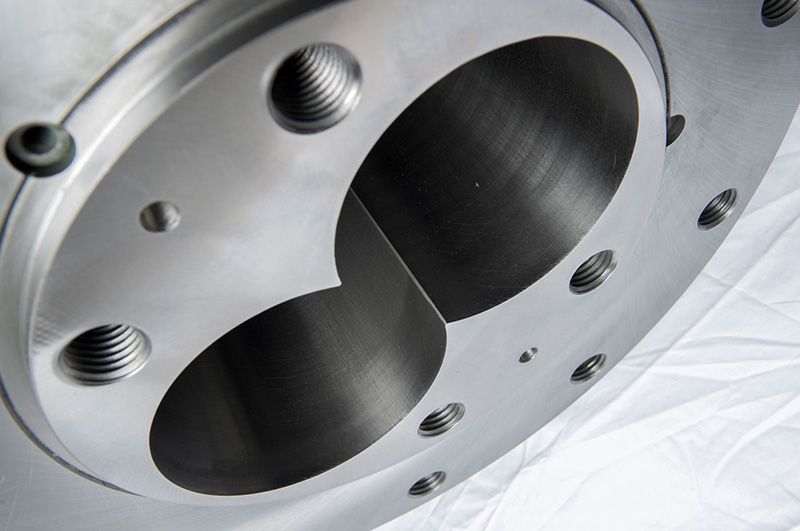
Lubang angka delapan, jarak tengah, dan antarmuka flensa memerlukan pengukuran yang akurat. 6. Menggambar, Contoh atau Keduanya?
Sebuah gambar hanya berharga jika cocok dengan mesin saat ini. Sampel yang sudah usang sangat berharga jika memungkinkan.
Saat keausan dapat diartikan dengan benar. Sumber teraman menggabungkan sumber gambar dan sumber sampel bila memungkinkan.
- ● Periksa revisi gambar — pastikan bahwa gambar tersebut milik mesin yang terpasang dan termasuk modifikasi selanjutnya.
- ● Tandai permukaan referensi yang belum dipakai — hindari menyalin dimensi yang berubah karena abrasi atau perbaikan.
- ● Foto sebelum pengepakan — catat orientasi sekrup, bukaan barel, dan ujung sambungan.
- ● Setujui gambar konfirmasi — tinjau gambar akhir pemasok sebelum produksi dimulai.
Apabila gambar asli tidak tersedia, PIPLL dapat menyiapkan lembar pengukuran dan meninjau data sampel yang tersedia serta kondisinya.
7. Masalah Apa yang Harus Dipecahkan oleh Perangkat Baru?
Pesanan pengganti harus menjelaskan kegagalan saat ini, bukan hanya meminta suku cadang yang sama lagi. Pernyataan masalah yang jelas membantu pemasok memutuskan apakah geometri asli harus direproduksi atau apakah material, izin, atau perlindungan lokal memerlukan solusi yang direvisi. Untuk penggantian barel sekrup kembar, PIPLL menggunakan bukti ini untuk memutuskan apakah salinan langsung dari solusi yang direvisi lebih tepat.
- ● Output turun pada kecepatan sekrup yang sama
- ● Tekanan leleh atau beban motor berfluktuasi
- ● Plastisisasi tidak merata atau warna produk tidak stabil
- ● Satu bagian lebih cepat aus dibandingkan bagian lainnya
- ● Terlihat korosi, lubang, gores, atau kebocoran material
Jika abrasi atau korosi adalah masalah utamanya, gunakan panduan laras sekrup bimetalik atau nitridasi yang ada untuk material tersebut, bukan paket RFQ untuk menemukan perbandingan lengkap di sini.
8. Lengkapi Paket RFQ
Kutipan tercepat bukanlah kutipan yang pertanyaannya paling sedikit. Ini adalah yang didasarkan pada informasi terverifikasi yang cukup untuk menghindari koreksi berulang. Sebelum mengirim permintaan, gabungkan data kunci ke dalam satu paket. RFQ pengganti barel sekrup kembar PIPLL yang lengkap memungkinkan konfirmasi teknis dimulai tanpa penundaan yang dapat dihindari.
- ● Papan nama mesin dan foto gearbox
- ● Formulasi produk dan bahan akhir
- ● Dimensi utama dan detail antarmuka
- ● Paralel atau berbentuk kerucut, berputar bersama atau berlawanan arah
- ● Revisi gambar dan status sampel yang tersedia
- ● Memakai foto dan penjelasan singkat masalah produksi
- ● Output saat ini, kecepatan dan kondisi pengoperasian
- ● Tanggal pengiriman dan negara tujuan yang diperlukan
Anda dapat meninjau proses pembuatan PIPLL untuk memahami tahap pemesinan, perlakuan panas, penyelesaian akhir, dan inspeksi setelah spesifikasi dikonfirmasi.
Konfirmasi Pertama, Pembuatan Kedua
Langkah paling penting dalam penggantian barel sekrup kembar terjadi sebelum pemesinan dimulai. Mengonfirmasi mesin, proses, geometri, antarmuka, dan masalah produksi sebenarnya mengurangi risiko pemasangan dan memberi pemasok dasar yang kuat untuk material, dimensi utama, dan rekomendasi manufaktur.
Kirimkan PIPLL model mesin Anda, bahan proses, dimensi kunci, dan gambar atau foto sampel apa pun yang tersedia. Kami dapat meninjau konfigurasi dan mengidentifikasi informasi yang hilang sebelum menyiapkan penawaran.
Related Products
-

KRAUSS MAFFEI KMD Counter-Rotating Parallel Twin Screw Barrel
-

LUIGI BANDERA 2B HTS Counter-Rotating Parallel Twin Screw Barrel
-

Foaming Extrusion Conical Twin Screw Barrel
-

Pelletizing Conical Twin Screw Barrel
-

High-Filling Polymer (High-calcium PVC, WPC,SPC) Conical Twin Screw Barrel
-

PVC General Purpose Conical Twin Screw Barrel