






 Languages
Panduan PVC Barel Sekrup Kembar Paralel
Cara Memilih Barel Sekrup Kembar Paralel untuk Ekstrusi PVC
Daftar Periksa Konfigurasi, Pemilihan Material, dan Penggantian
Alaras sekrup kembar paraleladalah komponen pemrosesan inti dalam banyak halEkstrusi PVCgaris. Ini harus bekerja dengan sekrup kembar yang cocok untuk menyampaikan, membuat plastisisasi, mencampur, dan mengirimkan material dalam kondisi suhu dan tekanan yang stabil.
Untuk PVC kaku, PVC isi, lembaran, pipa, profil, dan aplikasi ekstrusi lainnya, konfigurasi laras yang benar lebih bergantung pada panjang keseluruhan atau diameter sekrup. Desain mesin, geometri sekrup, formulasi material, target produksi, dan kondisi keausan semuanya penting.
Panduan ini menjelaskan apa yang harus diperiksa saat memilih atau mengganti abarel sekrup kembar paralel untuk ekstrusi PVC.
DAPATKAN PENAWARAN GRATIS SEKARANG
Apa Itu Barel Sekrup Kembar Paralel?
Alaras sekrup kembar paraleldirancang untuk dua sekrup paralel yang beroperasi bersama di dalam dua lubang barel yang sangat cocok. Tergantung pada desain ekstruder, sekrup dapat berputar berlawanan atau berputar bersama, dan geometrinya dikembangkan untuk material dan tugas pemrosesan yang diinginkan.
Di dalamEkstrusi PVC, sistem sekrup kembar counter-rotating paralel biasanya digunakan di banyak lini produksi. Sekrup dan laras berfungsi sebagai satu set yang serasi. Jarak tengah, profil sekrup, jarak bebas, lubang barel, desain pemanas dan pendingin, serta detail sambungan harus sesuai dengan spesifikasi alat berat asli.
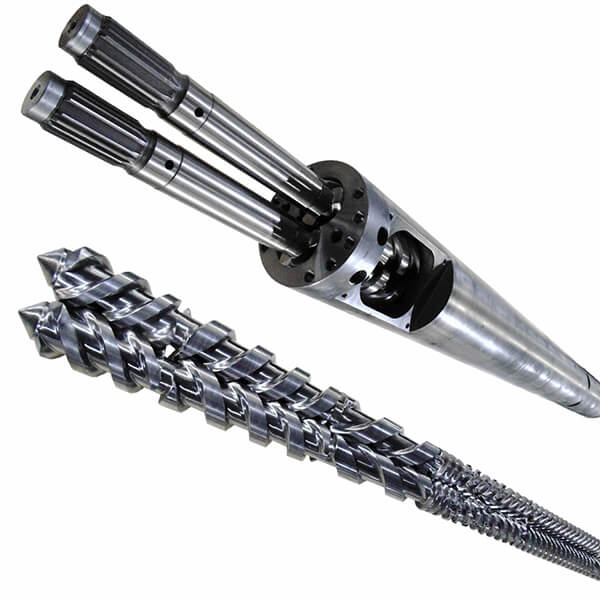
Gambar 1. Rakitan sekrup dan laras kembar paralel yang digunakan dalam aplikasi ekstrusi plastik.Barel Sekrup Kembar Paralel vs. Barel Sekrup Kembar Kerucut
Sistem sekrup kembar paralel dan kerucut keduanya digunakan dalam pemrosesan PVC, namun konfigurasi mesinnya berbeda. Suku cadang pengganti harus sesuai dengan jenis ekstruder yang dipasang, bukan hanya dipilih berdasarkan nama aplikasi.
Fitur Barel Sekrup Kembar Paralel Barel Sekrup Kembar Kerucut Susunan sekrup Dua sekrup tetap sejajar sepanjang proses. Sekrup dan lubang laras memiliki geometri berbentuk kerucut. Fokus pengganti Jarak tengah, geometri lubang, rasio L/D, dan desain sekrup yang serasi. Dimensi kerucut, diameter besar/kecil, jarak tengah, dan pasangan sekrup yang cocok. Keputusan aplikasi Digunakan jika model ekstruder dirancang untuk sistem kembar paralel. Digunakan jika ekstruder yang dipasang dirancang untuk sistem kembar berbentuk kerucut. Aturan penting Jangan mengganti sistem kerucut tanpa desain ulang mesin. Jangan mengganti sistem paralel tanpa mendesain ulang mesin. Pilihan terbaik bukanlah soal sistem mana yang secara universal lebih baik. Ini tentang mencocokkan barel pengganti dengan mesin yang ada dan kebutuhan produksi.
Mengapa Pemrosesan PVC Membutuhkan Pencocokan Barel Sekrup yang Benar
PVC sensitif terhadap suhu pemrosesan dan geser. Bahan tersebut harus diangkut, diplastisisasi, dicampur, dan dikirim ke cetakan tanpa menimbulkan panas yang berlebihan atau waktu tinggal yang tidak stabil.
Jika konfigurasi sekrup dan laras tidak sesuai dengan material atau mesin, produsen mungkin mengalami:
- · Keluaran tidak stabil
- · Plastisisasi tidak merata
- · Suhu leleh yang berlebihan
- · Fluktuasi tekanan leleh
- · Cacat permukaan atau variasi dimensi
- · Degradasi material
- · Keausan sekrup dan laras yang dipercepat
Faktor Kunci Saat Memilih Barel Sekrup Kembar Paralel
1. Model Extruder dan Gambar Asli
Produsen dan model ekstruder adalah titik awalnya. Jika tersedia, gambar sekrup dan laras asli adalah sumber terbaik untuk mengonfirmasi dimensi penting dan detail sambungan.
- · Diameter sekrup dan panjang total
- · Rasio L/D
- · Jarak tengah antara kedua sekrup
- · Dimensi dan geometri lubang barel
- · Posisi dan ukuran pembukaan pakan
- · Tata letak pemanasan dan pendinginan
- · Detail gearbox dan koneksi akhir
2. Formulasi PVC dan Kandungan Pengisi
Senyawa PVC mungkin mengandung zat penstabil, pelumas, alat bantu pemrosesan, pigmen, pengubah dampak, kalsium karbonat, dan bahan tambahan lainnya. Bahan-bahan ini mempengaruhi perilaku aliran, plastisisasi, abrasi, dan potensi korosi.
PVC yang terisi penuh dapat menyebabkan keausan yang lebih abrasif pada bagian sekrup dan lubang barel. Oleh karena itu, persentase pengisi dan deskripsi bahan harus menjadi bagian dari pertanyaan penggantian.
3. Hasil Produksi dan Kondisi Operasi
Laras sekrup harus mendukung keluaran yang diperlukan tanpa memaksa saluran berjalan di luar jendela pengoperasian yang stabil. Data pengoperasian yang berguna mencakup keluaran saat ini, rentang kecepatan sekrup, tekanan leleh, pengaturan suhu, jam produksi berkelanjutan, dan masalah kinerja spesifik yang diamati.
4. Persyaratan Ketahanan Aus
Untuk formulasi PVC moderat, laras sekrup nitridasi dapat memberikan kinerja yang sesuai. Jika kandungan pengisi yang abrasif, pengoperasian terus-menerus, atau keausan berulang menjadi masalah, perawatan barel bimetalik dan sekrup tahan aus dapat dipertimbangkan.
Solusi yang dipilih harus mencerminkan kondisi keausan sebenarnya. Bahan yang lebih keras tidak secara otomatis merupakan jawaban terbaik jika mesin, desain sekrup, dan bahan produksi tidak dipertimbangkan secara bersamaan.
Tanda-Tanda Bahwa Barel Sekrup Kembar Paralel Harus Diperiksa
- · Pengurangan output secara bertahap
- · Kecepatan sekrup yang lebih tinggi diperlukan untuk keluaran yang sama
- · Tekanan leleh yang tidak stabil
- · Konsistensi plastisisasi atau pencampuran yang buruk
- · Meningkatkan variasi produk
- · Terlihat keausan, goresan, atau korosi
- · Kebutuhan berulang untuk perbaikan sekrup atau laras
Gejala-gejala ini tidak membuktikan bahwa laras sekrup adalah satu-satunya penyebab. Pengumpanan material, kontrol suhu, cetakan, peralatan hilir, dan pengaturan operator juga harus diperiksa. Namun, keausan sekrup dan laras harus menjadi bagian dari proses pemecahan masalah.
Apa yang Harus Diperiksa Sebelum Penggantian?
Sebelum memesan laras sekrup kembar paralel, ukur dan dokumentasikan komponen terkini bila memungkinkan. Tinjauan teknis lengkap dapat mencakup:
- · Diameter luar dan kondisi setiap penerbangan sekrup
- · Pengukuran lubang bagian dalam pada beberapa posisi barel
- · Jarak bebas antara sekrup dan laras
- · Kondisi zona umpan dan area bertekanan tinggi
- · Kondisi ujung sekrup, spline, atau kopling
- · Sambungan pemanas dan pendingin barel
- · Foto komponen yang aus dan informasi papan nama mesin
Keausan tidak selalu seragam. Mengukur beberapa lokasi dapat membantu mengidentifikasi apakah masalahnya adalah keausan umum, abrasi lokal, korosi, atau kerusakan terkait pengumpanan dan aliran material.
Informasi yang Harus Dikirim untuk Penawaran Barel Sekrup Kembar Paralel
- · Produsen, model, dan aplikasi ekstruder
- · Gambar sekrup dan laras asli
- · Diameter sekrup, panjang total, dan rasio L/D
- · Jarak pusat dan dimensi koneksi utama
- · Formulasi PVC dan perkiraan persentase pengisi
- · Output saat ini dan rentang kecepatan sekrup
- · Material sekrup dan laras yang ada
- · Foto, pengukuran, dan masalah produksi saat ini
Jika gambar lengkap tidak tersedia, sampel sekrup atau laras lama, foto detail, dan pengukuran utama mungkin masih mendukung evaluasi teknis awal.
Solusi Barel Sekrup Kembar Paralel PIPLL
PIPLL memasok solusi sekrup dan barel kembar paralel yang disesuaikan untuk aplikasi ekstrusi plastik. Komponen pengganti dapat dievaluasi berdasarkan desain mesin, formulasi PVC, kebutuhan keluaran, dan kondisi keausan.
Untuk aplikasi PVC yang menuntut, solusi material dan permukaan juga dapat dipertimbangkan bersama dengan geometri sekrup sehingga penggantiannya lebih sesuai dengan lingkungan produksi sebenarnya.
Kesimpulan
Memilih barel sekrup kembar paralel membutuhkan lebih dari sekadar mencocokkan ukuran mesin dasar. Konfigurasi yang benar bergantung pada model ekstruder, pasangan sekrup yang cocok, formulasi PVC, kandungan pengisi, target keluaran, dan kondisi keausan aktual.
Semakin lengkap gambar dan informasi pengoperasiannya, semakin akurat komponen pengganti dapat dirancang untuk kinerja ekstrusi PVC yang stabil.


