Languages
PVC trubka se šroubem: Odpovídající kuželové, paralelní a jednošroubové linie
PVC trubka se šroubem: Odpovídající kuželové, paralelní a jednošroubové linie
Pevné PVC je u šroubu neúprosné. Správná architektura udržuje taveninu stabilní – ta špatná se projevuje černými skvrnami, rázy a krátkou životností.
PVC trubkový šroubový sud · Kónický dvojitý šroub · Vytlačovací šroubový sud
1. Proč šroubový válec rozhoduje o kvalitě PVC trubky
Problémy s PVC trubkami jsou často obviňovány nejprve formou nebo složením. V praxi šroub a hlaveň nastavují podmínky, se kterými musí matrice pracovat: jak velký smyk materiál vidí, jak dlouho zůstává horký a jak rovnoměrně je změkčen, než dosáhne hlavy.
Pevné PVC poskytuje velmi malou rezervu. Při přepracování se spíše degraduje než jednoduše změkne a poškození není vratné:
·Nadměrný smyk zvyšuje teplotu taveniny a zahajuje tepelnou degradaci
· Nerovnoměrná plastifikace způsobuje povrchové vady a rozměrové odchylky
· Dlouhá nebo nekonzistentní doba zdržení způsobuje černé skvrny a změnu barvy
· Nestabilní tlak taveniny se přímo promítá do kolísání stěny potrubí
To je důvod, proč je vytlačování PVC procesem s nízkým smykem, a proč zde geometrie šnekového válce záleží více než u většiny ostatníchPVC aplikace . Stejná logika platí pro celou produktovou řadu, odUPVC drenážní a vodovodní potrubínaPVC fólie a fólie .
KLÍČOVÝ POHLEDPři vytlačování trubek z PVC šnekový válec nejen roztaví materiál. Rozhoduje, zda se tavenina dostane do formy neporušená.
2. Tři architektury na skutečných potrubích z PVC
Projděte si továrnu na potrubí a uvidíte tři konfigurace šroubů, které plní povinnost PVC. Nejsou zaměnitelné a každý si zasluhuje své místo na jiném místě v rozsahu velikosti a výkonu.
Architektura Kam se to hodí Charakter Kónický dvojitý šroub Malá až středně tuhá PVC trubka a profil Velký přívod krmiva pro prášek, vysoká komprese, nízký střih Paralelní dvojitý šroub Vysoce výkonné závody na trubky, desky a multi-formulace Konstantní průměr, modulární, pozitivní doprava s do sebe zapadajícími komorami Jediný šroub Velkoprůměrová trubka, polyolefin a speciální trubka Jednodušší a levnější tam, kde je povinností tavenina a čerpadlo, nikoli směs Volba se provádí při specifikaci linky a je pevná po celou dobu životnosti stroje. Na náhradních dílech záleží:kuželový dvoušroubový válecaparalelní dvojitý šroubový válec jsou různé konfigurace stroje, nikoli dvě verze stejného dílu.
3. Kónický dvojitý šroub: standard pro menší trubky z tuhého PVC
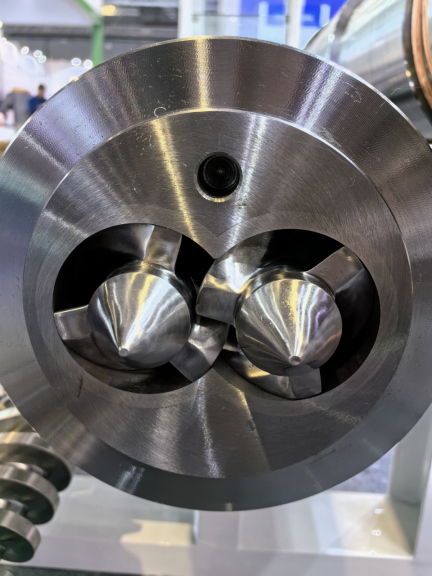
Kuželový šroub je důvodem, proč tato geometrie dominuje PVC. Šnek je na plnicím konci velký, což poskytuje velkorysou vstupní plochu pro práškový PVC s nízkou objemovou hustotou, a směrem k výtlaku se zužuje a vytváří kompresi postupně, spíše než v jednom kroku.
Protože komprese je progresivní, smyk zůstává mírný a tavenina se na cestě k matrici nepřehřívá. U polymeru, který se degraduje místo pouhého změkčení, to je celý argument.
PIPLL staví na stejném principu obecnou PVC kuželovou řadu. Hlaveň je vykována z jednoho kusu jako integrální bezešvá struktura, která odstraňuje přírubové spoje, kde může roztavený PVC unikat a degradovat. Kompresní poměr je nastaven mezi 2,5:1 a 3,5:1, aby došlo k důkladnému změkčení, aniž by došlo k tlačení smyku za bod, kde se PVC začíná rozpadat.
Kónický dvoušroubový válec pro PVC Specifikace PIPLL Základní ocel 38CrMoAlA, s vlastní iontovou nitridací Nitridovaná vrstva 0,4 – 0,6 mm při HV900 – 1100 Zveřejněná životnost 2 – 3 roky v aplikacích s nízkou výplní Kompresní poměr 2,5:1 – 3,5:1 Radiální vůle 0,1 – 0,15 mm Regulace teploty 3 – 5 nezávislých topných zón, jednoduchý ventilační systém Kontrola obrábění 100% testování před odesláním Aplikace přesahují rámec obyčejných trubek: na této geometrii se vyrábí stavební profily, plechy pro bednění, granulace, olepování hran a těsnicí pásy. Tam, kde je potrubí silně vyplněno, je použita stejná architektura s jinou slitinou — vizvysoce plnící polymerový kuželový dvoušnekový válec .
4. Paralelní dvojitý šroub: když potrubí jde paralelně
Paralelní stroje udržují konstantní průměr šneku po celé délce zpracování. Jsou modulární, snáze se udržují a mají delší zpracovatelskou zónu s rovnoměrným přenosem točivého momentu – proto se objevují ve vysoce výkonných závodech a závodech s více recepturami.
Protiběžná verze je ta, která je důležitá pro PVC. Jeho vzájemně propojená konstrukce zachycuje materiál v uzavřených komorách ve tvaru C a mechanicky jej tlačí dopředu, takže doprava je pozitivní a nárůst tlaku je silný. Přímé podávání prášku PVC se stává praktickým, protože uzavřené komory neumožňují přemostění a prokluzování, do kterého s práškem naráží nesilná doprava, a celkový charakter smyku zůstává dostatečně jemný pro tvrdé PVC.
PIPLL protiběžný paralelní dvojitý šroubový válec Rozsah Průměr šroubu Φ45 – Φ300 L/D poměr 16 – 40 (přizpůsobitelné) Základní materiál Prémiová legovaná ocel 38CrMoAlA Možnosti povrchu Bimetalový válec a šroub, nitridace, elektrochromování Typická povinnost Trubky, profily, desky, WPC, SPC podlahy, peletizace Kompatibilita je obvykle rozhodujícím faktorem mezi dodavateli, protože rozměry rozhraní se liší podle výrobce stroje. PIPLL vytváří sady tak, aby přímo odpovídaly běžným sestavením —KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,MUDr. Bausano ,Onisohn XTS aWeber DSmezi nimi – spíše než vycházet z obecného vzorce.
Pro peletizaci a recyklaci na stejné architektuřepeletizační kuželový dvoušnekový válec strana pokrývá varianty v kostce cukru a nařezané části a recyklované receptury jsou zpracovávány pomocísud z recyklovaného materiálukonfigurace.
5. Jediný šroub: kde stále vítězí na potrubí
Jediný šroub je jednodušší stroj a pro dlouhý seznam potrubí je jednodušší. Tam, kde je úkolem roztavit a přečerpat konzistentní taveninu do formy – spíše než smíchat nebo homogenizovat – to zvládne jediná šneková linka s menším počtem proměnných a nižšími náklady.
·Dvouplášťová vlnitá trubka z HDPE, PP a PVC velkého průměru
· UPVC trubka s pevnou stěnou a ochranná trubka kabelu
· Potrubí teplé a studené vody z PP-R, PE-RT a PE-X
· Lékařská PVC trubice a speciální trubice
· Průmyslová trubice z PMMA, PC a ABS
Konfigurace se liší podle výkonu. Bariérové šnekové konstrukce zlepšují účinnost tavení a homogenizaci taveniny u vysoce výkonných polyolefinových trubek, srovnání stojí za přečteníbariérový šroub oproti konvenčnímu šroubu . Míchací sekce Maddock a ananas zvládají homogenizaci taveniny, kde je požadavkem jednoduše stejnoměrnost, a drážkovaná konstrukce podávání podporuje stabilní dopravu pevných látek ve vysoce výkonných linkách – kompromis mezi tím a hladkým vývrtem je stanoven vdrážkovaný posuv versus hladký vývrt hlavně .
Pokrývá celý rozsah provozu na trubky a trubky, včetně vlnité, kompozitní a vícevrstvé konstrukcešnekové sudy pro vytlačování trubek a trubek .
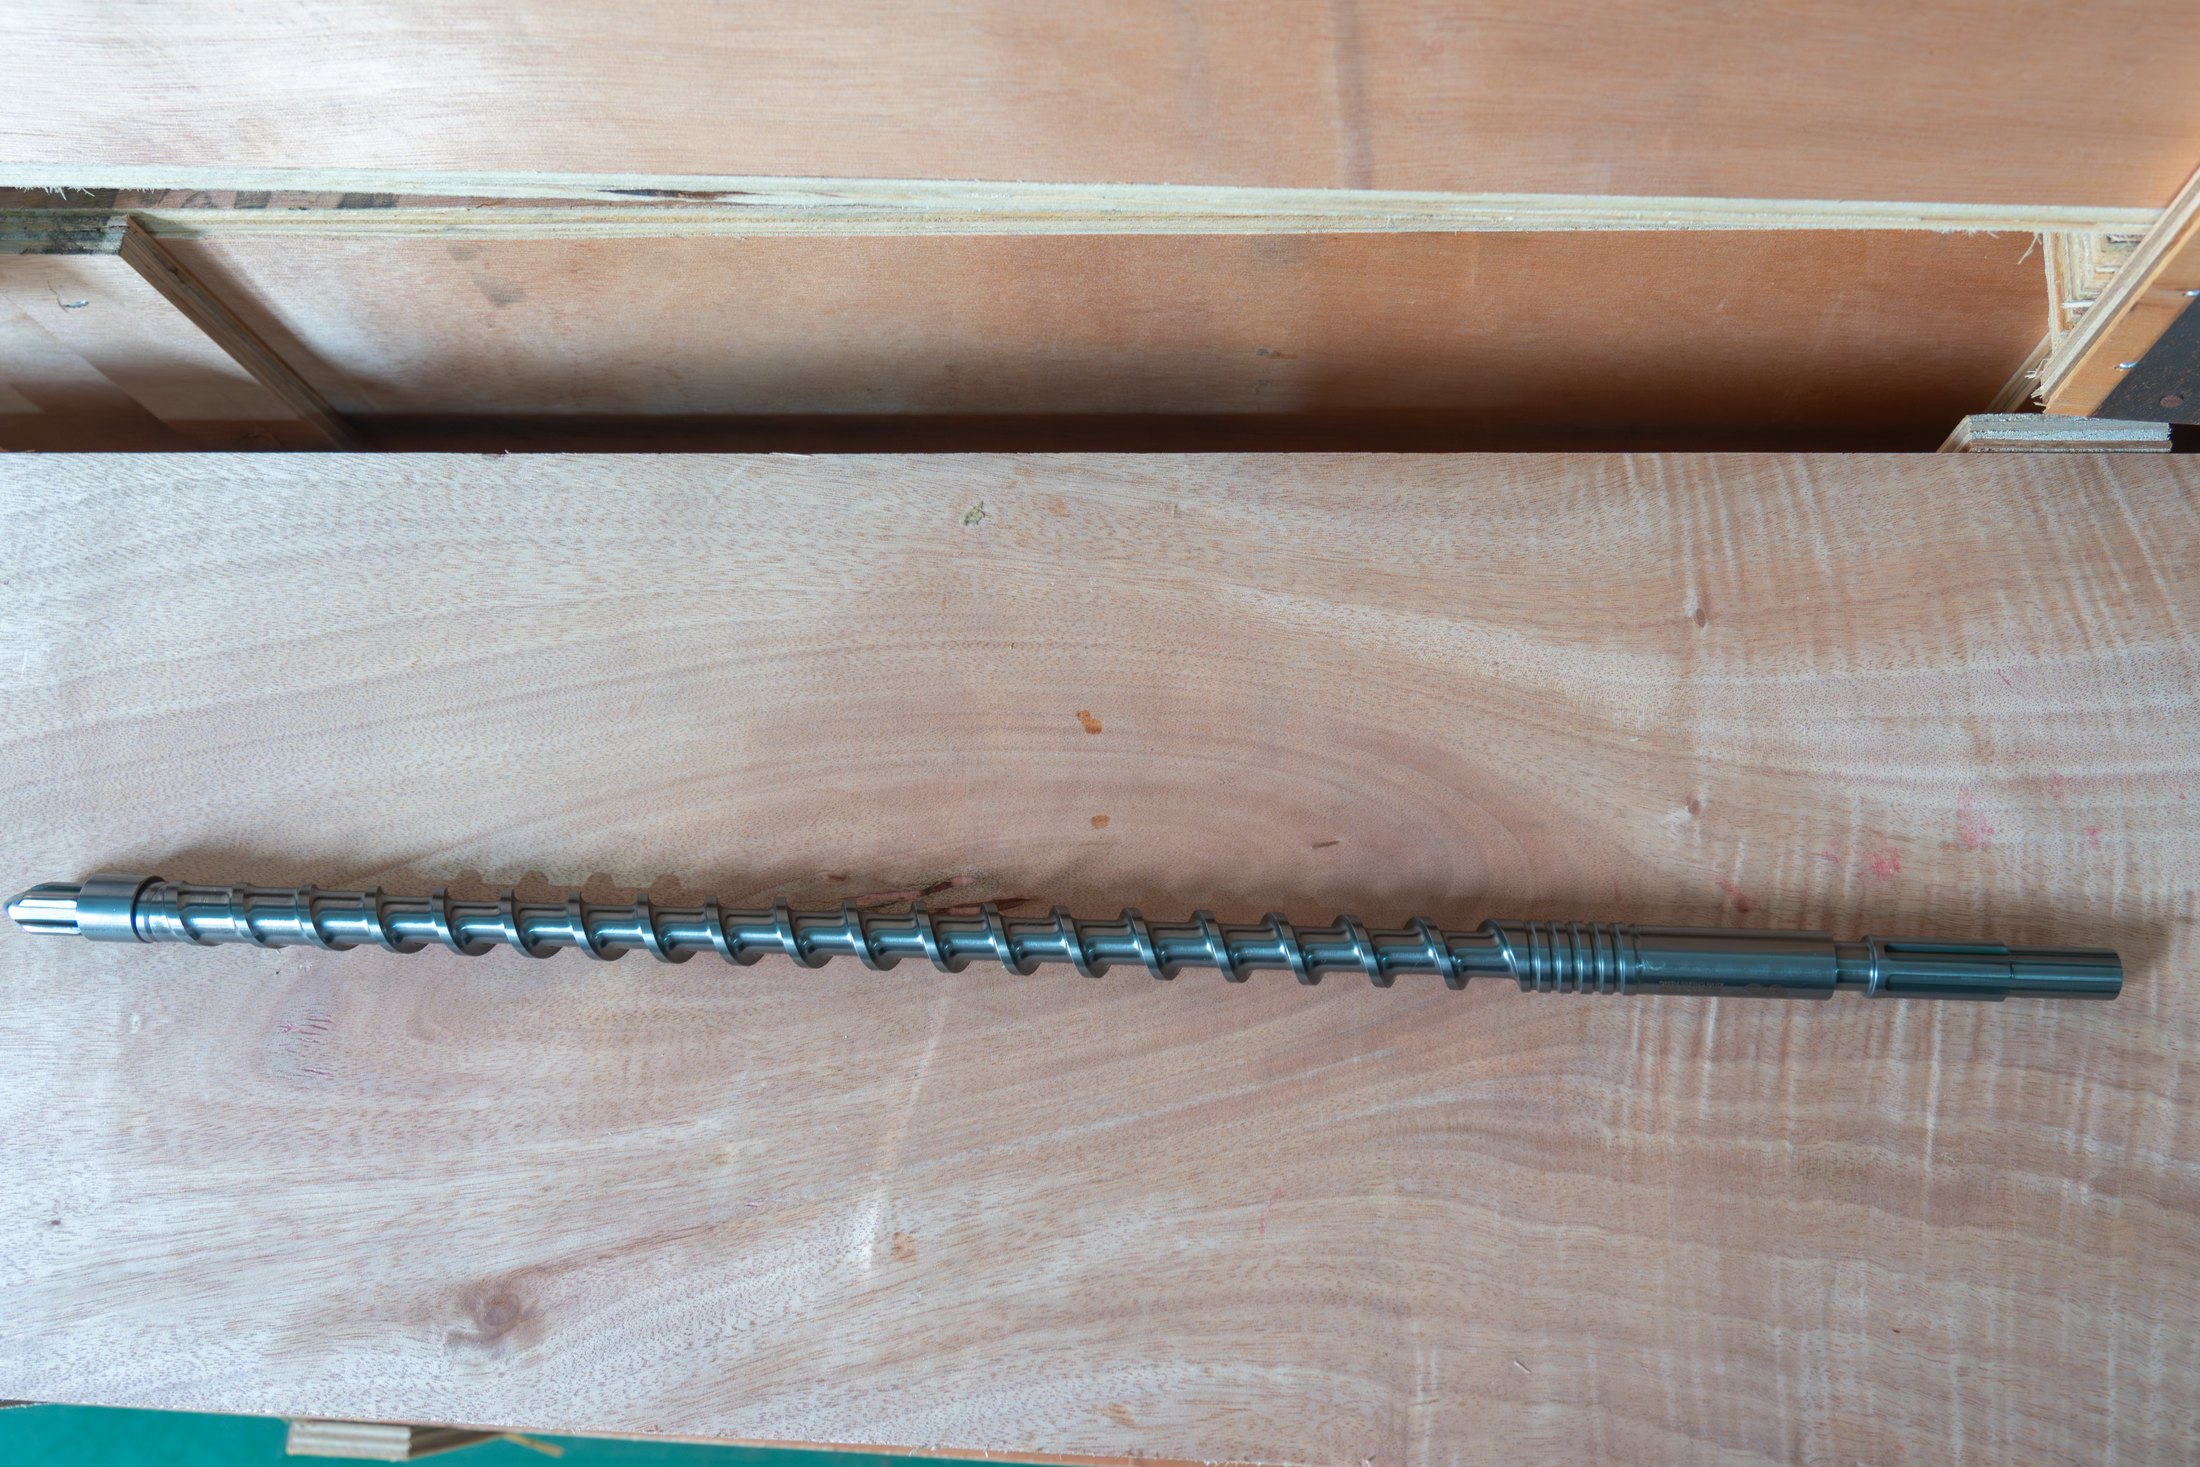
Jediný šroub a válec pro vytlačování trubek. Tam, kde je povinností spíše tání a čerpání než skládání, je toto jednodušší odpověď.
6. Dimenzování válce podle průměru potrubí a výkonu
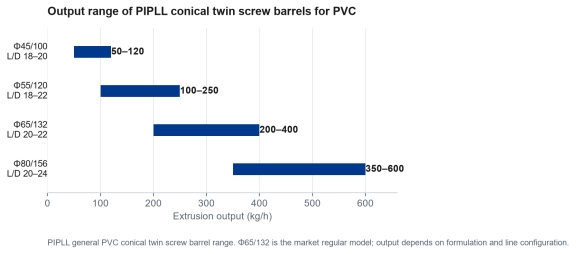
Jakmile je architektura opravena, modelová řada se rychle zužuje, protože průměr potrubí a cílový výstup společně určují velikost hlavně. Obecná kónická řada PVC pokrývá obvyklá výrobní okna:
Model PIPLL L/D Výstup Typická aplikace Φ45/100 18–20 50–120 kg/h Potrubí malého průměru, přesný profil Φ55/120 18–22 100–250 kg/h Střední trubka, běžný profil Φ65/132 20–22 200–400 kg/h Běžný model trhu, univerzální trubka a profil Φ80/156 20–24 350–600 kg/h Trubka velkého průměru, silný plech Výkonová řada PIPLL obecných PVC kónických dvoušroubových sudů. Φ65/132 je běžný model na trhu; skutečný výkon závisí na receptuře a konfiguraci linky.
Dvě upozornění na tom stole. Za prvé, čísla popisují rozsah hlavně, nejsou příslibem pro vaši řadu – složení, design matrice a následné vybavení, to vše posouvá dosažitelný výkon. Za druhé, výběr sudu o jednu velikost větší „pro světlou výšku“ není automaticky bezpečnější: příliš velký šroub běží nízkou rychlostí s dlouhou dobou zdržení, což je přesně ten stav, který tvrdé PVC snáší nejhůře.
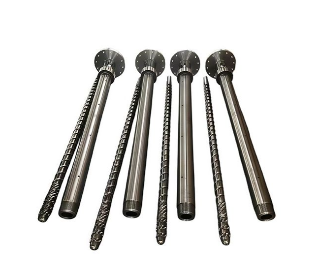
Kónický dvoušroubový válec s vnitřním vložkovým pouzdrem, konstrukce, která umožňuje obnovu otěrové plochy.
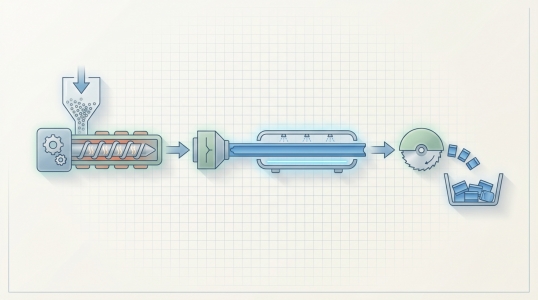
Schéma vytlačovací linky: násypka, válec a šnek, ohřev, zápustková hlava a chlazení. Šnekový válec nastavuje stav taveniny, který matrice zdědí.
KLÍČOVÝ POHLEDVelikost válce šroubu podle povinnosti, kterou skutečně provozujete. Předimenzování šroubu z PVC za účelem získání světlého prostoru obvykle stojí kvalitu taveniny spíše než nákupní marži.
7. Plnění a obrázek opotřebení
Téměř žádná směs PVC trubek není čistá pryskyřice. Uhličitan vápenatý je nejběžnějším plnivem a o tom, jak dlouho sada šneků a hlavně vydrží, obvykle rozhoduje jeho úroveň naplnění – nikoli průměr trubky.
Pro neplněné a lehce plněné formulace obvykle postačuje nitridovaná konstrukce: PIPLL publikuje 0,4–0,6 mm nitridovanou vrstvu na HV900–1100 s 2–3 lety provozu v aplikacích s nízkou náplní. S rostoucím zatížením plniva se rovnováha posouvá. Abrazivní opotřebení se urychluje na unášecích a ve vývrtu a kyselé produkty degradace přidávají navrch korozní prvek.
Pro tuto kombinaci existuje bimetalová konstrukce a za slitinovou vrstvu se platí – PIPLL vydává 1,5–3 mm v závislosti na jakosti, při HRC 50–65 a maximálních pracovních teplotách od ≤400 °C do ≤600 °C. Volba mezibimetalová a nitridovaná konstrukceje otázka povinností a rodina slitin pro danou formulaci je uvedena vvýběr bimetalické slitiny . Pro samotnou náplň,uhličitan vápenatý v plastu vysvětluje, co to dělá s formulací.
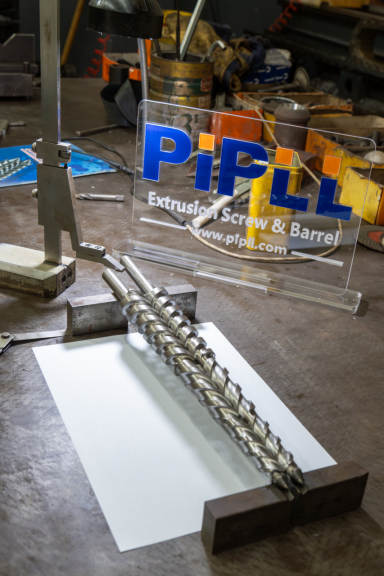
Šroub a jeho hlaveň v dílně. Při plnění z PVC se oba povrchy opotřebovávají, a proto se rozhodnutí o slitině vztahuje spíše na pár než na hlaveň samotnou.
8. Co lze a nelze zaměnit
Výměna je místo, kde je ohrožena dobrá linka. Pravidla jsou krátká a první z nich je absolutní.
·Kónická hlaveň nejde do paralelního stroje nebo zpětného chodu bez přepracování stroje
· Šrouby a hlaveň jsou nahrazeny jako sladěná sada — středová vzdálenost, profil a vůle jsou navrženy společně
· Tvrdší slitina nekompenzuje špatnou geometrii
· Nová hlaveň na opotřebovaném šroubu neobnovuje nic kromě objednávky
Rozměry, které musí být přizpůsobeny, jsou specifické: průměr šroubu a celková délka, poměr L/D, středová vzdálenost, geometrie vrtání, poloha přívodního otvoru, uspořádání vytápění a chlazení a připojení k převodovce. Nášparalelní dvoušroubové válcové PVC vodítko funguje přes tento kontrolní seznam pro paralelní stroje a obecná logika pro jakýkoli extrudér je vprůvodce výměnou válce šroubu . Kde se očekává opakované opotřebení, ahlaveň s vnitřním vložkovým pouzdrem umožňuje obnovu otěrové plochy bez výměny celé hlavně.
KLÍČOVÝ POHLEDPřiřaďte díl ke stroji a poté přiřaďte slitinu k receptuře. Obrácení tohoto pořadí je způsob, jakým se náhradní projekty pokazí.
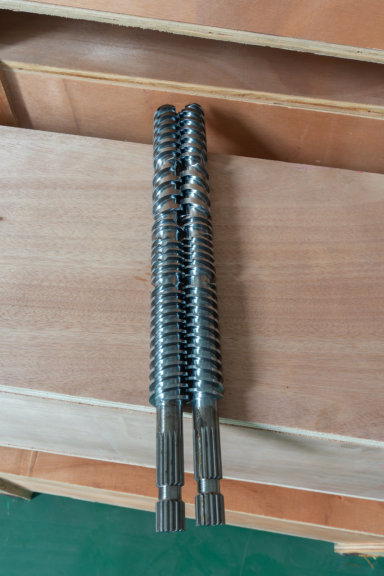
Pár paralelních dvou šroubů. Spojení a středová vzdálenost se mezi jednotlivými konstrukcemi strojů liší, a proto jsou náhradní sady spíše sladěny než vzorovány.
9. Měření opotřebované sady před objednávkou
Opotřebení na válci šroubu z PVC je zřídka jednotné. Přívodní zóna, kompresní zóna a vysokotlaká oblast se opotřebovávají různou rychlostí a měření pouze jedné polohy může skrýt skutečný problém.
·Vnější průměr a stav každého šroubu
· Měření vývrtu na několika místech podél hlavně
· Vůle mezi šroubem a otvorem v každé poloze
· Stav podávací zóny a vysokotlaké sekce
· Stav hrotu šroubu, drážky a spojky
· Připojení ohřevu a chlazení sudů
· Fotografie plus typový štítek stroje a pozorovaný problém s výrobou
S těmito informacemi může být cenová nabídka postavena spíše na měřeních než na předpokladech. Bez ní je obvyklou rezervou původní kresba – a pokud chybí i ta, fotografie a klíčové rozměry stále podporují počáteční hodnocení, což je našezakázkový šroubový a sudový procesje navržena kolem. Jak se kresba stane hotovým sudem, je pokryto níževýrobního procesu avýrobní kapacity .
10. Příznaky, které ukazují na válec šroubu
Wear se ohlásí dříve, než selže. Níže uvedené signály neprokazují, že jedinou příčinou je válec šneku – krmení, regulace teploty, matrice a následné zařízení – to vše si zaslouží kontrolu – ale zařadili to na seznam.
· Postupné snižování výkonu
· Pro stejný výsledek je zapotřebí vyšší rychlost šroubu
· Nestabilní tlak taveniny a rázový výstup
· Horší plastifikace, více povrchových defektů
· Zvyšující se variace tloušťky stěny
· Viditelné poškrábání, důlky nebo koroze při letu
· Opakovaná oprava stejné součásti
Zejména přepětí má několik možných příčin aprůvodce odstraňováním problémů s nestabilním výstupem vytlačování odděluje příčiny na straně šroubu od příčin na straně procesu. Pokud existuje podezření na opotřebení, ale linku nelze zastavit,kontrola bez bourání popisuje, co lze na místě zkontrolovat. Navazující PVC povinnost jako napřPVC fólie a fólie aVytlačování PET vloček a přebroušení sleduje stejnou logiku opotřebení s různými teplotními okny.
Potřebujete pomoci s válcem pro šrouby z PVC?
Zašlete nám model stroje, průměr potrubí, složení a cílový výkon a my vám doporučíme velikost a konstrukci sudu. PIPLL vyrábí kónické a paralelní dvoušnekové sudy a jednoduché šrouby pro PVC trubky, profily, plechy a granulační linky.
· Obecné kónické dvoušroubové válce z PVC od Φ45/100 do Φ80/156, se standardními specifikacemi na skladě
· Kompatibilní sady pro Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei a další velké stavby
· Nitridované a bimetalické možnosti přizpůsobené plnění plniva a provozní teplotě
Kontaktujte nás
Eric Dong | Spoluzakladatel |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com