Languages
Bačva vijka za PVC cijevi: odgovarajuće konusne, paralelne i jednostruke vijčane linije
Bačva vijka za PVC cijevi: odgovarajuće konusne, paralelne i jednostruke vijčane linije
Čvrsti PVC je nepopustljiv kod vijaka. Ispravna arhitektura održava stabilnost taline — pogrešna se pojavljuje kao crne mrlje, valovi i kratak radni vijek.
Bačva vijka za PVC cijevi · Konusni dvostruki vijak · Bačva vijka za ekstruziju cijevi
1. Zašto bačva s vijkom odlučuje o kvaliteti PVC cijevi
Problemi s PVC cijevima često se prvo pripisuju matrici ili formulaciji. U praksi vijak i cijev postavljaju uvjete u kojima matrica mora raditi: koliko je smicanja materijal podvrgnut, koliko dugo ostaje vruć i koliko je ravnomjerno plastificiran prije nego što stigne do glave.
Čvrsti PVC daje vrlo malu marginu. Razgrađuje se umjesto da jednostavno omekša kada se pretjerano radi, a oštećenje nije popravljivo:
·Pretjerano smicanje povisuje temperaturu taline i započinje toplinsku degradaciju
· Neravnomjerna plastificacija uzrokuje površinske defekte i dimenzionalne varijacije
· Dugo ili nedosljedno vrijeme zadržavanja uzrokuje crne mrlje i promjenu boje
· Nestabilan tlak taline izravno se pretvara u varijaciju stijenke cijevi
Zbog toga je ekstruzija PVC-a po dizajnu proces s niskim smicanjem i zašto je geometrija cijevi vijka važnija ovdje nego u većini drugihPVC aplikacije . Ista logika vrijedi za cijeli asortiman proizvoda, odUPVC odvodna i vodovodna cijevdoPVC folija i ploča .
KLJUČNI UVIDKod ekstruzije PVC cijevi vijčana cijev ne topi samo materijal. On odlučuje hoće li talina doći do matrice netaknuta.
2. Tri arhitekture na pravim PVC cjevovodima
Prođite kroz tvornicu cijevi i vidjet ćete tri konfiguracije vijaka kako rade PVC. Nisu međusobno zamjenjivi i svaki od njih zaslužuje svoje mjesto na drugom mjestu u rasponu veličine i izlaza.
Arhitektura Gdje stane Lik Konusni dvostruki vijak Mala do srednje čvrsta PVC cijev i profil Veliki unos praška, visoka kompresija, nisko smicanje Paralelni dvostruki vijak Postrojenja za cijevi, ploče i više formulacija visokog učinka Konstantnog promjera, modularni, pozitivni prijenos s međusobno povezanim komorama Jedan vijak Cijevi velikog promjera, poliolefinske i specijalne cijevi Jednostavnije i jeftinije gdje je obaveza taljenje i pumpanje, a ne spoj Odabir se vrši kada je linija specificirana i fiksirana je tijekom vijeka trajanja stroja. To je bitno za rezervne dijelove:stožasta cijev s dva vijkaiparalelna dvostruka vijčana cijev su različite konfiguracije stroja, a ne dvije verzije istog dijela.
3. Konusni dvostruki vijak: standard za manje krute PVC cijevi
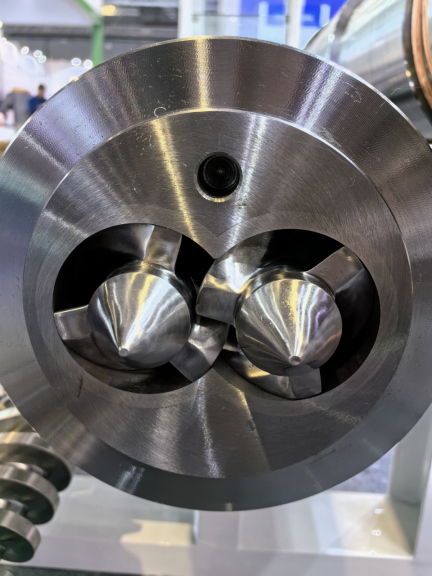
Konusni vijak je razlog zašto ova geometrija dominira PVC-om. Vijak je velik na dovodnom kraju, što daje veliko područje unosa za PVC prah niske nasipne gustoće, a sužava se prema ispustu, stvarajući kompresiju postupno, a ne u jednom koraku.
Budući da je kompresija progresivna, smicanje ostaje umjereno i talina se ne pregrijava na putu do matrice. Za polimer koji se razgrađuje umjesto da samo omekša, to je cijeli argument.
PIPLL gradi opći PVC konusni asortiman oko istog principa. Cijev je iskovana od jedne gredice kao cjelovita bešavna struktura, koja uklanja prirubničke spojeve gdje rastaljeni PVC može iscuriti i razgraditi se. Omjer kompresije postavljen je između 2,5:1 i 3,5:1 kako bi se plastificirao temeljito bez guranja smicanja preko točke u kojoj se PVC počinje raspadati.
Konusna dvostruka vijčana cijev za PVC PIPLL specifikacija Osnovni čelik 38CrMoAlA, s vlastitim ionskim nitriranjem Nitrirani sloj 0,4 – 0,6 mm kod HV900 – 1100 Objavljen vijek trajanja 2 – 3 godine u primjenama s malim punjenjem Omjer kompresije 2,5:1 – 3,5:1 Radijalni zazor 0,1 – 0,15 mm Kontrola temperature 3 – 5 neovisnih zona grijanja, jedan sustav ventilacije Provjera obrade 100% testiranje prije otpreme Primjene nadilaze obične cijevi: građevinski profili, ploče za oplate, granulacije, rubne trake i brtvene trake proizvode se na ovoj geometriji. Gdje je cijev jako napunjena, koristi se ista arhitektura s drugom legurom - vidipolimerna konusna bačva s dva vijka visokog punjenja .
4. Paralelni dvostruki vijak: kada cijev ide paralelno
Paralelni strojevi održavaju konstantan promjer vijka duž cijele duljine obrade. Modularni su, lakši za održavanje i imaju dužu zonu obrade s ujednačenim prijenosom okretnog momenta — zbog čega se pojavljuju u postrojenjima s visokim učinkom i više formulacija.
Suprotno rotirajuća verzija je ona koja je važna za PVC. Njegov isprepleteni konjugirani dizajn hvata materijal u zatvorenim komorama u obliku slova C i mehanički ga gura naprijed, tako da je prijenos pozitivan i stvaranje pritiska snažno. Izravno hranjenje PVC prahom postaje praktično jer zatvorene komore ne dopuštaju premošćivanje i klizanje na koje nailazi nepozitivno prenošenje s prahom, a sveukupni karakter smicanja ostaje dovoljno nježan za kruti PVC.
PIPLL suprotno rotirajuća paralelna dvostruka vijčana cijev Raspon Promjer vijka Φ45 – Φ300 L/D omjer 16 – 40 (po želji) Osnovni materijal 38CrMoAlA vrhunski legirani čelik Mogućnosti površine Bimetalna cijev i vijak, nitriranje, elektrokromiranje Tipična dužnost Cijevi, profili, daske, WPC, SPC podovi, peletiranje Kompatibilnost je obično odlučujući faktor između dobavljača, jer se dimenzije sučelja razlikuju od proizvođača stroja. PIPLL gradi setove koji izravno odgovaraju uobičajenim verzijama —KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS iWeber DSmeđu njima — radije nego raditi prema generičkom obrascu.
Za dužnost peletiranja i recikliranja na istoj arhitekturi,pelletizing konusna twin screw barrel stranica pokriva varijante s kockom šećera i rezanim nitima, a reciklirane formulacije obrađuju sebačva od recikliranog materijalakonfiguracija.
5. Jedan vijak: gdje još uvijek pobjeđuje na cijevi
Jedan vijak je jednostavniji stroj, a za dugačak popis zadataka cijevi jednostavnije je ispravno. Tamo gdje je zadatak taljenje i pumpanje konzistentne taline u matricu — radije nego spajanje ili homogeniziranje — to radi linija s jednim vijkom uz manje varijabli i nižu cijenu.
·HDPE, PP i PVC valovita cijev s dvostrukom stijenkom velikog promjera
· UPVC cijev s punom stijenkom i zaštitnu cijev za kabel
· Cijev za toplu i hladnu vodu u PP-R, PE-RT i PE-X
· Medicinska PVC cijev i specijalna cijev
· PMMA, PC i ABS industrijske cijevi
Konfiguracije se razlikuju prema dužnosti. Konstrukcije zapornih vijaka poboljšavaju učinkovitost taljenja i homogenizaciju taline za poliolefinske cijevi visokog učinka, usporedbu koju vrijedi pročitatibarijerni vijak u odnosu na konvencionalni vijak . Dijelovi za miješanje Maddocka i ananasa bave se homogenizacijom taline gdje je zahtjev jednostavno ujednačenost, a utorna konstrukcija dovoda podržava transport stabilnih krutih tvari u linijama visokog učinka — kompromis između toga i glatkog provrta je postavljen uužljebljeni pogon u odnosu na glatke cijevi .
Cijeli raspon cijevi i cijevi, uključujući valovitu, kompozitnu i višeslojnu konstrukciju, pokriven je podbačve za ekstruziju cijevi i cijevi .
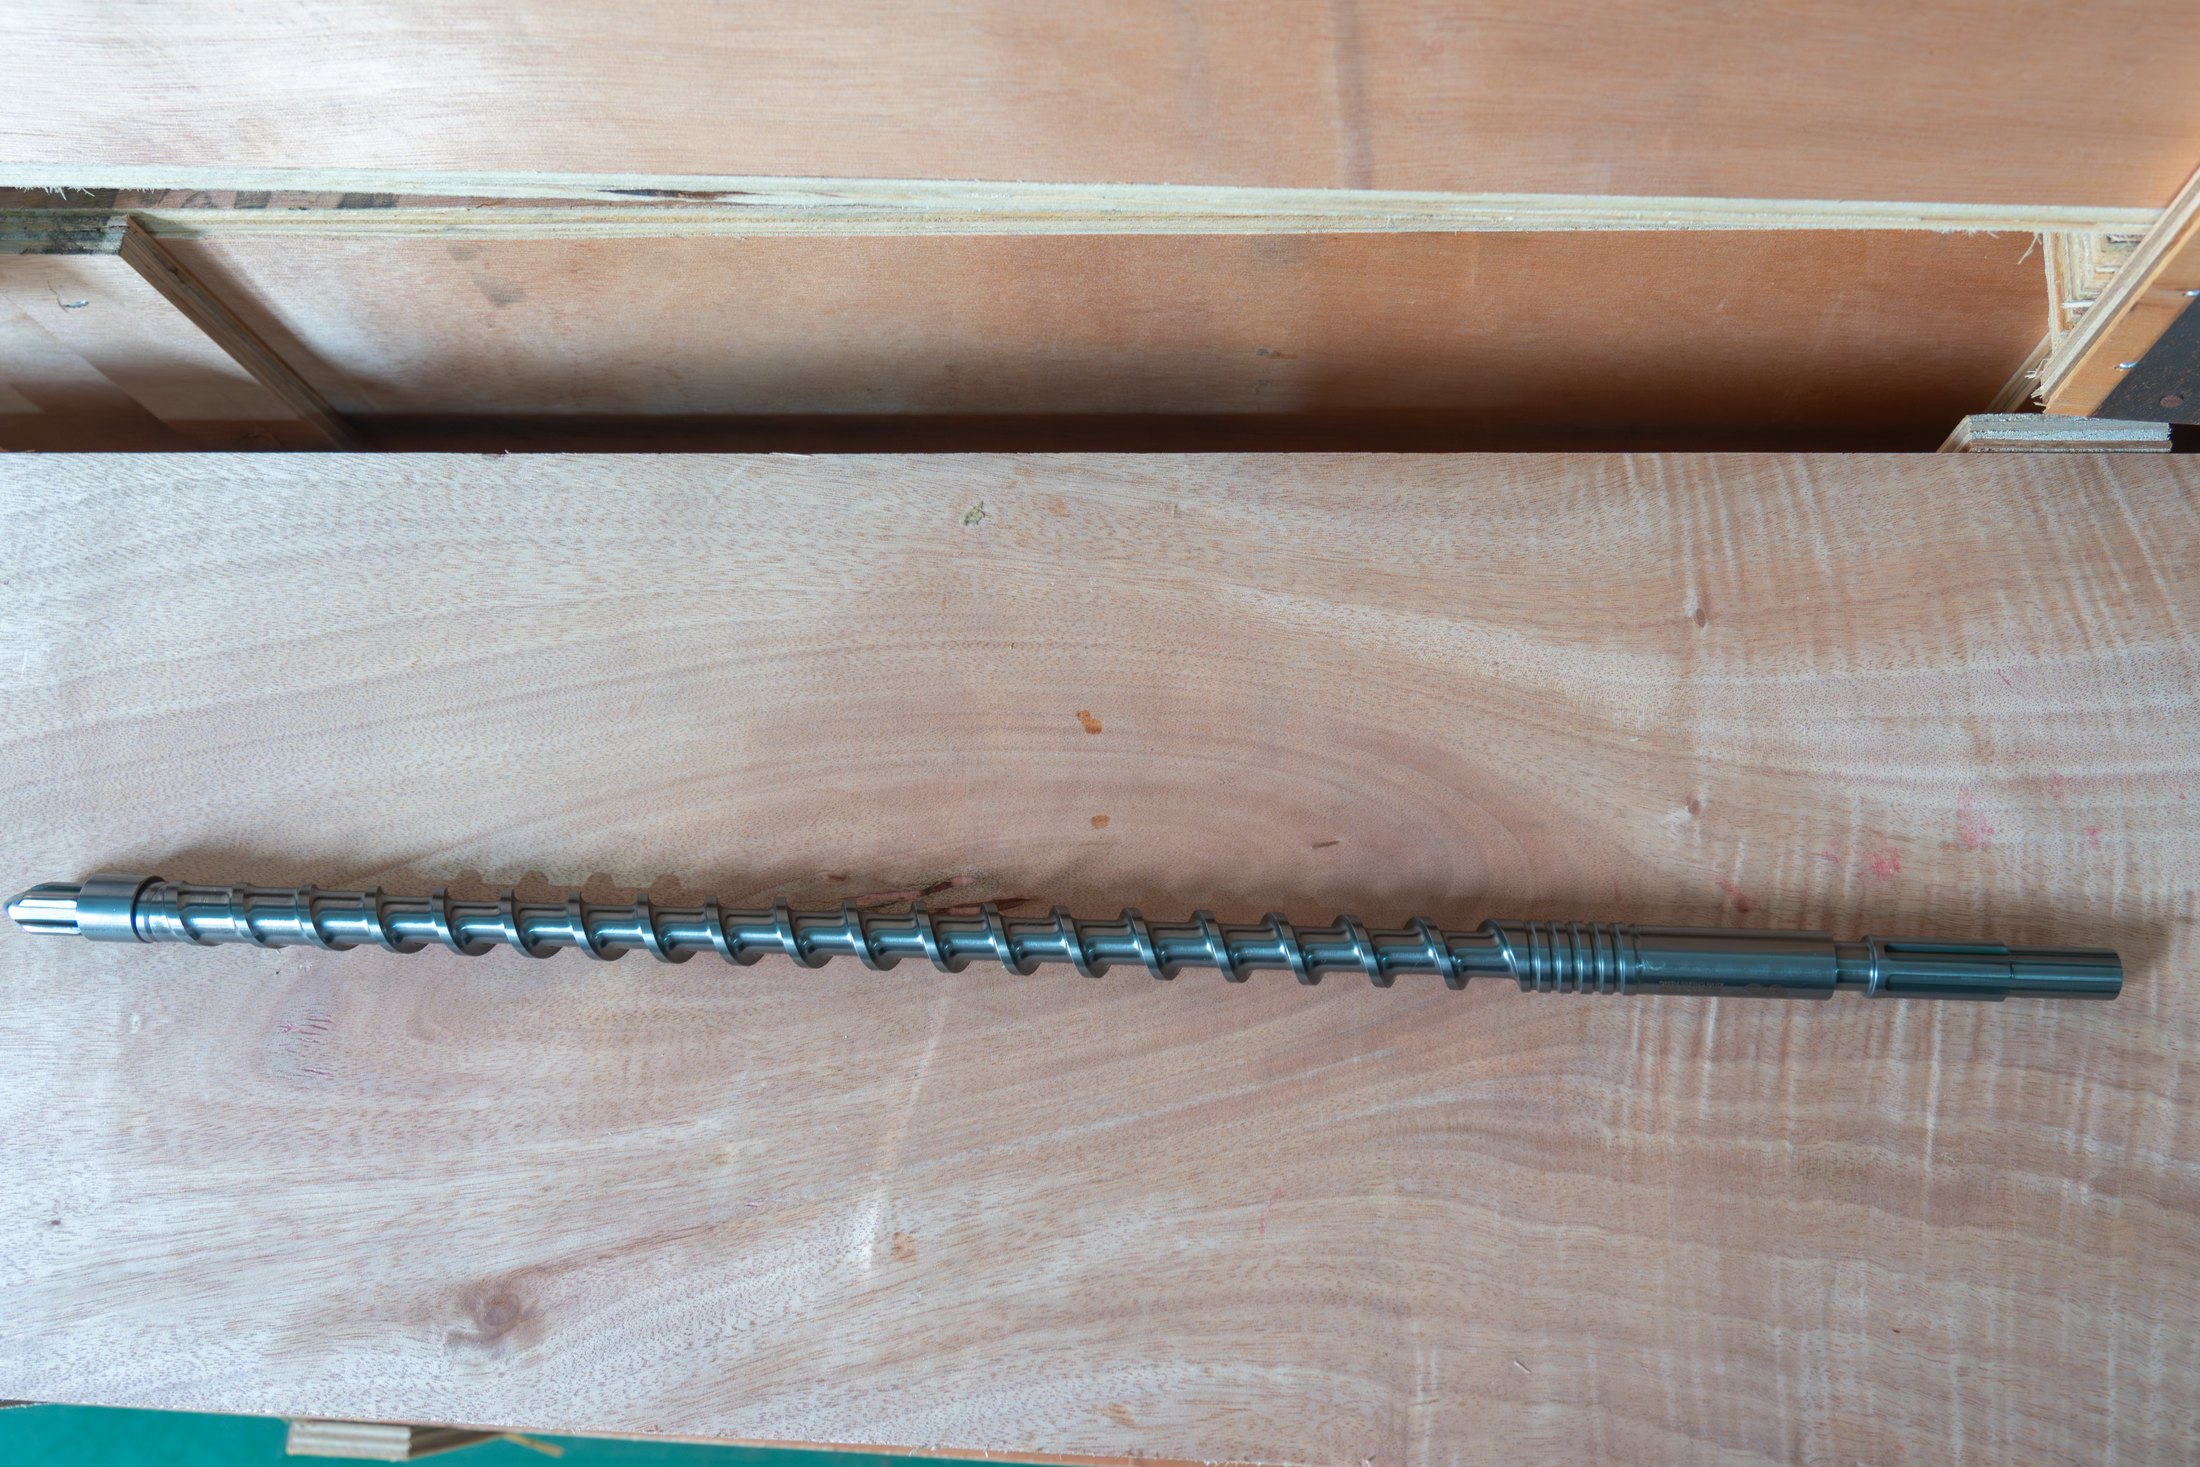
Jedan vijak i cijev za ekstruziju cijevi. Gdje je dužnost topljenje i pumpanje, a ne spajanje, ovo je jednostavniji odgovor.
6. Dimenzioniranje bačve prema promjeru cijevi i izlazu
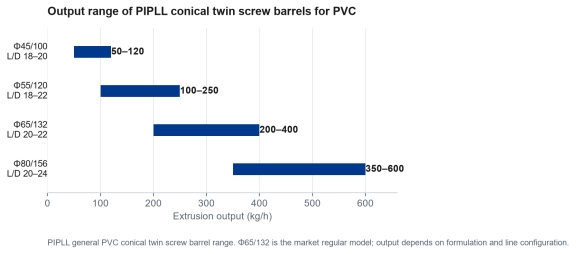
Nakon što je arhitektura fiksirana, raspon modela se brzo sužava, jer promjer cijevi i ciljani učinak zajedno određuju veličinu cijevi. Opći PVC stožasti asortiman pokriva uobičajene proizvodne prozore:
PIPLL model L/D Izlaz Tipična primjena Φ45/100 18–20 (prikaz, stručni). 50–120 kg/h Cijev malog promjera, precizni profil Φ55/120 18–22 (prikaz, ostalo). 100–250 kg/h Srednja cijev, obični profil Φ65/132 20–22 (prikaz, stručni). 200–400 kg/h Tržišni regularni model, univerzalna cijev i profil Φ80/156 20–24 (prikaz, stručni). 350–600 kg/h Cijev velikog promjera, debeli lim Izlazni raspon PIPLL općih PVC konusnih bačvi s dva vijka. Φ65/132 je uobičajeni tržišni model; stvarni učinak ovisi o formulaciji i konfiguraciji linije.
Dva opomenuta na toj tablici. Prvo, brojke opisuju raspon bačvi, a ne obećanje za vašu liniju — formulacija, dizajn matrice i prateća oprema pomiču ostvarivi učinak. Drugo, odabir bačve jedne veličine veće 'za prostor za glavu' nije automatski sigurniji: preveliki vijak radi malom brzinom s dugim vremenom zadržavanja, što je upravo stanje koje kruti PVC najgore podnosi.
Konusna dvostruka vijčana cijev s unutarnjom košuljicom, konstrukcija koja omogućuje obnavljanje habajuće površine.
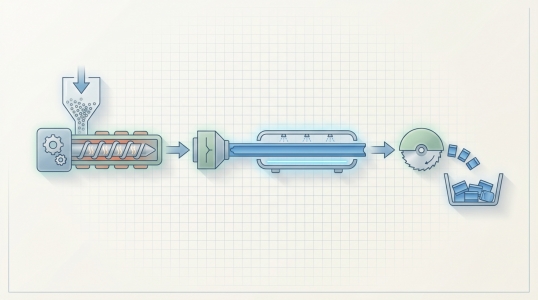
Shema ekstruzijske linije: lijevak, bačva i puž, grijanje, glava kalupa i hlađenje. Vijčana cijev postavlja stanje taljenja koje matrica nasljeđuje.
KLJUČNI UVIDDimenzionirajte cijev vijka prema dužnosti koju stvarno radite. Predimenzioniranje PVC vijka da bi se dobio viši prostor obično košta kvalitetu taline, a ne kupovnu maržu.
7. Punjenje punila i slika istrošenosti
Gotovo nijedna formulacija PVC cijevi nije čista smola. Kalcijev karbonat je najčešće punilo, a njegova razina opterećenja - a ne promjer cijevi - obično odlučuje koliko će dugo trajati set vijaka i cijevi.
Za nepunjene i slabo punjene formulacije obično je dovoljna nitrirana konstrukcija: PIPLL objavljuje nitrirani sloj od 0,4–0,6 mm na HV900–1100, s 2–3 godine rada u aplikacijama s niskim punjenjem. Kako punjenje punila raste, ravnoteža se pomiče. Abrazivno trošenje ubrzava se na letvicama iu provrtu, a kiseli proizvodi razgradnje dodaju element korozije na vrhu.
Za tu kombinaciju postoji bimetalna konstrukcija, a sloj legure je ono što se plaća — PIPLL objavljuje 1,5–3 mm ovisno o stupnju, pri HRC 50–65 i maksimalnim radnim temperaturama od ≤400°C do ≤600°C. Izbor izmeđubimetalna i nitrirana konstrukcijaje dužno pitanje, a obitelj legura za danu formulaciju navedena je uizbor bimetalnih legura . Za samo punilo,kalcijev karbonat u plastici objašnjava što radi s formulacijom.
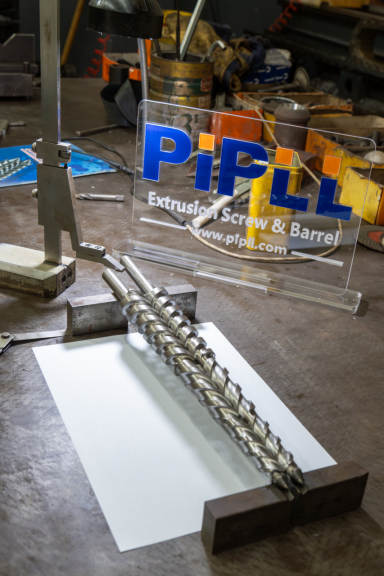
Vijak i njegova cijev u radionici. Na punjenom PVC-u obje površine nose trošenje, zbog čega odluka o leguri pokriva par, a ne samo cijev.
8. Što se smije, a što ne može zamijeniti
Zamjena je mjesto gdje je dobra linija ugrožena. Pravila su kratka, a prvo je apsolutno.
·Konusna cijev ne ide u paralelni stroj, ili obrnuto, bez redizajna stroja
· Vijci i cijev se zamjenjuju kao usklađeni set — središnja udaljenost, profil i zazor dizajnirani su zajedno
· Tvrđa legura ne kompenzira pogrešnu geometriju
· Nova cijev na istrošenom vijku ne obnavlja ništa osim narudžbenice
Dimenzije koje moraju biti usklađene su specifične: promjer vijka i ukupna dužina, L/D omjer, središnji razmak, geometrija provrta, položaj otvora za dovod, raspored grijanja i hlađenja i priključak na mjenjač. Našeparalelna dvostruka vijčana PVC vodilica radi kroz taj kontrolni popis za paralelne strojeve, a opća logika za bilo koji ekstruder je uvodič za zamjenu cijevi vijka . Gdje se očekuje opetovano trošenje, abačva s unutarnjom košuljicom omogućuje obnavljanje habajuće površine bez zamjene cijele cijevi.
KLJUČNI UVIDUskladite dio sa strojem, zatim spojite leguru s formulacijom. Obrnuti redoslijed je način na koji projekti zamjene idu po zlu.
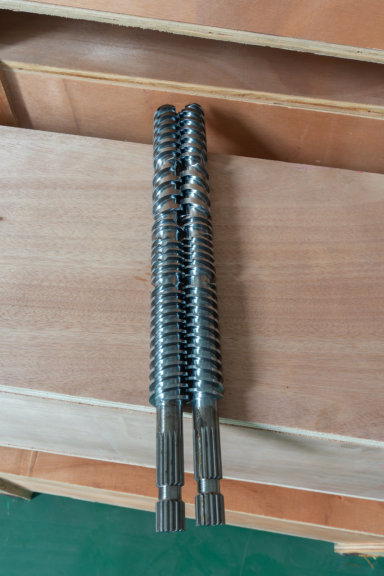
Usklađeni paralelni dvostruki vijčani par. Spajanje i središnja udaljenost razlikuju se među izvedbama stroja, zbog čega se zamjenski setovi podudaraju, a ne uzorkuju.
9. Mjerenje istrošenog seta prije narudžbe
Istrošenost PVC vijka rijetko je ravnomjerna. Zona punjenja, zona kompresije i područje visokog tlaka troše se različitim brzinama, a mjerenje samo jedne pozicije može sakriti pravi problem.
·Vanjski promjer i stanje svakog leta vijka
· Mjerenje provrta na nekoliko pozicija duž cijevi
· Zazor između vijka i provrta na svakom položaju
· Stanje zone napajanja i visokotlačne sekcije
· Stanje vrha vijka, spline i spojke
· Priključci za grijanje i hlađenje bačve
· Fotografije, plus pločica s nazivom stroja i uočeni proizvodni problem
S tim informacijama ponuda se može sastaviti na temelju mjerenja, a ne pretpostavki. Bez toga, uobičajena zamjena je izvorni crtež — a ako i on nedostaje, fotografije i ključne dimenzije još uvijek podržavaju početnu procjenu, što je ono što našprilagođeni postupak vijka i cijevije dizajniran oko. U nastavku je objašnjeno kako crtež postaje gotova bačvaproces proizvodnje ikapacitet proizvodnje .
10. Simptomi koji upućuju na cijev vijka
Wear se najavljuje prije nego što zakaže. Signali u nastavku ne dokazuju da je navojna cijev jedini uzrok - hranjenje, kontrola temperature, matrica i prateća oprema zaslužuju provjeru - ali stavili su je na popis.
· Postupno smanjenje proizvodnje
· Za isti rezultat potrebna je veća brzina vijka
· Nestabilan tlak taline i nagli učinak
· Lošija plastificacija, više površinskih grešaka
· Povećanje varijacije debljine stijenke
· Vidljive ogrebotine, udubljenja ili korozija na letvicama
· Ponovljeni popravak iste komponente
Osobito povećanje ima nekoliko mogućih uzroka, avodič za rješavanje problema nestabilnog izlaza ekstruzije odvaja uzroke na strani vijka od onih na strani procesa. Ako se sumnja na istrošenost, ali se vod ne može zaustaviti,pregled bez rušenja opisuje što se može provjeriti na mjestu. Susjedna PVC dužnost kao što jePVC folija i ploča iEkstruzija PET pahuljica i ponovnog mljevenja slijedi istu logiku trošenja s različitim temperaturnim prozorima.
Trebate li pomoć s vijkom za PVC cijevi?
Pošaljite nam model stroja, promjer cijevi, formulaciju i ciljni učinak, a mi ćemo vam preporučiti veličinu i konstrukciju bačve. PIPLL proizvodi konusne i paralelne bačve s dva vijka i jednostruke vijke za PVC cijevi, profile, ploče i granulacijske linije.
· Općenito PVC konusne bačve s dva vijka od Φ45/100 do Φ80/156, sa standardnim specifikacijama na zalihama
· Kompatibilni setovi za Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei i druge velike građevine
· Nitrirane i bimetalne opcije usklađene s punjenjem punila i radnom temperaturom
Kontaktirajte nas sada
Eric Dong | Suosnivač |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com