Languages
Rinnakkainen kaksoisruuvipiippu: neljä päätyyppiä ja kuinka valita yksi
Rinnakkainen kaksoisruuvipiippu: neljä päätyyppiä ja kuinka valita yksi
Pyörimissuunta ja yhteenliittyminen antavat neljä arkkitehtuuria – ja jokainen on rakennettu eri työhön linjalla.
Rinnakkais kaksoisruuvipiippu · Kaksoisruuvityypit · Ekstruusio ja yhdistäminen
1. Mikä rinnakkainen kaksoisruuvipiippu oikeastaan on?
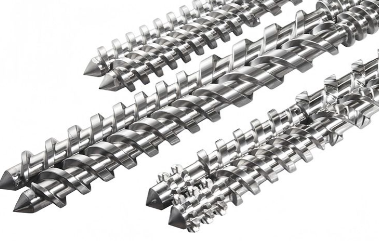
Yhdensuuntaisessa kaksoisruuviholkissa on kaksi ruuvia kahdessa tiiviisti yhteensopivassa reiässä, jotka pysyvät samansuuntaisina koko käsittelypituuden ajan. Toisin kuin kartiomaisessa rakenteessa, ruuvin halkaisija ei muutu syötöstä poistoon.
Tärkeä seuraus on, että piippu ei koskaan ole itsenäinen varaosa. Ruuvit ja piippu toimivat yhteensovitettuna sarjana, ja niihin liittävien mittojen on oltava samat:
·Kahden reiän keskietäisyys
·Ruuviprofiili ja lentogeometria
·Radiaalinen välys ruuvin ja reiän välillä
·Syöttöaukon asento ja koko
·Lämmitys- ja jäähdytysratkaisu
·Liitäntä ja vaihteiston käyttöliittymä
Rinnakkaisia kaksoisruuvijärjestelmiä käytetään laajalla tuotantoalueella: PVC-putki ja profiili , polyolefiiniputki ja -kalvo , WPC ja SPC-levy , pelletointi- ja seostuslinjat. Sama piipun muoto palvelee niitä kaikkia, minkä vuoksi sisäinen arkkitehtuuri – ei ulkomitat – ratkaisee, toimiiko se. Meidän sovelluksen yleiskatsaus luetellaan polymeeriryhmät, joita varten rakennamme.
AVAINTIEDOT Koneen arkkitehtuuri päättää tehtävän. Tynnyri vain suorittaa sen – minkä vuoksi ensimmäinen kysymys ei koskaan ole "kuinka pitkä", vaan "mikä kaksoisruuvi tämä on".
2. Kaksi akselia määrittelee jokaisen kaksoisruuvimallin
Kaksoisruuvikoneita kuvataan yleisesti tuotemerkin tai sovelluksen mukaan, mikä piilottaa sen tosiasian, että ne on rakennettu kahdesta riippumattomasta valinnasta. Kun erotat nämä valinnat, koko perheestä tulee helposti luettavaa.
Akseli Vaihtoehdot Mitä se päättää Pyörimissuunta Pyörii rinnakkain / vastakkain Miten materiaali kulkee: sekoitusreitti vs. suljetut kammiot Yhteensopiva Kiinni sekoittuva / ei-keskeytyvä Kuinka voimakkaasti ruuvit tarttuvat: leikkaustaso ja positiivinen siirto Geometria Yhdensuuntainen / kartiomainen Syöttö, vääntömomentin jakautuminen ja piipun vaihto Yhdistä kaksi ensimmäistä akselia ja saat neljä käytännöllistä arkkitehtuuria: samaan aikaan pyörivä, vastakkain pyörivä toisiinsa, ei-keskittyvä vastakkain pyörivä ja ei-keskittyvä yhdessä pyörivä. Kolmas akseli, geometria, on erillinen päätös - akartiomainen kaksoisruuvipiippu ja yhdensuuntainen piippu voi jakaa saman pyörimissuunnan ja silti käyttäytyä hyvin eri tavalla.
Tämä ei ole akateemista. Luokitus ennustaa, mitä kone voi tehdä ja mitä ei, ja siksi kaksi lainausta "saman kokoisesta" piippusta voivat kuvata täysin erilaisia komponentteja. Toimittaja, jokavalmistaa molempia perheitä kysyy, mitä arkkitehtuuria käytät, ennen kuin keskustelet mitoista.
3. Yhdessä pyörivä kietoutuminen: yhdistävä työhevonen
Molemmat ruuvit pyörivät samalla tavalla. Materiaali seuraa kahdeksasta polkua kahden ruuvin ympäri, siirtyen jatkuvasti kanavasta toiseen, ja lennot pyyhkivät toisiaan kääntyessään.
Tämä yhdistelmä tuottaa intensiivistä jakautuvaa ja dispergoivaa sekoitusta, minkä vuoksi yhdessä pyörivät toisiinsa sekoittuvat koneet hallitsevat sekoittamista, masterbatchia ja reaktiivista ekstruusiota. Kun formulaation on oltava yhtenäinen – pigmentit, lisäaineet, lasikuitu, täyteaineet – tämä on geometria, joka antaa sen.
·Sekoittaminen ja masterbatch, mukaan lukientäytetyt ja lasivahvisteiset yhdisteet
·Reaktiivinen ekstruusio ja funktionaalisten lisäaineiden valmistus
·Koostumukset, joissa dispersion laatu ratkaisee tuotteen
·Kierrätetty ja sekoitettu raaka-aine, joka vaatii homogenisoinnin
Koska sekoitus on suunnittelultaan aggressiivista, tämän arkkitehtuurin hankaavia formulaatioita ajetaan yleensä bimetalliruuveilla ja -tynnyreillä. Sekoituslaatu ei ole rajoittava tekijä, vaan pinnan kuluminen. Muistiinpanomme aiheestakorkea CaCO3-seos jakalsiumkarbonaatti muovissa peittää ongelman sen puolen.
4. Vastakkain pyörivä yhteenliittäminen: suljetut kammiot ja positiivinen kuljetus
Tässä ruuvit kääntyvät vastakkaisiin suuntiin, joten kannat tiivistyvät ja keräävät materiaalia sarjaan suljettuja C-muotoisia kammioita, jotka työnnetään aksiaalisesti piippua pitkin. Koska materiaali on koteloitu ja sitä liikutetaan mekaanisesti eikä vedetty, kuljetus on positiivista ja paineen muodostuminen voimakasta.
PIPLL:n vastakkaiseen suuntaan pyörivä rinnakkaisalue on rakennettu täysin lukittuvan konjugaattirakenteen ympärille, joka muodostaa nämä suljetut C-kammiot. Tämä tekee PVC-jauheen suorasta syötöstä käytännöllisen: suljetut kammiot eliminoivat silloitumisen ja liukumisen, johon ei-positiivinen kuljetusgeometria törmää jauheen kanssa. Kokonaisleikkaus pysyy alhaisena ja hellävaraisena, mikä on tärkeää polymeerille, joka on yhtä lämpöherkkä kuin PVC.
PIPLL vastakkain pyörivä yhdensuuntainen kaksoisruuvipiippu Alue Ruuvin halkaisija Φ45 – Φ300 L/D suhde 16-40 (muokattavissa) Pohjamateriaali 38CrMoAlA premium-seosterästä Pintavaihtoehdot Bimetallipiippu ja ruuvi, nitraus, sähkökromaus Tyypillinen tehtävä Putket, profiilit, laudat, WPC, SPC-lattiat, pelletointi Vaihtosarjat on rakennettu vastaamaan suurimpia konekokonaisuuksia yleisen standardin sijaan, koska liitännän mitat vaihtelevat eri valmistajilla. Yleisimpien sivujen viitesivut sisältävätKraussMaffei KMD-sarja ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS jaWeber DS -sarja , kanssaKabra ,Mikrosan MCV jaLuigi Bandera 2B HTS myös katettu.
·Jäykkä ja täytetty PVC-putki ja profiili
·WPC- ja SPC-lattiatmissä mittavakaus on kriittinen
·Pelletointi- ja kierrätyslinjat
·Lämmölle herkät tai korkeaviskositeettiset formulaatiot
5. Ei-intermeshing: suuri vapaa äänenvoimakkuus ja hellävarainen käsittely
Ei-keskeytymättömässä rakenteessa kaksi ruuvia eivät kytkeydy ollenkaan. Geometrisesti se on lähempänä kahta yksittäistä ruuvia, jotka jakavat yhden piippun, ja materiaalin kuljetus perustuu vastukseen ja kitkaan positiivisen siirtymän sijaan.
Kuljetusteho on pienempi ja vuotovirtaus suurempi, mutta vapaa tilavuus on suuri ja leikkausvoima minimaalista. Tämä kauppa tekee ei-kiinnittyvästä geometriasta hyödyllisen haihtumisen poistamisessa – missä haihtuvat aineet tarvitsevat tilaa paeta – ja leikkausherkille yhdisteille, joita aggressiivinen sekoitusosa vaurioittaisi.
Kun vaatimus on yksinkertaisesti hellävarainen kuljetus plus vakaa sulate, hyvin konfiguroituyksiruuvinen piippu on usein taloudellisempi ratkaisu, ja kierrätysvelvollisuuteen erityisesti akierrätys- ja rakeistusruuvi tekee saman työn vähemmällä liikkuvilla osilla.
6. Yhdensuuntainen tai kartiomainen: kolmas akseli
Rinnakkaisia ja kartiomaisia kaksoisruuveja verrataan usein ikään kuin yksi olisi yksinkertaisesti parempi. Ne ovat erilaisia konekokoonpanoja, ja ero näkyy ensin syöttöpäässä.
Rinnakkainen kaksoisruuvi Kartiomainen kaksoisruuvi Ruuvimuoto Vakio halkaisija koko pituudella Suippeneva – suurempi syötössä, pienempi ulostulossa Rehun saanti Normaali syöttöaukko Suuri imualue, hyvä matalan irtotiheyden jauheelle Vääntömomentti Jaettu ruuvin pituudelle Suuri vääntömomentti käytettävissä syöttöpäässä Huolto Modulaarinen, helppo konfiguroida uudelleen Kartiomaiset mitat on sovitettava yhteen parina Käytännön ero on siinä, missä kukin geometria ansaitsee paikkansa. Kartiomaiset koneet, joissa on kartiomainen syöttöosa, käsittelevät erityisen hyvin matalan irtotiheyden PVC-jauhetta ja ovat vakiovalinta pienille ja keskijäykille PVC-putkille ja profiililinjoille – katsoyleiskäyttöinen PVC kartiomainen kaksoisruuvipiippu . Rinnakkaiskoneilla on vakiohalkaisija, mikä sopii suuritehoisiin ja monimuotoisiin laitoksiin, joissa pidemmät prosessointivyöhykkeet ja modulaarinen kokoonpano ovat tärkeämpiä.
Yksi sääntö on tärkeämpi kuin mikään vertailutaulukko: varaosan on vastattava asennettua ekstruuderin tyyppiä. Kartiomaista piippua ei voida korvata rinnakkaiskoneella tai päinvastoin ilman koneen uudelleensuunnittelua. Käsittelemme tämän korvauslogiikan yksityiskohtaisesti asiakirjassayhdensuuntainen kaksiruuvipiippu PVC-ohjain .
AVAINTIEDOTValitse arkkitehtuuri, kun ostat koneen. Kun vaihdat ruuvin ja piipun, vastaa siihen, mikä kone jo on.
7. Arkkitehtuurin sovittaminen tehtävään
Lue alla oleva taulukko velvollisuudesta taaksepäin. Useimmat valintavirheet johtuvat siitä, että valitaan tuttu geometria ja sitten pyydetään sitä tekemään työtä, johon sitä ei koskaan suunniteltu.
Velvollisuus Tavallinen arkkitehtuuri Miksi Sekoittaminen, perusseos, täyteaineet Yhdessä pyörivä sekoittuminen Intensiivinen sekoitus; itsepyyhkivät lennot Jäykkä PVC-putki ja profiili Vastakkain pyörivä yhteenliittyminen Suljetut kammiot, positiivinen kuljetus, pieni kokonaisleikkaus WPC- ja SPC-lattiat Vastakkain pyörivä yhteenliittyminen Korkeat täyttömäärät ja mittojen hallinta Kierrätetty hiutale ja kalvo Yhdessä pyörivä sekoittuminen Sekoitettu raaka-aine tarvitsee homogenisoinnin Haihtuminen Ei-sekoittuva Suuri vapaa tilavuus, minimaalinen leikkaus Kaksi vierekkäistä riviä voivat näyttää samanlaisilta paperilla ja käyttäytyä hyvin eri tavalla tuotannossa. Esimerkiksi kierrätetty hiutale ja neitsytekstruusio eroavat vähemmän polymeerin kuin rehun koostumuksen suhteen – toinen tarvitsee homogenointivoimaa, toinen vakaata kuljetusta. Tällä tasolla arkkitehtuuri on valittava, ja siksi valinta alkaa materiaalihistoriasta eikä ruuvin halkaisijasta.
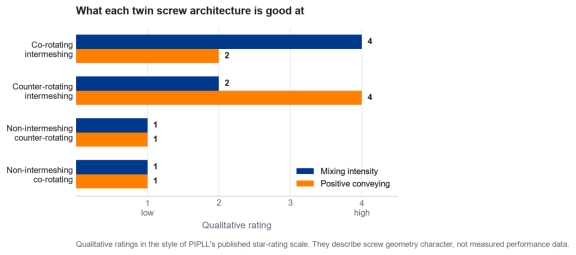
Missä kukin kaksoisruuviarkkitehtuuri on hyvä. Arviot ovat laadullisia ja kuvaavat geometriaa, eivät mitattua suorituskykyä.
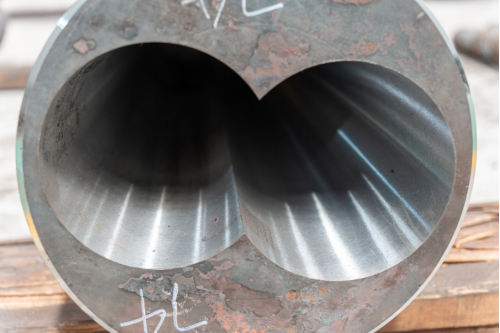
Yhdensuuntainen kaksoisruuvin tynnyrin reikä: kaksi yhteensopivaa porausta, jotka pidetään yhdessä piippurungossa. Keskietäisyyden ja porauksen geometrian on sovittava ruuvien kanssa ennen kuin muuta päätetään.
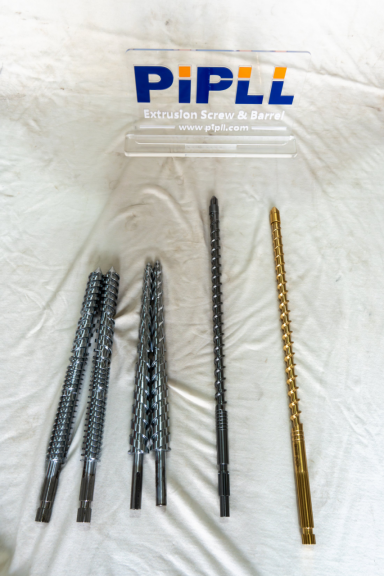
Sopiva rinnakkainen kaksoisruuvipari. Ruuvit ja piippu on suunniteltu yhdeksi sarjaksi, ei itsenäisiksi varaosiksi.
- 8. Kuluminen, korroosio ja piipun materiaalipäätösKun geometria on oikea, käyttöikä määräytyy sen mukaan, mitä materiaali tekee metallipinnalle. Kaksi mekanismia hallitsee. Hankaavat täyteaineet — kalsiumkarbonaatti, talkki, lasikuitu — jauhavat päissä ja porauksessa. Syövyttävät yhdisteet hyökkäävät samoja pintoja kemiallisesti. PVC korkealla täyteainemäärällä tekee molemmat kerralla.PIPLL julkaisee tästä syystä neljä bimetalliseosta, ja valinta on kulutuskestävyyden, korroosionkestävyyden ja käyttölämpötilan välinen kauppa mieluummin kuin kovimman saatavilla olevan pinnan etsiminen.
Metalliseos Käyttää Korroosio Kerros Kovuus Max lämpötila PIPLL01 (Fe-Ni-Cr-B) Erittäin hyvä Hyvä 2-3 mm HRC 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) Hyvä Erittäin hyvä 1,5-2 mm HRC 50-58 ≤450 °C PIPLL03 (Ni-Cr-Co-VB) Erittäin hyvä Erittäin hyvä 1,5-2 mm HRC 55–60 ≤450 °C PIPLL04 (Ni-WC-Cr-B) Erinomainen Erittäin hyvä 1,5-2 mm HRC 55–65 ≤600°C Ruuvit asennettu lopputarkastusta varten. Seoslaatu ja lentogeometria kirjataan tynnyrisarjaan, johon ne sovitetaan.
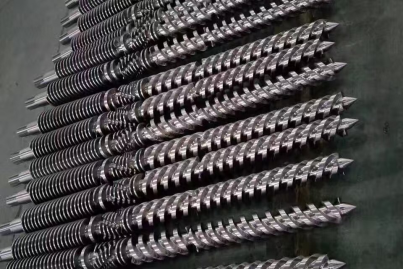
Bimetalliruuvit tuotannossa. Seoslogiikka, joka suojaa tynnyrin porausta, koskee myös ruuvin lentoja.
Täyttämättömässä ja kevyesti täytettyyn käyttöön nitrattu ruuvi ja tynnyri on yleensä kustannustehokas ratkaisu: 0,4–0,6 mm:n nitrattu kerros HV900–1100:ssa, jonka PIPLL julkaisee 2–3 vuoden palveluna vähätäytteisissä sovelluksissa. Jos hankaavan täyteaineen lataus on jatkuvaa,bimetallinen piippu ja se sopii yhteenbimetallinen ekstruusioruuvi kantaa seoskerroksen hintaa pidemmän huoltovälin ajaksi. Kompromissi näiden kahden rakenteen välillä on esitetty huomautuksessammebimetalliset ja nitridoidut ruuvitynnyrit , ja seoskohtainen logiikkabimetalliseosten valinta .
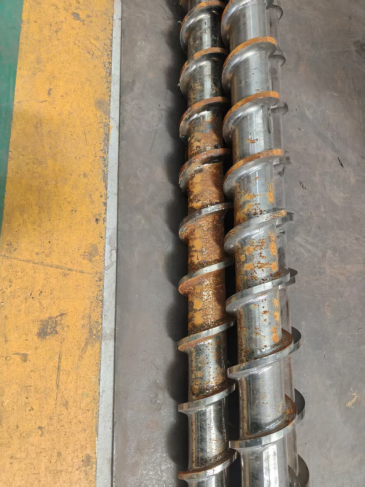
Käytössä oleva ruuvi, jossa näkyy yhdistettyä kulumista ja korroosiota. Tämänkaltaiset paikalliset vauriot viittaavat yleensä koostumukseen ja lämpötilaan, ei pelkästään käyttötunteihin.
AVAINTIEDOTSovita seos todelliseen koostumukseen ja käyttölämpötilaan. Kovempi pinta ei ole automaattisesti oikea vastaus.
9. Mitä lähettää saadaksesi tarkan tarjouksen
Yhdensuuntaista kaksoisruuvipiippua ei voida määrittää tarkasti pelkän ruuvin halkaisijan perusteella. Mitä enemmän voit toimittaa seuraavista, sitä vähemmän olettamuksia on tehtävä.
·Ekstruuderin valmistaja, malli ja sovellus
·Alkuperäinen ruuvi- ja piippupiirustus, jos saatavilla
·Ruuvin halkaisija, kokonaispituus ja L/D-suhde
·Keskietäisyys ja avaimen liitännän mitat
·Formulaatio ja likimääräinen täyteaineprosentti
·Virtateho, ruuvin nopeusalue ja sulapaine
·Nykyisen ruuvin ja piipun materiaali
·Valokuvia, mittoja ja näkemäsi tuotantoongelma
Jos piirustusta ei ole, kulunut ruuvi- tai tynnyrinäyte, jossa on yksityiskohtaiset valokuvat ja tärkeimmät mitat, voi silti tukea alustavaa teknistä arviointia. Meidänräätälöity ruuvin valmistus prosessi rakentuu juuri sen tilanteen ympärillevalmistuksen työnkulku kattaa kuinka piirroksesta tulee valmis pari, jatuotantokapasiteettia sen takana on se, mikä mahdollistaa lyhyet toimitusajat standardispesifikaatioissa. Sama tiedon tarkistuslista koskeeräätälöityjä vaihtoprojekteja minkä kokoisia tahansa.
10. Kokoonpanon pitäminen hengissä
Käyttöikä riippuu paljon enemmän töistä kuin kalenterista. PIPLL:n yleinen PVC-kartiomallisto julkaistaan 2–3 vuotta matalatäyttösovelluksissa; hankaava, raskaasti täytetty ja syövyttävä käyttö lyhentää sitä, ja bimetallirakenne pidentää sitä.
Kuluminen on harvoin tasaista, ja se kannattaa mitata ennen kuin siitä tulee laatuongelma. Lähtö, joka tarvitsee suuremman ruuvin nopeuden samaan tulokseen, ajautuva sulapaine ja kasvava mittavaihtelu ovat tavallisia ensimmäisiä signaaleja.
·Tarkista kuluminen irrottamatta siimaa:tarkastus ilman purkamista
·Epävakaa lähtö, joka ei ole ruuviongelma:suulakepuristimen jyskytys
·Kun päätös on korjata tai vaihtaa:vaihto-opas
·Liner-pohjainen rakenne toistuvaan kulumiseen:tynnyri, jossa sisävuoriholkki
·Suuri täyteainekuormitus käytännössä:korkean CaCO3-yhdisteet
Rinnakkainen kaksoisruuvipiippu on kulutustavara, joka maksaa itsensä takaisin joko hyvin hitaasti tai nopeasti. Todellisen käyttötarkoituksen mukaan - geometria ensin, sitten seos, sitten mitat - se toimii vuosia ennustettavalla teholla. Pelkästään koon mukaan määritettynä siitä tulee toistuva huoltorivikohta.
Tarvitsetko apua rinnakkaisen kaksoisruuvipiippujen määrittämisessä?
Kerro meille kone, koostumus ja käyttötarkoitus, niin suosittelemme geometriaa ja metalliseosta. PIPLL valmistaa rinnakkaisia ja kartiomaisia kaksoisruuvipiippuja ja yksittäisruuveja suulakepuristus- ja seostuslinjoja varten, mukaan lukien yhteensopivia varaosia suuriin konekokonaisuuksiin.
·Vastakkain pyörivät yhdensuuntaiset tynnyrit Φ45 - Φ300, L/D 16–40
·Yhteensopivat sarjat KraussMaffei-, Battenfeld-Cincinnati-, Bausano-, Theysohn-, Weber-, Kabra-, Mikrosan-, Bandera- ja muihin suuriin rakenteisiin
·Bimetalliset, nitridoidut ja läpikarkaistut vaihtoehdot hankaaviin ja syövyttäviin tarkoituksiin
Ota meihin yhteyttä nyt
Eric Dong | perustajajäsen |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com