Languages
Parallel Twin Screw Barrel: Čtyři hlavní typy a jak si jeden vybrat
Parallel Twin Screw Barrel: Čtyři hlavní typy a jak si jeden vybrat
Směr rotace a vzájemné záběry poskytují čtyři architektury – a každá z nich je stavěna pro jinou práci na lince.
Paralelní sud se dvěma šrouby · Typy se dvěma šrouby · Vytlačování a spojování
1. Co to vlastně je paralelní dvoušroubová hlaveň
Paralelní dvojitý šroubový válec drží dva šrouby ve dvou těsně lícovaných otvorech, které zůstávají rovnoběžné po celé délce zpracování. Na rozdíl od kónického provedení se průměr šneku nemění od podávání k vypouštění.
Důležitým důsledkem je, že hlaveň nikdy není samostatným náhradním dílem. Šrouby a hlaveň fungují jako sladěná sada a rozměry, které je spojují, musí souhlasit:
·Středová vzdálenost mezi dvěma otvory
·Profil šroubu a geometrie letu
·Radiální vůle mezi šroubem a otvorem
·Poloha a velikost otvoru pro podávání
·Rozložení vytápění a chlazení
·Připojení a rozhraní převodovky
Paralelní dvoušnekové systémy se používají v širokém rozsahu výroby: PVC trubka a profil , polyolefinové trubky a fólie , Deska WPC a SPC , peletizační a kompaundační linky. Všem slouží stejný tvar sudu, což je přesně důvod, proč o tom, zda bude fungovat, rozhoduje vnitřní architektura – nikoli vnější rozměry. Náš přehled aplikace uvádí skupiny polymerů, pro které vytváříme.
KLÍČOVÝ POHLED O povinnosti rozhoduje architektura stroje. Hlaveň to pouze provádí – proto první otázka nikdy nezní „jak dlouho“, ale „co je to za dvojitý šroub“.
2. Dvě osy definují každý design se dvěma šrouby
Dvoušnekové stroje jsou běžně popisovány podle značky nebo podle použití, což skrývá skutečnost, že jsou vyrobeny ze dvou nezávislých možností. Jakmile tyto volby oddělíte, celá rodina bude snadno čitelná.
Osa Možnosti Co rozhoduje Směr otáčení Souběžné / protiběžné otáčení Jak se materiál pohybuje: míchací dráha versus uzavřené komory Prolínání Prolínající se / neprolínající se Jak silně zabírají šrouby: úroveň smyku a pozitivní doprava Geometrie Rovnoběžné / kuželové Sání krmiva, rozdělení točivého momentu a způsob výměny hlavně Zkombinujte první dvě osy a získáte čtyři praktické architektury: souběžně rotující záběr, protisměrný záběr, nezasahující protisměrné otáčení a nezasahující společné otáčení. Třetí osa, geometrie, je samostatným rozhodnutím — akuželová dvoušroubová hlaveň a paralelní hlaveň může sdílet stejný směr otáčení a přesto se chovat velmi odlišně.
To není akademické. Klasifikace předpovídá, co stroj může a nemůže dělat, a to je důvod, proč dvě uvozovky pro „stejnou velikost“ hlavně mohou popisovat zcela odlišné součásti. Dodavatel, kterývyrábí obě rodiny se zeptá, jakou architekturu používáte, než budete vůbec diskutovat o rozměrech.
3. Souběžně rotující záběr: tažný kůň skládání
Oba šrouby se otáčejí stejným způsobem. Materiál sleduje dráhu po osmičce kolem dvou šroubů, plynule se přenáší z jednoho kanálu do druhého a lopatky se navzájem otírají, když se otáčejí.
Tato kombinace vytváří intenzivní distributivní a disperzní míchání, což je důvod, proč ko-rotující do sebe zapadající stroje dominují míchání, předsměsi a reaktivní extruzi. Když má být složení jednotné – pigmenty, přísady, skleněná vlákna, plniva – je to geometrie, která to zajišťuje.
·Směsi a masterbatch, včetněplněné a sklem vyztužené směsi
·Reaktivní extruze a výroba funkčních aditiv
·Formulace, kde o produktu rozhoduje kvalita disperze
·Recyklovaná a smíšená surovina, která vyžaduje homogenizaci
Vzhledem k tomu, že míchání je agresivní svou konstrukcí, abrazivní přípravky na této architektuře jsou obvykle provozovány s bimetalovými šrouby a sudy. Limitujícím faktorem není kvalita míchání, ale opotřebení povrchu. Naše poznámky nasložení s vysokým obsahem CaCO3 auhličitan vápenatý v plastech pokrýt tuto stránku problému.
4. Protiběžné záběry: uzavřené komory a pozitivní doprava
Zde se šrouby otáčejí v opačných směrech, takže lopatky zabírají a zachycují materiál v řadě uzavřených komor ve tvaru C, které jsou axiálně tlačeny podél hlavně. Vzhledem k tomu, že materiál je uzavřen a přesunován mechanicky, nikoli vlečen, doprava je pozitivní a nárůst tlaku je silný.
Protiběžně se otáčející paralelní řada PIPLL je postavena na plně do sebe zapadající konjugované konstrukci, která tvoří tyto utěsněné C-komory. To je to, co dělá přímé podávání PVC prášku praktické: uzavřené komory eliminují přemostění a prokluzování, na které naráží nepozitivní dopravní geometrie s práškem. Celkový smyk zůstává nízký a jemný, což je důležité pro polymer tak citlivý na teplo, jako je PVC.
PIPLL protiběžný paralelní dvojitý šroubový válec Rozsah Průměr šroubu Φ45 – Φ300 L/D poměr 16 – 40 (přizpůsobitelné) Základní materiál Prémiová legovaná ocel 38CrMoAlA Možnosti povrchu Bimetalový válec a šroub, nitridace, elektrochromování Typická povinnost Trubky, profily, desky, WPC, SPC podlahy, peletizace Náhradní sady jsou konstruovány tak, aby odpovídaly hlavním konstrukcím strojů spíše než obecnému standardu, protože rozměry rozhraní se u jednotlivých výrobců liší. Referenční stránky pro ty nejběžnější zahrnujíSérie KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,MUDr. Bausano ,Onisohn XTS aŘada Weber DS , sKabra ,Mikrosan MCV aLuigi Bandera 2B HTS také kryté.
·Tuhá a plněná PVC trubka a profil
·Podlahy WPC a SPCkde je kritická rozměrová stabilita
·Peletizační a recyklační linky
·Přípravky citlivé na teplo nebo s vysokou viskozitou
5. Nezasahující: vysoký volný objem a jemné zacházení
V nezabírajícím provedení dva šrouby vůbec nezabírají. Geometricky se blíží dvěma samostatným šroubům, které sdílejí jeden válec, a doprava materiálu se spoléhá spíše na odpor a tření než na pozitivní posun.
Transportní účinnost je nižší a únikový tok je vyšší, ale volný objem je velký a smyk je minimální. Tento obchod dělá nezasahující geometrii užitečnou pro odstranění těkavých látek – kde těkavé látky potřebují prostor pro únik – a pro sloučeniny citlivé na smyk, které by byly poškozeny agresivní sekcí míchání.
Tam, kde je požadavkem jednoduše šetrná doprava a stabilní tavenina, dobře konfigurovanájednošroubová hlaveň je často ekonomičtější odpovědí a konkrétně pro recyklační povinnost arecyklační a granulační šnek dělá stejnou práci s menším počtem pohyblivých částí.
6. Rovnoběžné nebo kuželové: třetí osa
Paralelní a kónické dvojité šrouby jsou často srovnávány, jako by jeden byl prostě lepší. Jsou to různé konfigurace stroje a rozdíl se projevuje nejdříve na konci podávání.
Paralelní dvojitý šroub Kónický dvojitý šroub Šroubová forma Konstantní průměr po celé délce Zúžené — větší při podávání, menší při vypouštění Příjem krmiva Standardní vstupní otvor Velká vstupní plocha, vhodná pro prášek s nízkou objemovou hustotou Točivý moment Distribuováno po délce šroubu Vysoký krouticí moment dostupný na konci posuvu Údržba Modulární, snadno překonfigurovatelné Kónické rozměry musí být sladěny jako pár Praktický rozdíl je v tom, kde si každá geometrie zaslouží své místo. Kónické stroje s kuželovou podávací sekcí zvládnou obzvláště dobře PVC prášek s nízkou objemovou hustotou a jsou standardní volbou pro malé a středně tuhé PVC potrubí a profilové linky – viz.univerzální PVC kuželový dvoušroubový válec . Paralelní stroje mají konstantní průměr, což vyhovuje závodům s vysokým výkonem a více recepturami, kde více záleží na delších zpracovatelských zónách a modulární konfiguraci.
Jedno pravidlo je důležitější než jakákoli srovnávací tabulka: náhradní díl musí odpovídat typu nainstalovaného extrudéru. Kónická hlaveň nemůže být nahrazena paralelním strojem nebo obráceně bez přepracování stroje. Tuto logiku nahrazení podrobně popisujeme vparalelní dvoušroubové válcové PVC vodítko .
KLÍČOVÝ POHLEDArchitekturu si vyberte při koupi stroje. Když vyměníte šroub a válec, shodujte se s tím, co už je stroj.
7. Přizpůsobení architektury povinnosti
Přečtěte si níže uvedenou tabulku od povinnosti zpět. Většina chyb při výběru pochází z výběru známé geometrie a následného požadavku na provedení práce, pro kterou nikdy nebyla navržena.
Povinnost Obvyklá architektura Proč Směsi, předsměsi, plněné směsi Souběžné prolínání Intenzivní míchání; samostírací lety Pevná PVC trubka a profil Protiběžné záběry Uzavřené komory, pozitivní doprava, nízký celkový smyk Podlahy WPC a SPC Protiběžné záběry Vysoké zatížení plniva a kontrola rozměrů Recyklované vločky a film Souběžné prolínání Směsná surovina potřebuje homogenizaci Devolatilizace Nezasahující Velký volný objem, minimální smyk Dvě sousední řady mohou na papíře vypadat podobně a ve výrobě se chovat velmi odlišně. Recyklované vločkové a panenské vytlačování se například liší méně v polymeru než v konzistenci krmiva – jeden potřebuje homogenizační sílu, druhý potřebuje stabilní dopravu. To je úroveň, na které je třeba zvolit architekturu, a proto výběr začíná spíše historií materiálu než průměrem šroubu.
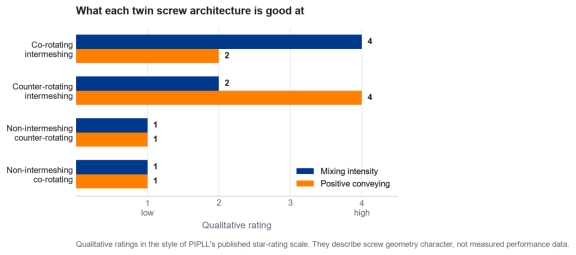
V čem je každá dvoušroubová architektura dobrá. Hodnocení jsou kvalitativní a popisují geometrii, nikoli měřený výkon.
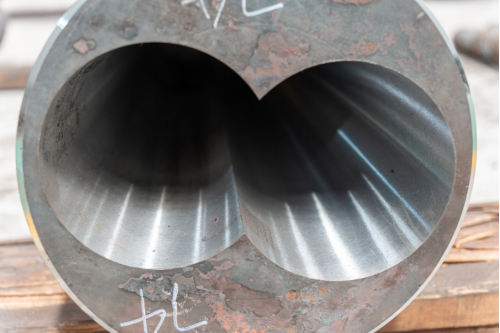
Paralelní dvojitý šroubový vývrt hlavně: dva přizpůsobené vývrty držené v jednom těle hlavně. Středová vzdálenost a geometrie díry musí souhlasit se šrouby, než se rozhodne o čemkoli jiném.
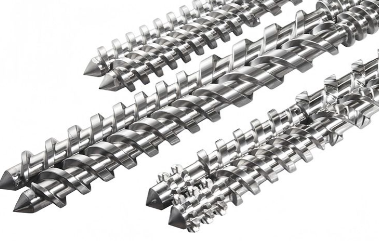
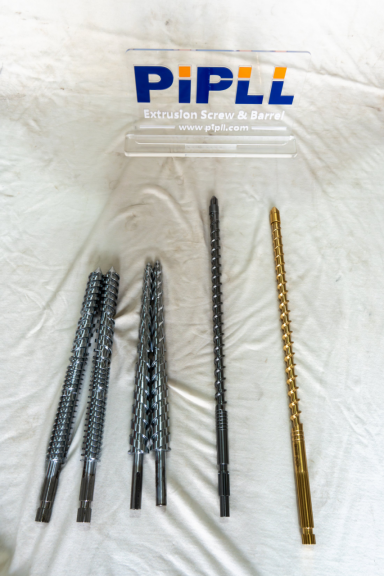
Pár paralelních dvou šroubů. Šrouby a hlaveň jsou navrženy jako jedna sada, nikoli jako samostatné náhradní díly.
- 8. Opotřebení, koroze a rozhodování o materiálu hlavněJakmile je geometrie správná, o životnosti rozhoduje to, co materiál udělá s kovovým povrchem. Dominují dva mechanismy. Abrazivní plniva — uhličitan vápenatý, mastek, skelná vlákna — brousí na unášecích a vývrtech. Korozivní sloučeniny napadají stejné povrchy chemicky. PVC s vysokým obsahem plniva dělá obojí najednou.PIPLL z tohoto důvodu publikuje čtyři bimetalické slitiny a volbou je spíše obchod mezi odolností proti opotřebení, odolností proti korozi a pracovní teplotou než hledáním nejtvrdšího dostupného povrchu.
Slitina Nosit Koroze Vrstva Tvrdost Max.tepl PIPLL01 (Fe-Ni-Cr-B) Velmi dobré Dobrý 2–3 mm HRC 58–65 ≤ 400 °C PIPLL02 (Ni-Cr-Co-B) Dobrý Velmi dobré 1,5–2 mm HRC 50–58 ≤450 °C PIPLL03 (Ni-Cr-Co-VB) Velmi dobré Velmi dobré 1,5–2 mm HRC 55–60 ≤450 °C PIPLL04 (Ni-WC-Cr-B) Vynikající Velmi dobré 1,5–2 mm HRC 55–65 ≤600 °C Šrouby připravené pro konečnou kontrolu. Třída slitiny a geometrie letu jsou zaznamenány proti sadě hlavně, ke které budou přizpůsobeny.
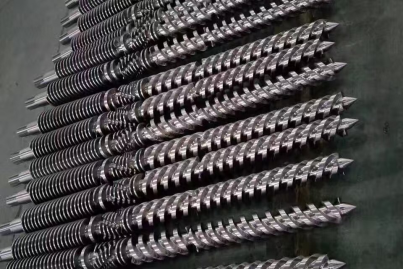
Bimetalové šrouby ve výrobě. Logika slitiny, která chrání vývrt hlavně, platí i pro šrouby.
Pro nenaplněný a lehce naplněný provoz je nitridovaný šroub a válec obvykle nákladově efektivní odpovědí: 0,4–0,6 mm nitridovaná vrstva u HV900–1100, kterou PIPLL publikuje jako 2–3 roky služby v aplikacích s nízkou náplní. Tam, kde je plnění abrazivním plnivem kontinuální,bimetalová hlaveň a shoduje sebimetalový vytlačovací šroub nést náklady na vrstvu slitiny po delší servisní interval. Kompromis mezi těmito dvěma konstrukcemi je uveden v naší poznámce dnebimetalové a nitridované šnekové sudy a logiku slitiny podle aplikace vvýběr bimetalické slitiny .
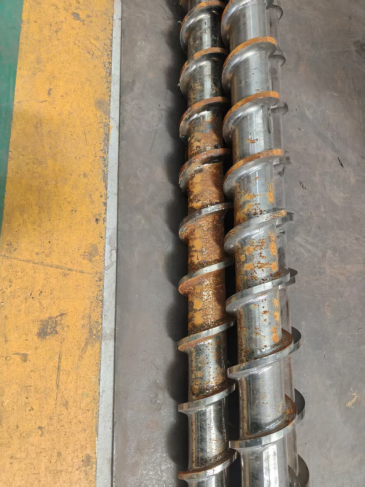
Vyřazený šroub vykazující kombinované opotřebení a korozi. Lokalizované poškození, jako je toto, obvykle ukazuje na složení a teplotu, nejen na provozní hodiny.
KLÍČOVÝ POHLEDPřizpůsobte slitinu skutečnému složení a provozní teplotě. Tvrdší povrch není automaticky správnou odpovědí.
9. Co poslat pro přesnou cenovou nabídku
Paralelní dvoušnekový válec nelze přesně určit pouze z průměru šroubu. Čím více z následujících můžete dodat, tím méně předpokladů je třeba učinit.
·Výrobce extrudéru, model a použití
·Původní výkres šroubu a hlavně, pokud je k dispozici
·Průměr šroubu, celková délka a poměr L/D
·Středová vzdálenost a rozměry spojení na pero
·Složení a přibližné procento plniva
·Proudový výstup, rozsah otáček šroubu a tlak taveniny
·Materiál stávajícího šroubu a hlavně
·Fotografie, měření a výrobní problém, který vidíte
Pokud neexistuje výkres, opotřebovaný vzorek šroubu nebo válce s podrobnými fotografiemi a klíčovými měřeními může stále podporovat počáteční technické hodnocení. Nášzakázková výroba šroubů proces je postaven přesně na této situaci,výrobní pracovní postup popisuje, jak se z výkresu stane hotový pár, avýrobní kapacity za tím je to, co umožňuje krátké dodací lhůty u standardních specifikací. Platí stejný kontrolní seznam informacízakázkové náhradní projekty jakékoli velikosti.
10. Udržování sestavy při životě
Životnost závisí na provozu mnohem více než na kalendáři. Obecná kónická řada PIPLL PVC je publikována jako 2–3 roky v aplikacích s nízkou výplní; abrazivní, silně plněné a korozivní zatížení to zkracuje a bimetalová konstrukce to prodlužuje.
Opotřebení je zřídka rovnoměrné a vyplatí se změřit, než se stane problémem s kvalitou. Výstup, který vyžaduje vyšší rychlost šneku pro stejný výsledek, driftování tlaku taveniny a rostoucí rozměrové odchylky jsou obvyklé první signály.
·Zkontrolujte opotřebení bez roztahování vlasce:kontrola bez bourání
·Nestabilní výstup, který není problémem se šroubem:kyvný extruder
·Když je rozhodnuto o opravě nebo výměně:náhradní návod
·Konstrukce na bázi vložky pro opakované nošení:hlaveň s vnitřní vložkou
·Vysoké plnění plniva v praxi:sloučeniny s vysokým obsahem CaCO3
Paralelní dvojitý šroubový válec je spotřební materiál, který se vyplácí buď velmi pomalu, nebo velmi rychle. Specifikace pro skutečné nasazení – nejprve geometrie, pak slitina, pak rozměry – běží roky s předvídatelným výkonem. Pokud je zadán pouze podle velikosti, stane se opakující se řádkovou položkou údržby.
Potřebujete pomoc s určením paralelního válce se dvěma šrouby?
Řekněte nám stroj, složení a povinnost a my vám doporučíme geometrii a slitinu. PIPLL vyrábí paralelní a kónické dvojité šnekové válce a jednotlivé šneky pro vytlačovací a kompaundační linky, včetně kompatibilních náhradních sad pro hlavní konstrukce strojů.
·Protiběžné paralelní hlavně od Φ45 do Φ300, L/D 16–40
·Kompatibilní sady pro KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera a další velké stavby
·Bimetalické, nitridované a prokalené varianty pro abrazivní a korozivní zatížení
Kontaktujte nás
Eric Dong | Spoluzakladatel |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com