Languages
Wewnątrz beczki z podwójną śrubą: jak przeprojektowano plastik z recyklingu
Praktyczny przewodnik po tym, jak pokonsumenckie płatki stają się pelletem o wymaganej specyfikacji i dlaczego zespół śrubowo-bębenkowy decyduje o tym, czy linia zarabia pieniądze.
RECYKLING POKONSUMENCYJNY · STOŻKOWA Beczka z podwójną śrubą · OCHRONA PRZED ZUŻYCIEM · JAKOŚĆ PELLETU
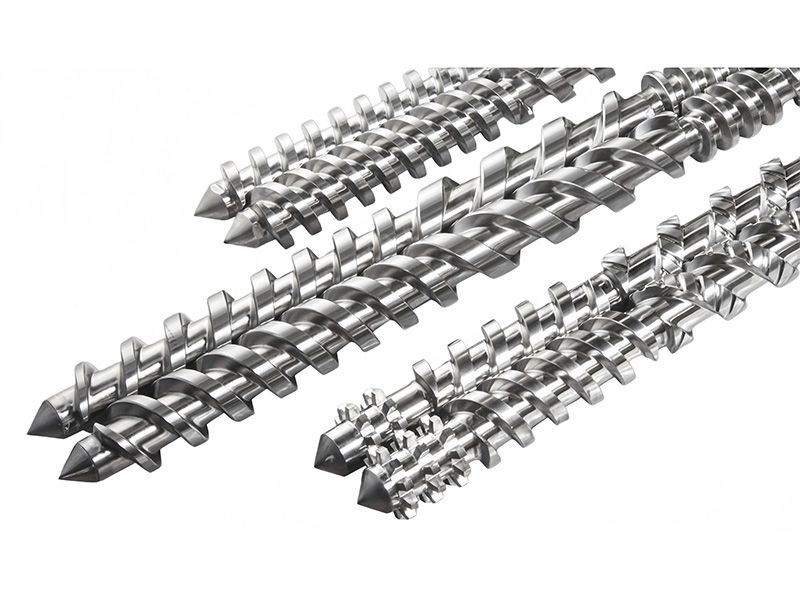
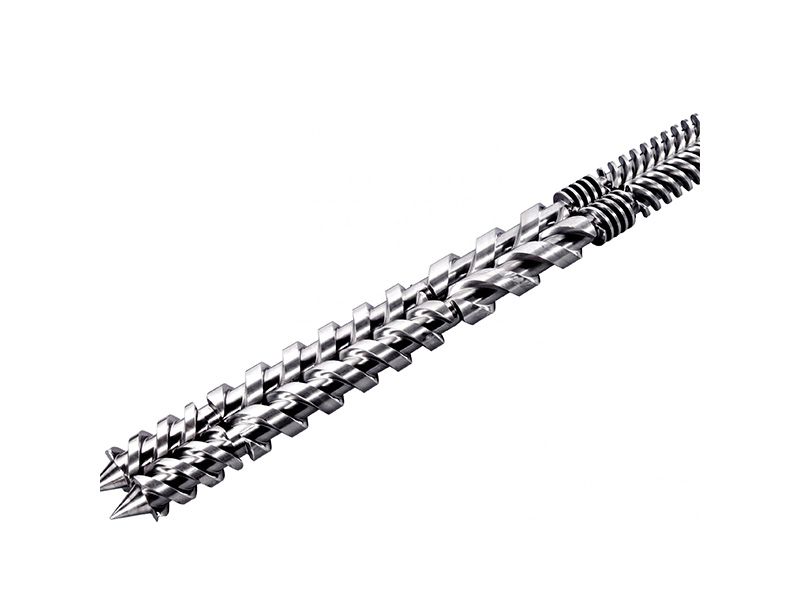
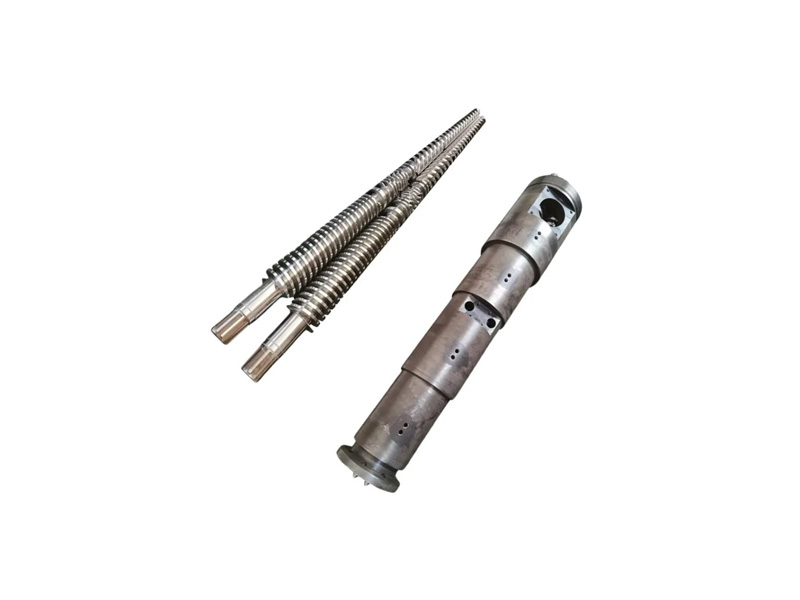
Lufa dwuślimakowa równoległa
alternatywna geometria i powód, dla którego stożkowe beczki dominują w materiałach pochodzących z recyklingu
Od beli do peletu: tam, gdzie leży ładunek techniczny
Linia recyklingu pokonsumenckiego to sekwencja etapów kondycjonowania i konwersji. Większość z nich przygotowuje materiał. Tylko jeden z nich musi go przekonwertować.
- Sortowanie– materiał rozdzielony rodziną polimerów.
- Mycie– usunięte pozostałości organiczne i nieorganiczne.
- Rozdrabnianie– płatek o kontrolowanej, stałej wielkości.
- Wysuszenie– wilgotność obniżona do poziomu odpowiedniego do przetwarzania w stanie stopionym.
- Wyrzucenie– płatki są sprasowane, odgazowane, stopione, homogenizowane i przetłoczone przez matrycę.
- Peletyzowanie– pasmo chłodzone wodą i cięte na pellet.
- Niecałkowite zagęszczenie → wewnętrzne puste przestrzenie, które zmniejszają gęstość nasypową.
- Niewystarczające wymieszanie → smugi koloru i niejednorodność stopu.
- Pozostałości substancji lotnych → pęcherzyki powierzchniowe na gotowej części.
- Pobór paszy.Geometria równoległa zaczyna głodować, gdy gęstość nasypowa płatków spadnie poniżej około 0,4 kg/l. Odpowiednio określona geometria stożkowa utrzymuje podawanie na poziomie 0,2 kg/l lub niższym.
- Ciśnienie końcowe.Zastosowania wymagające wysokiego ciśnienia na końcu tłocznika – gęsty granulat przy dużej przepustowości – korzystają z naturalnego wzrostu ciśnienia w geometrii stożkowej.
- Energia.To samo ciśnienie jest generowane przy niższym poborze energii właściwej, co pozwala uniknąć cięższego napędu i większego systemu grzewczego.
- Pozostałości zanieczyszczeń.Nawet po umyciu płatek przenosi włókno papierowe, aluminium, drobinki szkła i pył mineralny. Po stopieniu polimeru stają się one twardymi wtrąceniami ściernymi, działającymi na otwór lufy jak ciągła masa docierająca.
- Niejednorodność stopu.Mieszane gatunki o różnej lepkości i historii termicznej powodują nierównomierny stop, obciążając zwoje ślimaka zmiennym ścinaniem i ciśnieniem.
- Lotna i żrąca pozostałość.Oleje spożywcze, środki czyszczące i składniki napojów wytwarzają w temperaturze przetwarzania kwaśne i utleniające produkty uboczne, atakujące azotowane powierzchnie, zanim w ogóle weźmie się pod uwagę ścieranie mechaniczne.
- Kute rdzenie śrub.Wyższa wytrzymałość zmęczeniowa i odporność na uderzenia w przypadku skoków momentu obrotowego wytwarzanych przez nieregularne podawanie.
- Głębsze loty paszowe.Większy pobór objętości w sekcji zasilającej, dzięki czemu płatki o małej gęstości są wciągane do kanału, zamiast przemieszczać się po średnicy zewnętrznej przelotu.
- Odporna na zużycie wykładzina otworu.Pojedyncza, najbardziej konsekwentna modyfikacja — opisana w następnej sekcji.
- Odpowietrzanie próżniowe.Pasza poddana recyklingowi zatrzymuje więcej substancji lotnych i wilgoci, którą należy usunąć w określonym miejscu przed sekcją dozowania. Lokalizacja odpowietrznika i praca pompy próżniowej są określone dla lufy i nie są montowane w ramach modernizacji.
- Lot ląduje.Są to cylindryczne powierzchnie mające bezpośredni kontakt z lufą – obszary ślimaka najbardziej narażone na zużycie.
- Technologia powierzchni.Podczas recyklingu potrzebują takiej samej ochrony jak lufa. PIPLL dostarcza standardbimetaliczna śruba wytłaczającaoraz, w przypadku opcji średniokosztowej, aśruba całkowicie hartowanaktóry przewyższa standardową konstrukcję azotowaną przy niższym koszcie niż w pełni bimetaliczny.
- Mieszanie geometrii.W ślimakach przeznaczonych do recyklingu zastosowano elementy ugniatające lub sekcje o odwróconym biegu do mieszania dystrybucyjnego i dyspersyjnego. Kompromis jest realny: agresywne mieszanie powoduje powstanie bardziej jednolitego stopu, ale także lokalne szczyty ciśnienia, które obciążają łożysko oporowe.
- Jakość konstrukcyjna zespołu śrubowo-lufowego.
- Dyscyplina zespołu operacyjnego w jej utrzymaniu.
- Certyfikat materiałowy dostarczonej lufy.
- Wynik badania wytrzymałości wiązania dla wykładziny bimetalicznej.
- Raport z inspekcji obejmujący średnicę śruby w wielu punktach na całej długości.
- Tworzywo sztuczne pochodzące z recyklingu staje się żywicą o wymaganej specyfikacji dopiero po wytłaczaniu istożkowa lufa dwuślimakowaprzenosi obciążenie techniczne.
- Do zastosowań związanych z recyklingiem potrzebna jest specjalnie zaprojektowana geometria: głębsze zgarniaki, kute rdzenie, odpowietrzanie próżniowe i odporna na zużycie wykładzina otworu.
- Azotowana konstrukcja pasuje do czystego, pierwotnego polimeru. Surowiec z recyklingu to zastosowanie bimetaliczne.
- Śruba wymaga takiej samej ochrony przed zużyciem jak lufa.
- Z góry określ certyfikat materiałowy, wynik wytrzymałości wiązania i raport z kontroli wymiarowej.
- Niestandardowa śruba i lufazespoły do linii recyklingu i wytłaczania
- Stożkowe lufy dwuślimakowedo surowców pochodzących z recyklingu, granulowania i o dużej zawartości wypełniacza
- Beczki bimetaliczneIśruby z twardą powierzchniądo usług ściernych
- Beczki z wewnętrznymi tulejami wkładowymido wymiennej ochrony przed zużyciem
- Kontrola wymiarowa i weryfikacja dopasowania OEM Skontaktuj się z nami teraz
Zatem jakakolwiek nieefektywność w zespole śrubowo-bębenkowym objawia się w gotowym peletce, a nie gdzie indziej:
Odwrotność również obowiązuje. Dobrze określony zespół pochłania znaczny stopień zmienności na początku procesu w dostawie płatków, więc inwestycja zwraca się w całej linii, a nie tylko w wytłaczarce.
Dlaczego geometria stożkowa jest standardem w przypadku surowców pochodzących z recyklingu
Pellet z pierwszego tłoczenia dociera do gardzieli zasilającej w postaci jednolitej substancji stałej o dużej gęstości nasypowej. Płatki pochodzące z recyklingu nie. Ma nieregularną geometrię, mniejszą gęstość nasypową i niespójne zachowanie w stanie stopionym – dlatego ślimak musi aktywnie chwytać surowiec, a nie po prostu go transportować.
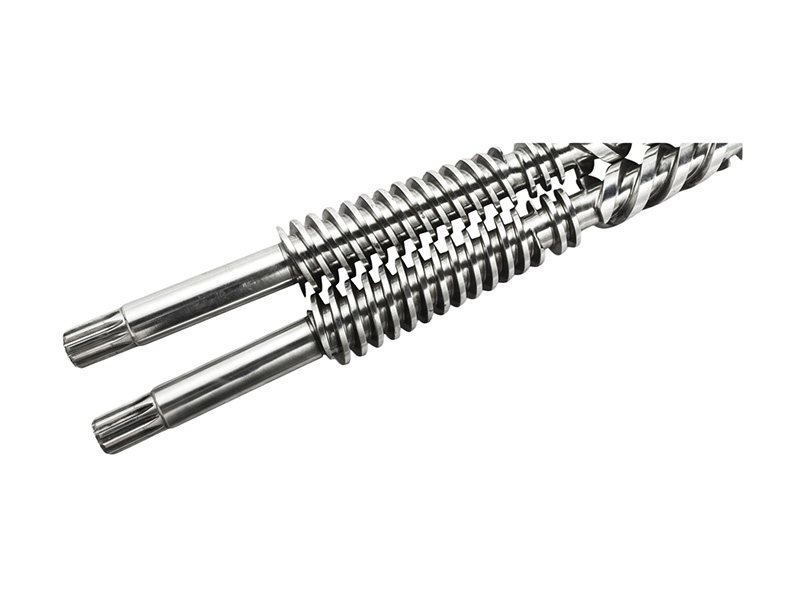
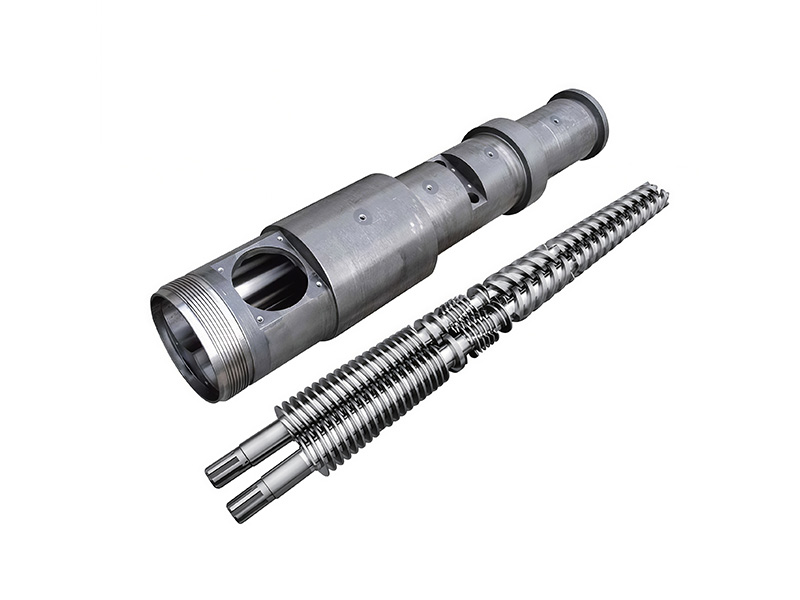
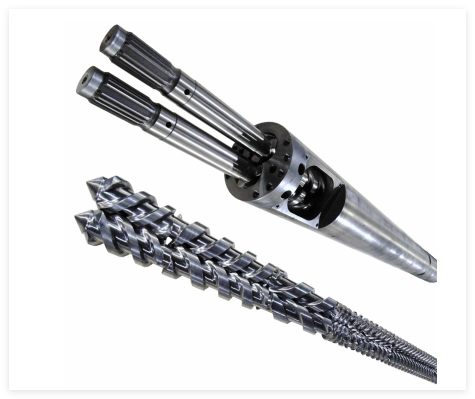
Astożkowa lufa dwuślimakowarozwiązuje to geometrycznie. W miarę jak ślimaki zwężają się w kierunku końca matrycy, objętość pomiędzy zgarniakami stopniowo maleje, więc luźne płatki są sprasowywane w gęsty, pozbawiony pustych przestrzeni stopiony materiał, bez powodowania głodzenia lub unoszenia się, jakie może powodować równoległa geometria.
| Geometria | Pobór paszy na płatkach o małej gęstości | Próg głodowania | Budowa ciśnienia na końcu matrycy | Typowy obowiązek recyklingu |
|---|---|---|---|---|
| Stożkowy bliźniak | Doskonały | ≈0,2 kg/l lub mniej | Mocny, naturalny | Standardowy wybór |
| Równoległy bliźniak | Ograniczony | ≈0,4 kg/l | Potrzebuje większej mocy napędu | Mieszanki mieszane, dziewicze i suche |
Granulowanie rozpoczyna się od jakości stopu
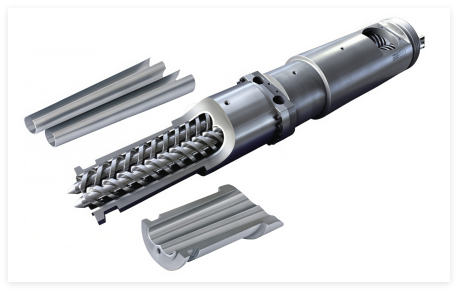
Pasmo opuszczające matrycę jest chłodzone wodą i cięte za pomocą noża obrotowego. Jakość cięcia i kształt granulatu zależą od równomierności stopu na matrycy. Jednorodny, pozbawiony pustych przestrzeni stopiony materiał poprawia jakość cięcia i redukuje drobne cząstki, co z kolei zwiększa gęstość nasypową i jakość obsługi. Thestrona do granulowania stożkowej dwuślimakowej beczkidokumentuje konfigurację określoną przez PIPLL dla peletu pochodzącego z recyklingu o określonej jakości.
Dlaczego surowce pochodzące z recyklingu szybciej zużywają sprzęt
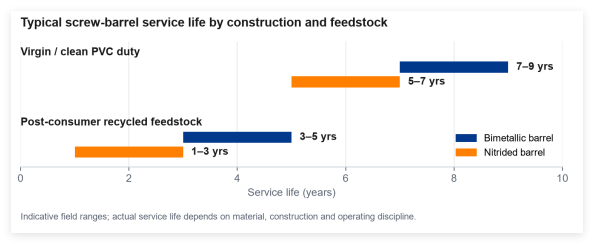
Aśrubowa lufaw linii do produkcji pierwotnego PVC zwykle kończy swoją żywotność po pięciu do siedmiu latach. W przypadku linii surowców pochodzących z recyklingu o porównywalnej wydajności liczba ta może spaść o połowę lub gorzej. Trzy mechanizmy działają wspólnie.
Modyfikacje konstrukcyjne specyficzne dla obowiązków związanych z recyklingiem
AStożkowa, dwuślimakowa lufa wykonana z materiału pochodzącego z recyklinguzoptymalizowane dla pierwotnego PCV lub PE nie jest właściwym narzędziem dla linii poddanej recyklingowi. Liczą się cztery modyfikacje.
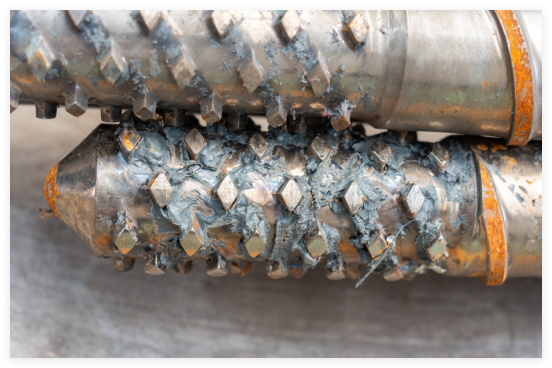
PIPLL publikuje specyfikacje, rodziny żywic i zakresy przepustowości dla tej konfiguracji na stronie internetowejStożkowa, dwuślimakowa lufa wykonana z materiału pochodzącego z recyklingu. Ściśle powiązany przypadek dużej zawartości wypełniacza – duże obciążenie wapniem, WPC i SPC – jest udokumentowany wWysoko wypełniona, stożkowa lufa dwuślimakowa z polimeru.
Bimetaliczny lub azotowany: decyzja dotycząca ochrony przed zużyciem
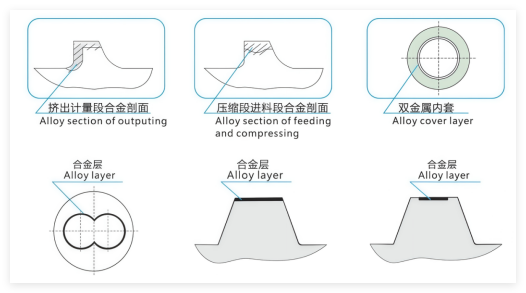
Na rynku dominują dwie technologie wykładzin, a ich profile kosztów i żywotności znacznie się różnią.
| Kryterium | Azotowany | Bimetaliczny |
|---|---|---|
| Budowa | Hartowanie termochemiczne, głębokość poniżej milimetra | Ni-Fe-Cr-B lub stop bogaty w kobalt, 2–3 mm, stopiony ze stalą |
| Twardość powierzchni | Zwykle 900–1000 HV, malejące wraz z głębokością | Powyżej 60 HRC na całej głębokości stopu |
| Odporność na ścieranie | Odpowiedni do czystego, niewypełnionego polimeru | Kilkakrotnie większa niż azotowana |
| Koszt początkowy | 40–50% niższy w porównaniu z równoważnym zespołem stożkowym 65 mm | Wyższy |
| Najlepszy obowiązek | Dziewiczy PCV, pierwotny PE, czysty, niewypełniony polimer | Wypełnione szkłem, wypełnione minerałami, pochodzące z recyklingu poużytkowego |
W przypadku pierwotnego PCV lub pierwotnego PE azotowanie jest ekonomicznym wyborem: niższy koszt początkowy i akceptowalny koszt rocznej pracy. W przypadku materiałów wypełnionych szkłem, minerałami lub materiałów pochodzących z recyklingu poużytkowego różnica w kosztach operacyjnych faworyzuje konstrukcję bimetaliczną nawet przy wyższych nakładach — zespół bimetaliczny zwykle ma trwałość azotowaną dwa do trzech razy, co zdecydowanie odwraca kalkulację rocznego kosztu.
Szczegóły techniczne obu konstrukcji znajdują się w dokumenciebimetaliczny lub azotowany artykuł z lufą śrubowąibimetaliczna prowadnica lufy śrubowej, który również obejmujewybór stopu.
Śruba to połowa systemu
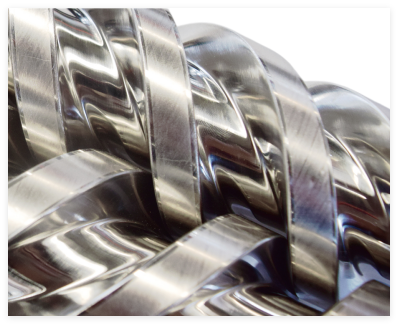
Uwaga skupiona jest na lufie ze względu na jej rozmiar i cenę, ale śruba w równym stopniu odpowiada za profil zużycia linki.
Doświadczonyproducent luf dwuślimakowychdopasowuje konfigurację mieszania do profilu lepkości rzeczywistego surowca, zamiast stosować jedną geometrię do każdej receptury.
Trzy wady peletu o przyczynie mechanicznej
Większość wad jakościowych pelletu pochodzącego z recyklingu ma swoje źródło w zespole śrubowo-bębenkowym, a nie w polimerze.
| Wada | Przyczyna mechaniczna | Prawidłowe lekarstwo |
|---|---|---|
| Czarne plamki | Zwęglony polimer w martwych rogach zużytej sekcji mieszania lub w zadrapaniach otworu | Korekta geometrii lub ponowne napawanie lufy — czyszczenie tylko to maskuje |
| Niejednorodność koloru i stopu | Ślimak raczej transportuje niż miesza | Konfiguracja elementu mieszającego dostosowana do zakresu lepkości, a nie zmiana źródła żywicy |
| Niska gęstość nasypowa pelletu | Nieodpowiednie zagęszczenie przed matrycą; niedostateczna sekcja zasilania lub niewystarczający stopień sprężania stożkowego | Prawidłowa specyfikacja stożka na etapie projektowania |
Ćwiczenie praktyczne: pobierz próbkę aktualnej produkcji pelletu i oceń ją według tych trzech kryteriów. Jeśli którykolwiek z nich nie działa, przyczyna prawie zawsze leży w zespole i można ją skorygować poprzez przeprojektowanie lub wymianę ze względu na zużycie. Dodatki i mieszanie po wytłaczaniu maskują objawy; usuwa go jedynie zmiana geometrii obróbki.
Skąd właściwie bierze się margines pomiędzy recyklerami
Różnica w marży operacyjnej pomiędzy dwoma podmiotami zajmującymi się recyklingiem o podobnej wielkości, wykorzystującymi podobne surowce, rzadko jest ceną przychodzącego materiału. Sprowadza się to do dwóch rzeczy:
Zaprojektowany specjalnieStożkowa, dwuślimakowa lufa wykonana z materiału pochodzącego z recyklingu, eksploatowany zgodnie ze specyfikacją i sprawdzany zgodnie z zaplanowanym harmonogramem, przewyższa pozornie identyczną linię obsługującą zwykłą beczkę pod każdym istotnym wskaźnikiem – jakością peletu, stabilnością przepustowości i nieplanowanymi przestojami.
Trzy dokumenty, których można żądać od dowolnego dostawcy
Bezpośredni producent fabryczny, taki jakPIPPLdostarcza wszystkie trzy w standardzie przy każdej przesyłce, wraz z dokumentacjąproces produkcyjnyIpojemnośćdane. Firmy zajmujące się recyklingiem, które zaopatrują się wyłącznie na podstawie ceny, zwykle pokonują różnicę kosztów w wyniku nieplanowanych przestojów, a nie na linii zaopatrzenia.
Na osobną uwagę zasługuje jeden etap upstream. Suszenie ma nieproporcjonalny wpływ na żywotność wytłaczarki: niecałkowite suszenie powoduje pojawienie się pary w stopie, puste przestrzenie w peletce i lokalną korozję otworu. Dostarczanie płatków o właściwej specyfikacji wilgotności wydłuża żywotność śruby i cylindra niezależnie od wybranej technologii ochrony przed zużyciem. Ta sama zasada obowiązuje w sąsiadujących ze sobą segmentach WPC i SPC, gdzieobróbka o dużej zawartości wypełniaczajest dominującym czynnikiem zużycia.
Często zadawane pytania
Technicznie tak, ale standardowy cylinder mieszający nie jest zoptymalizowany pod kątem profilu zużycia surowca pochodzącego z recyklingu. Skrócenie żywotności i wzrost nieplanowanych przestojów zwykle przekraczają oszczędności wynikające z tańszego zakupu.
W przypadku pokonsumenckich płatków PET tak. Pozostałości włókien papierowych i zanieczyszczenia aluminium niszczą azotowaną powierzchnię w niewielkiej części cyklu pracy bimetalicznej wykładziny. Widziećmaksymalizując żywotność ślimaka i cylindra w płatkach PET i sztywnym przemiale.
Generalnie tak — PE jest z natury bardziej miękki i mniej ścierny, chociaż zanieczyszczenie nadal ma znaczenie. TheStrona wytłaczania PEopisuje typową konfigurację linii.
Co sześć miesięcy. Skorzystaj zsprawdź zużycie ślimaka wytłaczarki bez demontażuprocedurę w planowanym oknie zamknięcia.
Zwykle 15–25%, w zależności od składu surowca. Wydajność objętościowa pozostaje niezmieniona, ale topienie i homogenizowanie zanieczyszczonych płatków wymaga więcej energii i zawęża okno operacyjne. Specjalnie skonstruowana beczka z materiału pochodzącego z recyklingu minimalizuje niekorzystne skutki dzięki lepszemu pobieraniu paszy i jednorodności stopu.
Tak. Płatki pokonsumenckie noszą sygnaturę kolorystyczną swojego pierwotnego zastosowania, dlatego standardowy pellet z recyklingu jest szary lub białawy. Nabywcy potrzebujący wydruków dostosowanych do konkretnego koloru albo wybierają strumień monomateriału wyższej jakości, albo używają granulatu, gdy kolor nie jest krytyczny. Jest to właściwość surowca, a nie wada.
Jednak rzadko w poważnym komercyjnym granulowaniujednoślimakowy sprzęt do granulacji do recyklinguistnieje dla zastosowań o niższej wartości. Decydująca jest zaleta podwójnego ślimaka w zagęszczaniu i homogenizowaniu nieregularnego surowca.
Krótka wersja
Potrzebujesz pomocy w wyborze beczki przeznaczonej do recyklingu?
Wyślij próbkę płatków i parametry linii do zespołu inżynierów. PIPLL przegląda rysunki OEM, pomiary części zużytych i warunki pracy, aby zalecić metalurgię, geometrię lotu i zabezpieczenie lufy, które pasują do surowca. Odpowiedź techniczna jest zazwyczaj zwracana w ciągu jednego dnia roboczego.