Languages
Jak dlouho vydrží sud se šroubem a kdy by měl být vyměněn?
Jak dlouho vydrží sud se šroubem a kdy by měl být vyměněn?
Praktický průvodce rozsahy životnosti, varovné značky, které můžete vidět, než cokoliv změříte, a rozhodnutí o opravě versus výměně.
ŽIVOTNOST ŠROUBU · KONTROLA OPOTŘEBENÍ · VÝMĚNA HLAVCE · ÚDRŽBA VÝLISU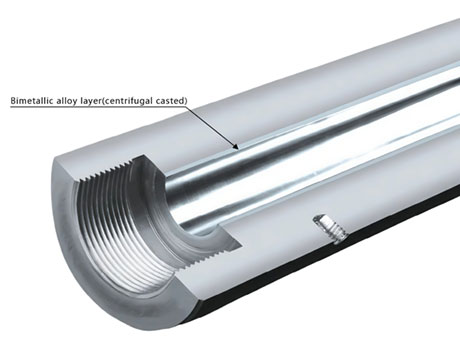
Průřez bimetalovým sudem
odstředivě litá vložka ze slitiny uvnitř kovaného ocelového pláště
Šroubová hlaveň je spotřební materiál – plán na to
Ašroub a hlaveňopotřebovává se. Žádný válec šroubu nevydrží stroj, ve kterém je umístěn. Užitečné otázky tedy nejsou, zda bude potřeba výměna, ale kdy, jak ji naplánovat a jak zjistit opotřebení, než se stane výrobní krizí.
Typický interval výměny: dva až sedm let podle toho, co zpracováváte, jak je linka postavena a jak je provozována.
Cena je zřídka jen část. Na vícesměnné lince ztrátový výkon, zrychlená logistika a instalace přesčas obvykle převyšují pořizovací náklady sudu.
Plánovaný plán nastavený při instalacije jediný nejúčinnější způsob, jak snížit náklady životního cyklu.Čtyři faktory, které určují životnost
Materiál zpracován. Čistý neplněný polymer je šetrný k oceli. Skleněné vlákno je brusný papír. Uhličitan vápenatý je středně kvalitní brusný papír. Dřevěný prášek, kamenný prášek a pospotřebitelský recyklát jsou nejdrsnější. Stejný řádek na různých receptech může poskytovat zcela odlišné životnosti.
Konstrukce šroubu a hlavně. Anitridovaný sudje vhodný pro lehký provoz a v těžkých provozech brzy selže.Bimetalová konstrukce— silná vrstva slitiny odolná proti opotřebení uvnitř tuhého ocelového těla — existuje přesně z tohoto důvodu.
Teplota a rychlost šroubu. Vyšší teplota a vyšší rychlost urychlují opotřebení. Stejně tak chod za studena, protože šroub musí více tlačit. Každá linka má stabilní provozní obálku a její zjištění přidává roky služby.
Provozní disciplína. Studené starty, chod nasucho, nesprávné proplachování a neplánované odstávky jsou tichými zabijáky životnosti barelu. Zvyky, které jim brání, jsou v části 7.KLÍČOVÝ POHLED Materiál a konstrukce stanovují rozpočet dostupné životnosti. Provozní obálka a disciplína údržby určují, jak rychle bude tento rozpočet utracen. Neopatrně provozovaná prémiová bimetalová konstrukce může být vyčerpána za dva roky; skromná nitridovaná sestava může poskytnout šest.
Typická životnost podle zatížení a konstrukce
Povinnost Nitridovaná hlaveň Bimetalová hlaveň Neplněný polymer 5–8 let, na dobře vedené lince často déle Obvykle se nevyžaduje Středně plněné sloučeniny (uhličitan vápenatý, mastek) 3–5 let 6–8 let Silně plněné / směsi skelných vláken 2–3 roky 5–7 let Spotřebitelsky recyklovaná surovina s kontaminací 1–3 roky 3–5 let WPC palubky a SPC podlahy (≥50% plniva) 12–18 měsíců 3–5 let Každý řádek je jiný, ale řádová velikost je dobře stanovena. Linka, která každých dvanáct měsíců vyměňuje hlaveň šroubu, má základní problém – nesprávnou specifikaci materiálu, nesprávnou konstrukci šroubu, nesprávné provozní návyky nebo problém s kvalitou samotného dílu. ThePrůvodce výměnou válce extruderupracuje přes obvyklé podezřelé.
Samostatnou zmínku si zaslouží vysoce plněné systémy. Terasy WPC a podlahy SPC obsahují 50 % nebo více výplní – často uhličitan vápenatý, mastek nebo dřevěná vlákna – a odpovídajícím způsobem rychle opotřebovávají hardware. Thevysoce plnící polymerová kuželová dvoušneková válcová stranadokumenty, které konfigurace PIPLL specifikuje pro tuto povinnost, spolu sWPCaSPCstránky aplikace.
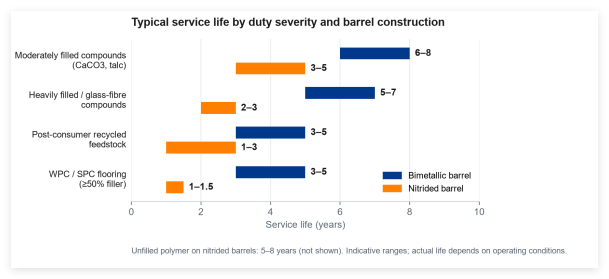 Typická životnost podle náročnosti provozu a konstrukce hlavně (orientační rozsahy)
Šest varovných signálů, které můžete vidět, než cokoliv změříte
Opotřebení je zjistitelné bez nástrojů. Dlouho předtím, než se rozměry vychýlí z tolerance, vám čára řekne, že se něco změnilo.
- Výkon pomalu klesá.Teploty a rychlost šroubu se nezměnily, přesto je výkon 5–10 % pod základní hodnotou. Obvyklou příčinou je zvýšený zpětný tok přes rozšířené vůle.
- Teploty v zónách stoupají.Operátoři kompenzují klesající výkon zvýšením nastavených hodnot – znamení, že šroub a válec již nejsou spárované.
- Nestabilita taveniny nebo rázy.Výstupní pulsy nebo se povrch extrudátu změní na zvlněný, pruhovaný nebo drsný. Typickými příčinami jsou opotřebené šrouby a nadměrná vůle; vidětproč výstup extruze stoupá a klesápro ostatní podezřelé.
- Objevují se černé skvrny.Karbonizovaný materiál držený v mrtvých rozích opotřebovaného šroubu nebo ve škrábancích. Čištěním se to nevyčistí – díl je opotřebovaný.
- Proud motoru stoupá.Pohon pracuje tvrději, aby protlačil materiál přes rozšířené vůle. Viditelné na trendu ovládacího panelu.
- Frekvence čištění se zvyšuje.Pokud je linka proplachována dvakrát častěji než před šesti měsíci, povrchy degradují a zadržují spálený materiál.
Přidejte do tohoto seznamu trendy dat. Když linka běží konzistentně, zónové teploty, proud motoru a výkon tvoří základní linii, kterou může každý kompetentní operátor přečíst na první pohled. 5% posun trvající týdny je hlavním indikátorem a objeví se dříve, než jakékoli jednotlivé měření překročí práh. Jednoduchý protokol trendů je nejhodnotnější postup monitorování, který má produkční tým k dispozici.
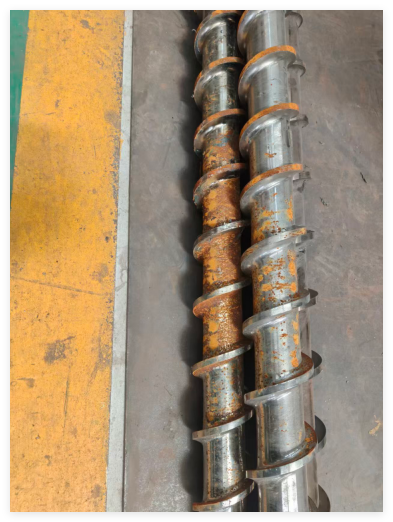 Pokročilé opotřebení a koroze šroubů vyřazených z provozu – konečný stav varovných příznaků, které se objevují o měsíce dříve
Jak se vlastně opotřebení měří
Když se nahromadí varovné signály, dalším krokem je měření. Rozhodují tři čísla:
- Vnější průměr šroubuv několika bodech po délce. Stačí běžný mikrometr; výsledky jsou porovnány s původním výkresem nebo s dobrou referencí.
- Vnitřní průměr hlavněv několika polohách pomocí vnitřního mikrometru nebo vrtoměru.
- Vůle mezi těmito dvěma, vypočteno z prvních dvou hodnot. Toto je jediný nejdůležitější indikátor opotřebení na sestavě.
Thezkontrolujte opotřebení šneku extruderu bez poškozenípostup je napsán pro operátory, kteří potřebují naměřenou hodnotu bez tahání šroubu. Jakmile máte čísla v ruce, porovnejte naměřenou vůli s limitem opotřebení specifickým pro pryskyřici zveřejněným výrobcem. Thebimetalové vedení šroubupublikuje typické limity opotřebení podle rodiny pryskyřic s doporučeným postupem pro každý práh:
Vůle vs limit opotřebení Doporučená akce pod 60 % Naplánujte si další výměnu pro následující plánovanou odstávku 60–80 % Zajistěte si náhradu během aktuálního čtvrtletí nad 80 % Výměnu považujte za naléhavou Ihned po instalaci proveďte základní měření na páru šroub-hlaveň, o kterém víte, že je dobrý. Rychlost, s jakou se clearance mění v průběhu času, je informativnější než jakákoli jednotlivá absolutní hodnota a operátoři, kteří vedou záznam trendů clearance, obvykle zaznamenají blížící se výměnu týdnů nebo měsíců předtím, než jedno měření překročí publikovaný limit.
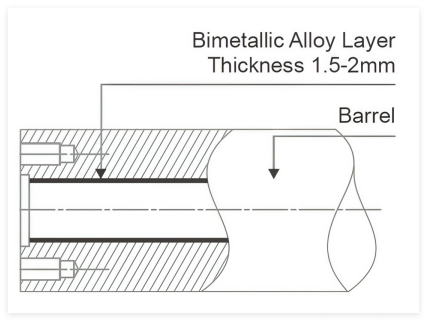 Vrstva bimetalové slitiny, obvykle 1,5–2 mm uvnitř vývrtu hlavně: tloušťka a tvrdost jsou specifikovány při objednávce a ověřeny při kontrole.
Opravit nebo vyměnit? Ne každá opotřebovaná hlaveň potřebuje plnou výměnu.
Vyřeší to tři otázky.
- Je nošení jednotné nebo lokalizované?Jednotné opotřebení na bimetalovém sudu lze někdy znovu vybrousit a vrátit do provozu na další rok. Hluboká rýha nebo zkorodovaná záplata obecně znamená výměnu.
- Je šroub taky opotřebovaný?Výměna jedné součásti bez druhé je zřídkakdy nákladově efektivní: nová hlaveň spárovaná s opotřebovaným šroubem opakuje dobu opotřebení s plnou intenzitou. Thebimetalové vedení šroubupokrývá odpovídající logiku.
- Co stojí neplánované odstávky?Při třísměnném provozu náklady na prostoje na nouzovou výměnu obvykle převyšují jakoukoli úsporu způsobenou extrakcí dalších měsíců z opotřebovaného dílu.
Tam, kde je opotřebení malé, plánovaná odstávka je blízko a zbytek linky je v pořádku, je oprava vhodná. Pokud je opotřebení výrazné nebo sestava již prošla několika generálními opravami, vyměňte ji. Úplná rozhodovací logika je uvedena vPrůvodce výměnou válce extruderu.
Nahraďte jako spárovaný pár.V pětiletém horizontu je párový přístup trvale nákladově efektivnější, protože eliminuje asymetrické opotřebení, které pochází ze spárování nového dílu s opotřebovaným – a zjednodušuje logistiku a snižuje počet nutných plánovaných odstávek.
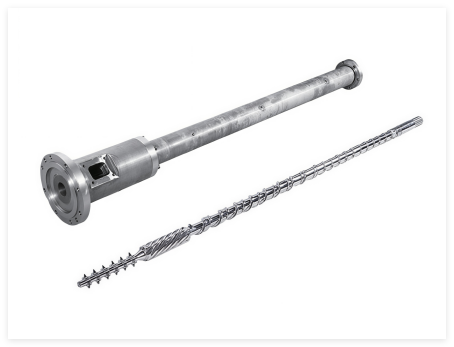 Šroub a hlaveň jako sladěný pár: asymetrické opotřebení představuje skryté náklady na výměnu pouze jedné poloviny
Pět návyků, které měřitelně prodlužují životnost
- Předehřejte podle specifikace.Dodržujte teplotní profil dodavatele pryskyřice a před zahájením šroubování dodržujte předepsanou dobu namáčení. Studené starty s materiálem již v hlavni způsobují nejčastější formu poškození.
- Nikdy netahejte šroub naprázdno.Materiál mezi šroubem a válcem působí jako hydrodynamické médium a jako tepelná ochrana. Několik minut suchého běhu boduje povrch. Prázdná násypka je stav nouze, nikoli stav čekání.
- Použijte proplach kompatibilní s pryskyřicí v provozu.Nekompatibilní čištění hoří; kompatibilní čistí. Před vypnutím proveďte čištění, zejména u materiálů citlivých na teplo nebo korozivních materiálů. Ponechání korozivní pryskyřice v sudu mezi dávkami je jednou z nejrychlejších cest k opotřebení způsobenému korozí.
- Veďte si deník údržby.Třída pryskyřice, procento plniva, teploty zóny, výkon, proud motoru a prostoje. Jednoduchý záznam zviditelní pomalý posun dlouho předtím, než se stane krizí –požádat o šablonu protokolu údržby PIPLL.
Základem všech pěti je školení operátorů. Zkušený tým, který rozumí vztahu mezi provozními parametry a životností komponent, poskytuje podstatně delší servisní intervaly než stejná linka provozovaná méně zkušeným týmem při identickém nastavení stroje. Snížená frekvence výměny, nižší míra zmetkovitosti a méně neplánovaných odstávek z něj činí provozní zásah s nejvyšší pákou, který má vedoucí výroby k dispozici.
Proč je proaktivní výměna levnější
Plánovaná výměna v období plánované údržby je obvykle půldenní práce. Nouzová výměna na lince, která nefunguje, je vícedenní práce a ztráta výstupu. Jakmile se vůle blíží hornímu limitu pro pryskyřici v provozu, naplánujte výměnu na příští plánovanou odstávku a nečekejte na poruchu –Průvodce výměnou válce extruderustanoví aritmetiku nákladů.
Tam, kde jsou prostoje drahé, podržte na místě sadu náhradních šroubů a hlavně. Účetní náklady se vrátí, jakmile se poprvé vyhne vícedenní neplánované odstávce. Zajistěte si náhradní v době plánované výměny tak, aby rozměrově a metalurgicky odpovídala aktuální konfiguraci, a ujistěte se, že její dokumentace odpovídá montáži v provozu, aby tým údržby mohl před instalací ověřit, zda sedí.
 Výrobní závod PIPLL — vysoce výkonné šneky a válce pro globální vytlačovací linky.
Často kladené otázky
Výkon klesá – je to vždy šroub a hlaveň?Ne nutně. Opotřebení kontrolního kroužku, porucha topného pásu a přemostění přívodního hrdla jsou běžné napodobeniny. Vidětproč výstup extruze stoupá a klesá.
Dá se bimetalový sud znovu vyvložkovat?V zásadě ano; v praxi je to málokdy nákladově efektivní. Většina operací nahrazuje celý sud a recykluje ocelový substrát.
Urychluje vyšší propustnost opotřebení?Ano, ale ne lineárně. Výraznějšími urychlovači jsou teplota, znečištění a chod na sucho. Dobře vedená rychlá linka přetrvává špatně vedená pomalá.
Jak poznám důvěryhodného dodavatele?Začněte s avýrobce přímo z výroby se dvěma šroubykterá písemně doloží materiály, rozměry a kontrolu. Vizprocesní dokumentaceanávod k projektu zakázkového šroubového sudu.
S jakou dokumentací by měla být dodána náhradní hlaveň?Certifikát materiálu (frézy), protokol o rozměrové kontrole zahrnující průměr šroubu, průměr válcového otvoru a vypočtenou vůli, protokol o tvrdosti pro jakékoli obložení odolné proti opotřebení a výsledek testu pevnosti spojení pro bimetalové vložky. Thenávod k projektu zakázkového šroubového suduukazuje balíček, který se standardně dodává PIPLL.
Je plánovaná odstávka výměny opravdu jiná?Ano. Plánovaná výměna v odstávkovém okně je čtyř až osmihodinový provoz; nouzová výměna je vícedenní operace zahrnující diagnostiku, urychlené pořízení a instalaci přesčas. Ve většině závodů je tento rozdíl nejsilnějším finančním argumentem pro plánování.
Krátká verze
- Šroubová hlaveň vydrží někde meziosmnáct měsíců a osm let.
- O tom, kde přistanete, rozhodují čtyři faktory:materiál, konstrukce, provozní obálka a disciplína údržby. Všechny čtyři jsou ovladatelné.
- Sledujtešest varovných signálůa jednou nebo dvakrát ročně změřte průměr šroubu a válce.
- Vyměňte proaktivně, když se vůle blíží limitu – anahradit jako sladěný pár.
- Postupujte podlepět provozních návyků. Na nich záleží více než na zakoupeném upgradu.
Šroubová hlaveň je znehodnocující se aktivum. Informovaný provoz materiálně prodlužuje jeho životnost a plánování odstraňuje náklady na neplánované selhání. Ani jedno z nich nevyžaduje specializované znalosti – pouze porozumění faktorům při práci a disciplinovaný přístup k těžbě dřeva. Pro cenovou nabídku na plánovanou výměnu zašlete technickému týmu čísla dílů a malou sadu fotografií.
Potřebujete pomoci s náhradním projektem?
PIPLL vyrábí náhradní šroubové a sudové sestavy pro vytlačovací a recyklační linky a kontroluje OEM výkresy, měření opotřebených dílů a provozní podmínky, aby doporučil správnou metalurgii, geometrii letu a ochranu proti opotřebení.
- Náhradní sestavy šroubu a hlavněpřizpůsobené pro OEM fit
- Bimetalové sudyaskrz kalené šroubypro použití s abrazivem a vysokým obsahem plniva
- Postup kontroly opotřebenía limity opotřebení podle rodiny pryskyřic
- Šablona protokolu údržby, dodávaná s každou cenovou nabídkou na vyžádání
- Materiálový certifikát a zpráva o rozměrové kontrole s každou zásilkou