Languages
داخل البرميل اللولبي المزدوج: كيف تتم إعادة هندسة البلاستيك المعاد تدويره
دليل عملي لكيفية تحول رقائق البطاطس بعد الاستهلاك إلى حبيبات ذات مواصفات محددة - ولماذا تقرر مجموعة البراميل اللولبية ما إذا كان الخط يحقق المال أم لا.
إعادة التدوير بعد الاستهلاك · البرميل المخروطي ذو المسمار المزدوج · الحماية من التآكل · جودة الحبيبات
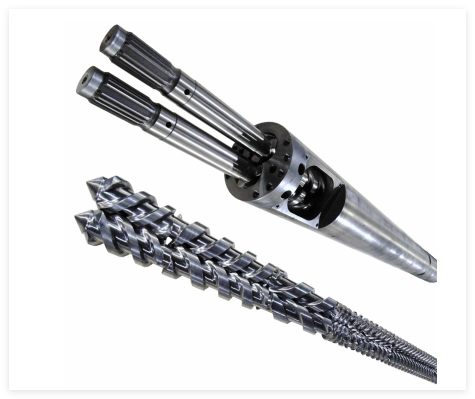
برميل المسمار المزدوج المتوازي
الهندسة البديلة والسبب في أن البراميل المخروطية تهيمن على المهام المعاد تدويرها
من الحزم إلى الحبيبات: حيث يقع الحمل الفني
خط إعادة التدوير بعد الاستهلاك عبارة عن سلسلة من مراحل التكييف والتحويل. يقوم معظمهم بإعداد المادة. يجب على واحد منهم فقط تحويله.
- فرز- مادة مفصولة بواسطة عائلة البوليمر.
- غسل– إزالة المخلفات العضوية وغير العضوية.
- تمزيق- رقاقة ذات حجم ثابت ومتحكم فيه.
- تجفيف- تخفيض الرطوبة إلى مواصفات مناسبة لمعالجة الذوبان.
- البثق- يتم ضغط الرقائق، وتفريغها من الغاز، وصهرها، ومتجانستها، وضغطها من خلال قالب.
- التكوير– حبة مبردّة بالماء ومقطّعة إلى كريات.
- ضغط غير مكتمل → فراغات داخلية تقلل الكثافة الظاهرية.
- خلط غير كاف → خطوط اللون وذوبان عدم التجانس.
- المواد المتطايرة المتبقية → فقاعات السطح على الجزء النهائي.
- تناول الأعلاف.تبدأ الهندسة الموازية في التجويع بمجرد انخفاض الكثافة الظاهرية للرقائق إلى أقل من 0.4 كجم / لتر تقريبًا. تحافظ الهندسة المخروطية المحددة بشكل صحيح على التغذية عند 0.2 كجم/لتر أو أقل.
- الضغط النهائي.تستفيد التطبيقات التي تحتاج إلى ضغط نهائي عالي - حبيبات كثيفة ذات إنتاجية عالية - من بناء الضغط الطبيعي للهندسة المخروطية.
- طاقة.ويتم توليد نفس الضغط باستخدام مدخلات طاقة محددة أقل، مما يؤدي إلى تجنب محرك أثقل ونظام تسخين أكبر.
- التلوث المتبقيوحتى بعد غسلها، تحمل الرقاقات أليافًا ورقية وألومنيوم ودقائق زجاجية وغبارًا معدنيًا. بمجرد ذوبان البوليمر، تصبح هذه شوائب كاشطة صلبة، تعمل على تجويف البرميل مثل مركب اللف المستمر.
- تذوب عدم التجانس.تنتج الدرجات المختلطة ذات اللزوجة المختلفة والتاريخ الحراري ذوبانًا غير متساوٍ، مما يؤدي إلى تحميل الرحلات اللولبية بقص وضغط متقلب.
- بقايا متطايرة ومسببة للتآكل.تعمل الزيوت الغذائية وعوامل التنظيف ومكونات المشروبات على توليد منتجات ثانوية حمضية ومؤكسدة عند درجة حرارة المعالجة، مما يؤدي إلى مهاجمة الأسطح المنتردة قبل التفكير في التآكل الميكانيكي.
- النوى المسمار مزورة.قوة تعب أعلى ومقاومة للصدمات لعزم الدوران الذي تنتجه التغذية غير المنتظمة.
- رحلات تغذية أعمق.كمية أكبر من الحجم في قسم التغذية، لذلك يتم سحب الرقائق منخفضة الكثافة إلى القناة بدلاً من ركوبها في رحلة الطيران.
- بطانة تتحمل مقاومة للاهتراء.التعديل الوحيد الأكثر أهمية - تمت تغطيته في القسم التالي.
- تنفيس الفراغ.تحتفظ العلف المعاد تدويره بمزيد من المواد المتطايرة والرطوبة المحبوسة، والتي يجب إزالتها عند نقطة محددة قبل قسم القياس. يتم تحديد موقع فتحة التهوية ووظيفة مضخة التفريغ مع البرميل، وليس تعديله وتحديثه.
- أراضي الرحلة.هذه هي الأسطح الأسطوانية التي تكون على اتصال مباشر بتجويف البرميل - وهي المناطق الأكثر تآكلًا على المسمار.
- تكنولوجيا السطح.في الخدمة المعاد تدويرها، يحتاجون إلى نفس الحماية التي يوفرها البرميل. توفر PIPLL معيارًاالمسمار البثق ثنائية المعدنوبالنسبة لخيار التكلفة المتوسطة، أمن خلال تصلب المسمارالذي يتفوق على بناء نيتريد قياسي بتكلفة أقل من نظام المعدنين الكامل.
- هندسة الخلط.تستخدم البراغي المعاد تدويرها عناصر العجن أو أقسام الطيران العكسي للخلط التوزيعي والتشتت. إن المقايضة حقيقية: فالخلط القوي ينتج ذوبانًا أكثر انتظامًا ولكن أيضًا يؤدي إلى ارتفاع الضغط المحلي الذي يشدد على محمل الدفع.
- جودة تصميم مجموعة البرميل اللولبي.
- انضباط فريق التشغيل في الحفاظ عليه.
- شهادة المواد للبرميل الموردة.
- نتيجة اختبار قوة الترابط للبطانة ثنائية المعدن.
- تقرير فحص يغطي قطر المسمار في نقاط متعددة على طول.
وبالتالي فإن أي عدم كفاءة في مجموعة البرميل اللولبي يظهر في الحبيبات النهائية، وليس في مكان آخر:
والعكس صحيح أيضاً. يمتص التجميع المحدد جيدًا درجة ذات مغزى من التباين الأولي في إمدادات الرقائق، وبالتالي فإن الاستثمار يؤتي ثماره عبر الخط بأكمله وليس في الطارد وحده.
لماذا الهندسة المخروطية هي المعيار للمواد الخام المعاد تدويرها
تصل الحبيبات البكر إلى حلق التغذية في صورة مادة صلبة موحدة عالية الكثافة. تقشر المعاد تدويرها لا. إنها غير منتظمة من حيث الهندسة، وأقل كثافة، وغير متسقة في سلوك الذوبان، لذلك يجب على المسمار أن يمسك بالمادة الخام بشكل فعال بدلاً من مجرد نقلها.
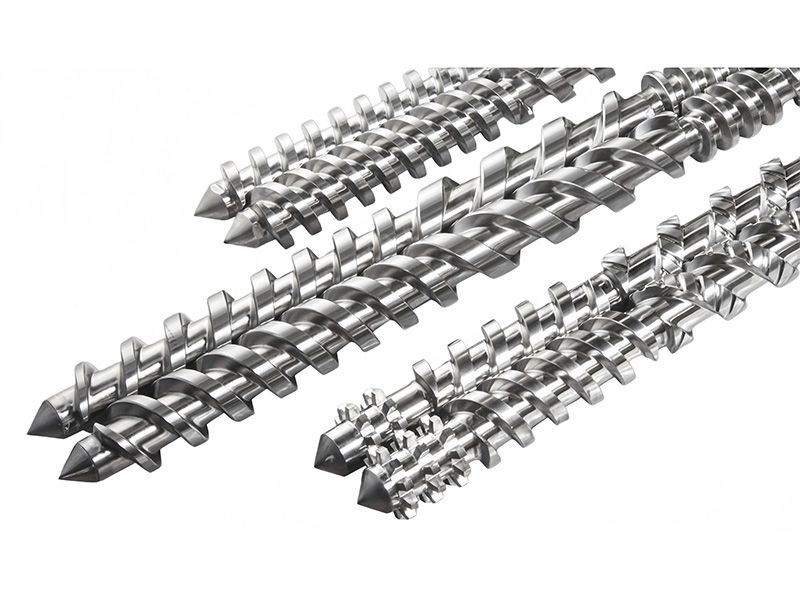
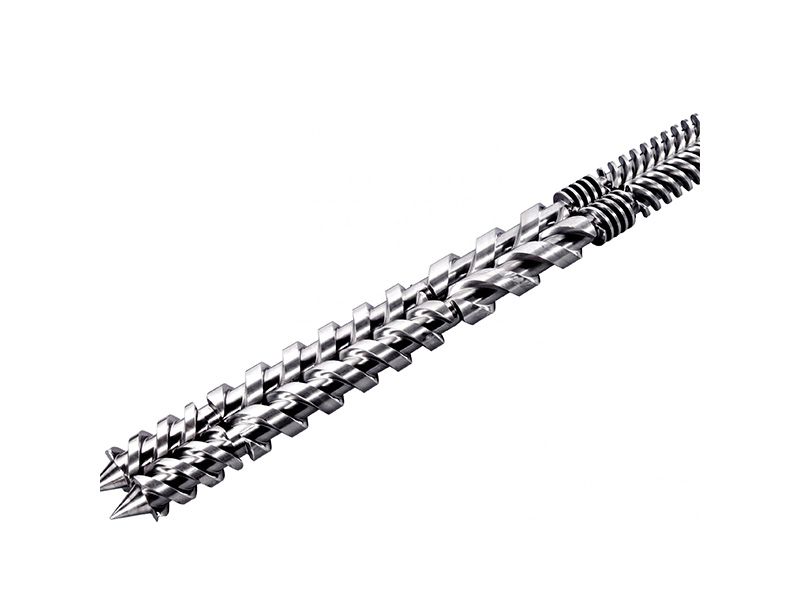
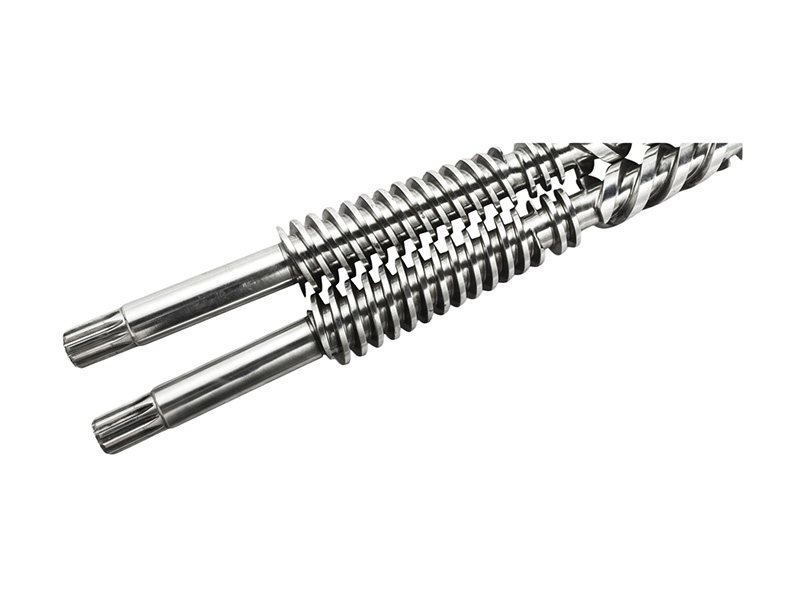
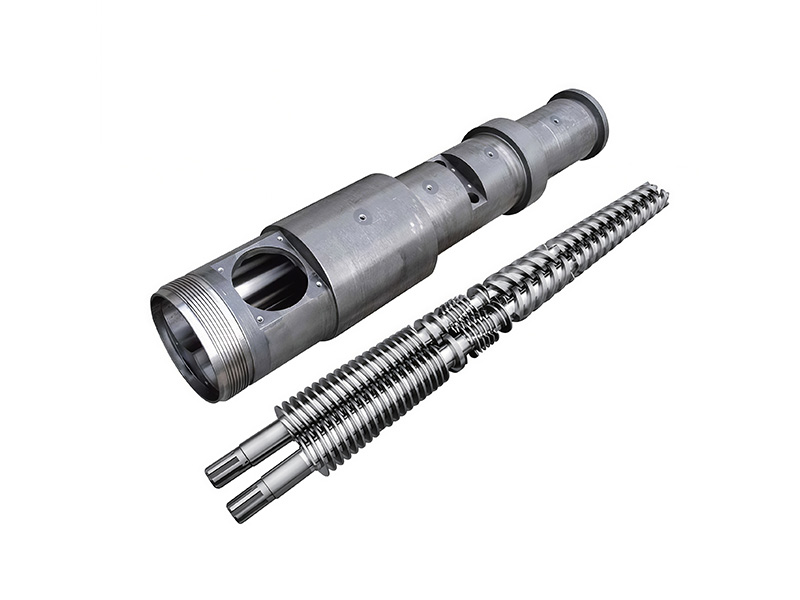
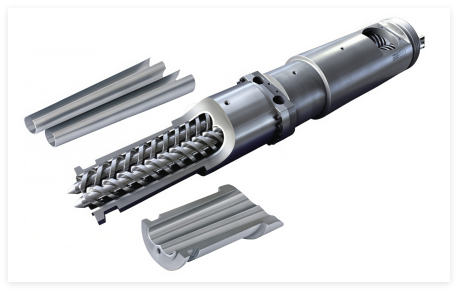
أبرميل المسمار المزدوج المخروطييحل هذا هندسيا. عندما تتناقص البراغي نحو نهاية القالب، يتناقص الحجم بين الرحلات بشكل تدريجي، لذلك يتم ضغط الرقائق السائبة إلى ذوبان كثيف خالٍ من الفراغات دون التغذية الجائعة أو ارتفاع الهندسة الموازية التي يمكن أن تنتج.
| الهندسة | تناول الأعلاف على رقائق منخفضة الكثافة | عتبة التغذية الجائعة | بناء الضغط النهائي | واجب المعاد تدويره نموذجي |
|---|---|---|---|---|
| التوأم المخروطي | ممتاز | ≈0.2 كجم/لتر أو أقل | قوي وطبيعي | الاختيار القياسي |
| توأم متوازي | محدود | ≈0.4 كجم/لتر | يحتاج إلى المزيد من قوة المحرك | خلطات مركبة وعذراء وجافة |
يبدأ التكوير بجودة الذوبان
يتم تبريد الشريط الذي يترك القالب بالماء ويتم قطعه بواسطة قاطعة دوارة. تعتمد جودة القطع وشكل الحبيبات على مدى تجانس الذوبان عند القالب. يعمل الذوبان المتجانس والخالي من الفراغات على تحسين جودة القطع وتقليل الغرامات، مما يؤدي بدوره إلى زيادة الكثافة الظاهرية وجودة المعالجة. التكوير الصفحة برميل المسمار التوأم المخروطيةيوثق التكوين الذي تحدده PIPLL للحبيبات المعاد تدويرها بدرجة المواصفات.
لماذا تستهلك المواد الخام المعاد تدويرها الأجهزة بشكل أسرع
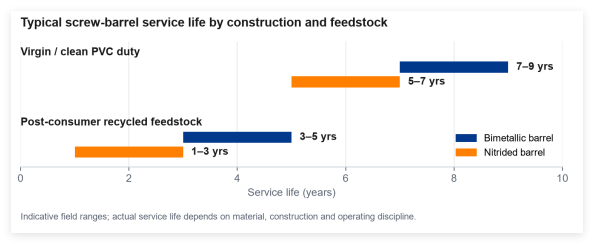
أبرميل المسمارفي خط تركيب PVC البكر يصل عادةً إلى نهاية العمر خلال خمس إلى سبع سنوات. وفي خط المواد الخام المعاد تدويره ذي الإنتاجية المماثلة، يمكن أن ينخفض هذا الرقم إلى النصف أو أسوأ. ثلاث آليات تعمل معًا.
تعديلات التصميم الخاصة بالواجب المعاد تدويره
أبرميل برغي مخروطي مزدوج من المواد المعاد تدويرهاإن الأمثل للـ PVC أو PE البكر ليس الأداة المناسبة للخط المعاد تدويره. أربعة تعديلات مهمة.
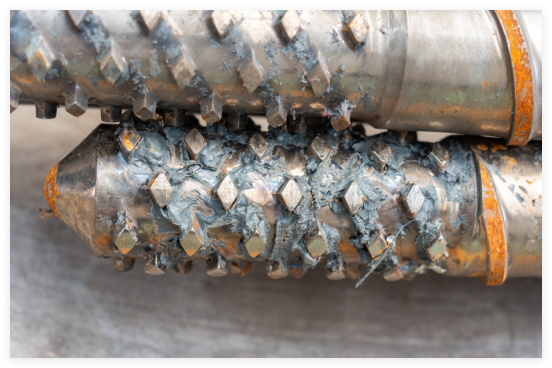
تنشر PIPLL المواصفات وعائلات الراتنج ونطاقات الإنتاجية لهذا التكوين علىبرميل برغي مخروطي مزدوج من المواد المعاد تدويرها. تم توثيق حالة الحشو العالي ذات الصلة الوثيقة - تحميل الكالسيوم الثقيل، WPC وSPC - علىأسطوانة لولبية مزدوجة مخروطية من البوليمر ذات تعبئة عالية.
ثنائية المعدن أو النتريد: قرار الحماية من التآكل
تهيمن تقنيتا الخطوط الملاحية المنتظمة على السوق، وتختلف تكاليفهما وعمر الخدمة بشكل حاد.
| معيار | نيتريد | ثنائية المعدن |
|---|---|---|
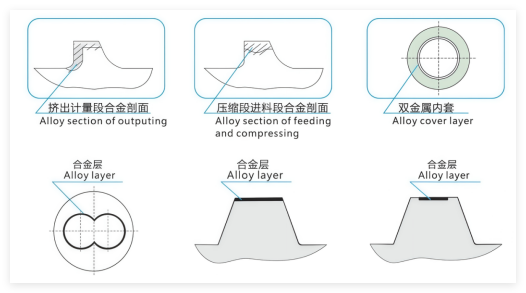
| بناء | تصلب العلبة حراريًا وكيميائيًا، بعمق أقل من ملليمتر | Ni-Fe-Cr-B أو سبيكة غنية بالكوبالت، 2-3 مم، منصهرة بالفولاذ |
| صلابة السطح | عادة 900-1000 جهد عالي، يتناقص مع العمق | أعلى من 60 HRC من خلال عمق السبائك بالكامل |
| مقاومة التآكل | مناسب للبوليمر النظيف غير المملوء | عدة مرات من نيتريد |
| التكلفة الأولية | أقل بنسبة 40-50% على مجموعة مخروطية مكافئة مقاس 65 مم | أعلى |
| أفضل واجب | PVC البكر، PE البكر، بوليمر نظيف غير معبأ | مملوءة بالزجاج، مملوءة بالمعادن، معاد تدويرها بعد الاستهلاك |
في حالة استخدام مادة PVC الخام أو مادة البولي إيثيلين الخام، تعد عملية النيترة هي الخيار الاقتصادي: تكلفة أولية أقل وتكلفة مقبولة لكل سنة من الخدمة. في الأعمال المملوءة بالزجاج أو المملوءة بالمعادن أو المعاد تدويرها بعد الاستهلاك، يفضل فرق تكلفة التشغيل البناء ثنائي المعدن حتى عند إنفاق أعلى - عادةً ما تدوم المجموعة ثنائية المعدن المجموعة المنتردة بعامل من اثنين إلى ثلاثة، مما يعكس حساب التكلفة لكل سنة بشكل حاسم.
التفاصيل الهندسية لكلا البناءين موجودة فيمادة البرميل اللولبي ثنائية المعدن أو المنتردةودليل برميل المسمار ثنائية المعدن، والذي يغطي أيضًااختيار سبائك.
المسمار هو نصف النظام
يتم التركيز على البرميل نظرًا لحجمه وتكلفته، ولكن يتحمل المسمار مسؤولية متساوية عن مظهر تآكل الخط.
من ذوي الخبرةالشركة المصنعة للبرميل التوأميطابق تكوين الخلط مع ملف تعريف اللزوجة للمادة الأولية الفعلية بدلاً من تطبيق هندسة واحدة على كل وصفة.
ثلاثة عيوب في الحبيبات ذات سبب ميكانيكي
معظم عيوب الجودة في الكريات المعاد تدويرها تنشأ في مجموعة البرميل اللولبي، وليس في البوليمر.
| عيب | سبب ميكانيكي | العلاج الصحيح |
|---|---|---|
| بقع سوداء | البوليمر المتفحم في الزوايا الميتة لقسم الخلط البالي، أو في خدوش التجويف | تصحيح الهندسة أو إعادة تسطيح البرميل - التطهير يخفيها فقط |
| عدم تجانس اللون والذوبان | المسمار ينقل بدلاً من الخلط | تكوين عنصر الخلط مطابق لنطاق اللزوجة، وليس تغيير مصدر الراتنج |
| انخفاض الكثافة الظاهرية للحبيبات | عدم كفاية الضغط في اتجاه المنبع من القالب؛ قسم التغذية المتعطش أو نسبة الضغط المخروطي غير كافية | المواصفات المخروطية الصحيحة في مرحلة التصميم |
تمرين عملي: خذ عينة من مخرجات الحبيبات الحالية وسجلها وفقًا لهذه المعايير الثلاثة. إذا كان أي منها معطلاً، يكون السبب دائمًا تقريبًا في التجميع ويمكن تصحيحه عن طريق إعادة التصميم أو الاستبدال الناتج عن التآكل. المواد المضافة ومزج ما بعد البثق يخفي الأعراض. فقط تغيير هندسة المعالجة يزيله.
من أين يأتي الهامش بين القائمين على إعادة التدوير فعليًا
نادرًا ما يكون الفرق في هامش التشغيل بين شركتي إعادة تدوير لهما نفس الحجم، ويعملان بمواد خام مماثلة، هو سعر المواد الواردة. ويعود الأمر إلى أمرين:
مصممة لغرض معينبرميل برغي مخروطي مزدوج من المواد المعاد تدويرها، التي يتم تشغيلها داخل غلاف المواصفات الخاص بها ويتم فحصها وفقًا لجدول زمني مخطط له، تتفوق في الأداء على خط متطابق على ما يبدو يشغل برميلًا عامًا في كل مقياس مهم - جودة الحبيبات واستقرار الإنتاجية ووقت التوقف غير المخطط له.
ثلاث وثائق للطلب من أي مورد
الشركة المصنعة مباشرة من المصنع مثلبيبلتوفر هذه المنتجات الثلاثة بشكل قياسي مع كل شحنة، جنبًا إلى جنب مع الوثائق الموثقةعملية التصنيعوسعةبيانات. عادة ما يستوفي القائمون على إعادة التدوير الذين يقومون بالشراء بالسعر وحده فرق التكلفة في أوقات التوقف غير المخطط لها بدلاً من خط الشراء.
تستحق إحدى مراحل المنبع اهتمامًا منفصلاً. للتجفيف تأثير غير متناسب على عمر الطارد: يؤدي التجفيف غير الكامل إلى وضع البخار في المصهور، والفراغات في الحبيبات، والتآكل الموضعي على التجويف. يؤدي تقديم الرقائق بمواصفات الرطوبة الصحيحة إلى إطالة عمر البرغي والبراميل بشكل مستقل عن تقنية الحماية من التآكل التي تم اختيارها. ويحكم نفس المبدأ قطاعات WPC وSPC المجاورة، حيثمعالجة حشو عاليةهو سائق التآكل المهيمن.
الأسئلة المتداولة
من الناحية الفنية، نعم، ولكن البرميل المركب القياسي لم يتم تحسينه ليتناسب مع ملف تعريف التآكل للمواد الخام المعاد تدويرها. عادةً ما يتجاوز الانخفاض في عمر الخدمة والزيادة في فترات التوقف غير المخطط لها التوفير في عملية شراء منخفضة التكلفة.
بالنسبة لرقائق PET بعد الاستهلاك، نعم. تدمر بقايا ألياف الورق وتلوث الألومنيوم سطح النتريد في جزء صغير من دورة عمل البطانة ثنائية المعدن. يرىتعظيم عمر المسمار والبرميل في رقائق PET وإعادة الطحن الصلبة.
بشكل عام نعم، فالبولي إيثيلين أكثر ليونة وأقل كشطًا، على الرغم من أن التلوث لا يزال مهمًا. الصفحة بثق PEيصف إعداد الخط النموذجي.
كل ستة أشهر. استخدمتحقق من تآكل برغي الطارد بدون تمزيقالإجراء في نافذة إيقاف التشغيل المخطط له