






 Languages
Вентилований стовбур екструдера 6 Перевірки перед модернізацією вентиляційного отвору
Стовбур екструдера з вентиляцією
6 Перевірки перед модернізацією вентиляційного отвору
Стовбур екструдера з вентиляцією не є універсальним засобом для усунення бульбашок, запаху, забруднення чи нестабільного виходу. Це може сприяти вивільненню вологи та летких газів у відповідних процесах, але також змінює баланс тиску, конструкцію шнека та механічне розташування екструдера. PIPLL перевіряє ці умови, перш ніж рекомендувати модернізацію вентиляційного отвору.
PIPLL розглядає питання вентиляційного отвору як процес і компонент разом, тому що порт, правильний для одного матеріалу або лінії, може бути непридатним для іншого.
Перш ніж модифікувати стовбур, перевірте, чи справді дефект походить від газів або вологи, чи підходить матеріал для вентиляції та чи може наявний гвинт транспортувати та повторно стискати розплав після вентиляційної секції. Для ширших потреб у шнеках і бочках,індивідуальне обслуговування гвинтів і бочокможна переглянути разом з проектом вентиляції.
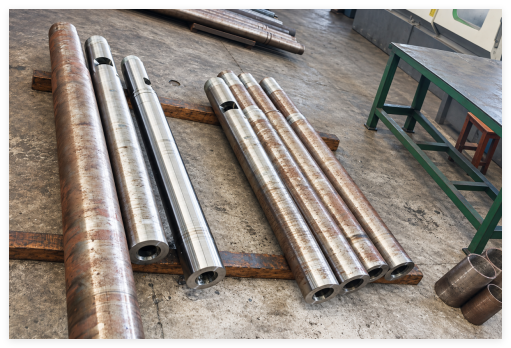
Визначте проблему, яку повинен вирішити вентиляційний отвір
Почніть з доказів, а не з припущення, що вентиляційний отвір вирішить кожен недолік. Стовбур екструдера з вентиляцією можна розглядати, якщо вловлена волога, залишкові леткі речовини або гази пов’язані з матеріалом і постійно з’являються в продукті або процесі. Це менш імовірно, щоб вирішити проблеми, викликані забрудненням, поганим змішуванням, заблокованим екраном або нестабільною матрицею.
- > Коли з’являється дефект і чи змінюється він після висихання чи зміни матеріалу
- > Джерело матеріалу, відсоток повторного подрібнення та будь-який відомий вміст вологи чи летких речовин
- > Симптоми продукту, такі як бульбашки, порожнечі, запах, сліди на поверхні або коливання тиску
- > Поточна температура розплаву, продуктивність, швидкість шнека та історія останніх зупинок
Підтвердьте, що матеріал і процес потребують вентиляції
Деякі перероблені, гігроскопічні матеріали або матеріали, що містять летючі речовини, можуть виграти від контрольованої вентиляції, тоді як інші лінії краще обслуговуються завдяки вдосконаленій сушці, транспортуванню матеріалів або практиці очищення. Стовбур екструдера з вентиляцією слід обирати тому, що це підтверджується матеріалом і технологічними даними, а не тому, що лінія має загальні проблеми з якістю.
PIPLL запитує фактичний полімер, добавки, політику повторного подрібнення та умови виробництва, щоб питання вентиляції можна було відокремити від ширших питань щодо матеріалів та обладнання.
Сушіння все одно слід перевіряти, навіть якщо розглядається вентиляція. Вентиляційний отвір може допомогти видалити обмежену кількість газу або вологи під час відповідного процесу, але він не є заміною рекомендованих постачальником умов поводження. Якщо перевірка контрольованого сушіння усуває дефект, найкращим заходом може бути виправлення підготовки матеріалу, а не переробка стовбура екструдера. Дізнайтеся більше проПластівці ПЕТ і жорстке повторне подрібненняобробки.
Перегляньте профіль гвинта навколо вентиляційної зони
Вентиляційний отвір потребує належних умов тиску. Перед вентиляційним отвором гвинт повинен розплавитися та транспортувати матеріал, не витісняючи його з отвору. Нижче за потоком він повинен повторно стиснути та перекачати розплав до матриці. Стандартний гвинт, розроблений для ствола без вентиляції, може не створити безпечну або стабільну вентиляційну зону.
Для модифікації стовбура екструдера з вентиляцією PIPLL перевіряє наявний профіль польоту, робочу довжину, стан подачі та доступний простір, перш ніж вирішити, чи потребує переробки шнек, стовбур або обидва компоненти.одношнековий стволгеометрія є ключовою частиною цієї оцінки.
Знайдіть вентиляційний порт і допоміжне обладнання
Розташування порту є механічним і технологічним рішенням. Він повинен відповідати передбачуваній зоні низького тиску, зберігаючи нагрівач, охолодження, підтримку та підключення стовбура. Вентиляційний вузол також може потребувати кришки, системи обробки конденсату, вакуумного з’єднання або іншого допоміжного обладнання залежно від застосування.
PIPLL підтверджує ці інтерфейси перед механічною обробкою вентильованого стовбура екструдера, щоб запропонований порт не суперечив встановленій лінії.
Пункт для підтвердження Чому це важливо Що може піти не так, якщо пропустити Розташування вентиляційного отвору по робочій довжині Матеріал повинен досягати порту за відповідних умов розплаву та тиску Матеріал може вириватися з порту або вентиляція може мати незначний ефект Геометрія гвинта до і після порту Гвинт повинен створювати контрольовану вентиляційну зону та відновлювати тиск за потоком Погане транспортування, нестабільний тиск або непостійний вихід Розташування охолодження нагрівача та опори стовбура Порт змінює корпус стовбура та теплове розташування Механічні перешкоди або нерівномірний контроль температури Вимоги до вакууму або вентиляції Деякі програми потребують контрольованого видалення газу, а не відкритого порту Пари, запах або недостатнє видалення летючих речовин Відкритий і вакуумний вентиляційний отвір – різні рішення
Відкритий вентиляційний отвір може підійти для процесу зі скромними вимогами до видалення газу та добре контрольованими умовами матеріалу. Система з вакуумним підтримкою має різні вимоги до герметизації, обробки випарів, технічного обслуговування та контролю роботи. Жоден із варіантів не слід вибирати лише за фотографією стовбура. Мають значення поведінка матеріалу, тиск у вентиляційній зоні, цільовий вихід і обладнання на місці.
PIPLL може оцінити гвинтову та стовбурову сторону проекту, тоді як замовник також повинен підтвердити практичні вимоги до будь-якого вакуумного обладнання або обладнання для роботи з димом у відповідних спеціалістів лінії та місця. Це зберігає механічну конструкцію у відповідності з фактичною установкою, а не розглядає вентиляційний порт як ізольовану модифікацію.
Перевірте ліміти процесу вгору та внизу
Стовбур екструдера з вентиляцією впливає більше, ніж сам стовбур. Необхідно переглянути консистенцію корму, практику сушіння, стан ситової упаковки, тиск матриці та стабільність знімача або гранулювання. Якщо лінія вже близька до межі тиску або виходу, модернізація може виявити інші обмеження в іншому місці процесу.
PIPLL порівнює дані лінії з практичною метою замовника, чи то зменшення видимих дефектів, покращення стабільності процесу чи обробка зміненої сировини. Це допомагає зосередити модифікацію на певній вимозі.
Вентиляційна зона також повинна залишатися доступною для огляду. Накопичення матеріалу навколо отвору, кришки або підключеного обладнання може вплинути на ефективність вентиляції та створити власний тягар очищення. Включіть доступ, практику очищення та процедуру зупинки в обговоренні проекту, щоб нову конфігурацію можна було підтримувати в нормальному виробництві.
Вирішіть, чи модернізація є правильним шляхом
Модернізація може бути доцільною, коли матеріал і процес явно потребують вентиляції, а наявна машина може прийняти необхідні зміни барабана та гвинта. Це може бути неправильним вибором, якщо справжньою причиною є погане сушіння, забруднення, пошкоджена матриця, неправильний контроль температури або знос, який уже перешкоджає стабільному транспортуванню.
PIPLL може допомогти порівняти ці можливості з доступними даними про лінію та інформацією про компоненти, перш ніж замовник зобов’яжеться змінити ствол.
- Перевірте дефект за допомогою контрольованих матеріалів і виробничих записів.
- Підтвердьте матеріальний стан і практичну причину вентиляції.
- Надайте паспортну табличку машини, поточні деталі гвинта та стовбура, фотографії та креслення, якщо є.
- Перед початком обробки перегляньте наявний профіль польоту, інтерфейси стовбура та вимоги до нижньої частини.
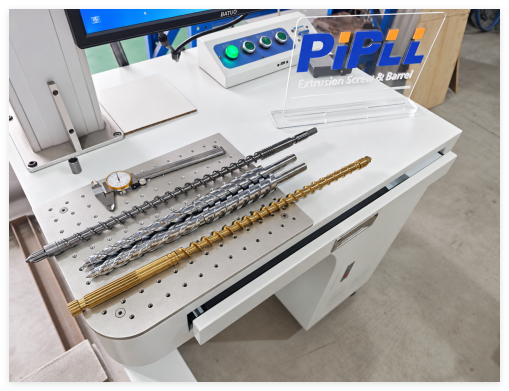
Рисунок 2. Перевірка розмірів підтримує повний огляд гвинта та стовбура. Показані невеликі частини є лабораторними або контрольними одиницями.
Що надіслати для огляду бочки вентильованого екструдера
Для корисного огляду потрібна інформація про матеріал, поточні дані лінії та механічні деталі разом. Надішліть PIPLL модель екструдера, інформацію про полімер і добавки, відсоток повторного подрібнення, опис дефекту, поточну продуктивність, температурний профіль, дані про тиск, фотографії шнека та бочки, а також будь-які креслення або виміряні розміри.
Якщо наявні компоненти можна зняти, сфотографуйте вентиляційну зону та закрутіть їх у встановленій орієнтації перед чищенням або пакуванням. Покажіть також підключення коробки передач, горловину подачі, інтерфейси нагрівача та охолодження. Ці посилання допомагають запобігти уникненню локальних механічних обмежень у проекті вентильованого стовбура екструдера.
Підтвердьте процес перед зміною стовбура
Стовбур екструдера з вентиляцією може покращити відповідний процес, але його слід розглядати як відповідний проект шнека та стовбура, а не як один отвір, доданий до існуючої частини. Спочатку підтвердьте причину, матеріал, зони тиску, профіль гвинта та інтерфейси машини. Це дає модернізацію практичну основу для стабільної роботи.
Зв’яжіться з компанією PIPLL, якщо вам потрібен технічний огляд бочки екструдера з вентиляцією або заміни шнека та конфігурації стовбура. Дізнайтеся більше проПроцес виробництва PIPLL.
Контактна особа з технічних питань і продажів
Гаррі Цзян | PIPLL
Шнекові та бочкові рішення для екструзії пластику
Електронна адреса: Harry@pipll.com
WhatsApp: +86 182 6854 1152
www.pipll.comАбозверніться до PIPLLдля перевірки структурованої заміни.




