Languages
Guía de ingeniería para tornillos y barriles bimetálicos: metalurgia, selección de aleaciones, compatibilidad de polímeros y análisis del coste total de propiedad durante toda la vida
1. Resumen ejecutivo y descripción general de la metalurgia
El rápido crecimiento de los termoplásticos de ingeniería de alto rendimiento, como el PA66 reforzado con entre un 30 % y un 50 % de fibras de vidrio, compuestos de PBT/PET, retardantes de llama sin halógenos (HFFR) y polímeros de temperaturas ultraaltas como PEEK, LCP y PEI, ha expuesto los límites de rendimiento de los aceros nitrurados convencionales.
Los componentes nitrurados estándar (como 38CrMoAlA / SACM645) presentan una capa superficial endurecida delgada (0,4–0,7 mm de profundidad, HV 850–950). En entornos abrasivos o corrosivos, esta fina capa se desgasta entre 2 y 6 meses de funcionamiento continuo. Una vez roto, el sustrato blando subyacente (HRC 28–32) se degrada rápidamente, lo que provoca una pérdida dimensional grave, contaminación del producto y costosos tiempos de inactividad no programados.
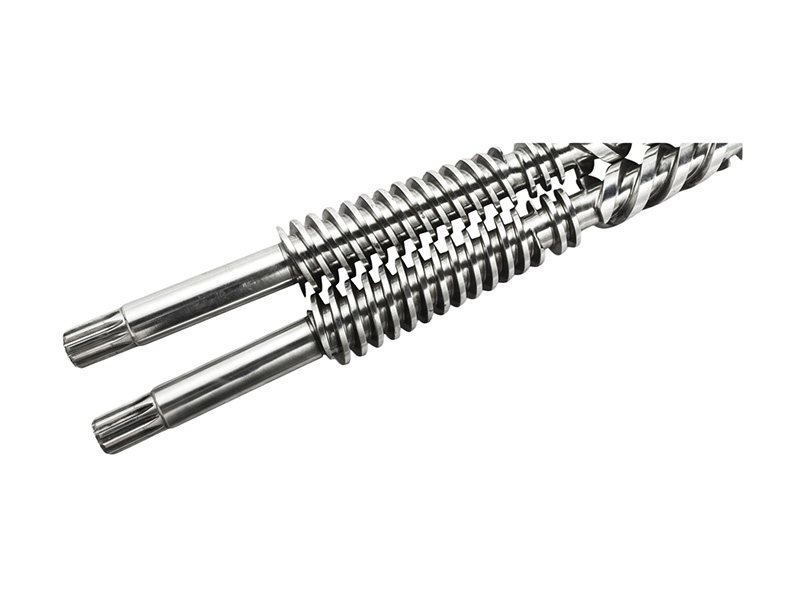
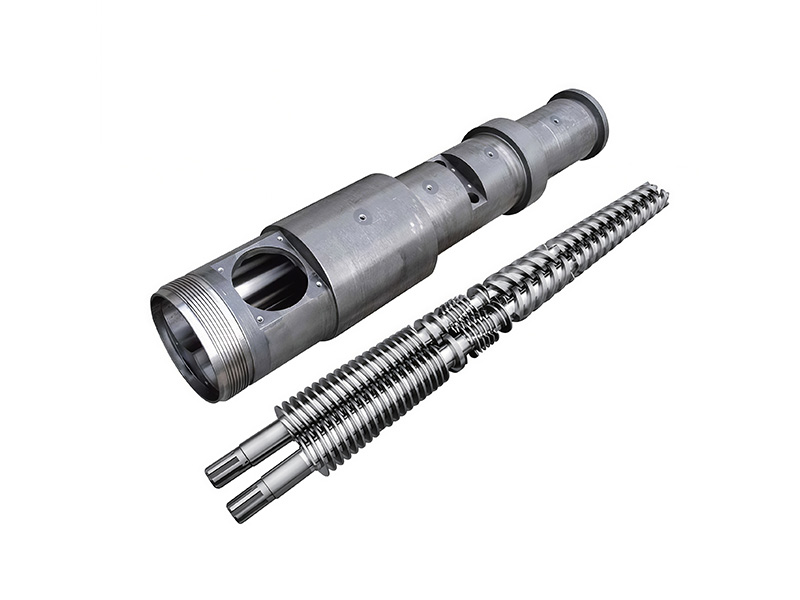
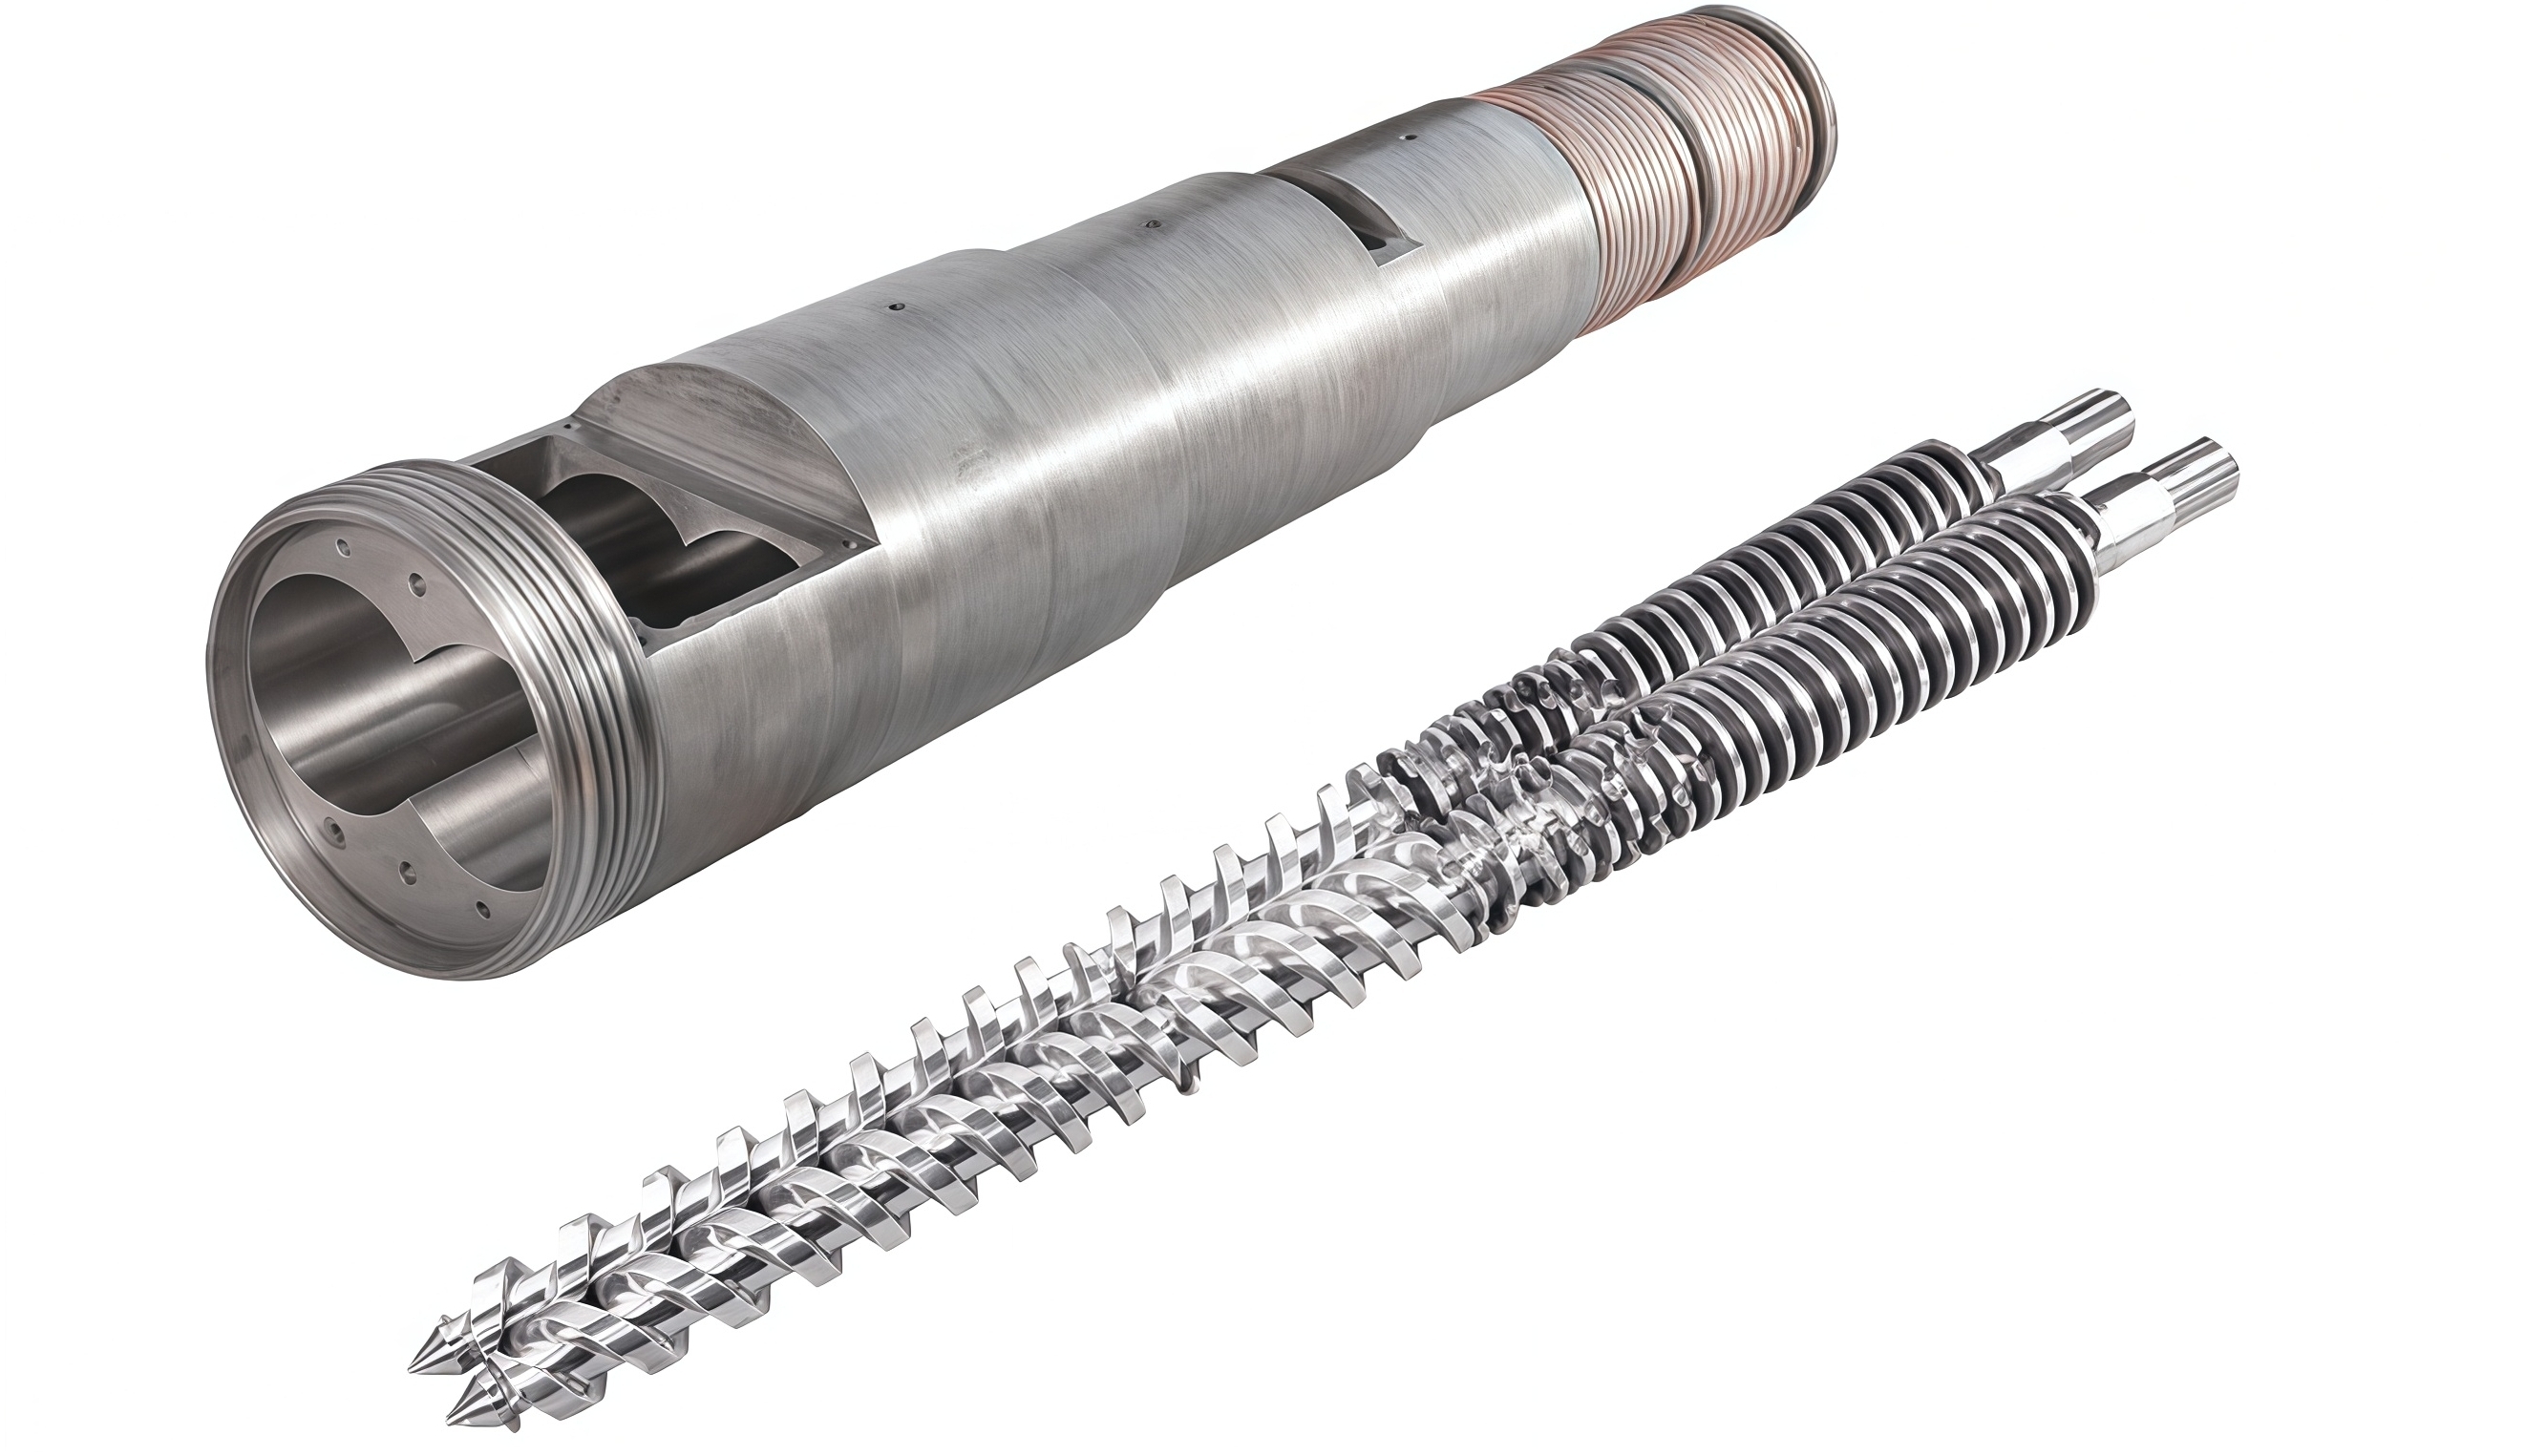
BimetálicoLa tecnología resuelve este problema mediante la unión metalúrgica de una capa de aleación gruesa (1,5 a 2,5 mm) altamente resistente al desgaste y a la corrosión sobre un sustrato de acero resistente a los golpes. Esta estructura compuesta proporciona una resistencia al desgaste excepcional al tiempo que mantiene la dureza estructural.
3. Análisis químico y metalúrgico de cuatro principales sistemas de aleaciones bimetálicas
Seleccionar la aleación bimetálica óptima requiere hacer coincidir la microestructura y la composición química del material con las condiciones específicas de desgaste y corrosión de la aplicación de procesamiento.
| Sistema de matriz de aleación | Rango de dureza | Resistencia a la abrasión | Resistencia a la corrosión | Metalurgia central y microestructura | Aplicación de procesamiento típica |
|---|---|---|---|---|---|
| Aleaciones a base de Fe (matriz de hierro) | CDH 58 – 64 | ★★★☆☆ | ★★☆☆☆ | Matriz Fe-Cr-C reforzada con carburos de cromo primarios (Cr7do3). Excelente valor para entornos no corrosivos y de desgaste moderado. | Plásticos de uso general (PP, PE, PS) con <15 % de carga mineral o de vidrio. |
| Aleaciones a base de Ni (matriz de níquel) | CDH 52 – 58 | ★★★★☆ | ★★★★★ | Matriz de Ni-Cr-B-Si que contiene boruros y siliciuros de níquel. Excepcional resistencia a la corrosión ácida y al ataque químico. | Plásticos corrosivos: PVC rígido, CPVC, fluoropolímeros (PVDF), resinas ignífugas. |
| Aleaciones de cobase (matriz de estelita) | CDH 46 – 52 | ★★★☆☆ | ★★★★★ | Matriz de Co-Cr-W que proporciona una excepcional dureza térmica al rojo hasta 650 °C y resistencia a la liberación de gases corrosivos. | Resinas de ingeniería de alta temperatura: LCP, PEEK, PEI, PPS procesadas por encima de 350°C. |
| Carburo de tungsteno (compuesto WC) | CDH 62 – 68 | ★★★★★ | ★★★★☆ | Carburo de tungsteno de microgrado del 60% al 85% (WC/W2C) partículas incrustadas en una matriz resistente de Ni-Cr. Máxima protección contra el desgaste. | Abrasión extrema: 30%–50%+ PA66 relleno de vidrio, fibra de carbono, compuestos cerámicos. |
4. Matriz integral de selección de resina polimérica para metalurgia
Hacer coincidir el par metalúrgico correcto de tornillo y cilindro con el grado de resina procesado previene el desgaste prematuro y garantiza una vida útil predecible del equipo.
| Categoría de resina | Ejemplos de compuestos poliméricos | Metalurgia de tornillos recomendada | Metalurgia de barriles recomendada | Multiplicador de vida útil esperado |
|---|---|---|---|---|
| Resinas comerciales sin carga | PP, PE, PS, ABS, resina PET | Acero Nitrurado Estándar (38CrMoAlA / SACM645) | Acero Nitrurado Estándar (38CrMoAlA / SACM645) | 1,0× (valor inicial 12 a 18 meses) |
| Reforzado con fibra de vidrio baja/media | PA6/66 + 15% FG, PBT + 15% FG | PTA de perfil de tornillo revestido con aleación de base Fe/Ni-Base | Barril bimetálico fundido centrífugamente a base de Fe | 2,5× – 3,0× |
| Alto GF / Relleno altamente abrasivo | PA66 + 30%–50% GF, PBT + 40% GF, Fibra de carbono | Tornillo bimetálico (30%–50% WC revestido de PTA de carburo de tungsteno) | Barril bimetálico centrífugo de carburo de tungsteno (WC 40%) | 4,0× – 6,0× |
| Corrosivo/generador de ácido | PVC rígido, CPVC, fluoropolímeros (PVDF), HFFR | Tornillo revestido de PTA con base de Ni o tornillo de acero inoxidable 9Cr18Mo | Barril bimetálico fundido centrífugamente base Ni (Ni-60) | 3,5× – 5,0× |
| Alta temperatura/corrosivo/abrasivo | LCP + 40% GF, PEEK + 30% GF, PEI, PPS | Tornillo bimetálico con base de cobalto (estelita) o WC | Barril bimetálico a base de cobalto/carburo de tungsteno | 4,0× – 5,5× |
2. Procesos de fabricación: fundición centrífuga y revestimiento de PTA
Lograr una unión metalúrgica libre de defectos entre la aleación base y el revestimiento protector requiere procesos de fabricación especializados tanto para el cilindro como para el tornillo.
-
2.1 Fundición centrífuga para barriles
Barriles bimetálicosse producen mediante fundición centrífuga de alta temperatura. Los polvos de aleación de precisión (base Fe, base Ni, base Co o compuesto WC) se distribuyen uniformemente dentro de un tubo de respaldo de acero de aleación sin costura (p. ej., 4140 o 38CrMoAlA).
El conjunto se sella, se coloca en un horno especializado y se calienta a 1050°C-1250°C para fundir completamente el polvo de aleación. El horno hace girar el tubo a altas velocidades de rotación, generando fuerzas centrífugas superiores a 50G. Esta fuerza impulsa el líquido de aleación de alta densidad hacia afuera contra la pared interior, expulsando gases, escoria e impurezas. A medida que se enfría, se forma un revestimiento denso y sin poros (de 1,5 a 2,5 mm de espesor), fusionado a la carcasa de acero.
-
2.2 Revestimiento de plasma y láser PTA para tornillos
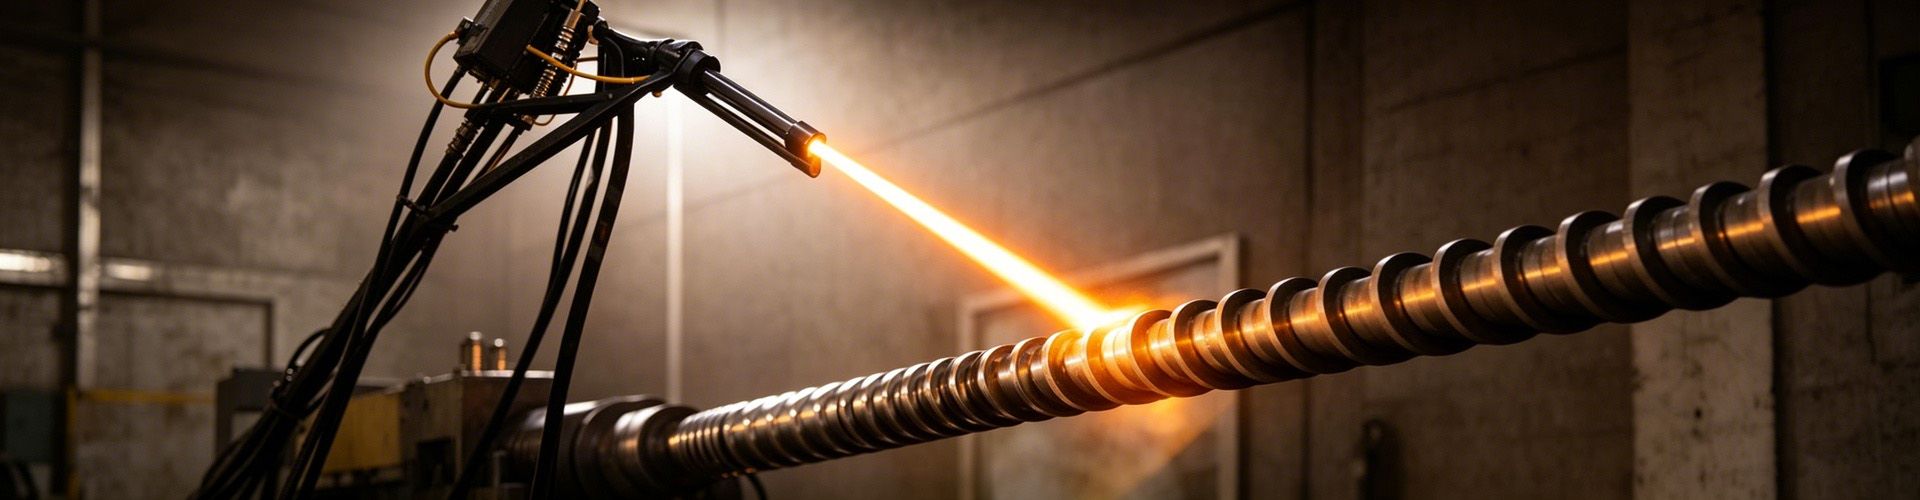
tornillos bimetálicosse fabrican utilizando un revestimiento duro de arco de transferencia de plasma (PTA) o un revestimiento láser de alta potencia. Un soplete de plasma de arco o un rayo láser enfocado funde tanto la superficie del sustrato del tornillo como el polvo de aleación atomizado (que contiene partículas de carburo de tungsteno suspendidas en una matriz de níquel o cobalto).
Este proceso deposita una capa de desgaste densa (de 1,5 a 2,0 mm de espesor) en las crestas de las hélices del tornillo o en toda la superficie del canal. El bajo aporte de calor minimiza la dilución con el metal base, preservando la alta dureza y resistencia a la corrosión del recubrimiento de aleación depositado.
5. Análisis financiero del coste total de propiedad (TCO) y del ROI
Si bien los componentes bimetálicos requieren una inversión inicial mayor que las unidades nitruradas, su vida operativa prolongada y su menor tiempo de inactividad generan costos operativos generales más bajos.
A continuación se muestra un análisis financiero del TCO de 3 años para una máquina de moldeo por inyección de Ø55 mm que procesa continuamente PA66 reforzado con 30 % de fibra de vidrio (PA66 + 30 % GF):
| Categoría de costo | Conjunto nitrurado estándar | Unidad bimetálica de carburo de tungsteno PIPLL | Impacto en los costos y ahorro neto |
|---|---|---|---|
| Precio inicial de compra de hardware | $1,200 | $2,800 | Prima de inversión inicial: +$1.600 |
| Frecuencia de reemplazo (36 meses) | Se requieren 3 reemplazos (cada 9 a 12 meses) | 0 reemplazos necesarios (vida útil de más de 36 meses) | Ahorra 3 ciclos de revisión completos |
| Costo directo de adquisición de hardware | $3600 ($1200 × 3 unidades) | $2,800 ($2,800 × 1 unidad) | Ahorros directos en hardware: $800 |
| Pérdidas por paradas de producción | $5,400 (36 horas de tiempo de inactividad total a $150/hora) | $0 (cero tiempo de inactividad no programado) | Costo del tiempo de inactividad evitado: $5,400 |
| Costos de residuos de chatarra y resina | $4,500 (tasa promedio de desperdicio del 2.5% por deriva del colchón) | $900 (tasa de desperdicio <0,5 % con protección estable) | Ahorro en desperdicio de materiales: $3,600 |
| Costo operativo total (TCO) de 3 años | $13,500 | $3,700 | Ahorros netos acumulativos: ¡$9,800! |
5.1 Período de recuperación del retorno de la inversión (ROI)
Período de recuperación = (Prima de inversión bimetálica inicial) / (Tasa de ahorro mensual)
Período de recuperación = $1600 / ($9800 / 36 meses) = 5,87 meses.
Conclusión: La inversión adicional en un conjunto de cilindro y tornillo bimetálico PIPLL de primera calidad se amortiza en menos de 6 meses. Durante un período operativo de 3 años, la unidad ofrece una reducción de costos netos de $9,800 por máquina.
6. Garantía de calidad, tolerancias de fabricación y protocolo de mantenimiento
Para maximizar la vida útil de los componentes, PIPLL aplica estrictas tolerancias de fabricación y controles de calidad a cada tornillo y cilindro bimetálico:
-
Inspección ultrasónica de integridad de enlaces: Los barriles se someten a una detección de fallas 100% ultrasónica y a pruebas de presión hidrostática para garantizar una unión metalúrgica impecable con cero porosidad del revestimiento o microfisuras.
-
Acabado de superficie CNC de precisión: El diámetro exterior del tornillo y el diámetro interior del cilindro están rectificados mediante CNC según los estándares DIN ISO 2768-m, manteniendo la rectitud dentro de 0,02 mm/m y la rugosidad de la superficie por debajo de Ra 0,4 µm.
-
Radios de raíz pulidos: Los radios de la raíz del tornillo y las zonas de transición reciben un acabado de espejo de alto pulido para evitar el estancamiento de la resina y la degradación térmica.
Para analizar sus desafíos específicos en el procesamiento de polímeros, solicitar una recomendación de material personalizado o solicitar un juego de reemplazo bimetálico, comuníquese con el soporte técnico de PIPLL al correo electrónico: eric@pipll.com
Celular/Whatsapp: +86-15267878906 o visita https://www.pipll.com