






 Languages
Bimetalické vedení šroubové hlavně
Co je bimetalový šroubový sud?
Výhody, výběr materiálu a pokyny k nákupu pro zpracování plastů
Ašroubovací hlaveňpracuje pod trvalým tlakem, teplem, třením a tokem materiálu. Když proces používá abrazivní plniva, recyklovaný materiál, skleněná vlákna, minerální sloučeniny nebo náročné výrobní cykly, konvenční součásti se mohou opotřebovat rychleji, než se očekávalo.
Abimetalový šroubovací válecje navržen tak, aby zlepšil odolnost proti opotřebení uvnitř vývrtu hlavně. Může to být praktická možnost, když standardní nitridovaná hlaveň již neposkytuje vhodný servisní interval nebo stabilní výrobní výkon.
Tato příručka vysvětluje, co abimetalový šroubovací válecje, kdy to stojí za zvážení a jaké informace by měly být potvrzeny před objednáním.
ZÍSKEJTE NYNÍ ZDARMA NABÍDKU
Co je bimetalový šroubový sud?
Při zpracování vytlačováním a vstřikováním termínbimetalový šroubovací válecobvykle označuje hlaveň s vysoce pevným základním materiálem a vrstvou slitiny odolné proti opotřebení na vnitřním pracovním povrchu. Výstelka ze slitiny je určena k ochraně otvoru, který je vystaven nepřetržitému kontaktu se šroubem a zpracovávaným materiálem.
Přesný slitinový systém, tloušťka vrstvy, způsob výroby a konečné vlastnosti závisí na stroji, materiálu a provozních podmínkách. Bimetalová hlaveň není jen tvrdší verze standardní hlavně. Vybraný materiálový systém musí být stále kompatibilní s konstrukcí šneku, teplotou zpracování, tlakem a složením materiálu.
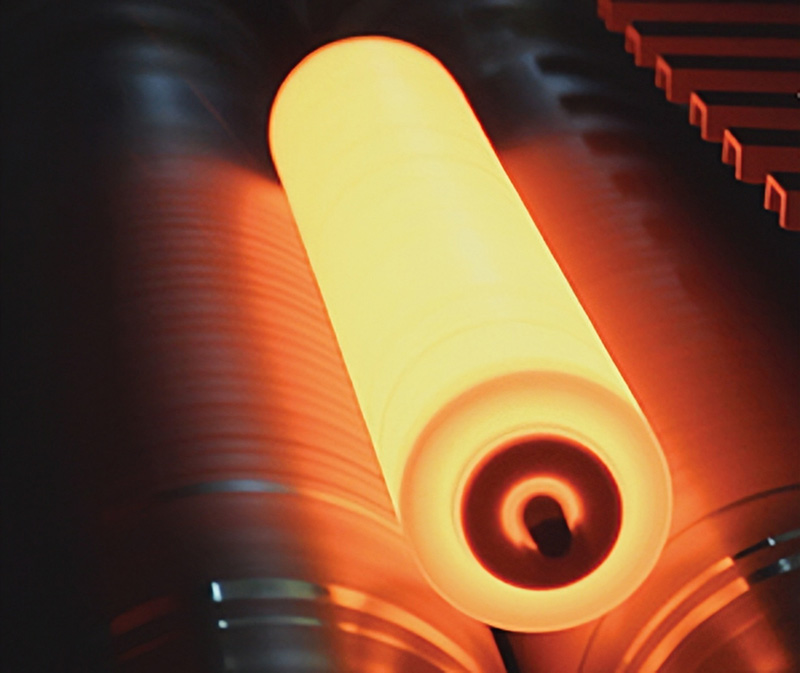
Obrázek 1. Odstředivé lití je jednou z výrobních metod používaných k vytvoření slitinou vystlaného bimetalového vývrtu hlavně.Proč se Barrel Wear vyvíjí
Vývrt hlavně je vystaven kluznému kontaktu, tlaku a opakovanému pohybu materiálu během výroby. Opotřebení může být vážnější, pokud materiál obsahuje tvrdé částice nebo když podmínky zpracování vytvářejí vysoké tření a tlak.
Mezi běžné faktory, které mohou urychlit opotřebení, patří:
- · Vysoký obsah uhličitanu vápenatého nebo minerálního plniva
- · Skleněná vlákna nebo jiné výztužné materiály
- · Recyklovaný plast s kontaminací nebo nekonzistentní surovinou
- · Dlouhé nepřetržité výrobní cykly
- · Vysoký výkon nebo vysoká rychlost šroubování
- · Korozivní přísady nebo náročné složení polymerů
- · Nadměrná vůle mezi šrouby a hlavněmi způsobená předchozím opotřebením
Jak se vrtání opotřebovává, výkon může klesat, tlak taveniny se může stát méně stabilní a může být zapotřebí vyšší rychlost šroubu pro udržení stejného výrobního cíle.
Bimetalický sud vs. nitridovaný sud
Široké použití jsou jak nitridované, tak bimetalové sudy. Vhodná volba závisí spíše na aktuální aplikaci než na jednoduchém pravidle, že jedno řešení je vždy lepší.
Ohleduplnost Nitridovaný sud Bimetalová hlaveň Pracovní plocha Nitridovaná povrchová úprava na materiálu hlavně. Vrstva slitiny odolná proti opotřebení na vnitřním vývrtu hlavně. Typický střih Mírné podmínky opotřebení a konvenční složení. Náročné podmínky, kde je potřeba delší odolnost proti opotřebení. Výběr zaměření Standardní provozní podmínky, materiál a stroj odpovídají. Hladina plniva, abrazivní opotřebení, výrobní hodiny a cílený servisní interval. Důležitá poznámka Vhodné, když jsou požadavky na opotřebení a korozi střední. Vyžaduje správný výběr slitiny a přizpůsobení šroubu a procesu. Pro mnoho standardních aplikací může zůstat praktickou volbou nitridovaný válec. Bimetalová hlaveň se stává relevantnější, když se opotřebení stalo opakovaným nákladem nebo když je pravděpodobné, že složení zkrátí životnost konvenčního vývrtu.
Kdy byste měli uvažovat o bimetalickém šroubu?
Bimetalové řešení by mělo být zváženo, pokud existuje jasný problém související s opotřebením výroby nebo údržby. Mezi typické důvody patří:
- · Častévýměna šroubovacího válcenebo renovaci
- · Postupná ztráta výstupu v průběhu výrobního cyklu
- · Zvětšení vůle mezi unášečem šroubu a vývrtem hlavně
- · Vysoký obsah abrazivního plniva
- · Použití recyklovaných nebo obtížně zpracovatelných materiálů
- · Vyšší požadavky na stálou stabilitu výroby
- · Potřeba zlepšit servisní interval náhradních součástí
Rozhodnutí by mělo vycházet z celkových provozních nákladů, nikoli pouze z počáteční kupní ceny. Pokud delší servisní interval zkrátí prostoje a zachová stabilní výkon, může být výkonnější řešení v průběhu času ekonomičtější.
Klíčové faktory při výběru bimetalového sudu se šroubem
1. Složení materiálu
Typ polymeru je pouze jednou částí hodnocení. Aditiva, plniva, výztuhy, pigmenty, recyklovaný obsah a stabilizátory mohou ovlivnit podmínky opotřebení a korozi. Užitečný technický dotaz zahrnuje skutečný popis materiálu a přibližné procento plniva.
2. Konfigurace stroje a šroubu
Nový válec musí odpovídat extrudéru nebo vstřikovacímu stroji. Potvrďte rozměry válce, průměr šneku, poměr L/D, vstupní otvor, uspořádání ohřevu a chlazení, detaily připojení a originální výkres, kdykoli je k dispozici.
3. Systém slitin a způsob výroby
Vrstva slitiny by měla být zvolena podle typu opotřebení a vystavení korozi. Nevybírejte pouze podle tvrdosti. Slitina, způsob lepení, povrchová úprava vnitřního otvoru a očekávaný provozní stav by měly být hodnoceny společně.
4. Odpovídající stav šroubu
Instalace nové hlavně s silně opotřebeným šroubem nemusí obnovit očekávaný výkon. Současně by měl být zkontrolován průměr závitu šroubu, stav povrchu a vůle. V závislosti na aplikaci je možné zvážit také šroub ze slitiny odolné proti opotřebení nebo repasovaný šroub.
Běžné chyby při nákupu, kterým je třeba se vyhnout
- · Objednávání pouze podle průměru šroubu bez potvrzení úplného výkresu hlavně
- · Výběr nejtěžší dostupné možnosti bez kontroly stavu procesu
- · Výměna hlavně bez kontroly opotřebení šroubu
- · Ignorování obsahu plniva nebo podmínek recyklovaného materiálu
- · Porovnávání komponent pouze podle ceny namísto očekávané životnosti a rizika prostojů
Jaké informace byste měli zaslat k technickému posouzení?
- · Výrobce a model stroje
- · Nákres sudu nebo podrobné měření
- · Průměr šroubu, délka hlavně a poměr L/D
- · Složení materiálu a procento plniva
- · Proudový výstup a rozsah otáček šroubu
- · Stávající materiál hlavně nebo povrchová úprava
- · Fotografie a měření opotřebovaných součástí šroubu nebo hlavně
- · Výrobní problém, který chcete vyřešit
Pokud není k dispozici kompletní výkres, mohou předběžné vyhodnocení podpořit fotografie, starý vzorek, údaje na typovém štítku stroje a klíčová měření.
Řešení PIPLL s bimetalickým šroubem
Společnost PIPLL dodává přizpůsobené šroubové a válcové součásti pro aplikace vytlačování. U projektů s vysokým opotřebením lze konfiguraci sudu vyhodnotit podle stavu materiálu, obsahu plniva, struktury stroje, požadovaného výkonu a očekávané životnosti.
Cílem není jednoduše použít dražší součást. Jde o výběr vhodného řešení šroubového sudu, které podporuje stabilní výrobu a praktický interval údržby.
Závěr
Abimetalový šroubovací válecmůže být cenným vylepšením, když se konvenční sudy příliš rychle opotřebovávají v abrazivních nebo náročných podmínkách zpracování. Správná volba závisí na složení materiálu, konstrukci stroje, stavu šroubu a skutečných výrobních požadavcích.
Před objednáním potvrďte výkres, rozměry, informace o materiálu a konkrétní problém s opotřebením nebo výkonem. To usnadňuje přizpůsobení slitinového systému a konstrukce hlavně k aplikaci.

