






 Languages
Obrada polimera s visokim sadržajem CaCO3: Kako dizajn vijka sprječava nestabilnost taline
1. Ekonomski pokretači i reološki izazovi visokog punjenja punila
Sadrži velike količine kalcijevog karbonata (CaCO3), talk, barijev sulfat ili staklene kuglice uPolietilen(PE) iPolipropilen(PP) ključna je strategija u proizvodnji folija, ploča, cijevi i profila. Dodavanje mineralnih punila smanjuje troškove smole, poboljšava krutost dijelova, podiže temperaturu otklona topline (HDT) i poboljšava stabilnost dimenzija tijekom kalupljenja ili oblikovanja.
Međutim, povećanje omjera punila iznad 20%—dosezanje do 50% do 70% PHR (dijelova po sto smole)—radikalno mijenja reologiju taline unutar ekstrudera. Visoka opterećenja krutim tvarima pretvaraju tekuću taljevinu polimera u gustu, ne-Newtonovu suspenziju. Ovo stvara eksponencijalno povećanje viskoznosti, jaku otpornost na stanjivanje smicanja i ekstremno trenje stijenke dužvijakkanala i stijenke bačve.
⚠️ Rizik obrade:Visoko punjeni poliolefini obrađeni standardnim vijčanim postavama često trpe jake udare tlaka, neraspršene aglomerate punila i pretjeranu toplinsku degradaciju izazvanu trenjem.
ZATRAŽITE BESPLATNU PONUDU SADA
2. Greške u obradi koje proizlaze iz neoptimizirane geometrije vijka
Korištenje gotovih profila vijaka opće namjene za obradu visoko napunjenih spojeva obično dovodi do značajnih nedostataka proizvoda i nestabilnosti procesa:
A. Prenaponski pritisak i nestabilna dinamika ekstruzijske glave
Standardne zone punjenja ne uspijevaju ravnomjerno zbiti guste smjese mineralne smole. Nepravilno zbijanje stvara fluktuacije tlaka na glavi matrice, uzrokujući promjenjivu debljinu stjenke, varijacije debljine lista i česte prilagodbe veličine u cjevovodima.
B. Aglomeracija punila i površina "bijele mrlje"
Bez ciljanog disperzivnog smicanja, mikroskopski CaCO3čestice se međusobno povezuju u čvrste nakupine. Ove neraspršene nakupine pojavljuju se kao vidljive "bijele mrlje" na ekstrudatima, stvarajući točke koncentracije naprezanja koje značajno smanjuju otpornost na udarce i vlačnu čvrstoću.
C. Toplinska degradacija, balavljenje i spaljena mjesta
Visoko opterećenje krutim tvarima stvara prekomjernu toplinu uslijed trenja u tijesnim vijčanim kanalima. Ako postoje mrtve točke u profilu vijka, dolazi do lokaliziranog pregrijavanja matrice smole, što dovodi do toplinske degradacije, dugotrajnog slinjenja i crnih mrlja u gotovim proizvodima.
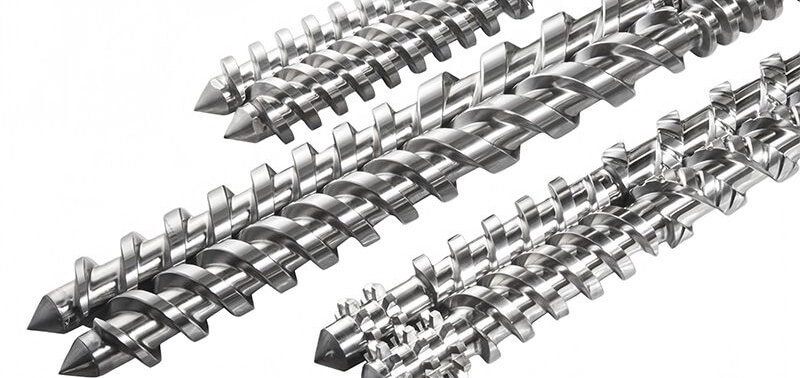
3. Parametarska analiza: Standardna naspram visoke CaCO3Prilagođeni profili vijaka
Donja matrica kontrastira standardne višenamjenske parametre vijka sa specijaliziranom geometrijom projektiranom za visoko mineralno opterećenje:
| Parametar dizajna leta | Standardni vijak opće namjene | Visok CaCO3Vijak izrađen po narudžbi | Inženjersko obrazloženje |
|---|---|---|---|
| Omjer kompresije | Visoko (3,0:1 ‑ 3,5:1) | Postupno/umjereno (2,0:1 ‑ 2,5:1) | Sprječava zarobljavanje zraka i premošćavanje zbijenog grla hrane. |
| Konfiguracija miksera | Jednostavne igle / standardni Maddock | Postavljeni blokovi za gnječenje + disperzivni prstenovi | Omogućuje disperziju pri visokom smicanju bez toplinske degradacije. |
| Profil uspona leta | Konstantni korak (1.0D) | Promjenjivi nagib (opadajući prema mjerenju) | Glatko upravlja povećanjem gustoće uz zadržavanje povećanja tlaka. |
| Dozvola za let | Standardni razmak (0,15 ‑ 0,25 mm) | Mali razmak (0,08 – 0,12 mm) | Smanjuje povratno curenje taline s punjenjem niske viskoznosti. |
| Bačvasta metalurgija | Standardni nitrirani sloj (0,5 mm) | Nikal-krom/volfram karbid bimetalni | Otporan na kontinuiranu mikroabraziju mineralnih čestica. |
4. Inženjerska i geometrijska rješenja za visoki CaCO3Slaganje
Postizanje glatke ekstruzije visokog učinka s udjelom minerala od 50% zahtijeva specifične prilagodbe dizajna:
A. Promjenjivi uspon i postupno sužavanje
Prijelaz s dugih koraka u zoni punjenja na kraće korake u blizini mjerne sekcije glatko komprimira guste smjese praha i peleta. To sprječava iznenadno zarobljavanje zraka, eliminira premošćivanje usisnog grla i osigurava dosljednu volumetrijsku isporuku.
B. Visoko smične disperzivne i distribucijske sekcije za miješanje
Učinkovita disperzija se oslanja na balansiranje disperzivnog miješanja (razbijanje aglomerata) s distribucijskim miješanjem (ravnomjerno širenje čestica kroz polimernu matricu):
- · Raspoređeni elementi za miješenje:Postavljen pod kutom od 30° ili 45° prema naprijed kako bi se aglomerati izložili visokom vršnom smičnom naprezanju.
- · Elementi barijere s utorima:Spriječite prolaz neotopljenih nakupina punila niz kanal dok se potpuno ne rasprše.
C. Odgovarajuća bimetalna zaštita visoke tvrdoće
Budući da mineralne čestice djeluju kao postojani mikroabrazivi, naprednivijakgeometrije moraju biti usklađene s bimetalnim bačvama od nikal-kroma ili volfram-karbida. Visoka tvrdoća površine sprječava degradaciju leta, čuvajući točnu geometriju kanala tijekom godina izdavanja velike količine.
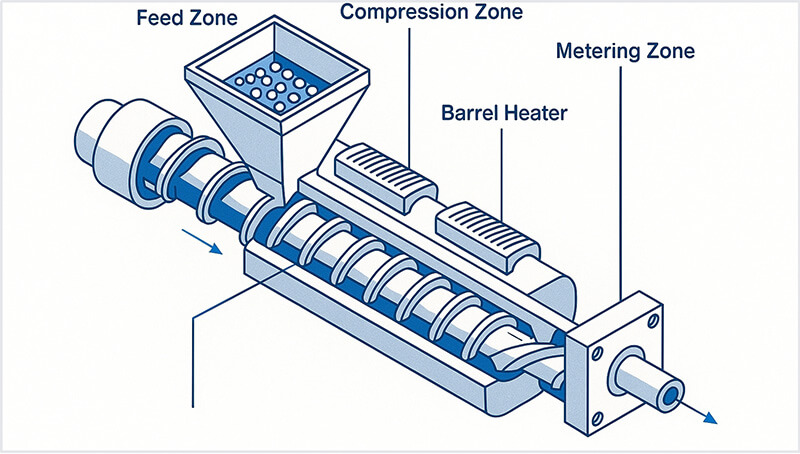
5. Sažetak matrice za rješavanje problema za visoke punila
- · Problem: Die Drool ➔ Rješenje:Povećajte temperaturu bačve u zoni devolatilizacije; smanjiti omjer kompresije kako bi se smanjila lokalna toplina trenja.
- · Problem: bijele mrlje na površini lista ➔ Rješenje:Dodajte disperzivne elemente za miješanje s velikim smicanjem; provjerite površinsku obradu CaCO3prah (npr. premaz stearinske kiseline).
- · Problem: skok pritiska u glavi ➔ Rješenje:Optimizirajte temperaturno hlađenje zone napajanja; prijeđite na postupni dovodni vijak s promjenjivim korakom.
PIPLL inženjerska rješenja i izravna podrška
O PIPLL inženjeringu (www.pipll.com):PIPLL je specijaliziran za sklopove vijaka i bačvi izrađenih po narudžbi izrađenih da izdrže teška okruženja obrade – od PET/PCR recikliranih materijala nakon upotrebe do ultra-visokog CaCO3mineralna opterećenja. Proizveden koristeći Zhoushanovo središte za ekstruziju i izvozne pogone u Ningbou, PIPLL isporučuje rješenja preciznih komponenti diljem svijeta.
Zašto su Global Plastics Process partneri s PIPLL-om:
- · Centrifugalno lijevana bimetalna izvrsnost:Naše bimetalne bačve imaju debele obloge od legure debljine 2,0 mm do 3,5 mm (PTA obložen laserom i volfram karbid) površinske tvrdoće do 1800 HV, pružajući 3x do 5x duži radni vijek od standardnih nitriranih komponenti.
- · Geometrijska prilagodba specifična za aplikaciju:Svaki sklop vijka dizajniran je tako da odgovara vašoj specifičnoj viskoznosti polimera, indeksu tečenja taline (MFI), omjeru punila i ciljanim izlaznim stopama.
- · Stroga kontrola kvalitete & Global OEM Fit:Koristeći napredno 3D lasersko skeniranje i inspekciju koordinatnog mjernog stroja (CMM), PIPLL osigurava usklađivanje tolerancije unutar 0,02 mm za točnu ugradnju u sve svjetske marke opreme.


