






 Languages
Vodilica za bimetalni vijak
Što je bimetalna navojna cijev?
Prednosti, odabir materijala i smjernice za kupnju za preradu plastike
Avijak bačvaradi pod kontinuiranim pritiskom, toplinom, trenjem i protokom materijala. Kada se u procesu koriste abrazivna punila, reciklirani materijal, staklena vlakna, mineralni spojevi ili zahtjevni proizvodni ciklusi, konvencionalne komponente mogu se istrošiti brže od očekivanog.
Abimetalna navojna cijevje dizajniran da poboljša otpornost na habanje unutar cijevi cijevi. To može biti praktična opcija kada standardna nitrirana cijev više ne pruža odgovarajući servisni interval ili stabilnu proizvodnu izvedbu.
Ovaj vodič objašnjava što abimetalna navojna cijevje, kada ga vrijedi razmotriti i koje informacije treba potvrditi prije naručivanja.
ZATRAŽITE BESPLATNU PONUDU SADA
Što je bimetalna navojna cijev?
U obradi ekstruzijom i injekcijom, terminbimetalna navojna cijevobično se odnosi na bačvu s osnovnim materijalom visoke čvrstoće i slojem legure otporne na habanje na unutarnjoj radnoj površini. Obloga od legure namijenjena je za zaštitu provrta koji je izložen kontinuiranom kontaktu s vijkom i obrađenim materijalom.
Točan sustav legure, debljina sloja, način proizvodnje i konačna svojstva ovise o stroju, materijalu i radnim uvjetima. Bimetalna bačva nije samo tvrđa verzija standardne bačve. Odabrani sustav materijala i dalje mora biti kompatibilan s dizajnom vijka, temperaturom obrade, tlakom i formulacijom materijala.
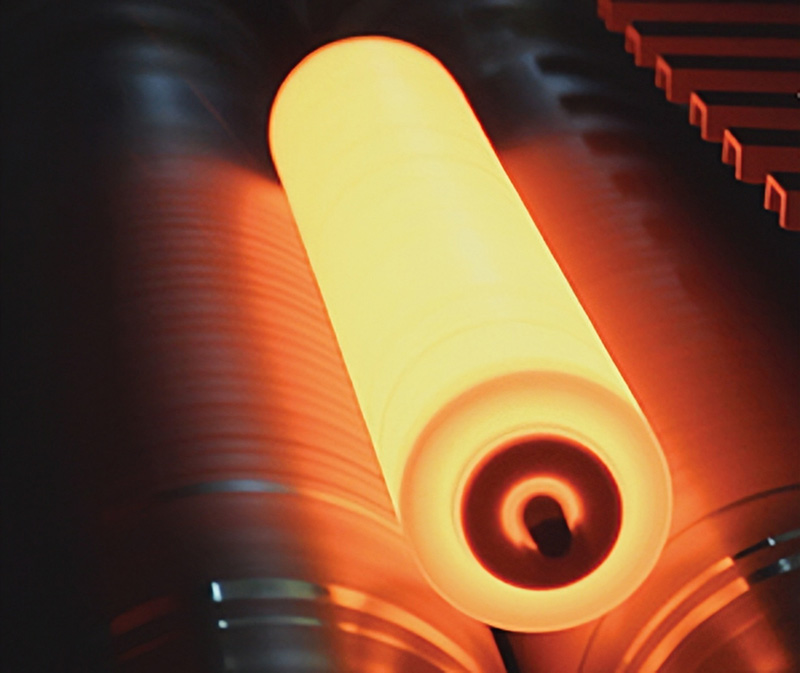
Slika 1. Centrifugalno lijevanje jedna je od metoda proizvodnje koja se koristi za izradu bimetalne cijevi obložene legurom.Zašto dolazi do habanja cijevi
Provrt cijevi je izložen kliznom kontaktu, pritisku i ponovljenom pomicanju materijala tijekom proizvodnje. Trošenje može postati ozbiljnije kada materijal sadrži tvrde čestice ili kada uvjeti obrade stvaraju veliko trenje i pritisak.
Uobičajeni čimbenici koji mogu ubrzati trošenje uključuju:
- · Visok sadržaj kalcijevog karbonata ili mineralnog punila
- · Staklena vlakna ili drugi materijali za pojačanje
- · Reciklirana plastika s onečišćenjem ili nedosljednom sirovinom
- · Dugi kontinuirani proizvodni ciklusi
- · Rad velikog učinka ili velike brzine vijka
- · Korozivni aditivi ili zahtjevne polimerne formulacije
- · Prevelik razmak između vijka i bačve uzrokovan prethodnim trošenjem
Kako se provrt troši, izlaz može opadati, tlak taline može postati manje stabilan i može biti potrebna veća brzina puža za održavanje iste ciljne proizvodnje.
Bimetalna bačva naspram nitrirane bačve
Široko se koriste i nitrirane i bimetalne bačve. Prikladna opcija ovisi o stvarnoj primjeni, a ne o jednostavnom pravilu da je jedno rješenje uvijek bolje.
Obzir Nitrirana bačva Bimetalna bačva Radna površina Nitrirana površinska obrada materijala cijevi. Sloj legure otporne na habanje na unutarnjem otvoru cijevi. Tipično pristajanje Umjereni uvjeti nošenja i konvencionalne formulacije. Zahtjevni uvjeti gdje je potrebna duža otpornost na habanje. Fokus odabira Standardni radni uvjeti, materijal i stroj odgovaraju. Razina punila, abrazivno trošenje, proizvodni sati i ciljani servisni interval. Važna napomena Prikladno kada su zahtjevi za habanje i koroziju umjereni. Zahtijeva točan odabir legure i usklađivanje s vijkom i procesom. Za mnoge standardne primjene, nitrirana cijev može ostati praktičan izbor. Bimetalna cijev postaje važnija kada je trošenje postalo stalni trošak ili kada je vjerojatno da će formulacija skratiti vijek trajanja konvencionalne cijevi.
Kada biste trebali razmotriti bimetalnu navojnu cijev?
Bimetalno rješenje treba razmotriti kada postoji jasan problem proizvodnje ili održavanja povezan s trošenjem. Tipični razlozi uključuju:
- · Čestozamjena cijevi vijkaili renoviranje
- · Postupni gubitak proizvodnje tijekom proizvodnog ciklusa
- · Povećanje razmaka između letvice vijka i provrta cijevi
- · Visok sadržaj abrazivnog punila
- · Korištenje recikliranih materijala ili materijala koji se teško obrađuju
- · Veći zahtjevi za kontinuiranom stabilnošću proizvodnje
- · Potreba za poboljšanjem servisnog intervala zamjenskih komponenti
Odluka bi se trebala temeljiti na ukupnim operativnim troškovima, a ne samo na početnoj nabavnoj cijeni. Ako duži servisni interval smanjuje vrijeme zastoja i održava stabilan učinak, rješenje s višim učinkom može biti ekonomičnije tijekom vremena.
Ključni čimbenici pri odabiru bimetalne vijčane cijevi
1. Formulacija materijala
Vrsta polimera je samo jedan dio procjene. Aditivi, punila, pojačanja, pigmenti, reciklirani sadržaj i stabilizatori mogu utjecati na habanje i uvjete korozije. Koristan tehnički upit uključuje stvarni opis materijala i približan postotak punila.
2. Konfiguracija stroja i vijka
Nova bačva mora odgovarati ekstruderu ili stroju za brizganje. Potvrdite dimenzije bačve, promjer vijka, L/D omjer, otvor za punjenje, raspored grijanja i hlađenja, pojedinosti o povezivanju i izvorni crtež kad god je dostupan.
3. Sustav legure i način proizvodnje
Sloj legure treba odabrati prema vrsti trošenja i izloženosti koroziji. Nemojte birati samo po tvrdoći. Legura, metoda lijepljenja, završna obrada unutarnjeg provrta i očekivani radni uvjeti trebaju se procijeniti zajedno.
4. Odgovarajuće stanje vijka
Ugradnja nove bačve s jako istrošenim vijkom možda neće vratiti očekivane performanse. Promjer letve vijka, stanje površine i zazor treba provjeriti u isto vrijeme. Ovisno o primjeni, u obzir se također mogu uzeti vijak od legure otporne na habanje ili obnovljeni vijak.
Uobičajene pogreške pri kupnji koje treba izbjegavati
- · Naručivanje samo po promjeru vijka bez potvrđivanja cijelog crteža cijevi
- · Odabir najteže dostupne opcije bez pregleda stanja procesa
- · Zamjena cijevi bez provjere istrošenosti vijaka
- · Zanemarivanje sadržaja punila ili uvjeta recikliranog materijala
- · Usporedba komponenti samo po cijeni umjesto očekivanog životnog vijeka i rizika zastoja
Koje podatke trebate poslati za tehničku procjenu?
- · Proizvođač i model stroja
- · Nacrt bačve ili detaljna mjerenja
- · Promjer vijka, duljina cijevi i omjer L/D
- · Formulacija materijala i postotak punila
- · Strujni izlaz i raspon brzine vijka
- · Postojeći materijal cijevi ili površinska obrada
- · Fotografije i mjere istrošenih dijelova vijka ili cijevi
- · Proizvodni problem koji želite riješiti
Ako potpuni crtež nije dostupan, fotografije, stari uzorak, detalji na natpisnoj pločici stroja i ključne mjere mogu podržati preliminarnu procjenu.
PIPLL rješenja za bimetalne bačve s vijcima
PIPLL isporučuje prilagođene vijčane i bačvaste komponente za primjene ekstruzije. Za projekte visokog trošenja, konfiguracija bačve može se procijeniti prema stanju materijala, sadržaju punila, strukturi stroja, potrebnom učinku i očekivanom radnom vijeku.
Cilj nije jednostavno koristiti skuplju komponentu. Potrebno je odabrati prikladno rješenje bačve s vijkom koje podržava stabilnu proizvodnju i praktični interval održavanja.
Zaključak
Abimetalna navojna cijevmože biti vrijedna nadogradnja kada se konvencionalne bačve prebrzo troše pod abrazivnim ili zahtjevnim uvjetima obrade. Ispravan izbor ovisi o formulaciji materijala, dizajnu stroja, stanju vijka i stvarnim proizvodnim zahtjevima.
Prije naručivanja potvrdite crtež, dimenzije, informacije o materijalu i specifični problem trošenja ili performansi. To olakšava usklađivanje sustava legure i konstrukcije cijevi s primjenom.

