






 Languages
Посібник із заміни шнека екструдера
Коли слід замінити шнек і стовбур екструдера?
7 попереджувальних ознак зносу для виробників екструзії пластикуШнек екструдераі компоненти стовбура зазвичай не виходять з ладу за ніч. У більшості випадків знос розвивається поступово і стає помітним через зміни продуктивності, стабільності розплаву, споживання енергії та якості продукції.
Для виробників екструзійних виробів із пластику затримка перевірки барабана шнека може призвести до нестабільного виробництва, збільшення відходів матеріалу та незапланованих простоїв. Знання попереджувальних знаків на ранній стадії допомагає визначити, чи потребує обладнання налаштування, оновлення чи повної заміни.
У цьому посібнику пояснюється найпоширеніші ознаки зносу гвинта та стовбура, а також те, що слід перевірити перед замовленням заміни.
ОТРИМАЙТЕ БЕЗКОШТОВНУ ЦІНУ ЗАРАЗ
Чому знос гвинта та стовбура має значення
Під час екструзії шнек транспортує, стискає, плавить, змішує та створює тиск на матеріал до того, як він досягне матриці. Стовбур забезпечує керований канал обробки, в якому відбуваються ці дії.
У міру зносу шнека і внутрішньої поверхні ствола зазор між ними збільшується. Це знижує ефективність транспортування та ускладнює підтримку стабільного тиску розплаву.
Наслідки можуть включати:
- · Зниження обсягів виробництва
- · Вища швидкість шнека необхідна для підтримки однакової продуктивності
- · Нестабільний тиск розплаву
- · Погана пластифікація
- · Дефекти поверхні виробу
- · Збільшення матеріальних відходів
- · Більше споживання енергії
- · Більш часті перерви виробництва
Зношення особливо поширене при обробці абразивних, корозійних, перероблених або високонаповнених матеріалів.
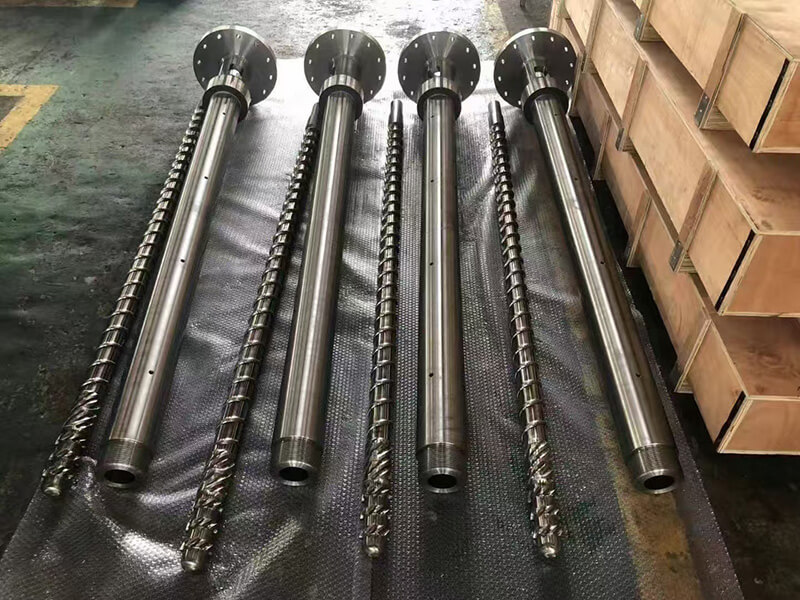
Малюнок 1. Один екструзійний шнек PIPLL і компоненти стовбура для екструзії пластику.1. Випуск поступово зменшується
Поступове зниження продуктивності є одним із найпоширеніших ознак зносу шнека та стовбура.
Якщо той самий матеріал, параметри машини та виробничий процес раніше давали більшу продуктивність, але лінія тепер вимагає більшої швидкості шнека для досягнення того самого результату, стан шнека слід перевірити.
Коли зазор між шнеком і стовбуром збільшується, матеріал легше текти назад. Це знижує ефективність транспортування шнека та послаблює його здатність створювати стабільний тиск.
- · Консистенція сировини
- · Стабільність годування
- · Установки температури
- · Ефективність нагріву та охолодження
- · Стан матриці
- · Стан упаковки екрану
- · Продуктивність системи приводу
Однак, коли втрата продуктивності розвивається поступово протягом тривалого періоду виробництва, знос слід розглядати як ймовірний фактор.
2. Тиск розплаву стає нестабільним
Стабільний тиск розплаву важливий для постійної якості екструзії. Коли тиск надмірно коливається, кінцевий продукт може мати різну товщину, дефекти поверхні, нестабільність розмірів або непостійну вагу.
Зношені гвинтові отвори та поверхні стовбура можуть зменшити здатність створювати тиск. Екструдер може все ще працювати, але стає важче підтримувати стабільне вікно процесу.
Ця проблема особливо важлива в таких сферах застосування, як екструзія ПВХ листів, екструзія труб, екструзія профілів, екструзія плівки, покриття кабелю, гранулювання та високопродуктивні виробничі лінії.
Нестабільність тиску не завжди означає, що гвинт і стовбур необхідно негайно замінити. Але це чіткий сигнал про те, що виробничу лінію слід перевірити, перш ніж проблема стане серйознішою.
3. Для того самого виробництва потрібна більша швидкість шнека
Коли екструзійній лінії потрібна більш висока швидкість шнека, ніж раніше, щоб підтримувати ту саму продуктивність, це може означати, що ефективність транспортування знизилася.
Загальною закономірністю є те, що продуктивність починає зменшуватися, оператори збільшують швидкість шнека для компенсації, температура розплаву підвищується, тиск стає менш стабільним, а якість продукції стає важче контролювати.
Збільшення швидкості шнека може тимчасово підтримувати продуктивність, але воно також може збільшити зсув і виділення тепла. Для термочутливих матеріалів, таких як ПВХ, це може ускладнити контроль умов обробки.
Замість постійної компенсації з підвищенням швидкості виробники повинні оцінити, чи відповідають гвинт і стовбур все ще необхідним робочим умовам.
4. Якість продукції стає непостійною
Зміни в якості продукту можуть бути пов’язані з багатьма факторами, включаючи сировину, контроль температури, стан матриці, охолодження та наступне обладнання.
Однак зношені компоненти шнека та стовбура також можуть впливати на однорідність розплаву та стабільність тиску, що може проявлятися як:
- · Нерівномірна товщина виробу
- · Шорсткість поверхні
- · Позначки потоку
- · Невідповідність кольору
- · Погана стабільність розмірів
- · Нерівномірне піноутворення
- · Невідповідна вага товару
- · Коливання температури розплаву
Ключовий момент полягає в тому, щоб не припускати, що всі проблеми з якістю виникають через шнек. Натомість ствол гвинта повинен бути включений до систематичного процесу усунення несправностей.
5. Гвинт і стовбур досягли свого очікуваного терміну служби
Кожен гвинт має практичний термін служби. Фактичний термін служби залежить від складу матеріалу, рівня наповнювача, годин виробництва, швидкості шнека, температури обробки, методів обслуговування та матеріалу компонентів.
Звичайний азотований гвинт і ствол можуть забезпечити відповідну продуктивність у помірних умовах експлуатації. Однак високонаповнені сполуки, перероблені пластики, скловолокно, карбонат кальцію, мінеральні наповнювачі та корозійні добавки можуть значно прискорити знос.
Якщо виробнича лінія працювала безперервно протягом багатьох років у складних умовах, можливо, буде економніше перевірити гвинт і стовбур до того, як станеться серйозна несправність.
Планову заміну зазвичай легше здійснити, ніж екстрену. Це дозволяє виробнику підготувати креслення, підтвердити розміри, вибрати відповідні матеріали та ефективніше планувати час простою.
6. Перевірка показує надмірний кліренс
Найнадійніший спосіб оцінити знос циліндра шнека - це вимірювання.
Технік може виміряти зовнішній діаметр гвинта та внутрішній діаметр стовбура в кількох положеннях. Потім виміряний зазор можна порівняти з оригінальними вимогами до конструкції або специфікаціями виробника машини.
Важливі точки перевірки можуть включати:
- · Зовнішній діаметр гвинта
- · Внутрішній діаметр стовбура
- · Знос на ділянці стиснення
- · Знос на ділянці дозування
- · Локальний знос біля отвору подачі
- · Стан наконечника гвинта та торцевого з’єднання
- · Подряпини на поверхні, корозія або накопичення матеріалу
Знос не завжди рівномірний. У деяких випадках зона подачі або секція високого тиску можуть зношуватися швидше, ніж інші ділянки. Ось чому перевірка не повинна покладатися лише на одну точку вимірювання.
7. Часті ремонти збільшують витрати на обслуговування
Ремонт може бути практичним рішенням, коли знос обмежений, а базові компоненти залишаються структурно здоровими. Залежно від стану, методи ремонту можуть включати відновлення шурупів, обробку поверхні, полірування або механічну обробку.
Однак повторний ремонт не завжди є найекономічнішим варіантом.
Новий гвинт і стовбур можуть бути більш доречними, коли:
- · Інтенсивний або нерівномірний знос
- · Втрата випуску впливає на виробничі цілі
- · Ремонти стають частими
- · Оригінальний матеріал більше не підходить для застосування
- · Клієнт переходить на більш абразивний склад
- · Внутрішня поверхня стовбура сильно зношена або пошкоджена
- · Виробнича лінія вимагає кращої зносостійкості
Для вимогливих застосувань заміна звичайного азотованого розчину на біметалічний циліндр або гвинт із зносостійкого сплаву може допомогти збільшити інтервали обслуговування.
Відремонтувати або замінити: як прийняти рішення
Правильне рішення залежить від фактичного стану стовбура шнека та виробничих вимог.
Ремонт може бути придатним, коли:
- · Знос обмежений
- · Сердечник гвинта залишається в хорошому стані
- · Стовбур все ще знаходиться в межах прийнятного допуску
- · Вимоги до виробництва помірні
- · Потрібна короткочасна реставрація
Заміна може бути більш доцільною, коли:
- · Виробництво значно скоротилося
- · Тиск нестабільний
- · Кліренс перевищує допустимий діапазон
- · Інтенсивний або нерівномірний знос
- · Матеріал виробництва став більш абразивним
- · Обладнання потребує тривалого оновлення продуктивності
Під час заміни гвинтового барабана важливо не вибирати компоненти лише на основі діаметра шнека. Необхідно враховувати склад матеріалу, модель машини, оригінальне креслення, умови експлуатації та ціль виробництва.
Яка інформація потрібна для заміни гвинтового стовбура?
Щоб оцінити заміну або індивідуальний гвинтовий ствол, корисна така інформація:
- ·Виробник і модель екструдера
- · Діаметр шнека і загальна довжина
- · Співвідношення L/D
- · Оригінальний креслення гвинта та бочки
- · Тип гвинта: одногвинтовий, конічний подвійний гвинт або паралельний подвійний гвинт
- · Вміст наповнювача або тип армування
- · Вимоги до поточного виходу
- · Діапазон обертів шнека
- · Наявний матеріал шнека та стовбура
- · Актуальні проблеми виробництва
- · Фотографії або вимірювання зношених компонентів
Якщо повний креслення недоступний, старий зразок, фотографії, деталі паспортної таблички машини та основні розміри все ще можуть підтримувати початкову технічну оцінку.
PIPLL Screw Barrel Solutions
PIPLL постачає індивідуальні гвинтові та бочкові рішення для екструзії пластику, включаючи:
- · Один гвинт і бочка
- · Конічний двошнековий і стовбурний
- · Паралельний подвійний шнек і стовбур
- · Бочка біметалева
- · Гвинт із зносостійкого сплаву
- ·ПВХ екструзійний шнек
- · Шнек для екструзії листів і профілів
- · Змінний гвинтовий ствол за кресленнями або зразками
Для зношених компонентів мета полягає не лише у відтворенні оригінальних розмірів. Також важливо оцінити, чи виправдовують поточний матеріал, рівень наповнювача та виробничі вимоги модернізованого до зносостійкого рішення.
Висновок
Азношений гвинт і стовбурможе поступово зменшувати вихід, послаблювати стабільність тиску, збільшувати споживання енергії та ускладнювати контроль якості продукції.
Найпоширеніші попереджувальні ознаки включають зниження продуктивності, вищу необхідну швидкість шнека, нестабільний тиск розплаву, нестабільність продуктів, видимий знос і збільшення частоти технічного обслуговування.
Рання перевірка допомагає виробникам уникнути незапланованих простоїв і прийняти більш обґрунтоване рішення про ремонт або заміну. Для всіх проектів заміни інформація про машину, креслення, деталі матеріалу та поточні проблеми виробництва є цінними для вибору відповідного рішення.



