Languages
Puerto de ventilación de PVC frente a ventilación por vacío para granulación de PVC rígido | PIPLL
¿Necesita un puerto de ventilación o ventilación por vacío para la peletización de PVC rígido?
- Por qué la ventilación de PVC es una decisión de proceso y no una actualización estándarLa peletización de PVC rígido transparente a menudo se juzga por lo que sale al final de la línea: claridad, consistencia del color, densidad de la pastilla, olor y ausencia de motas o burbujas negras.Cuando la calidad se vuelve inestable, muchos procesadores preguntan inmediatamente si necesitan un sistema de vacío. Otros suponen que un puerto de ventilación siempre es una mejora con respecto a un barril cerrado. Ninguna suposición es confiable.un ventiladobarril de un solo tornillopuede ayudar a liberar aire, humedad y componentes volátiles. La ventilación por vacío puede proporcionar una desvolatilización más fuerte cuando la aplicación realmente lo necesita. Pero un puerto de ventilación mal adaptado, un sello de fusión inadecuado o un perfil de tornillo inestable pueden crear nuevos problemas: fugas de material por el respiradero, salida inconsistente, tiempo de residencia excesivo, contaminación e incluso defectos más visibles.Para la peletización de PVC rígido, la pregunta correcta no es simplemente: "¿Deberíamos agregar vacío?" La pregunta útil es: ¿Qué es necesario eliminar de la masa fundida? ¿Puede el sistema de tornillo-barril exponerlo y liberarlo sin dañar el PVC?En PIPLL, abordamos un cilindro de un solo tornillo para PVC como un componente de proceso completo. El puerto de ventilación, el perfil del tornillo, la relación L/D, el comportamiento de compresión y los requisitos de presión aguas abajo deben trabajar juntos.
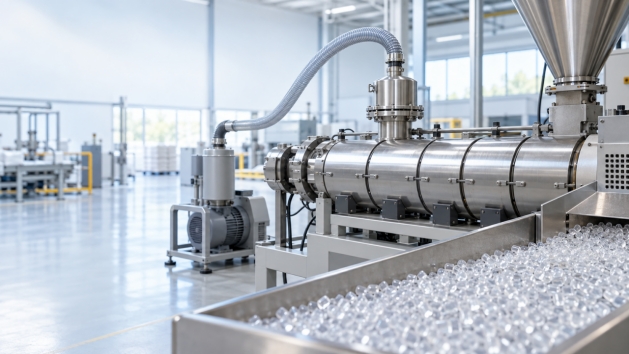
Visual destacado. Granulación ilustrativa de PVC rígido con ventilación al vacío; Esta no es una fotografía de un PIPLL específico o de una instalación del cliente.
- El puerto de ventilación y la ventilación por vacío no son lo mismoUn puerto de ventilación atmosférica es una abertura en el barril que permite que el aire arrastrado y bajos niveles de vapor escapen en condiciones de presión normales. Un sistema de ventilación por vacío conecta la zona de ventilación a una fuente de vacío. Reduce la presión alrededor de la masa fundida expuesta y puede mejorar la eliminación de humedad, aire y componentes volátiles.Ambas opciones requieren que el material llegue a la zona de ventilación en las condiciones correctas. El PVC debe estar suficientemente plastificado para liberar gases, pero no empujado tan agresivamente que la masa fundida se escape por la abertura.·Una sección estable de fusión y transporte antes del respiradero.· Un sello de fusión o sección de creación de presión que evita que el material inunde la abertura de ventilación.· Una zona de descompresión y ventilación, seguida de una sección aguas abajo que reconstruye la presión para la peletización.Esta es la razón por la que agregar un orificio a un cilindro estándar no es lo mismo que diseñar un solo tornillo ventilado y un cilindro para uso en una extrusora de plástico.
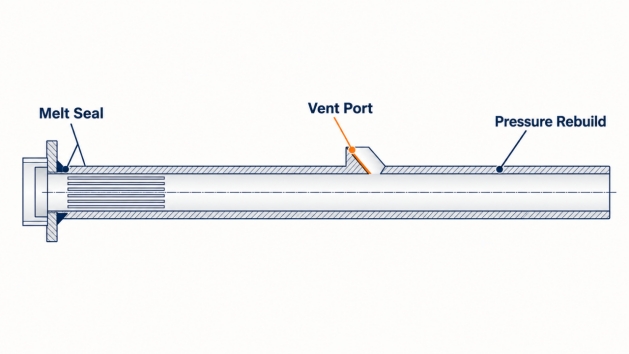
Figura 1. Concepto de barril ventilado PIPLL de seguridad pública. Las funciones de sellado de fusión, puerto de ventilación y reconstrucción de presión deben funcionar como una secuencia de proceso. Se han eliminado todas las dimensiones y detalles de fabricación.
- Cuando un barril sin ventilación puede ser suficienteUn cañón cerrado y sin ventilación no es automáticamente una debilidad. Puede ser la elección correcta cuando el material y el proceso de PVC son estables.Un cilindro de un solo tornillo sin ventilación puede ser suficiente cuando:·La formulación de PVC rígido es limpia, seca y consistente.· Se utiliza material virgen con poco o ningún contenido reciclado.· No hay burbujas, espuma, olor ni defectos visibles relacionados con volátiles.· La producción es estable y la calidad de la masa fundida ya es aceptable· El proceso no tiene evidencia de aire atrapado, humedad residual o arrastre de contaminación.Si el PVC transparente se vuelve amarillo o desarrolla motas negras debido a un corte excesivo, residuos degradados o una zona muerta en el sistema de tornillo-cilindro, la aspiradora por sí sola no solucionará la causa raíz. Primero se deben revisar el diseño del tornillo, el perfil de transición, la condición de la superficie y las prácticas de limpieza.Cuando un puerto de ventilación atmosférica puede ayudarUn puerto de ventilación atmosférico puede ser una opción intermedia práctica cuando el proceso necesita liberar aire atrapado o una cantidad limitada de vapor, pero no requiere una desvolatilización al vacío profundo.Puede que valga la pena considerarlo cuando:·El material contiene un porcentaje controlado de triturado interno limpio.· Se arrastra aire durante la alimentación o la mezcla.· Ocasionalmente aparece una porosidad menor o una densidad de pellet inconsistente.· La formulación produce vapor limitado durante el procesamiento.· La producción es lo suficientemente estable como para mantener un nivel de llenado controlado en la zona de ventilación.Un respiradero atmosférico no tiene como objetivo eliminar todos los componentes volátiles. Su objetivo principal es dar a los gases una vía de escape sin que el proceso sea innecesariamente agresivo.
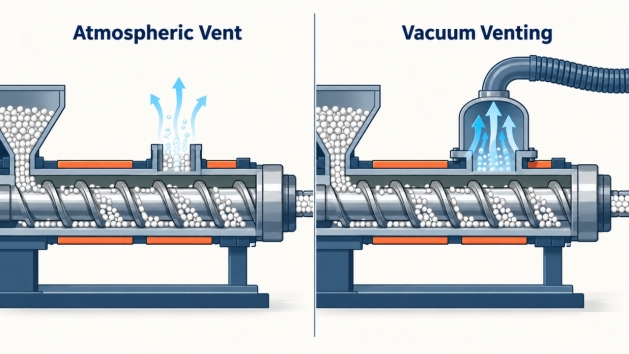
Figura 2. La ventilación atmosférica puede liberar aire o vapor limitado. La ventilación por vacío proporciona una desvolatilización más fuerte cuando la formulación y el diseño del barril roscado pueden soportarla.
- Cuándo vale la pena considerar la ventilación por vacíoLa ventilación por vacío se vuelve más relevante cuando el problema de calidad está relacionado con la humedad, el gas atrapado, el olor, la contaminación volátil o la variación del material reciclado.La granulación de PVC rígido puede beneficiarse de la ventilación por vacío cuando:·Se utiliza PVC triturado o reciclado en un porcentaje significativo.· La materia prima tiene condiciones de almacenamiento inconsistentes o humedad residual.· Los pellets muestran burbujas, huecos, espuma o densidad inestable.· El material terminado tiene un olor no deseado o residuos volátiles.· El proceso debe mejorar la claridad y consistencia visual en PVC transparente· La formulación incluye componentes que liberan vapor o gas durante el procesamiento.Para el material reciclado, el vacío puede resultar valioso porque el desafío no se limita a la humedad. El triturado puede introducir aire, contaminación de la superficie, volátiles residuales y un historial térmico inconsistente. La ventilación por vacío aún debe tratarse como una herramienta de proceso, no como un sustituto de la clasificación de materiales, la limpieza, el cribado o el diseño correcto de los tornillos.Por qué un puerto de vacío puede empeorar el procesamiento de PVCUna ventilación de vacío puede crear problemas si se agrega sin considerar el perfil del tornillo y la disposición del cilindro.·Derretimiento que se escapa por la abertura de ventilación· Bloqueo de ventilación causado por acumulación de material· Nivel de vacío inestable causado por fugas o tuberías deficientes· Fusión insuficiente antes de la zona de ventilación.· Demasiada descompresión, lo que provoca una mala estabilidad del transporte.· Largo tiempo de residencia que aumenta el riesgo de degradación del PVC· Un perfil de tornillo que no recupera la presión de manera efectiva después de la ventilaciónPara el PVC sensible al calor, un proceso de ventilación inestable puede ser peor que un proceso de barril cerrado adecuadamente controlado. La característica de diseño más importante es el sello de fusión antes de la zona de ventilación. Crea suficiente control de presión para mantener el polímero dentro del cañón y al mismo tiempo permitir que los gases escapen. Después de la ventilación, la sección de tornillo aguas abajo debe transportar y recomprimir la masa fundida de manera constante hacia la matriz.
- El puerto de ventilación del barril es solo la mitad del diseñoUn puerto de ventilación cambia el cañón. También cambia el requisito del tornillo. Cuando PIPLL revisa un cilindro de un solo tornillo ventilado para PVC, la revisión técnica debe incluir:·Diámetro del extrusor y relación L/D actual· Tipo de PVC y requisito de transparencia.· Material virgen, porcentaje de remolido y fuente de remolido· Paquete estabilizador, nivel de relleno y aditivos.· Salida actual, salida objetivo y temperatura de fusión real· Plano de tornillos existente y ubicación del puerto de ventilación· Tipo de defecto: burbujas, olor, coloración amarillenta, motas negras, fluctuaciones en el rendimiento o fugas de material· Estado del tornillo y del cilindro existentes, incluido el desgaste, la corrosión y los depósitos.Esta información ayuda a determinar si la solución correcta es mantener el cilindro cerrado y optimizar el perfil del tornillo, agregar un puerto de ventilación atmosférica, usar ventilación de vacío con un tornillo de dos etapas diseñado específicamente, reparar primero los componentes desgastados o mejorar la preparación del material antes de cambiar el extrusor.La selección de materiales sigue siendo importanteEl rendimiento de la ventilación depende de la geometría del proceso, pero la resistencia al desgaste y la corrosión aún afectan la estabilidad a largo plazo. Un cilindro de tornillo nitrurado puede adaptarse a muchas aplicaciones estándar de extrusión de PVC. Se puede considerar un cilindro bimetálico de un solo tornillo cuando la abrasión, la corrosión o la contaminación con materiales reciclados crean una condición de servicio más exigente.Pero la selección de materiales debe seguir el análisis del proceso. Un material de barril de primera calidad no puede compensar una disposición incorrecta de la zona de ventilación, un sellado deficiente del material fundido o un historial térmico excesivo.
- Una tabla de decisiones práctica
Condición del proceso Punto de partida recomendado PVC rígido virgen limpio, seco y estable sin defectos relacionados con volátiles El cañón sin ventilación puede ser suficiente Aire arrastrado mínimo o vapor limitado con materia prima estable Evaluar un puerto de ventilación atmosférica PVC reciclado, variación de humedad, olores, burbujas o problemas de calidad relacionados con volátiles Evalúe la ventilación por vacío con un perfil de tornillo diseñado específicamente Derretimiento goteando por un respiradero existente Revise el sello fundido, la geometría del tornillo, el nivel de llenado, la ubicación de la ventilación y la presión aguas abajo Manchas amarillentas o negras sin burbujas ni olor. Revise el corte, las zonas muertas, el desgaste y la limpieza antes de asumir que se necesita vacío. Alto contenido de remolido con calidad inconsistente Revisar la preparación del material y considerar la ventilación al vacío como parte de una solución de proceso completa. - Cómo PIPLL apoya las decisiones de ventilación de PVCPIPLL no parte del supuesto de que cada línea de granulación de PVC necesita vacío. Como fabricante de tornillos para extrusora personalizados, PIPLL puede revisar el dibujo del tornillo existente, la disposición del cilindro, la información del material y la descripción del defecto para identificar si el problema está relacionado con la ventilación, la geometría del tornillo, el desgaste, la retención o las condiciones de operación.Para un nuevo barril ventilado de un solo tornillo, el objetivo es crear una secuencia estable: fundir el PVC de forma segura, crear un sello de fusión controlado, liberar gases en el respiradero, restablecer la presión y peletizar de manera consistente.ConclusiónUn puerto de ventilación no es una mejora universal y la ventilación por vacío no es una cura para todos los defectos del PVC. Para PVC rígido limpio y estable, la mejor opción puede ser un cilindro de un solo tornillo sin ventilación. Para una liberación moderada de aire o vapor, una ventilación atmosférica puede ser suficiente. Para el PVC reciclado, la variación de humedad, el olor, las burbujas o la inestabilidad relacionada con los volátiles, puede estar justificada la ventilación por vacío.La decisión correcta depende del material, el defecto, las condiciones de funcionamiento y el diseño completo del cilindro. PIPLL fabrica cilindros de un solo tornillo personalizados para aplicaciones de extrusión y peletización de PVC. Si está considerando un puerto de ventilación, un cilindro de vacío o un tornillo de repuesto, envíe los detalles de su máquina, el plano actual del tornillo, la información del material y fotografías del defecto para una revisión técnica.Lectura relacionada: Cómo el diseño de tornillos ayuda a prevenir el color amarillento y las manchas negras en la peletización de PVC rígido transparente.Contacto Técnico y ComercialHarry Jiang | PIPL | Soluciones de tornillo y barril para extrusión de plásticoApoyamos a los fabricantes de extrusión con soluciones personalizadas de tornillo y cilindro para PVC, PE, PP, PET y otras aplicaciones de procesamiento de polímeros.Correo electrónico: Harry@pipll.com | WhatsApp: +86 182 6854 1152 | Sitio web: www.pipll.com