






 Languages
Ekstruuderi lainetamine: miks ekstrusiooniväljund tõuseb ja langeb – ja kuidas seda parandada
Thekruvikiirus on stabiilne. Tünni temperatuurid näivad stabiilsed. Kuid matriitsist tulev ekstrudaat käitub nii, nagu keegi avaks ja sulgeks korduvalt ventiili. Ühel hetkel tormab materjal välja. Siis vool nõrgeneb. Mõne aja pärast tõuseb see uuesti.
Operaatorid võivad näha ka teist rühma probleeme:
- Gaasi jäljed kogu toote pinnal
- Ebakorrapärased mõlgid või lohud
- Nähtavad mullid
- Pulseeriv eritis
- Sulamisrõhk liigub üles ja alla
- Kile või toru paksuse kõikumine
- Halb värvide põhisegu dispersioon
Masendav osa on see, et ilmsed seaded võivad tunduda täiesti normaalsed. Temperatuur: stabiilne. Kruvi pöörded: stabiilne. Miks on ekstrusiooniväljund endiselt ebastabiilne?
Seda seisundit nimetatakse tavaliselt ekstruuderi hüppamiseks, ekstrusiooni väljundi kõikumiseks või sulamisrõhu kõikumiseks. Algpõhjus ei ole alati kruvi kiirus või temperatuur. Mõnikord on tegelik probleem see, et ekstrusioonisüsteem ei suuda säilitada stabiilset tasakaalu söötmise, sulatamise, degaseerimise, segamise, rõhu suurendamise ja stantsivoolu vahel.
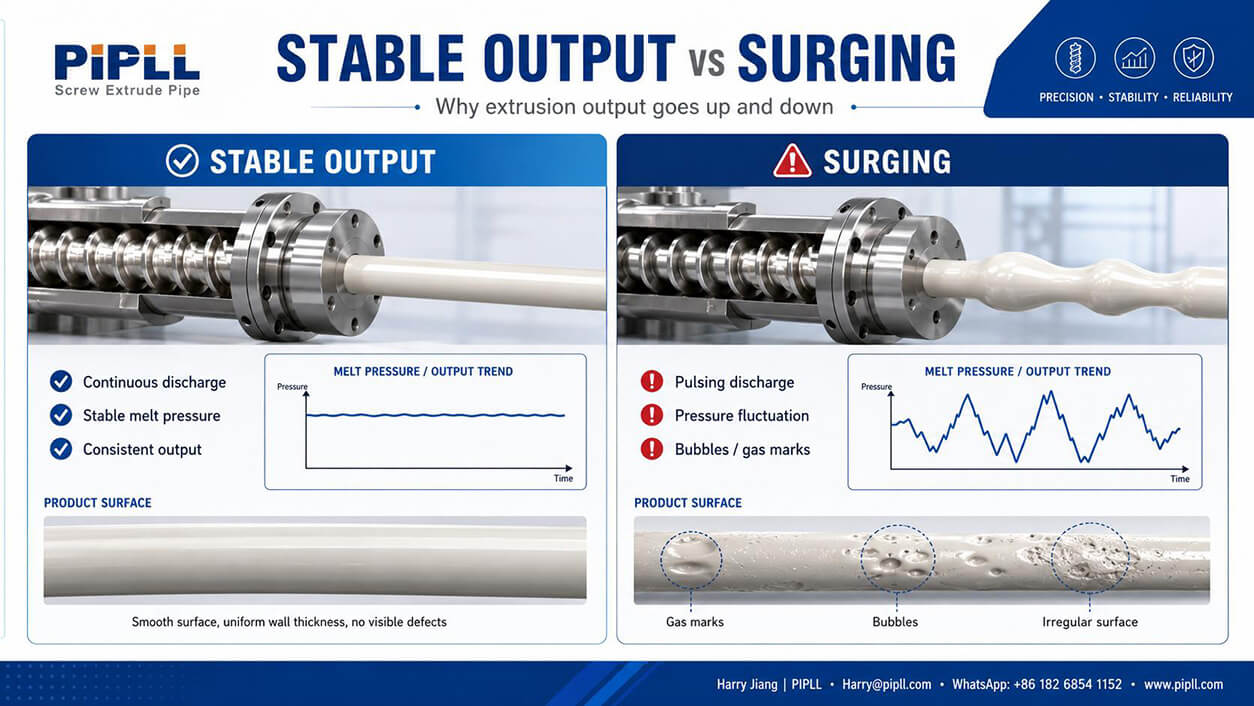
Kuidas ekstruuderi lainetus tegelikult välja näeb?
Stabiilne ekstrusiooniprotsess peaks toimima järgmiselt:
Stabiilne etteanne → Stabiilne sulatus → Stabiilne rõhk → Stabiilne väljund
Surging käitub rohkem järgmiselt:
Suur vool → Madal vool → Suur vool → Madal vool
Mõnikord on kõikumine stantsi juures ilmne. Ekstrudaat näib pulseerivat: materjali tugev purse, seejärel nõrk tühjenemine, siis veel üks tugev purse.
Muul ajal ilmub esimene hoiatus toote pinnale.
Tüüpilised pinnadefektid
- Gaasi triibud
- Mullid
- Ebakorrapärased süvendid
- Pinna süvendid
- Halb pinna ühtlus
Need vead võivad viidata kinnijäänud gaasile, niiskusele, lenduvale materjalile, ebastabiilsele sulamisele või kõikuvale sulamisrõhule.
1. Alustage toitmisest – kuid ärge lõpetage sellega
Esimene kontroll peaks ikka olema punker ja söötur.
- Punkri sild
- Roti-auku
- Ebastabiilne söötja
- Muutuva puistetihedusega
- Kõrge või ebajärjekindel uuesti lihvimine
- Kuivsegu halb vool
- Ebakorrapärased graanulid
Kui kruvi võtab materjali vastu ebaühtlaselt, hakkab väljund lõpuks kõikuma.
Kui aga söötmine, kruvi pöörded ja tünni temperatuur on stabiilsed, samal ajal kui tühjendus ikka impulsseerib, hakake vaatama allavoolu. See on koht, kus sulamine, degaseerimine, rõhu suurendamine ja kruvide/tünnide seisukord muutuvad üha olulisemaks.
2. Madal sulamisrõhk võib samuti probleeme tekitada
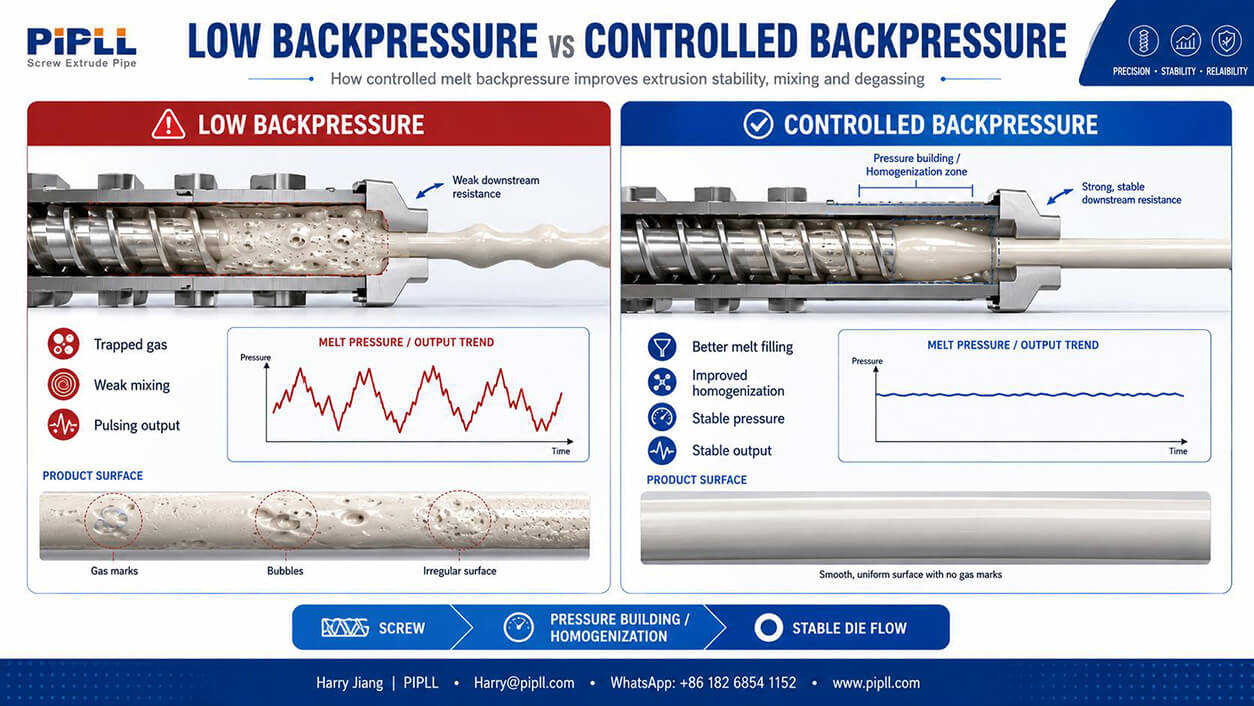
Operaatorid muretsevad tavaliselt liiga suure surve pärast. Kuid mõnes ekstrusiooniprotsessis võib probleeme põhjustada ka liiga väike efektiivne allavoolu takistus.
Sulatus vajab piisavat täitmist ja survet allavoolu kruvi- ja stantsisüsteemi kaudu, et säilitada kontrollitud sulati transport, homogeniseerimine, degaseerimine, segamine ja lõplik mõõtmine.
Kui rõhk on liiga madal, võivad sümptomid olla järgmised:
- Halb sulatihendamine
- Mittetäielik degaseerimine
- Sulatusse jäänud gaas
- Mullid või gaasitriibud
- Halb pinna välimus
- Nõrk segamine
- Väljundi ebastabiilsus
Võtmepunkt ei ole "rohkem surve on alati parem". Ekstrusioonisüsteem vajab piisavalt kontrollitud takistust, et säilitada stabiilne täitmine, segamine, degaseerimine ja doseerimine.
3. Miks võib väga madal takistus segamisel kahjustada?
Kujutage ette kruvi, mis lihtsalt lükkab materjali edasi väga väikese allavoolu takistusega. Sulatus liigub kiiresti läbi, kuid see võib homogeniseerimiseks mõeldud aladel ebapiisavalt püsida, täituda või deformeeruda.
Värvilise põhisegu, täiteainete ja mitmekomponentsete koostiste puhul võib tulemus olla:
- Värvilised triibud
- Halb dispersioon
- Kohalikud kontsentratsiooni erinevused
- Ebaühtlane sulamistemperatuur
- Ebastabiilsed toote omadused
See ei tähenda, et peaksite tekitama võimalikult palju vasturõhku. See tähendab, et kruvi, segamisosa ja allavoolu takistus peavad koos töötama.
4. Kontrollitud takistus võib aidata voolu stabiliseerida
Sobiva sulamisrõhu või vasturõhu reguleerimisseadmega varustatud masinates saab allavoolu rõhu muutmiseks kasutada kontrollitud piirangut.
Kontseptuaalselt:
Ebastabiilne madala takistusega vool: kruvi → Gaas / halvasti segatud sulam → Pulseeriv väljund
Kontrollitud rõhutsoon: Kruvi → Kontrollitud takistus → Rõhu all olev homogeenne sulam → Stabiilne väljund
Õige rakendamise korral võib kontrollitud vasturõhk aidata:
- Suurenda sulandi täitmist
- Parandage rõhu stabiilsust
- Toetage segamist
- Vähendage madala sagedusega väljundi kõikumisi
- Parandage sulatise tihendamist
- Tooge ühtlasem stantsivool
Mõelge rõhu all olevale sulamisalale kui väikesele puhverreservuaarile. Selle asemel, et iga väike kõikumine kruvist kohe matriitsini jõuaks, saab osa sellest variatsioonist enne materjali väljumist summutada.
5. Ärge kunagi kasutage tegeliku probleemi varjamiseks vasturõhku
Kui väljund hüppab punkri silla, kulunud kruvi ja silindri, vale kruvi geomeetria, halva temperatuuri reguleerimise, blokeeritud ekraani või materjali halva konsistentsi tõttu, võib lihtsalt vasturõhu suurendamine sümptomi ajutiselt peita, mitte põhjust lahendada.
Enne takistuse suurendamist küsige: miks vajab süsteem rohkem takistust kui varem?
6. Liigne vasturõhk võib põhjustada termilist lagunemist
Vasturõhk on kasulik ainult õiges töötlemisaknas. Liiga palju piiranguid võib suurendada kruvide tööd, nihkekiirust, sulamistemperatuuri, viibimisaega ja sisemist retsirkulatsiooni.
PVC
PVC-l on suhteliselt kitsas töötlemisaken ning see on tundlik liigse temperatuuri ja nihke suhtes. Liiga palju piiranguid võib põhjustada kollasust, tumedaid osakesi, põlemist, materjali lagunemist ja ladestumist.
PLA ja muud lagunemistundlikud materjalid
PLA ja teised kuumustundlikud polümeerid nõuavad sulamistemperatuuri, viibimisaja, niiskuse ja nihkepinge hoolikat kontrolli. Nende materjalide puhul: suurem vasturõhk ei tähenda automaatselt paremat töötlemist.
7. Reguleerige vasturõhku aeglaselt – mitte kunagi vägivaldselt
Kui masin on varustatud reguleeritava sulamisrõhu või vasturõhu ventiiliga, peaks reguleerimine toimuma järk-järgult. Jälgige sulamisrõhku, sulamistemperatuuri, mootori koormust, väljundit, toote pinda ja õhutusava käitumist.
Reguleerige väikeste sammudega masina tootja lubatud rõhuvahemikus. Piisavalt peene juhtimisega seadmete puhul võivad muudatused suurusjärgus 1–2 baari korraga olla vaatlusetapina kasulikud, kuid seda ei tohiks käsitleda kui universaalset seadistust iga ekstruuderi jaoks.
Põhimõte on järgmine:
Reguleerige veidi → oodake stabiliseerumist → jälgige → reguleerige uuesti
8. Suure täiteainesisaldusega materjalid vajavad erilist ettevaatust
Kui töötlete kõrge CaCO3-sisaldusega PVC-d, mineraalitäidisega PE/PP-d, WPC-d, täiteaine põhisegu või ringlussevõetud ühendeid, millel on tugev saastumine, võivad ka rõhureguleerimiskomponendid ise kuluda.
Kõrge mineraalse täiteaine sisaldus võib suurendada abrasiivset kulumist:
- Kruvi lennud
- Tünni puur
- Klapi pinnad
- Voolupiirangud
- Vahetatavad vahetükid
Kui rõhureguleerimisventiil kaotab järk-järgult oma võime voolu reguleerida, võib ekstrusiooniprotsess uuesti muutuda ebastabiilseks.
Suure täiteainesisaldusega rakenduste puhul kontrollige ventiili, piirajat, sulatuskanalit, sõelapakki ja stantsi sisendit abrasiivse kulumise või sademete suhtes. Enne seiskamist järgige masina ja materjali tarnija heakskiidetud puhastusprotseduuri. Degradeeruvate, kogunevate või tugevate täiteainesademete korral võib õige puhastamine vähendada materjali jäämist kitsastesse voolukanalitesse.
9. Ebastabiilne degaseerimine võib välja näha nagu hüppeline
Kui teie ekstruuderil on õhutus- või vaakumport, jälgige seda hoolikalt.
- Ventilatsiooniava korduvalt üleujutus
- Sulatus tõuseb ja langeb ventilatsiooniavas
- Materjali sagedane ülekandmine
- Nähtav gaasieraldus muutub tsükliliselt
- Tootemullid ilmuvad koos rõhu kõikumisega
Kui õhutusava käitumine muutub oluliselt, samas kui materjal ja töösätted jäävad samaks, uurige sulamistingimusi, kruvide täitmist, õhutusava geomeetriat, allavoolu piirangut ja kruvide kulumist.
10. Kruvide ja tünnide kulumine võib hävitada rõhu suurendamise võime
Kruvide ja tünni kulumise suurenedes suureneb kliirens lennult tünnini. Rohkem sulasid võib lekkida tahapoole.
Selle asemel:
Pöörlemine → Edasipumpamine → Rõhk
üha enam saate:
Pöörlemine → Sisemine leke → Kadunud pumpamise efektiivsus
Tüüpiliste sümptomite hulka kuuluvad:
- Sama kg/h vajab suuremat pööret
- Spetsiifiline toodang väheneb
- Pea survet on raske luua
- Väljund hakkab kõikuma
- Vaja on suurendada vasturõhu reguleerimist
- Sulamistemperatuur tõuseb
- Toote konsistents halveneb
Praktiline test: kas ekstruuder võib ikkagi survet tekitada?
Ohututes, kontrollitud töötingimustes ja OEM-i rõhupiirangute piires võrrelge tänast rõhu suurendamise võimet ajalooliste andmetega.
Näide:
Enne: 60 p/min → 180 baari stabiilne
Nüüd: 60 p/min → 140 baari
Seejärel suurendatakse juhitavat allavoolu takistust veidi, kuid rõhk tõuseb siiski väga vähe.
Kui materjal on sama, sulamistemperatuur on võrreldav, ekraan on selge, stantsi seisukord on muutumatu ja rõhuandur töötab, viitab see kindlalt sellele, et kruvi on kaotamas tõhusat tihendus- ja pumpamisvõimet.
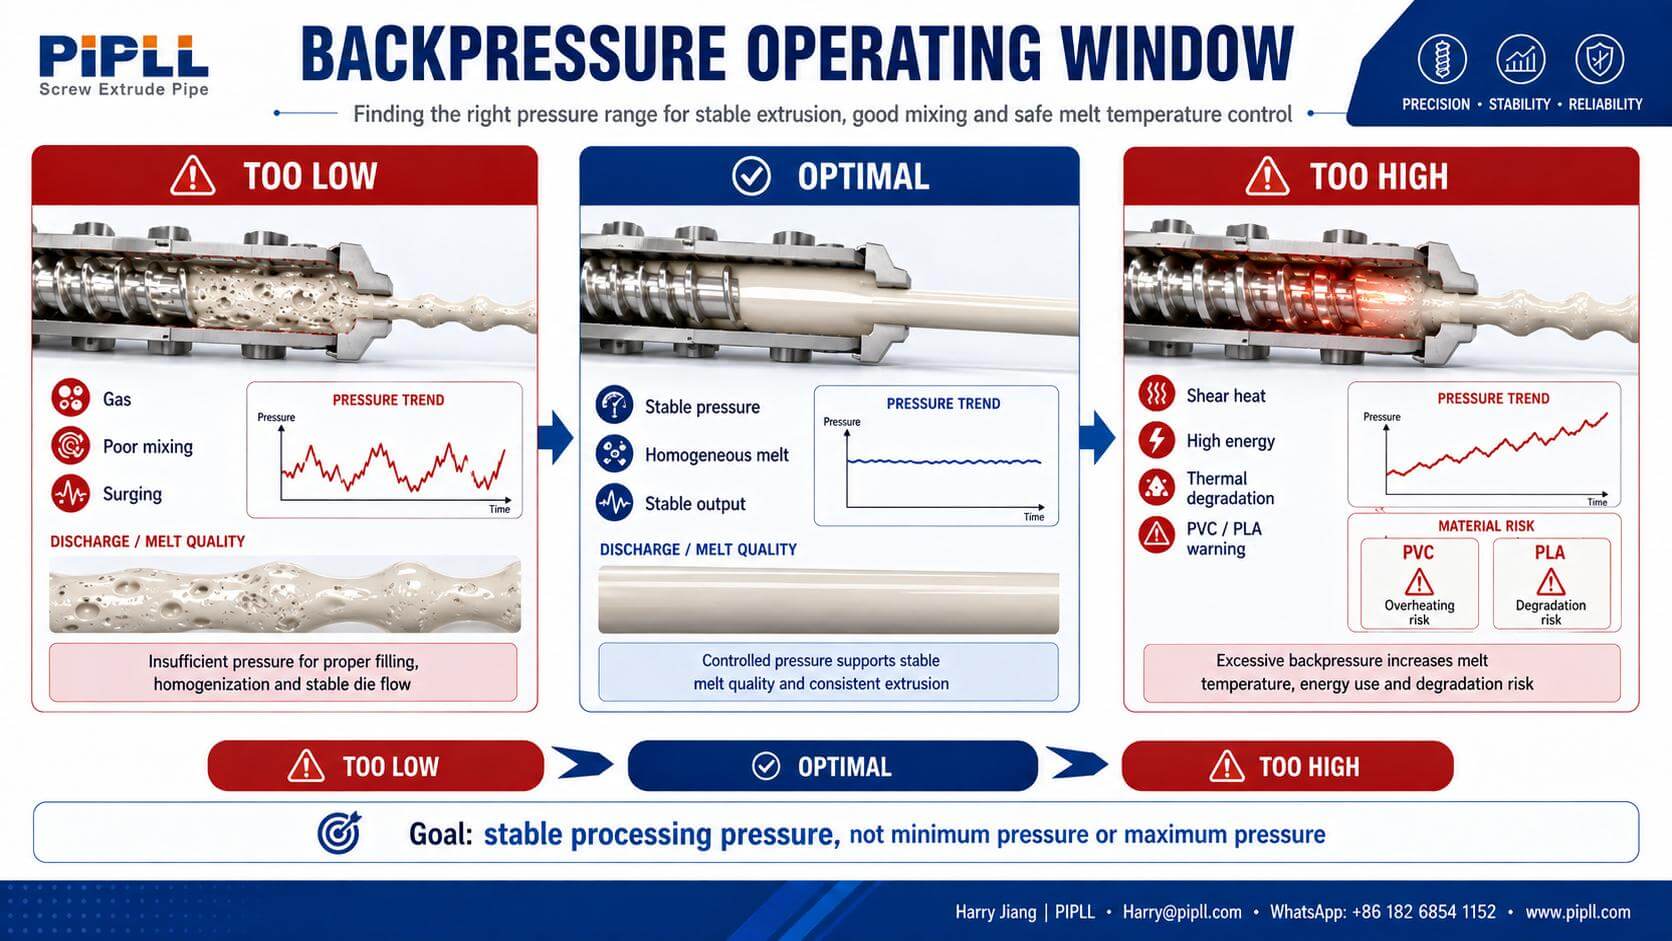
Õige vasturõhu aken
Eesmärk ei ole minimaalne rõhk ega maksimaalne rõhk. See on stabiilne töötlemisrõhk.
| Survetsoon | Tüüpiline tulemus |
|---|---|
| Liiga madal | Kehv täitmine / nõrk homogeniseerimine / võimalik ebastabiilne degaseerimine / voolu kõikumine |
| Õige | Stabiilne sulatus / hea segamine / kontrollitud degaseerimine / stabiilne väljund |
| Liiga kõrge | Kõrge nihkekuumus / suurem energia / liigne viibimisaeg / lagunemisoht |
Ekstruuderi lainetus: kiirem diagnostiline maatriks
| Sümptom | Esimene piirkond, mida uurida |
|---|---|
| Väljundimpulsid koos sööturiga | Punker / söötmine |
| Mullid + gaasitriibud + ebastabiilne väljund | Niiskus / degaseerimine / rõhk |
| Vent korduvalt üleujutusi | Sulamise / täitmise / rõhu tasakaal |
| Värvi põhisegu on halvasti segatud | Segamisosa / elukoht / protsessi vastupidavus |
| Kõrgetel pööretel järsult tõus süveneb | Sulamisvõime / kruvi disain |
| Sulamistemperatuur kõigub | Kütte/jahutuse juhtimine |
| Ülesvoolu rõhk kasvab pidevalt | Ekraani / stantsi piirang |
| Sama väljund nõuab suuremat pöörete arvu | Kruvide ja tünni kulumine |
| Survet ei saa ehitada nagu varem | Kliirensi / pumpamise efektiivsus |
| Suurem vasturõhk stabiliseerib voolu ajutiselt | Uurige, miks loomulik surve/segamine on nõrgenenud |
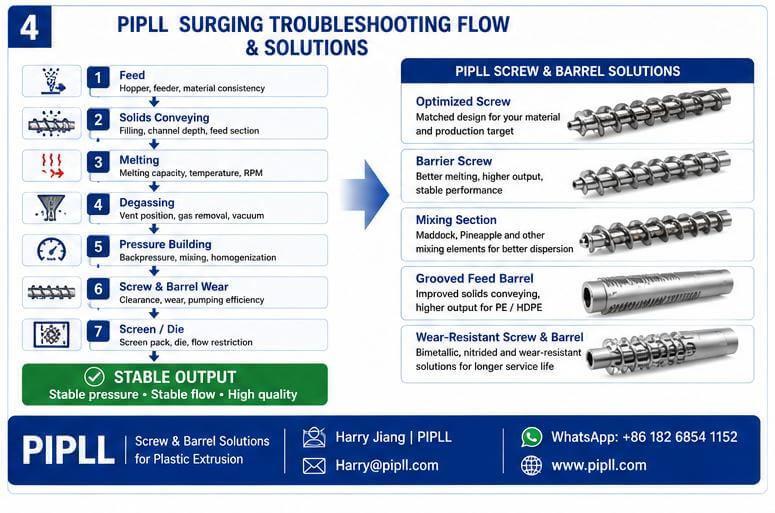
Kuidas PIPLL seda tüüpi probleeme tõrkeotsinguga tegeleb
Kui klient ütleb meile: "Ekstrusioonivool jätkub üles-alla", ei soovita me kruvi kohe välja vahetada. Jagame süsteemi viieks etapiks:
- Söötmine – kas materjali siseneb pidevalt?
- Sulamine – kas kruvi suudab tahkeid aineid vajaliku kiirusega sulatada?
- Degaseerimine – kas lõksu jäänud gaas, niiskus või lenduvad ained pääsevad õigesti välja?
- Segamine ja rõhu tõstmine – kas on piisavalt kontrollitud täitmist ja vastupidavust homogeense sulandi kohaletoimetamiseks?
- Kruvide ja silindri seisukord – kas suurenenud kliirens on vähendanud tihendamise ja pumpamise tõhusust?
- Optimeeritud kruvigeomeetria – sobimatu etteande-, sulatus- või doseerimisvõimsuse jaoks.
- Tõkkekruvi – rakenduste jaoks, kus reguleeritud sulamine on piirav tegur.
- Kohandatud segamisosa – halva värvi, täiteaine või lisandi homogeniseerimiseks.
- Soonega etteande silin + sobitatud kruvi – PE / HDPE rakenduste jaoks, mida piirab tahkete ainete transport.
- Kulumiskindel kruvi ja tünn – suure täiteainesisaldusega, taaskasutatud või abrasiivsete ühendite jaoks.
- Bimetall-/vooderdislahendused – rakendusteks, kus korduv abrasiivne kulumine lühendab kasutusiga.
Võimalikud PIPLL-lahendused
Ärge lahendage lainetust ühe nupu keeramisega
Kui vool muutub ootamatult ebastabiilseks, on kiusatus temperatuuri, kruvi kiirust ja vasturõhku korduvalt reguleerida. See muudab diagnoosi raskemaks.
Parem järjestus on järgmine:
Toide → Rõhutrend → Ventilatsiooniava / gaasi käitumine → Sulamistemperatuur → Ekraani ja matriitsi takistus → Spetsiifiline väljund → Kruvi ja silindri seisund
Alles siis peaksite muutma komponendi disaini.
Kas teie ekstruuder pulseerib, kuigi pöörded ja temperatuur on stabiilsed?
Saada PIPLL:
- Ekstruuderi mudel
- Kruvi läbimõõt / L/D
- Materjali koostis
- Täite- või lihvimisprotsent
- Kruvi RPM
- Praegune väljund
- Ajalooline stabiilne väljund
- Sulamisrõhu trend
- Sulamistemperatuur
- Fotod või video ventilatsiooni käitumisest
- Fotod pinnadefektidest
- Kruvi/tünni joonis, kui see on saadaval
Eriti kasulik võib olla lühike video, mis näitab manomeetrit ja matriitsi tühjenemist ühe täieliku tõusutsükli jooksul.
PIPLL võib aidata kindlaks teha, kas ebastabiilsus on seotud söötmise, degaseerimise, segamise, rõhu tasakaalu, kruvi geomeetria või kruvi/silindri kulumisega.
-

PIPLL High-Speed Single Extruder Screw Barrel
-
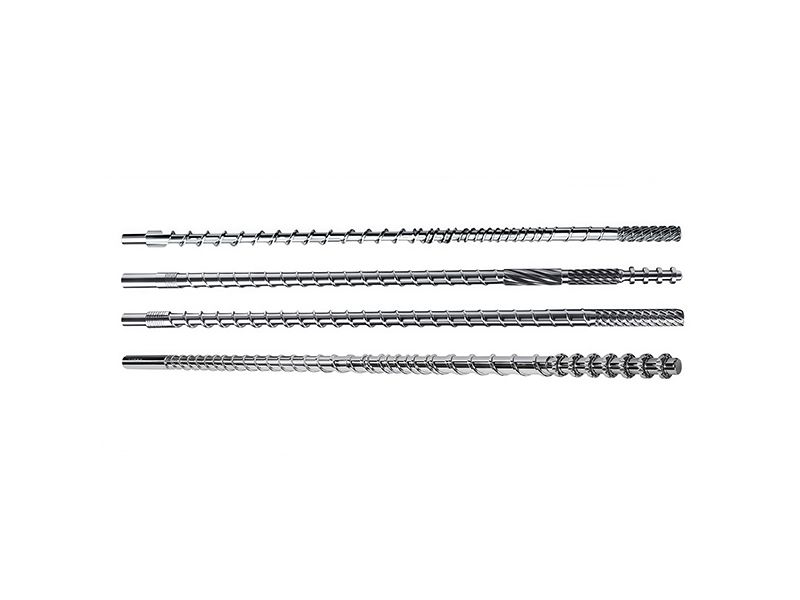
Film Blowing Extrusion Screw Barrel
-
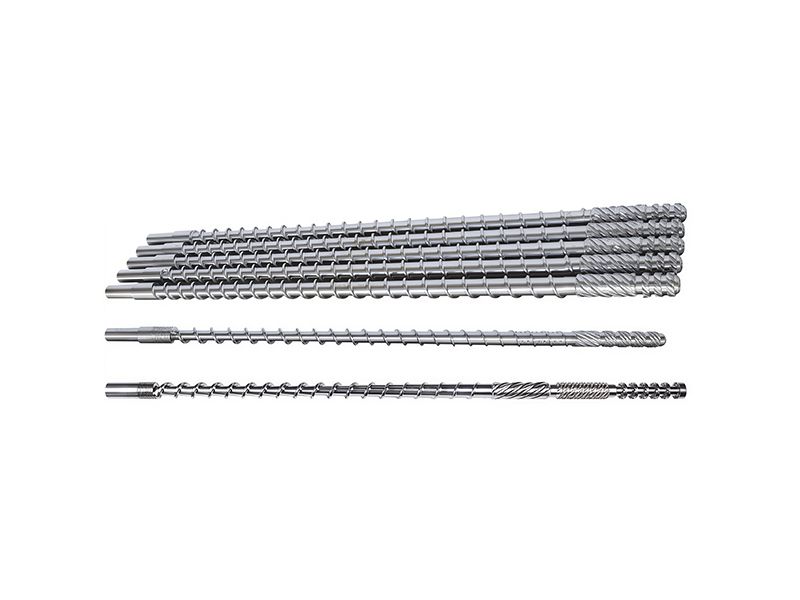
Extrusion Blow Molding Screw Barrel
-

Pipe(Tube) Extrusion Screw Barrel
-

Foaming Extrusion Screw Barrel
-

Chemical Fiber Extrusion Screw Barrel
-

Recycling Granulation Extrusion
-
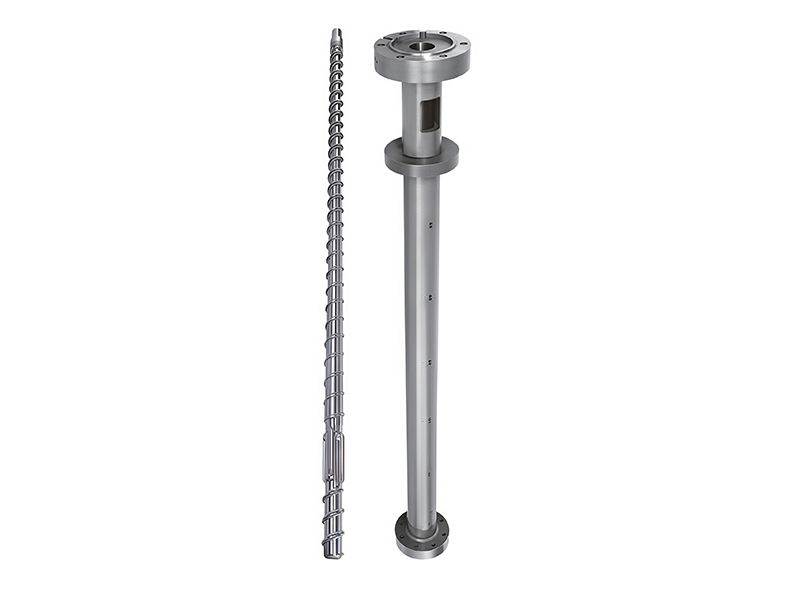
Cast Film Extusion Screw Barrel
-
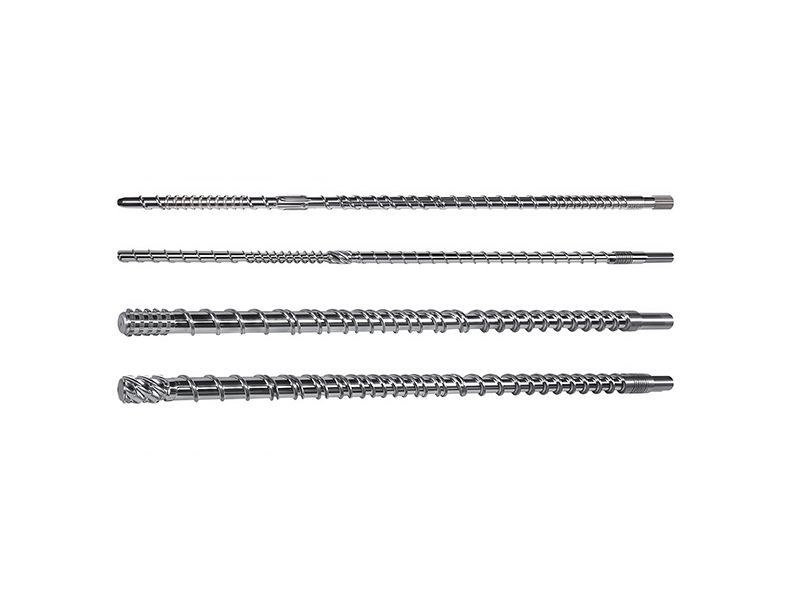
Sheet Extrusion Screw Barrel
-
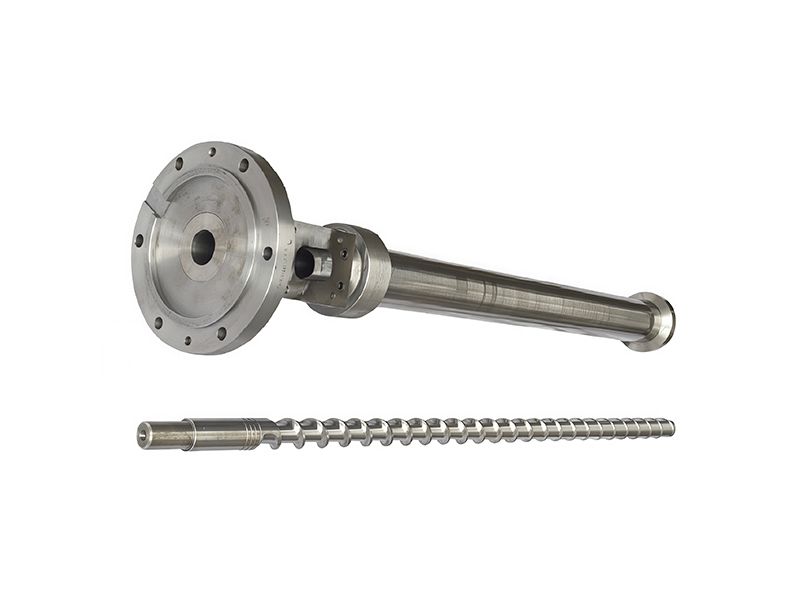
Cable Extrusion Screw Barrel