Languages
Větrací port z PVC vs vakuové větrání pro peletizaci tuhého PVC | PIPLL
Potřebujete ventilační otvor nebo vakuové odvětrání pro peletizaci tuhého PVC?
- Proč je ventilace PVC procesní rozhodnutí, nikoli standardní upgradePeletizace průhledného tuhého PVC se často posuzuje podle toho, co se objeví na konci řady: čirost, barevná konzistence, hustota pelet, zápach a nepřítomnost černých skvrn nebo bublin.Když se kvalita stane nestabilní, mnoho zpracovatelů se okamžitě zeptá, zda potřebují vakuový systém. Jiní předpokládají, že ventilační port je vždy vylepšením uzavřeného sudu. Ani jeden předpoklad není spolehlivý.A odvětranýjednošroubová hlaveňmůže pomoci uvolnit vzduch, vlhkost a těkavé složky. Vakuové odvětrání může zajistit silnější odstranění těkavých látek, když to aplikace skutečně potřebuje. Ale špatně přizpůsobený odvzdušňovací otvor, nedostatečné těsnění taveniny nebo nestabilní profil šroubu mohou způsobit nové problémy: únik materiálu z ventilace, nekonzistentní výstup, nadměrná doba zdržení, kontaminace a ještě viditelnější vady.Pro peletizaci tuhého PVC není správná otázka jednoduše: 'Máme přidat vakuum?' Užitečná otázka zní: Co je třeba z taveniny odstranit a může to systém šroub-hlaveň odkrýt a uvolnit bez poškození PVC?Ve společnosti PIPLL přistupujeme k jednomu šroubovému sudu pro PVC jako kompletní procesní komponentě. Odvzdušňovací otvor, profil šroubu, poměr L/D, kompresní chování a požadavek na tlak ve směru proudění musí spolupracovat.
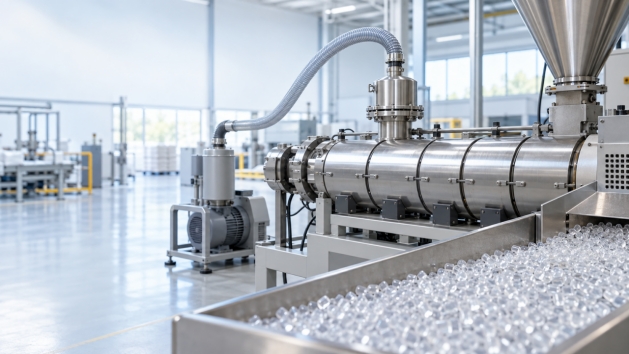
Nejlepší vizuální. Ilustrativní peletizace z tuhého PVC s vakuovým odvzdušňováním; toto není fotografie konkrétního PIPLL nebo zákaznického zařízení.
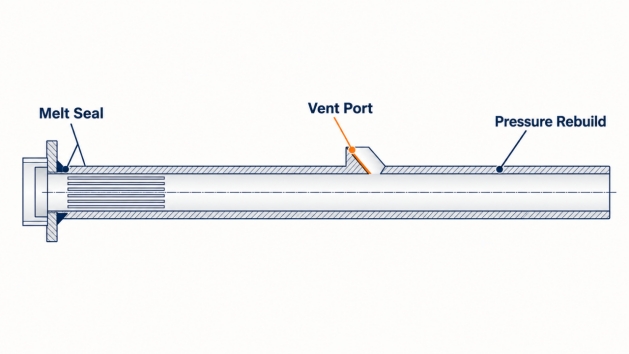
- Větrací port a vakuové větrání nejsou totéžAtmosférický odvzdušňovací otvor je otvor v hlavni, který umožňuje uniknout strhávanému vzduchu a nízkým úrovním páry za normálních tlakových podmínek. Vakuový ventilační systém spojuje ventilační zónu se zdrojem podtlaku. Snižuje tlak kolem exponované taveniny a může zlepšit odstranění vlhkosti, vzduchu a těkavých složek.Obě možnosti vyžadují, aby se materiál dostal do ventilační zóny ve správném stavu. PVC by mělo být dostatečně změkčené, aby uvolňovalo plyny, ale nemělo by se tlačit tak agresivně, aby tavenina unikala otvorem.·Stabilní tavicí a dopravní úsek před odvzdušňovacím otvorem· Tavné těsnění nebo část vytvářející tlak, která zabraňuje zaplavení ventilačního otvoru materiálem· Dekompresní a ventilační zóna, po ní následuje sekce po proudu, která obnovuje tlak pro peletizaciTo je důvod, proč přidání otvoru do standardního válce není totéž jako navržení odvětrávaného jednoduchého šneku a válce pro použití v plastovém extrudéru.
Obrázek 1. Veřejně zabezpečená koncepce PIPLL s odvětrávanou hlavní. Funkce utěsnění taveniny, odvzdušňovacího otvoru a obnovení tlaku musí fungovat jako jedna procesní sekvence. Všechny rozměry a výrobní detaily byly odstraněny.
- Když neventilovaný sud může stačitUzavřený, neodvzdušněný sud není automaticky slabinou. Může to být správná volba, když je materiál a proces PVC stabilní.Nevětraný jednošroubový válec může být dostačující, když:·Složení tvrdého PVC je čisté, suché a konzistentní· Používá se panenský materiál s malým nebo žádným recyklovaným obsahem· Nevyskytují se žádné bubliny, pěna, zápach ani viditelné vady související s těkavými látkami· Výstup je stabilní a kvalita taveniny je již přijatelná· Proces nemá žádné známky zachyceného vzduchu, zbytkové vlhkosti nebo přenosu kontaminacePokud transparentní PVC žloutne nebo se na něm tvoří černé skvrny v důsledku nadměrného smyku, degradovaných zbytků nebo mrtvé zóny v systému šroub-hlaveň, samotné vakuum nevyřeší hlavní příčinu. Nejprve je třeba přezkoumat konstrukci šroubu, přechodový profil, stav povrchu a postupy čištění.Kdy může pomoci atmosférický ventilační portAtmosférický odvzdušňovací port může být praktickou střední možností, když proces potřebuje uvolnit stržený vzduch nebo omezené množství páry, ale nevyžaduje hluboké vakuové odstranění těkavých látek.Možná to stojí za zvážení, když:·Materiál obsahuje kontrolované procento čistého vnitřního přebroušení· Během krmení nebo míchání je strháván vzduch· Občas se objeví malá pórovitost nebo nekonzistentní hustota pelet· Přípravek během zpracování produkuje omezené množství páry· Produkce je dostatečně stabilní, aby udržela kontrolovanou hladinu naplnění v odvzdušňovací zóněAtmosférický ventil není určen k odstranění všech těkavých složek. Jeho hlavním účelem je poskytnout plynům únikovou cestu, aniž by byl proces zbytečně agresivní.
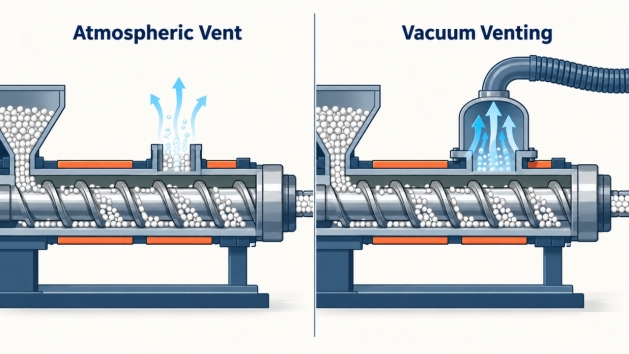
Obrázek 2. Atmosférické větrání může uvolňovat omezené množství vzduchu nebo páry. Vakuové odvětrávání poskytuje silnější odstranění těkavých látek, když to může podporovat složení a konstrukce šroubového válce.
- Kdy stojí za zvážení vakuové větráníVakuové odvětrávání se stává důležitější, když je problém s kvalitou spojen s vlhkostí, zachyceným plynem, zápachem, těkavou kontaminací nebo změnou recyklovaného materiálu.Peletizace tuhého PVC může mít prospěch z vakuového odvětrání, když:·Rozdrcené nebo recyklované PVC se používá ve významném procentu· Surovina má nekonzistentní podmínky skladování nebo zbytkovou vlhkost· Pelety vykazují bubliny, dutiny, pěnu nebo nestabilní hustotu· Hotový materiál nese nežádoucí zápach nebo těkavé zbytky· Proces musí zlepšit čirost a vizuální konzistenci v průhledném PVC· Formulace obsahuje složky, které během zpracování uvolňují páru nebo plynPro recyklovaný materiál může být vakuum cenné, protože problém není omezen na vlhkost. Přebroušení může způsobit vzduch, povrchovou kontaminaci, zbytkové těkavé látky a nekonzistentní tepelnou historii. Vakuové odvětrávání by mělo být stále považováno za procesní nástroj, nikoli jako náhradu za třídění materiálu, čištění, prosévání nebo správný návrh šroubu.Proč může vakuový port zhoršit zpracování PVCPodtlakový ventil může způsobit problémy, pokud je přidán bez ohledu na profil šroubu a uspořádání válce.·Tavenina uniká z větracího otvoru· Ucpání ventilace způsobené nahromaděním materiálu· Nestabilní úroveň vakua způsobená netěsnostmi nebo špatným potrubím· Nedostatečné tavení před odvzdušňovací zónou· Příliš velká dekomprese způsobující špatnou stabilitu dopravy· Dlouhá doba zdržení, která zvyšuje riziko degradace PVC· Šroubový profil, který po odvzdušnění účinně neobnovuje tlakU PVC citlivého na teplo může být nestabilní odvětrávaný proces horší než řádně řízený proces s uzavřeným sudem. Nejdůležitějším konstrukčním prvkem je tavné těsnění před odvzdušňovací zónou. Vytváří dostatečnou kontrolu tlaku k udržení polymeru uvnitř hlavně a zároveň umožňuje únik plynů. Po odvzdušnění musí následná šneková sekce dopravovat a znovu stlačovat taveninu rovnoměrně směrem k matrici.
- Barrel Vent Port je jen polovinou návrhuVětrací port mění hlaveň. Mění také požadavek na šroub. Když PIPLL přezkoumává odvětrávaný sud s jedním šroubem pro PVC, technická kontrola by měla zahrnovat:·Průměr extrudéru a aktuální poměr L/D· Požadavek na typ PVC a průhlednost· Surový materiál, procento přebroušení a zdroj přebroušení· Balíček stabilizátoru, hladina plniva a přísady· Aktuální výstup, cílový výstup a aktuální teplota taveniny· Stávající výkres šroubu a umístění ventilačního otvoru· Typ závady: bubliny, zápach, žloutnutí, černé skvrny, kolísání výkonu nebo únik materiálu· Stav stávajícího šroubu a hlavně, včetně opotřebení, koroze a usazeninTyto informace pomáhají určit, zda je správným řešením ponechat uzavřený válec a optimalizovat profil šneku, přidat atmosférický odvzdušňovací port, použít vakuové odvětrání pomocí účelově navrženého dvoustupňového šneku, opravit nejprve opotřebované součásti nebo zlepšit přípravu materiálu před výměnou extrudéru.Na výběru materiálu stále záležíVýkon odvětrávání závisí na geometrii procesu, ale odolnost proti opotřebení a korozi stále ovlivňuje dlouhodobou stabilitu. Nitridovaný šnekový válec může vyhovovat mnoha standardním aplikacím vytlačování PVC. Bimetalový jednošnekový válec může být zvažován tam, kde otěr, koroze nebo kontaminace recyklovaným materiálem vytváří náročnější provozní podmínky.Výběr materiálu by však měl následovat po analýze procesu. Prvotřídní materiál barelu nemůže kompenzovat nesprávné uspořádání ventilačních zón, špatné utěsnění taveniny nebo nadměrnou tepelnou historii.
- Praktická rozhodovací tabulka
Stav procesu Doporučený výchozí bod Čistý, suchý, stabilní původní tvrdý PVC bez vad souvisejících s těkavostí Nevětraný sud může být dostačující Malé množství strhávaného vzduchu nebo omezené páry se stabilní surovinou Vyhodnoťte atmosférický ventilační otvor Recyklované PVC, kolísání vlhkosti, zápach, bubliny nebo problémy s kvalitou související s těkavými látkami Vyhodnoťte podtlakové odvětrání pomocí účelově navrženého šroubového profilu Tavenina uniká ze stávajícího větracího otvoru Zkontrolujte těsnění taveniny, geometrii šroubu, hladinu náplně, umístění ventilace a tlak ve směru proudění Žloutající nebo černé skvrny bez bublinek nebo zápachu Zkontrolujte smyk, mrtvé zóny, opotřebení a čištění před předpokladem, že je potřeba vakuum Vysoký obsah přebroušení s nekonzistentní kvalitou Zkontrolujte přípravu materiálu a zvažte vakuové odvětrání jako součást kompletního procesního řešení - Jak PIPLL podporuje rozhodnutí o ventilaci PVCPIPLL nezačíná s předpokladem, že každá peletizační linka PVC potřebuje vakuum. Jakožto vlastní výrobce šneku extruderu může PIPLL zkontrolovat stávající výkres šneku, uspořádání válce, informace o materiálu a popis závady, aby zjistil, zda problém souvisí s odvzdušněním, geometrií šneku, opotřebením, zadržením nebo provozními podmínkami.U nového odvětrávaného sudu s jedním šroubem je cílem vytvořit stabilní sekvenci: bezpečně roztavit PVC, vytvořit kontrolované utěsnění taveniny, uvolnit plyny u odvětrávání, obnovit tlak a konzistentně peletizovat.ZávěrVětrací port není univerzální upgrade a vakuové odvětrávání není lékem na každý defekt PVC. Pro čisté a stabilní tuhé PVC může být nejlepší volbou nevětraný jednošroubový válec. Pro mírné uvolňování vzduchu nebo par může stačit atmosférický ventil. U recyklovaného PVC, kolísání vlhkosti, zápachu, bublin nebo nestability související s těkavými látkami může být opodstatněné vakuové odvětrání.Správné rozhodnutí závisí na materiálu, vadě, provozním stavu a kompletním provedení šroubu. PIPLL vyrábí zakázkové jednošnekové barely pro aplikace vytlačování PVC a peletizace. Pokud uvažujete o odvzdušňovacím otvoru, vakuovém sudu nebo náhradním šroubu, zašlete údaje o svém stroji, aktuální výkres šroubu, informace o materiálu a fotografie závady k technické kontrole.Související čtení: Jak design šroubů pomáhá předcházet žloutnutí a černým skvrnám při peletizaci průhledného tuhého PVC.Technický a obchodní kontaktHarry Jiang | PIPLL | Řešení šroubů a sudů pro vytlačování plastůPodpora výrobců vytlačovacích lisů s přizpůsobenými řešeními šneků a sudů pro PVC, PE, PP, PET a další aplikace zpracování polymerů.E-mail: Harry@pipll.com | WhatsApp: +86 182 6854 1152 | Webové stránky: www.pipll.com