






 Languages
Návod na výměnu sudu se šroubem extrudéru
Kdy byste měli vyměnit šroub a hlaveň extrudéru?
7 varovných známek opotřebení pro výrobce plastových výliskůŠroub extrudérua sudové součásti obvykle neselžou přes noc. Ve většině případů se opotřebení vyvíjí postupně a stává se viditelným prostřednictvím změn výkonu, stability taveniny, spotřeby energie a kvality produktu.
Pro výrobce plastových výlisků může zpožděná kontrola šnekového sudu vést k nestabilní výrobě, vyššímu plýtvání materiálem a neplánovaným prostojům. Včasná znalost varovných signálů pomáhá určit, zda zařízení potřebuje úpravu, renovaci nebo kompletní výměnu.
Tato příručka vysvětluje nejčastější známky opotřebení šroubu a hlavně a co je třeba zkontrolovat před objednáním výměny.
ZÍSKEJTE NYNÍ ZDARMA NABÍDKU
Proč záleží na opotřebení šroubů a hlavně
Během vytlačování šnek dopravuje, stlačuje, taví, míchá a stlačuje materiál, než se dostane do formy. Hlaveň poskytuje řízený kanál zpracování, ve kterém se tyto akce odehrávají.
Jak se unášeč šroubu a vnitřní povrch hlavně opotřebovávají, zvětšuje se vůle mezi nimi. To snižuje účinnost dopravy a ztěžuje udržení stabilního tlaku taveniny.
Důsledky mohou zahrnovat:
- · Nižší výrobní výkon
- · Vyšší rychlost šroubu potřebná k udržení stejného výkonu
- · Nestabilní tlak taveniny
- · Špatná plastifikace
- · Vady povrchu výrobku
- · Zvýšené plýtvání materiálem
- · Vyšší spotřeba energie
- · Častější přerušení výroby
Opotřebení je zvláště běžné při zpracování abrazivních, korozivních, recyklovaných nebo vysoce plněných materiálů.
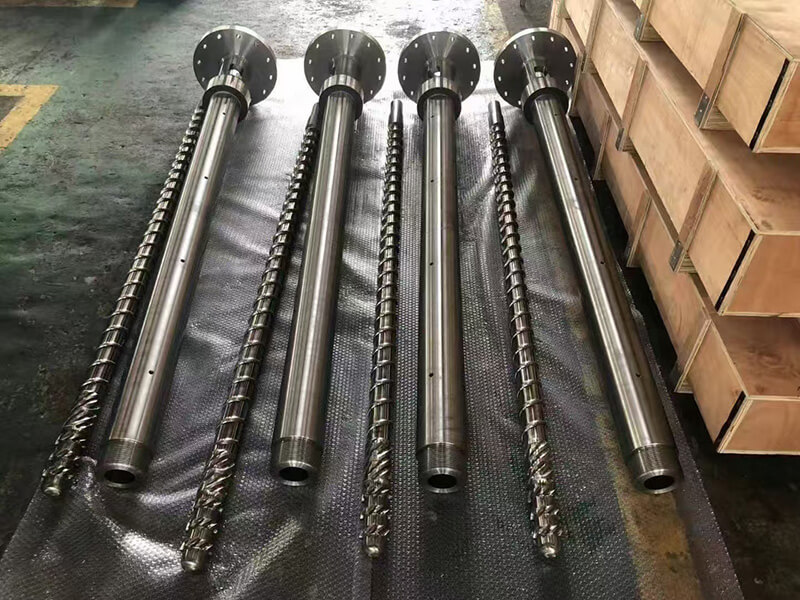
Obrázek 1. Součásti jednoduchého vytlačovacího šroubu a válce PIPLL pro aplikace vytlačování plastů.1. Výstup postupně klesá
Postupný pokles výkonu je jedním z nejčastějších varovných příznaků opotřebení šroubu a hlavně.
Pokud stejný materiál, nastavení stroje a výrobní proces dříve produkovaly vyšší výkon, ale linka nyní vyžaduje vyšší rychlost šneku k dosažení stejného výsledku, je třeba zkontrolovat stav válce šneku.
Jak se vůle mezi šroubem a válcem zvětšuje, materiál může snadněji proudit zpět. To snižuje účinnost dopravy šneku a oslabuje jeho schopnost vytvářet stabilní tlak.
- · Konzistence suroviny
- · Stabilita krmení
- · Nastavení teploty
- · Výkon topení a chlazení
- · Stav matrice
- · Stav balení obrazovky
- · Výkon pohonného systému
Pokud se však výstupní ztráta vyvíjí postupně během dlouhého výrobního období, mělo by být opotřebení považováno za pravděpodobný faktor.
2. Tlak taveniny se stává nestabilním
Stabilní tlak taveniny je důležitý pro stálou kvalitu vytlačování. Pokud tlak nadměrně kolísá, konečný produkt může vykazovat kolísání tloušťky, povrchové vady, rozměrovou nestabilitu nebo nekonzistentní hmotnost.
Opotřebované šrouby a povrchy hlavně mohou snížit schopnost vytváření tlaku. Extrudér může stále běžet, ale je obtížnější udržovat stabilní procesní okno.
Tento problém je zvláště důležitý v aplikacích, jako je extruze PVC fólií, extruze trubek, extruze profilů, extruze fólií, potahování kabelů, peletizace a vysoce výkonné výrobní linky.
Nestabilita tlaku vždy neznamená, že šroub a hlaveň musí být okamžitě vyměněny. Je to ale jasný signál, že by se měla výrobní linka zkontrolovat, než se problém stane vážnějším.
3. Pro stejný výrobní výstup je vyžadována vyšší rychlost šroubu
Když vytlačovací linka potřebuje k udržení stejného výkonu vyšší rychlost šneku než dříve, může to znamenat, že účinnost dopravy klesla.
Běžným vzorem je, že výkon začíná klesat, obsluha zvyšuje rychlost šneku, aby to kompenzovala, teplota taveniny se zvyšuje, tlak se stává méně stabilní a kvalita produktu se hůře kontroluje.
Zvýšení rychlosti šroubu může dočasně udržet výkon, ale může také zvýšit smyk a tvorbu tepla. U materiálů citlivých na teplo, jako je PVC, to může ztížit kontrolu podmínek zpracování.
Namísto průběžné kompenzace vyšší rychlostí by měli výrobci vyhodnotit, zda šroub a hlaveň stále odpovídají požadovanému provoznímu stavu.
4. Kvalita produktu se stává nekonzistentní
Změny v kvalitě produktu mohou souviset s mnoha faktory, včetně surovin, regulace teploty, stavu formy, chlazení a následného zařízení.
Opotřebené součásti šneku a válce však mohou také ovlivnit homogenitu taveniny a stabilitu tlaku, což se může jevit jako:
- · Nerovnoměrná tloušťka produktu
- · Drsnost povrchu
- · Značky průtoku
- · Nekonzistence barev
- · Špatná rozměrová stálost
- · Nerovnoměrné pěnění
- · Nekonzistentní hmotnost produktu
- · Kolísání teploty taveniny
Klíčovým bodem není předpokládat, že každý problém s kvalitou pochází z hlavně šroubu. Místo toho by měl být válec šroubu zahrnut do systematického procesu odstraňování problémů.
5. Šroub a hlaveň dosáhly své očekávané životnosti
Každá hlaveň šroubu má praktickou životnost. Skutečná životnost závisí na složení materiálu, hladině plniva, výrobních hodinách, rychlosti šneku, teplotě zpracování, postupech údržby a materiálu součástí.
Běžný nitridovaný šnek a válec mohou poskytovat vhodný výkon v mírných provozních podmínkách. Vysoce plněné směsi, recyklované plasty, skleněná vlákna, uhličitan vápenatý, minerální plniva a korozivní přísady však mohou výrazně urychlit opotřebení.
Pokud výrobní linka pracovala nepřetržitě po léta v náročných podmínkách, může být ekonomičtější zkontrolovat šroub a hlaveň před tím, než dojde k závažné poruše.
Plánovaná výměna je obvykle jednodušší než nouzová výměna. Umožňuje výrobci efektivněji připravit výkresy, potvrdit rozměry, vybrat vhodné materiály a naplánovat prostoje.
6. Kontrola ukazuje nadměrnou vůli
Nejspolehlivějším způsobem, jak vyhodnotit opotřebení hlavně šroubu, je měření.
Technik může měřit vnější průměr šroubu a vnitřní průměr hlavně na více místech. Naměřenou vůli pak lze porovnat s požadavkem původního návrhu nebo specifikací výrobce stroje.
Mezi důležité kontrolní body mohou patřit:
- · Vnější průměr šroubu
- · Vnitřní průměr hlavně
- · Opotřebení kompresní části
- · Opotřebení dávkovací části
- · Lokalizované opotřebení v blízkosti plnicího otvoru
- · Stav šroubového hrotu a koncového spoje
- · Povrchové škrábance, koroze nebo nánosy materiálu
Opotřebení není vždy jednotné. V některých aplikacích se může podávací zóna nebo vysokotlaká sekce opotřebovat rychleji než jiné oblasti. To je důvod, proč by kontrola neměla spoléhat pouze na jeden bod měření.
7. Časté opravy zvyšují náklady na údržbu
Renovace může být praktickým řešením, když je opotřebení omezené a základní komponenty zůstávají konstrukčně zdravé. V závislosti na stavu mohou metody opravy zahrnovat přestavbu šroubového závitu, povrchovou úpravu, leštění nebo obrábění.
Opakovaná oprava však není vždy nejekonomičtější variantou.
Nový šroub a hlaveň mohou být vhodnější, když:
- · Opotřebení je silné nebo nerovnoměrné
- · Ztráta produkce ovlivňuje výrobní cíle
- · Opravy jsou stále častější
- · Původní materiál již není pro aplikaci vhodný
- · Zákazník přechází na abrazivnější složení
- · Vnitřní povrch hlavně je vážně opotřebovaný nebo poškozený
- · Výrobní linka vyžaduje lepší odolnost proti opotřebení
U náročných aplikací může upgrade z konvenčního nitridovaného roztoku na bimetalový válec nebo šroub ze slitiny odolné proti opotřebení pomoci prodloužit servisní intervaly.
Oprava nebo výměna: Jak se rozhodnout
Správné rozhodnutí závisí na skutečném stavu hlavně šroubu a výrobních požadavcích.
Oprava může být vhodná, když:
- · Opotřebení je omezené
- · Jádro šroubu zůstává v dobrém stavu
- · Hlaveň je stále v přijatelné toleranci
- · Požadavek na výrobu je mírný
- · Je nutná krátkodobá obnova
Výměna může být vhodnější, když:
- · Výkon výrazně poklesl
- · Tlak je nestabilní
- · Vůle je mimo přijatelný rozsah
- · Opotřebení je silné nebo nerovnoměrné
- · Výrobní materiál se stal abrazivnějším
- · Zařízení potřebuje dlouhodobý upgrade výkonu
Při výměně hlavně šroubu je důležité nevybírat komponenty pouze podle průměru šroubu. Je třeba vzít v úvahu složení materiálu, model stroje, původní výkres, provozní podmínky a cíl výroby.
Jaké informace jsou potřebné pro výměnný sud se šroubem?
Chcete-li vyhodnotit výměnu nebo přizpůsobený válec šroubu, jsou užitečné následující informace:
- ·Výrobce a model extrudéru
- · Průměr šroubu a celková délka
- · L/D poměr
- · Originální výkres šroubu a hlavně
- · Typ šroubu: jednoduchý šroub, kónický dvojitý šroub nebo paralelní dvojitý šroub
- · Obsah plniva nebo typ výztuže
- · Požadavek na proudový výstup
- · Rozsah otáček šroubu
- · Stávající materiál šroubu a hlavně
- · Současné výrobní problémy
- · Fotografie nebo míry opotřebovaných součástí
Pokud není k dispozici kompletní výkres, starý vzorek, fotografie, podrobnosti na typovém štítku stroje a klíčové rozměry mohou stále podporovat počáteční technické hodnocení.
Řešení PIPLL se šroubovými sudy
PIPLL dodává přizpůsobená řešení šroubů a sudů pro aplikace vytlačování plastů, včetně:
- · Jediný šroub a hlaveň
- · Kónický dvojitý šroub a hlaveň
- · Paralelní dvojitý šroub a hlaveň
- · Bimetalová hlaveň
- · Slitinový šroub odolný proti opotřebení
- ·PVC vytlačovací šroubový válec
- · Šnekový válec pro vytlačování plechů a profilů
- · Náhradní válec šroubu na základě výkresů nebo vzorků
U opotřebovaných součástí není cílem pouze reprodukovat původní rozměry. Je také důležité vyhodnotit, zda aktuální materiál, úroveň plniva a výrobní požadavky opravňují k upgradu řešení odolného proti opotřebení.
Závěr
Aopotřebovaný šroub a hlaveňmůže postupně snižovat výkon, oslabovat stabilitu tlaku, zvyšovat spotřebu energie a ztěžovat kontrolu kvality produktu.
Mezi nejčastější varovné příznaky patří klesající výkon, vyšší požadovaná rychlost šneku, nestabilní tlak taveniny, nekonzistentní produkty, viditelné opotřebení a zvyšující se frekvence údržby.
Včasná kontrola pomáhá výrobcům vyhnout se neplánovaným prostojům a učinit informovanější rozhodnutí o opravě nebo výměně. Pro všechny projekty výměny jsou pro výběr vhodného řešení cenné informace o stroji, výkresy, detaily materiálu a aktuální výrobní problémy.



