






 Languages
Maksimiziranje vijeka trajanja vijka i cijeviLJUBIMACEkstruzija ljuspica i krutog ponovnog mljevenja
1. Izvršni sažetak i kontekst tržišta recikliranja
Globalni mandati održivosti, propisi o proširenoj odgovornosti proizvođača (EPR) i ambiciozni korporativni ciljevi neutralnosti ugljika transformirali su reciklirane pahuljice boca od polietilen tereftalata (rPET), naknadno mljevenje (PCR) i postindustrijski otpad u osnovne sirovine za modernu pretvorbu plastike. Iako uključivanje visokih postotaka ponovnog mljevenja dramatično smanjuje potrošnju čistog polimera i emisiju ugljika, postavlja neviđene fizičke i mehaničke zahtjeve na hardver strojeva za ekstruziju.
Za razliku od čistih smola, koje imaju predvidljiva toplinska svojstva, ujednačenu geometriju peleta i visoku čistoću, reciklirane sirovine stižu s nestalnim nasipnim gustoćama, fluktuirajućim indeksima tečenja taline (MFI) i nepredvidivim razinama kontaminacije. Kada se obrađuje kroz standardnitrirani vijci i bačve, ove reciklirane pahuljice djeluju kao nemilosrdni mikroabrazivi. Linije za ekstruziju koje rade s visokim sadržajem reciklata često se suočavaju s ubrzanim zarezima na stijenkama bačve, gubitkom visine puža i velikim gubitkom tlaka taline unutar samo 6 do 9 mjeseci.
Ova degradacija ozbiljno narušava stabilnost procesa, smanjuje učinak po satu, degradira optička i mehanička svojstva krajnjeg proizvoda i prisiljava na skupa, neplanirana gašenja radi zamjene komponenti.
ZATRAŽITE BESPLATNU PONUDU SADA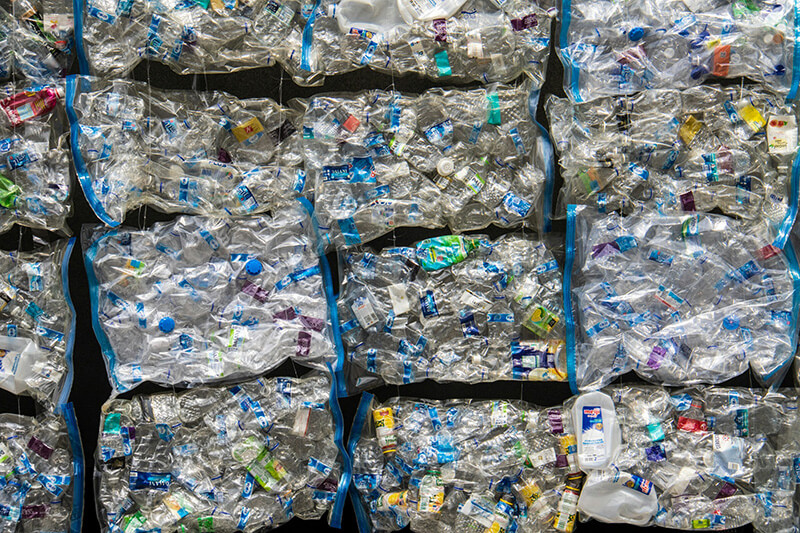
2. Sveobuhvatna raščlamba mehanizama trošenja recikliranih materijala
Kako bi dizajnirali učinkovitu obranu hardvera, inženjeri ekstruzije moraju procijeniti složene, interaktivne mehanizme trošenja koji se javljaju unutar ekstrudera tijekom obrade PET ljuskica i ponovnog mljevenja:
A. Abrazija čvrstih čestica (trošenje na tri i dva tijela)
Plastika nakon upotrebe neizbježno sadrži ostatke silicija, prašinu iz okoline, pijesak, fragmente aluminijske folije, keramičku prašinu i ostatke mineralnih punila. Kako se te neotopljene krute tvari prenose kroz zonu punjenja i komprimiraju u zonu taljenja, ostaju zarobljene u uskim razmacima između letve vijka i unutarnje stijenke bačve. Ovo stvara ekstremno abrazivno brušenje s dva i tri tijela, učinkovito skidajući standardne zaštitne površinske slojeve.
B. Hidrolitičko cijepanje i korozivni napad kiselinom
PET je vrlo higroskopan, brzo upija atmosfersku vlagu. Kada neosušene ili nepropisno osušene pahuljice boce uđu u zagrijanu bačvu, vlaga izaziva jaku hidrolitičku degradaciju na povišenim temperaturama obrade (260°C – 290°C). Ova reakcija prekida esterske veze u polimernom lancu, uzrokujući pad intrinzične viskoznosti (IV) i proizvodnju kiselih nusproizvoda koji kemijski nagrizaju ugljični čelik i bačve od standardnih legura.
C. Fluktuacija nasipne gustoće i toplinski skokovi trenja
Nekompaktirane pahuljice PET boce imaju nisku i nestalnu gustoću (obično 0,25 ‑ 0,38 g/cm³, u usporedbi s prvim PET peletima od ~0,85 g/cm³). Kako dovodni vijak pokušava uhvatiti i stisnuti ovaj lagani materijal, razvijaju se lokalizirani šiljci trenja. Ovo nepravilno trenje uzrokuje lokalno pregrijavanje polimera, toplinsku degradaciju i ljepljivo pougljenje na letnim površinama, što dodatno pogoršava abrazivno trošenje.
3. Referentne vrijednosti degradacije i analiza životnog vijeka hardvera
Tablica u nastavku prikazuje referentne vrijednosti životnog vijeka hardvera u stvarnom svijetu pod različitim uvjetima sirovine, u kontrastu standardnih metoda obrade s naprednim metalurškim nadogradnjama:
| Stanje sirovine | Ključni pokretači degradacije | Standardni nitrirani životni vijek hardvera | Vrhunski bimetalni / karbidni vijek trajanja | Operativni utjecaj |
|---|---|---|---|---|
| Virgin PET Pellets | Toplinsko smicanje, minimalna korozija | 24 – 36 mjeseci | 60+ mjeseci | Osnovni rad, stabilan tlak. |
| Čiste oprane pahuljice boce | Fina silika abrazija, hidroliza | 6 – 10 mjeseci | 36 – 48 mjeseci | Blaga fluktuacija tlaka, postupni gubitak IV. |
| Neoprano / miješano PCR ponovno samljeveno | Teška kontaminacija mineralima i metalima | 4 – 8 mjeseci | 30 – 42 mjeseca | Brzi pad tlaka, često zasljepljivanje zaslona. |
| Visoko ispunjen post-industrijski regrind | Visoko opterećenje mineralima + trošenje česticama | 3 – 6 mjeseci | 24 – 36 mjeseci | Ozbiljno oštećenje zida, zaokruživanje, gubitak izlaza. |
4. Napredna metalurška i vijčana inženjerska rješenja
Kako bi se produžio radni vijek za 300% do 500% tijekom obrade agresivnih tokova recikliranja, pogoni za obradu moraju implementirati kombinirane strukturne i metalurške nadogradnje:
A. Centrifugalno lijevane bačve od volfram karbida (WC legura).
Umjesto da se oslanjaju na nitriranje tanke površine (obično debljine 0,3 – 0,5 mm s umjerenom tvrdoćom), bačve s visokim trošenjem koriste centrifugalno lijevanje za nanošenje debele obloge od bimetalne legure debljine 2,0 mm do 3,5 mm. Formulacije s visokom raspodjelom matrice volfram karbida postižu razine tvrdoće površine veće od 1800 HV, otporne na izravne čestice čak i pod kontinuiranim radom 24/7.
B. Laserski obložene i PTA letvice s tvrdim navojem
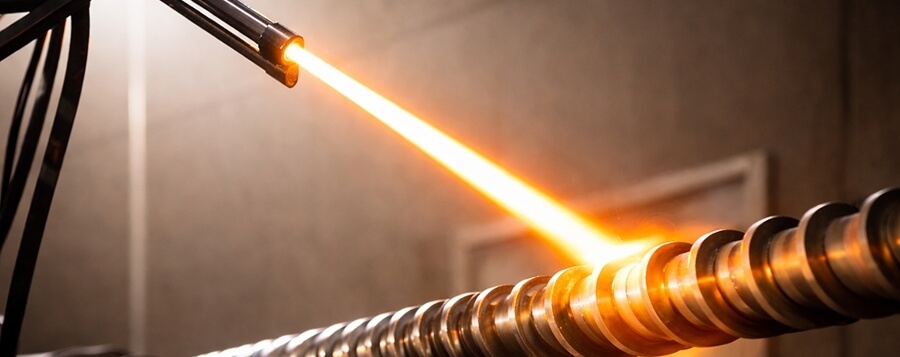
Kako bi odgovarali izdržljivosti bimetalnih bačvi, vrhovi vijaka moraju biti ojačani visokovrijednim legurama za navarivanje na bazi kobalta ili nikla (kao što su Colmonoy 56/83 ili Stellite 6) nanesenim putem zavarivanja plazma prijenosom luka (PTA) ili preciznim laserskim oblaganjem. Održavanje preciznog radijalnog zazora (<0,02 mm tolerancije) sprječava povratni tok taline i održava volumetrijsku učinkovitost.
C. Prilagođena geometrija leta vijka i višestupanjska ventilacija
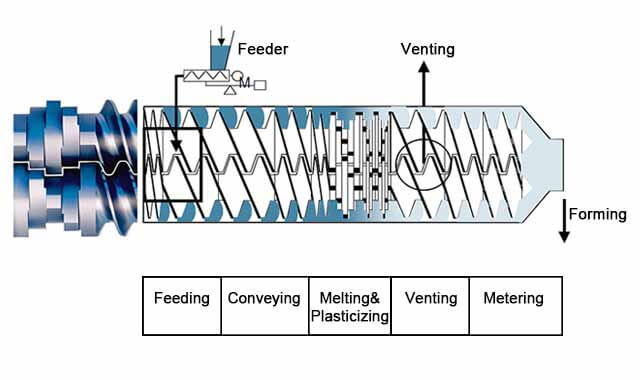
Standardni dizajni s kratkim vijcima ne uspijevaju pri rukovanju pahuljastim pahuljicama. Nadograđeni ekstruderi koriste duge omjere duljine i promjera (L/D 36:1 do 44:1) uparene s:
- Odjeljci dubokog feeda:Povećana dubina leta za hvatanje pahuljica male gustoće bez premošćavanja.
- Prijelazi postupne kompresije:Sprječavanje iznenadnih smičnih šiljaka i smanjenje mehaničkog naprezanja.
- Višestupanjska atmosferska i vakuumska devolatilizacija:Ventilacijske zone visokog vakuuma za odvođenje vlage, hlapljivih organskih spojeva (VOC) i ostataka tiskarske tinte prije dijela za mjerenje.
5. Najbolje prakse održavanja za linije za recikliranje
- Redoviti pregled radijalnih zazora:Svakih 6 mjeseci provjerite razmak između letvica vijaka i stijenki bačve pomoću mjernih mjerača ili mikrometara provrta kako biste rano uočili istrošenost.
- Ispravni postupci čišćenja:Prije gašenja uvijek koristite smjese za pročišćavanje visoke viskoznosti prilagođene za PET kako biste očistili zaostale kisele proizvode razgradnje iz vijčanih kanala.
- Optimizacija kontrole vlage:Održavajte mrežno sušenje sredstva za sušenje ili višestupanjsko vakuumsko otplinjavanje uzvodno kako biste zadržali sadržaj vlage u pahuljicama ispod 50 ppm, smanjujući hidrolitičko kidanje lanca.
PIPLL inženjerska rješenja i izravna podrška
O PIPLL inženjeringu (www.pipll.com):PIPLL je specijaliziran za sklopove vijaka i bačvi izrađenih po narudžbi izrađene da izdrže teška okruženja obrade – od PET/PCR recikliranih materijala nakon upotrebe do ultra-visokih mineralnih opterećenja CaCO3. Proizveden koristeći Zhoushanovo središte za ekstruziju i izvozne pogone u Ningbou, PIPLL isporučuje rješenja preciznih komponenti diljem svijeta.
Zašto su Global Plastics Process partneri s PIPLL-om:
- Centrifugalno lijevana bimetalna izvrsnost:Naše bimetalne bačve imaju debele obloge od legure debljine 2,0 mm do 3,5 mm (PTA obložen laserom i volfram karbid) površinske tvrdoće do 1800 HV, pružajući 3x do 5x duži radni vijek od standardnih nitriranih komponenti.
- Geometrijska prilagodba specifična za aplikaciju:Svaki sklop vijka dizajniran je tako da odgovara vašoj specifičnoj viskoznosti polimera, indeksu tečenja taline (MFI), omjeru punila i ciljanim izlaznim stopama.
- Stroga kontrola kvalitete & Global OEM Fit:Koristeći napredno 3D lasersko skeniranje i inspekciju koordinatnog mjernog stroja (CMM), PIPLL osigurava usklađivanje tolerancije unutar 0,02 mm za točnu ugradnju u sve svjetske marke opreme.