






 Languages
Vodič za zamjenu cijevi vijka ekstrudera
Kada biste trebali zamijeniti vijak i cijev ekstrudera?
7 znakova upozorenja na habanje za proizvođače plastičnih ekstruzijaVijak ekstruderaa komponente cijevi obično ne otkazuju preko noći. U većini slučajeva trošenje se razvija postupno i postaje vidljivo kroz promjene u izlazu, stabilnosti taline, potrošnji energije i kvaliteti proizvoda.
Za proizvođače plastične ekstruzije, odgađanje inspekcije bačve vijka može dovesti do nestabilne proizvodnje, većeg rasipanja materijala i neplaniranih zastoja. Rano poznavanje znakova upozorenja pomaže u određivanju treba li opremi podešavanje, obnovu ili potpunu zamjenu.
Ovaj vodič objašnjava najčešće znakove istrošenosti vijka i cijevi i što treba provjeriti prije naručivanja zamjene.
ZATRAŽITE BESPLATNU PONUDU SADA
Zašto je važno trošenje vijaka i cijevi
Tijekom ekstruzije, puž transportira, sabija, topi, miješa i tlači materijal prije nego što stigne do matrice. Cijev osigurava kontrolirani procesni kanal u kojem se te radnje odvijaju.
Kako se letvica vijka i unutarnja površina cijevi troše, razmak između njih se povećava. To smanjuje učinkovitost prijenosa i otežava održavanje stabilnog tlaka taline.
Posljedice mogu uključivati:
- · Niža proizvodnja
- · Za održavanje istog učinka potrebna je veća brzina puža
- · Nestabilan tlak taline
- · Loša plastificacija
- · Površinski nedostaci proizvoda
- · Povećano rasipanje materijala
- · Veća potrošnja energije
- · Češći prekidi proizvodnje
Trošenje je osobito uobičajeno pri obradi abrazivnih, korozivnih, recikliranih ili visokopunjenih materijala.
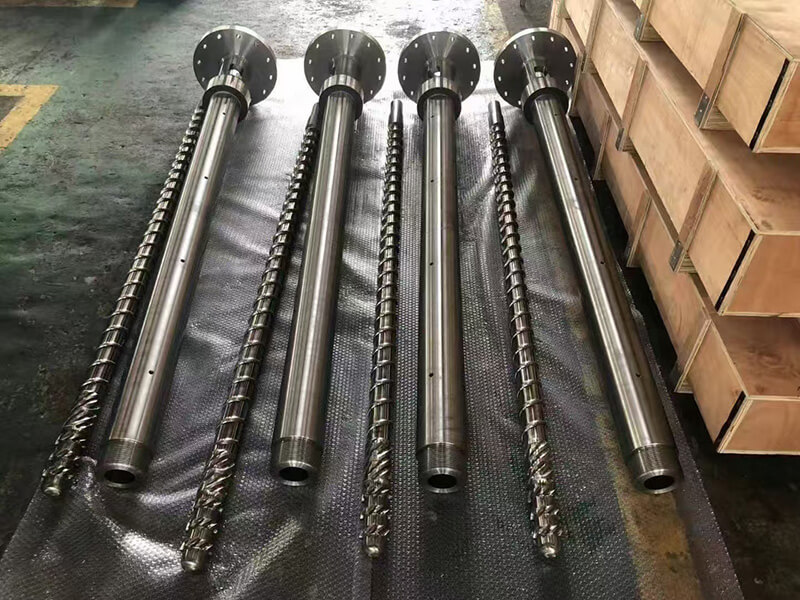
Slika 1. PIPLL pojedinačni vijak za ekstruziju i bačvaste komponente za primjenu ekstruzije plastike.1. Izlaz se postupno smanjuje
Postupni pad proizvodnje jedan je od najčešćih znakova upozorenja na istrošenost puža i cijevi.
Ako su isti materijal, postavke stroja i proizvodni proces prethodno dali veći učinak, ali linija sada zahtijeva veću brzinu puža da bi se postigao isti rezultat, potrebno je provjeriti stanje cilindra vijka.
Kako se razmak između vijka i bačve povećava, materijal može lakše teći unatrag. To smanjuje učinkovitost transporta puža i slabi njegovu sposobnost stvaranja stabilnog tlaka.
- · Konzistencija sirovine
- · Stabilnost hranjenja
- · Postavke temperature
- · Učinkovitost grijanja i hlađenja
- · Stanje matrice
- · Stanje paketa zaslona
- · Performanse pogonskog sustava
Međutim, kada se gubitak proizvodnje postupno razvija tijekom dugog razdoblja proizvodnje, trošenje treba smatrati vjerojatnim faktorom.
2. Tlak taline postaje nestabilan
Stabilan tlak taline važan je za dosljednu kvalitetu ekstruzije. Kada tlak pretjerano varira, konačni proizvod može pokazivati varijaciju debljine, površinske nedostatke, nestabilnost dimenzija ili nedosljednu težinu.
Istrošene letve vijaka i površine cijevi mogu smanjiti sposobnost stvaranja pritiska. Ekstruder može i dalje raditi, ali postaje teže održavati stabilan prozor procesa.
Ovo je pitanje osobito važno u primjenama kao što su ekstruzija PVC ploča, ekstruzija cijevi, ekstruzija profila, ekstruzija filma, oblaganje kabela, peletiranje i proizvodne linije s velikim učinkom.
Nestabilnost tlaka ne znači uvijek da se vijak i cijev moraju odmah zamijeniti. Ali to je jasan signal da proizvodnu liniju treba pregledati prije nego što problem postane ozbiljniji.
3. Za isti učinak proizvodnje potrebna je veća brzina puža
Kada linija za ekstruziju treba veću brzinu puža nego prije kako bi održala isti učinak, to može značiti da je učinkovitost prijenosa opala.
Uobičajeni obrazac je da se proizvodnja počinje smanjivati, operateri povećavaju brzinu puža kako bi kompenzirali, temperatura taline raste, tlak postaje manje stabilan, a kvalitetu proizvoda postaje teže kontrolirati.
Povećanje brzine puža može privremeno održati učinak, ali također može povećati smicanje i stvaranje topline. Za materijale osjetljive na toplinu kao što je PVC, to može otežati kontrolu uvjeta obrade.
Umjesto stalne kompenzacije s većom brzinom, proizvođači bi trebali procijeniti odgovaraju li vijak i cijev još uvijek potrebnim radnim uvjetima.
4. Kvaliteta proizvoda postaje nedosljedna
Promjene u kvaliteti proizvoda mogu biti povezane s mnogim čimbenicima, uključujući sirovine, kontrolu temperature, stanje kalupa, hlađenje i prateću opremu.
Međutim, istrošene komponente vijka i cijevi također mogu utjecati na homogenost taline i stabilnost tlaka, što se može pojaviti kao:
- · Nejednaka debljina proizvoda
- · Hrapavost površine
- · Oznake protoka
- · Nedosljednost boja
- · Loša dimenzionalna stabilnost
- · Neravnomjerno pjenjenje
- · Nedosljedna težina proizvoda
- · Kolebanje temperature taline
Ključna točka je ne pretpostaviti da svaki problem kvalitete dolazi od cijevi vijka. Umjesto toga, cijev vijka treba biti uključena u sustavni postupak rješavanja problema.
5. Vijak i cijev su dosegli svoj očekivani vijek trajanja
Svaki vijak ima praktičan vijek trajanja. Stvarni životni vijek ovisi o formulaciji materijala, razini punila, satima proizvodnje, brzini vijka, temperaturi obrade, praksi održavanja i materijalu komponente.
Konvencionalni nitrirani vijak i cijev mogu pružiti odgovarajuće performanse u umjerenim radnim uvjetima. Međutim, visoko punjene smjese, reciklirana plastika, staklena vlakna, kalcijev karbonat, mineralna punila i korozivni dodaci mogu značajno ubrzati trošenje.
Ako je proizvodna linija neprekidno radila godinama pod zahtjevnim uvjetima, moglo bi biti ekonomičnije pregledati vijak i cijev prije nego što dođe do većeg kvara.
Planiranu zamjenu obično je lakše izvesti nego hitnu zamjenu. Proizvođaču omogućuje pripremu crteža, potvrdu dimenzija, odabir prikladnih materijala i učinkovitije planiranje zastoja.
6. Inspekcija pokazuje preveliki razmak
Najpouzdaniji način za procjenu trošenja cijevi vijka je mjerenje.
Tehničar može izmjeriti vanjski promjer letvice vijka i unutarnji promjer cijevi na više pozicija. Izmjereni razmak tada se može usporediti sa zahtjevom izvornog dizajna ili specifikacijom proizvođača stroja.
Važne točke pregleda mogu uključivati:
- · Vanjski promjer letve vijka
- · Unutarnji promjer cijevi
- · Istrošenost kompresijskog dijela
- · Istrošenost dijela za doziranje
- · Lokalno trošenje u blizini otvora za dovod
- · Stanje vrha vijka i krajnjeg spoja
- · Površinske ogrebotine, korozija ili nakupljanje materijala
Nošenje nije uvijek ravnomjerno. U nekim se primjenama zona punjenja ili visokotlačni dio mogu trošiti brže od ostalih područja. Zbog toga se inspekcija ne smije oslanjati samo na jednu mjernu točku.
7. Česti popravci povećavaju troškove održavanja
Obnova može biti praktično rješenje kada je trošenje ograničeno, a osnovne komponente ostaju strukturno čvrste. Ovisno o stanju, metode popravka mogu uključivati obnavljanje letvice vijka, površinsku obradu, poliranje ili strojnu obradu.
Međutim, ponovni popravak nije uvijek najekonomičnija opcija.
Novi vijak i cijev mogu biti prikladniji kada:
- · Trošenje je jako ili neravnomjerno
- · Gubitak proizvodnje utječe na proizvodne ciljeve
- · Popravci postaju česti
- · Izvorni materijal više nije prikladan za primjenu
- · Kupac prelazi na abrazivniju formulaciju
- · Unutarnja površina cijevi je ozbiljno istrošena ili oštećena
- · Proizvodna linija zahtijeva bolju otpornost na trošenje
Za zahtjevne primjene, nadogradnja s konvencionalne nitrirane otopine na bimetalni bačvasti ili vijak od legure otporne na habanje može pomoći produžiti servisne intervale.
Popravite ili zamijenite: Kako donijeti odluku
Ispravna odluka ovisi o stvarnom stanju cijevi vijka i zahtjevima proizvodnje.
Popravak može biti prikladan kada:
- · Trošenje je ograničeno
- · Jezgra vijka ostaje u dobrom stanju
- · Cijev je još uvijek unutar prihvatljive tolerancije
- · Potreba za proizvodnjom je umjerena
- · Potrebna je kratkotrajna obnova
Zamjena može biti prikladnija kada:
- · Proizvodnja je značajno opala
- · Tlak je nestabilan
- · Razmak je izvan prihvatljivog raspona
- · Trošenje je jako ili neravnomjerno
- · Proizvodni materijal je postao abrazivniji
- · Opremi je potrebna dugoročna nadogradnja performansi
Prilikom zamjene cijevi vijka, važno je ne odabrati komponente samo na temelju promjera vijka. Treba uzeti u obzir formulaciju materijala, model stroja, izvorni crtež, radne uvjete i cilj proizvodnje.
Koje su informacije potrebne za zamjensku cijev vijka?
Za procjenu zamjenske ili prilagođene cijevi vijka korisne su sljedeće informacije:
- ·Proizvođač i model ekstrudera
- · Promjer vijka i ukupna duljina
- · Omjer L/D
- · Izvorni crtež vijka i cijevi
- · Vrsta vijka: jedan vijak, konusni dvostruki vijak ili paralelni dvostruki vijak
- · Sadržaj punila ili vrsta armature
- · Trenutni izlazni zahtjev
- · Raspon brzine vijka
- · Postojeći materijal za vijak i bačvu
- · Aktualni proizvodni problemi
- · Fotografije ili mjere istrošenih komponenti
Ako potpuni crtež nije dostupan, stari uzorak, fotografije, detalji s natpisne pločice stroja i ključne dimenzije još uvijek mogu podržati početnu tehničku procjenu.
PIPLL rješenja za bačve s vijcima
PIPLL isporučuje prilagođena rješenja za vijke i cijevi za ekstruziju plastike, uključujući:
- · Jedan vijak i bačva
- · Konusni dvostruki vijak i bačva
- · Paralelni dvostruki vijak i bačva
- · Bimetalna cijev
- · Vijak od legure otporan na habanje
- ·PVC ekstruzijska vijčana cijev
- · Vijak za ekstruziju limova i profila
- · Zamjenski vijak na temelju crteža ili uzoraka
Za istrošene komponente cilj nije samo reproducirati izvorne dimenzije. Također je važno procijeniti opravdavaju li trenutni materijal, razina punila i proizvodni zahtjevi nadogradnju na rješenje otporno na habanje.
Zaključak
Aistrošeni vijak i cijevmože postupno smanjiti učinak, oslabiti stabilnost tlaka, povećati potrošnju energije i otežati kontrolu kvalitete proizvoda.
Najčešći znakovi upozorenja uključuju pad proizvodnje, veću potrebnu brzinu puža, nestabilan tlak taline, nekonzistentne proizvode, vidljivo trošenje i povećanu učestalost održavanja.
Rana inspekcija pomaže proizvođačima da izbjegnu neplanirane zastoje i donesu utemeljeniju odluku o popravku ili zamjeni. Za sve projekte zamjene, informacije o stroju, crteži, detalji o materijalu i trenutna proizvodna pitanja su vrijedni za odabir prikladnog rješenja.



