Дрібний порошок може бути важко подавати через головний бункер. Тальк, карбонат кальцію, сажа, гідроксид магнію, гідроксид алюмінію та подібні матеріали можуть утворювати мости, плавати або подаватись нерівномірно через їх низьку об’ємну щільність.
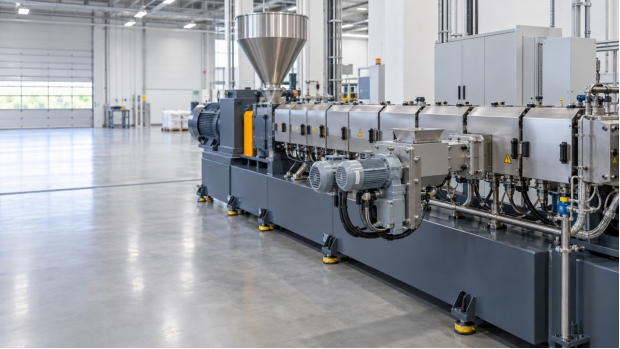
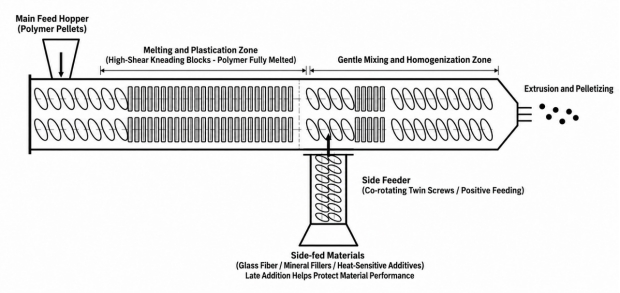
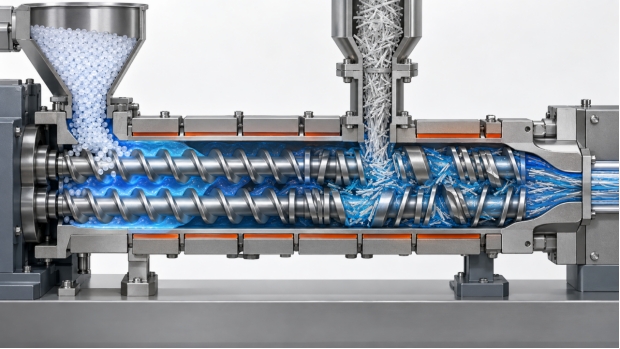
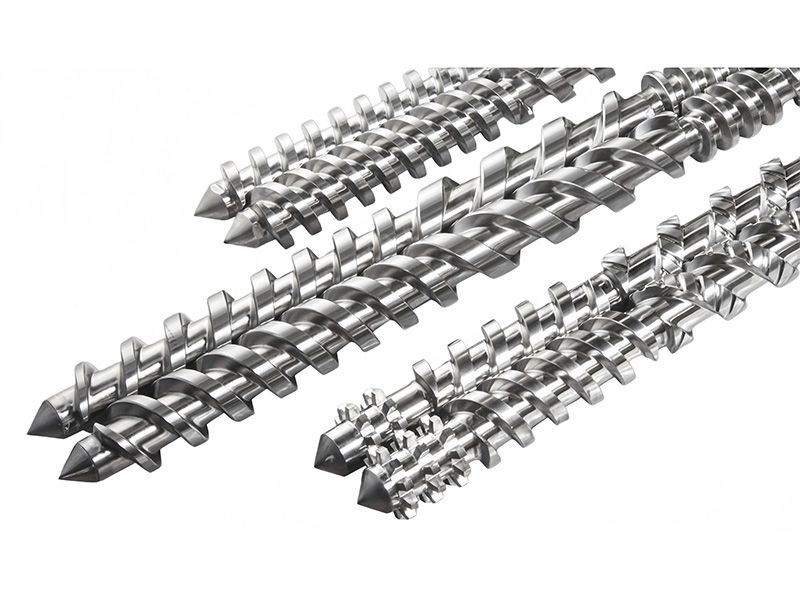
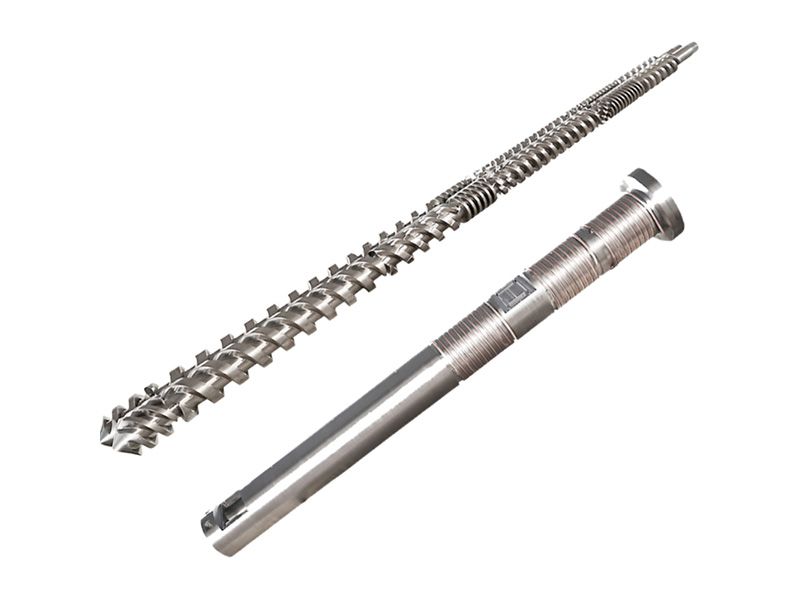
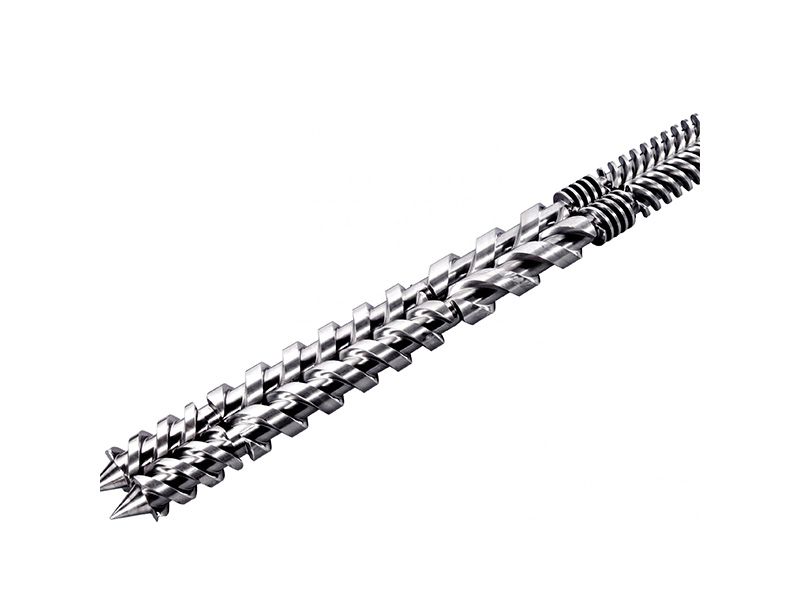
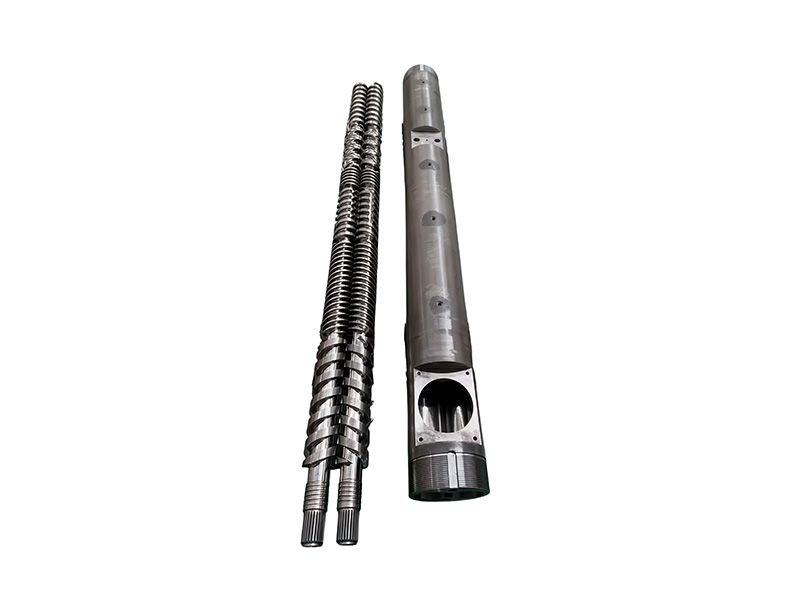
Бічний живильник використовує позитивні конвеєрні шнеки для проштовхування порошку в основний екструдер. Це дає процесору більше контролю над швидкістю подачі. У добре сконструйованому паралельному двошнековому шнеку та стовбурі для екструдера положення бічної подачі, отвір стовбура, конфігурація шнека, вентиляційна система та тиск розплаву повинні працювати разом.
Бокова подача не вирішує автоматично всі проблеми з подачею порошку. Однак це дає інженеру-технологу кращий інструмент для дозування складних матеріалів у розплав. Це особливо важливо для високонаповнених компаундів і виробництва маткової суміші наповнювача, де нестабільне дозування може спричинити зміну щільності, погану дисперсію, дефекти поверхні або коливання продуктивності.
Бокова подача може зменшити історію нагрівання чутливих добавок
Деякі добавки не переносять тривалого впливу тепла і зсуву. Залежно від складу це може включати вибрані антипірени, спінювачі, реактивні добавки, системи червоного фосфору або термочутливі модифікатори.
Подача цих матеріалів пізніше в процесі може скоротити час, який вони проводять у екструдері. Добавка все ще потребує достатнього змішування, щоб правильно диспергувати, але вона уникає повної секції плавлення, що йде вище за течією. Таким чином, секція нижче за течією потребує контрольованого розподільного змішування, а не надмірного зсуву.
PIPLL може підтримувати клієнтів із спеціальними гвинтовими елементами та конфігураціями стовбура на основі типу смоли, пакету присадок, цільової пропускної здатності, стану зносу та фактичного положення бокового пристрою подачі.
Бокова подача може зменшити абразивне зношування
Мінеральні наповнювачі часто бувають абразивними. Коли тверді наповнювачі проходять через всю довжину екструдера, вони можуть збільшити знос шнекових елементів і поверхонь стовбура, особливо в зонах високого зсуву.
Додавання абразивного матеріалу через бічний пристрій подачі зменшує відстань, яку він проходить через головний екструдер. Це не усуває зносу. Зона бічної подачі та наступні секції змішування все ще потребують відповідного вибору матеріалу та захисту від зносу. Однак це може зменшити знос, якого можна уникнути, у передній зоні плавлення.
Ось тут біметал
паралельний двогвинтовий стволможна вважати. Правильне рішення бочки залежить від типу наповнювача, завантаження наповнювача, швидкості шнека, пропускної здатності, полімеру та очікуваних робочих годин. Біметалічний розчин, як правило, більш актуальний для абразивних або корозійних умов, ніж для складів із низьким рівнем зносу.
Як бокова подача впливає на дизайн гвинта та стовбура
При виборі або заміні паралельного двогвинтового ствола слід враховувати бічну подачу. Отвір бокової подачі не є ізольованим компонентом. Це впливає на повну схему процесу.
Матеріал стовбура та зносостійкість
Високий вміст мінералів, армований пластик і корозійні склади можуть вимагати більш зносостійких матеріалів ствола. Виробник шнека біметалічного екструдера повинен оцінити фактичний склад замість того, щоб рекомендувати той самий матеріал для кожного застосування.
Конфігурація гвинтового елемента
Верхня секція повинна надійно розплавити основний полімер перед подачею збоку. Нижня секція повинна розсіювати доданий матеріал без створення непотрібного зсуву, надмірного тиску або поганого утримання волокон.
Конструкція бічного порту подачі
Отвір має забезпечувати стабільне надходження матеріалу та уникати небажаного зворотного потоку. Його слід узгодити з конфігурацією шнека, рівнем заповнення, профілем тиску та потужністю бічного живильника.
Вентиляція та дегазація
Деякі молочні суміші з боковим годуванням потребують вентиляційної секції для видалення вологи, повітря або летких речовин. Положення вентиляційного отвору слід вибирати ретельно, щоб уникнути виносу порошку або витоку розплаву.
Сумісність із заміною
Під час заміни зношених частин переробники повинні надати креслення стовбура, креслення гвинтів або зразки, марку машини, діаметр гвинта, міжцентрову відстань, коефіцієнт LD, смолу, продуктивність і положення бічної подачі. Це допомагає виробнику спеціального шнека екструдера оцінити сумісність перед виробництвом.
Паралельний двошнековий ствол і конічний двошнековий ствол
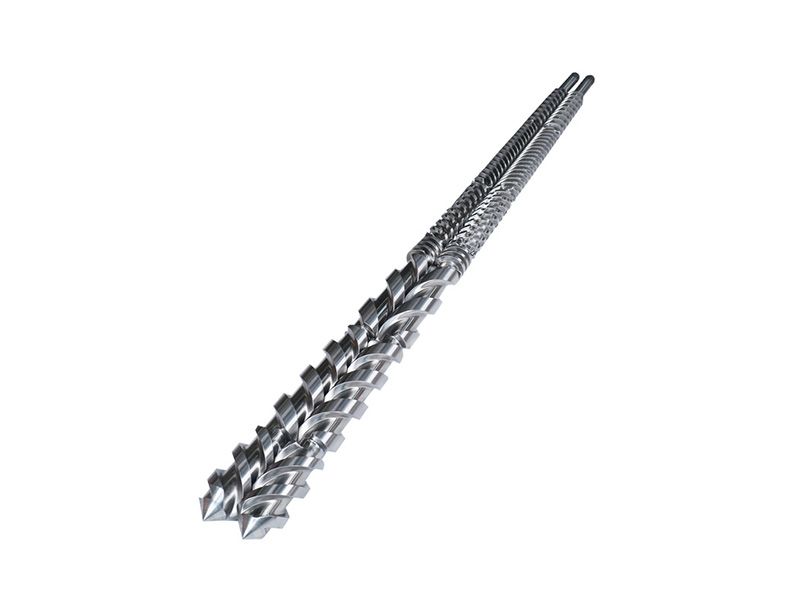
Питання про паралельний або конічний двогвинтовий ствол залежить від застосування. Паралельний двогвинтовий ствол широко використовується в компаундуванні, маткових сумішах, армованих інженерних пластиках, реактивній екструзії та високопродуктивному змішуванні. Він особливо підходить для застосувань, які потребують гнучкої конфігурації шнека та кількох технологічних зон, включаючи бічні подачі та вентиляцію.
Конічний двогвинтовий ствол зазвичай використовується в полівінілхлоридних профілях, трубах і пов’язаних із ними застосуваннях, де стиснення матеріалу та характеристики обробки відрізняються. Для бокової подачі скловолокна, наповнювачів і добавок у компаунді, як правило, більш поширеним вибором є паралельна двошнекова платформа, що обертається одночасно.
Як вибрати виробника паралельних подвійних шнеків
При виборі a
паралельний двогвинтовий стволвиробника, не порівнюйте лише ціну за одиницю. Замінний гвинт і стовбур повинні відповідати реальному процесу.
Запитайте у постачальника:
·Чи можете ви переглянути наше завантаження матеріалів і наповнювача?
· Чи можете ви виготовити за оригінальним кресленням або зразком?
· Який матеріал стовбура рекомендується для наших умов зносу та корозії?
· Чи можете ви підтримувати бочкові секції з боковою подачею та відповідні гвинтові елементи?
· Як ви контролюєте розміри, твердість і сумісність збірки?
PIPLL працює як спеціальний виробник шнеків екструдера та постачальник циліндрів екструдера OEM для екструзії пластику. Наша команда може переглянути зношені компоненти, дані машини, стан матеріалів і вимоги до виробництва, перш ніж рекомендувати рішення для заміни.
Часті запитання
Чи потрібна бічна подача для кожного двошнекового екструдера
Ні. Прості суміші можуть бути ефективними лише з основним годуванням. Бокова подача найбільш корисна, коли матеріал чутливий до зсуву, важко подається, чутливий до тепла, абразивний, має низьку щільність або краще додається після розплавлення основного полімеру.
Чи завжди для бічної подачі потрібен біметалічний паралельний подвійний шнек?
Біметалічний
паралельний двогвинтовий стволвибирається відповідно до ризику зносу та корозії, а не просто тому, що встановлено боковий пристрій подачі. Важливими факторами для оцінки є високий вміст наповнювача, скловолокно, мінеральний порошок і корозійні добавки.
Чи може PIPLL виготовити повний паралельний подвійний гвинт і ствол для екструдера
так PIPLL постачає індивідуальні гвинтові та бочкові рішення, включаючи паралельні двошнекові секції стовбура, гвинтові елементи та зносостійкі варіанти для компаундування, маткової суміші, ПВХ, ПЕ, ПП та екструзії технічного пластику.
Яка інформація потрібна PIPLL для заміни пропозиції
Будь ласка, надайте марку та модель машини, діаметр шнека, співвідношення LD, міжцентрову відстань, оригінальний малюнок або зразок, матеріал, що обробляється, продуктивність, швидкість шнека, місце бічної подачі та фотографії зношених частин. Це дозволяє PIPLL рекомендувати більш відповідне рішення для гвинта та стовбура.
Висновок
Бічна подача дає компаундувальникам більш контрольований спосіб додавати матеріали, які є крихкими, складними для подачі, чутливими до тепла, абразивними або потрібними лише після розплавлення основного полімеру.
Для сумішей зі скловолокна, високонаповненої маткової суміші, вогнезахисних композицій та конструкційних пластмас правильна стратегія подачі може покращити контроль процесу, одночасно допомагаючи керувати зносом і консистенцією продукту.
Якщо на вашій лінії використовується паралельно обертовий двошнековий ствол і ви плануєте замінити зношені шнекові елементи або секції ствола, зв’яжіться з PIPLL, щоб надати деталі вашої машини та інформацію про матеріал. Ми можемо допомогти оцінити зону бічної подачі, стан зносу та відповідну конфігурацію заміни.







 Languages