






 Languages
Паралельна двогвинтова направляюча з ПВХ
Як вибрати паралельний двошнековий ствол для екструзії ПВХ
Контрольний список конфігурації, вибору матеріалу та заміни
Апаралельний двогвинтовий стволє основним компонентом обробки в багатьохЕкструзія ПВХлінії. Він повинен працювати з відповідними подвійними гвинтами для транспортування, пластифікації, змішування та доставки матеріалу за умов стабільної температури та тиску.
Для твердого ПВХ, наповненого ПВХ, листів, труб, профілів та інших екструзійних застосувань правильна конфігурація стовбура залежить набагато більше, ніж загальна довжина або діаметр гвинта. Мають значення конструкція машини, геометрія шнека, рецептура матеріалу, цільове виробництво та умови зносу.
Цей посібник пояснює, що потрібно перевірити під час вибору або заміни aпаралельний подвійний шнек для екструзії ПВХ.
ОТРИМАЙТЕ БЕЗКОШТОВНУ ЦІНУ ЗАРАЗ
Що таке паралельний двогвинтовий ствол?
Апаралельний двогвинтовий стволпризначений для двох паралельних гвинтів, які працюють разом у двох близько підібраних отворах стовбура. Залежно від конструкції екструдера шнеки можуть обертатися протилежно або одночасно, а їх геометрія розроблена відповідно до передбачуваного матеріалу та завдання обробки.
вЕкструзія ПВХ, паралельні двогвинтові системи, що обертаються протилежно, зазвичай використовуються на багатьох виробничих лініях. Гвинти та стовбур діють як узгоджений набір. Їх міжцентрова відстань, профіль гвинта, зазор, отвір стовбура, конструкція нагріву та охолодження та деталі з’єднання повинні відповідати специфікаціям оригінальної машини.
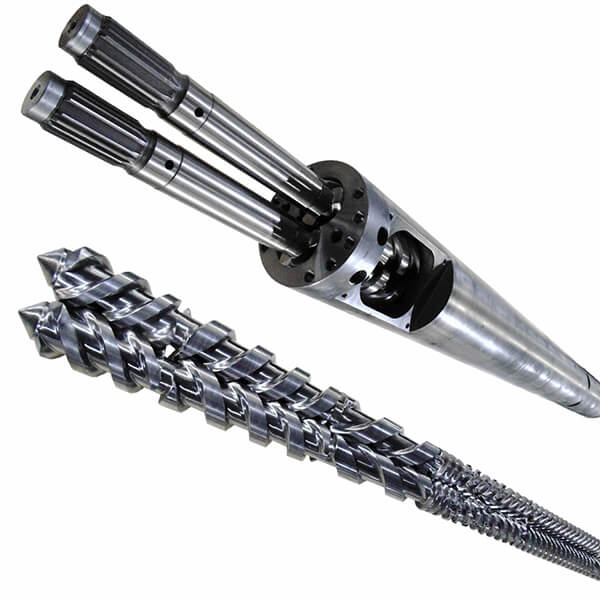
Малюнок 1. Паралельний подвійний шнек і стовбур, який використовується для екструзії пластику.Паралельний двогвинтовий ствол проти конічного двогвинтового ствола
Паралельні та конічні двошнекові системи використовуються в обробці ПВХ, але це різні конфігурації машин. Деталь для заміни має відповідати типу встановленого екструдера, а не вибиратися лише за назвою програми.
Особливість Паралельний подвійний шнек Конічний двошнековий ствол Розташування гвинтів Два гвинти залишаються паралельними по довжині обробки. Шнеки та канали стовбурів мають конічну геометрію. Заміна фокусу Центральна відстань, геометрія отвору, співвідношення L/D і відповідна конструкція гвинта. Конічні розміри, великий/малий діаметр, міжцентрова відстань і відповідна гвинтова пара. Рішення по заявці Використовується там, де модель екструдера розроблена для паралельної подвійної системи. Використовується там, де встановлений екструдер призначений для конічної подвійної системи. Важливе правило Не замінюйте конічну систему без переробки машини. Не замінюйте паралельну систему без перепроектування машини. Найкращий вибір не залежить від того, яка система загалом краща. Йдеться про те, щоб замінний ствол відповідав наявній машині та виробничим вимогам.
Чому обробка ПВХ вимагає правильного підбору циліндра гвинта
ПВХ чутливий до температури обробки та зсуву. Матеріал необхідно транспортувати, пластифікувати, змішувати та доставляти до матриці без надмірного виділення тепла або нестабільного часу перебування.
Якщо конфігурація гвинта та стовбура не відповідає матеріалу чи машині, виробники можуть зіткнутися з:
- · Нестабільний вихід
- · Нерівномірна пластифікація
- · Надмірна температура розплаву
- · Коливання тиску розплаву
- · Поверхневі дефекти або зміна розмірів
- · Деградація матеріалу
- · Прискорений знос шнека і стовбура
Ключові фактори при виборі паралельного двогвинтового ствола
1. Модель екструдера та оригінальне креслення
Відправною точкою є виробник і модель екструдера. Оригінальний креслення гвинта та стовбура, якщо доступний, є найкращим джерелом для підтвердження критичних розмірів і деталей з’єднання.
- · Діаметр шнека і загальна довжина
- · Співвідношення L/D
- · Центральна відстань між двома гвинтами
- · Розміри та геометрія каналу ствола
- · Розташування та розмір отвору для подачі
- · Схема опалення та охолодження
- · Деталі коробки передач і кінцевих з’єднань
2. Склад ПВХ і вміст наповнювача
Компаунди ПВХ можуть містити стабілізатори, мастила, технологічні допоміжні речовини, пігменти, модифікатори удару, карбонат кальцію та інші добавки. Ці інгредієнти впливають на текучість, пластифікацію, стирання та потенційну корозію.
Високонаповнений ПВХ може спричинити більший абразивний знос як на гвинтах, так і на отворах стовбура. Тому відсоток наповнювача та опис матеріалу мають бути частиною запиту на заміну.
3. Виробництво та умови експлуатації
Стовбур гвинта повинен підтримувати необхідну продуктивність, не змушуючи лінію працювати за межами стабільного робочого вікна. Корисні робочі дані включають потужність струму, діапазон швидкості шнека, тиск розплаву, налаштування температури, години безперервного виробництва та конкретні проблеми з продуктивністю, які спостерігаються.
4. Вимоги до зносостійкості
Для помірних складів ПВХ азотований шнековий циліндр може забезпечити відповідну продуктивність. Якщо вміст абразивного наповнювача, безперервна робота або повторне зношування є проблемою, можна розглянути біметалевий ствол і зносостійку обробку гвинта.
Вибране рішення має відображати фактичний стан зносу. Більш твердий матеріал автоматично не є найкращою відповіддю, якщо не розглядати разом машину, конструкцію гвинта та виробничий матеріал.
Ознаки того, що паралельний двогвинтовий ствол слід перевірити
- · Поступове зниження випуску
- · Вища швидкість шнека необхідна для однакової продуктивності
- · Нестабільний тиск розплаву
- · Нижча пластифікація або консистенція змішування
- · Збільшення різноманітності продукту
- · Видимий знос, подряпини або корозія
- · Повторна необхідність ремонту шнека або бочки
Ці симптоми не доводять, що ствол гвинта є єдиною причиною. Слід також перевірити подачу матеріалу, контроль температури, матриці, наступне обладнання та налаштування оператора. Однак знос шнека та стовбура має бути частиною процесу усунення несправностей.
Що потрібно перевірити перед заміною?
Перш ніж замовляти паралельний двогвинтовий ствол, виміряйте та задокументуйте поточні компоненти, якщо це можливо. Повний технічний огляд може включати:
- · Зовнішній діаметр і стан кожного гвинта
- · Вимірювання внутрішнього отвору в кількох положеннях стовбура
- · Зазор між гвинтом і стовбуром
- · Стан зони живлення та зон високого тиску
- · Наконечник гвинта, шліц або з’єднання
- · З’єднання для підігріву та охолодження бочки
- · Фотографії зношених компонентів і інформація з паспортної таблички машини
Знос не завжди рівномірний. Вимірювання в кількох місцях може допомогти визначити, чи є проблема загальним зносом, локальним стиранням, корозією чи пошкодженням, пов’язаним із подачею та потоком матеріалу.
Інформація для надсилання ціни на паралельний двогвинтовий ствол
- · Виробник, модель і застосування екструдера
- · Оригінальний креслення гвинта та бочки
- · Діаметр гвинта, загальна довжина та співвідношення L/D
- · Міжцентрова відстань і розміри з'єднання шпонок
- · Склад ПВХ і приблизний відсоток наповнювача
- · Вихідний струм і діапазон швидкості обертання гвинта
- · Наявний матеріал шнека та стовбура
- · Фотографії, виміри та актуальна проблема виробництва
Якщо повний креслення недоступний, старий зразок шнека або стовбура, детальні фотографії та основні вимірювання все ще можуть підтримувати початкову технічну оцінку.
Рішення PIPLL з паралельним подвійним шнеком
PIPLL постачає індивідуальні паралельні двогвинтові та бочкові рішення для екструзії пластику. Замінні компоненти можна оцінити відповідно до конструкції машини, складу ПВХ, вимог до продуктивності та стану зносу.
Для вимогливих додатків із ПВХ рішення щодо матеріалу та поверхні також можна розглядати разом із геометрією шнека, щоб заміна краще відповідала реальному виробничому середовищу.
Висновок
Вибір паралельного подвійного гвинтового ствола вимагає не тільки відповідності базового розміру машини. Правильна конфігурація залежить від моделі екструдера, відповідної пари шнеків, складу ПВХ, вмісту наповнювача, цільової продуктивності та фактичного стану зносу.
Чим повніше інформація про креслення та експлуатацію, тим точніше можна спроектувати замінний компонент для стабільної продуктивності екструзії ПВХ.


