Languages
Kodėl naudojant dvigubą sraigtinį ekstruziją naudoti šoninį padavimą
Kodėl naudojant dvigubą sraigtinį ekstruziją naudoti šoninį padavimą
Kodėl naudojant dvigubą sraigtinį ekstruziją naudoti šoninį padavimą
Sumaišant, gaminant pagrindinį mišinį ir inžinerinį plastiko modifikavimą, ne kiekvienas ingredientas turi patekti per pagrindinį bunkerį.
Šoninis tiektuvas prideda medžiagą per statinės angą, esančią toliau ekstruderyje, pradėjus lydytis ir homogenizuotis pagrindiniam polimerui. Jis dažniausiai naudojamas kartu su besisukančiulygiagreti dviejų varžtų cilindraskai perdirbėjams reikia įvesti stiklo pluoštą, mineralinį užpildą, antipirenus ar jautrius priedus, kurie būtų geriau kontroliuojami.
Lygiagrečiam dvigubam sraigtui ir ekstruderiui skirtu cilindru šoninis padavimas nėra paprasčiausias medžiagos pridėjimas vėliau. Tai yra proceso sprendimas, galintis apsaugoti pluošto ilgį, pagerinti padavimo stabilumą, sutrumpinti jautrių ingredientų karščio istoriją ir sumažinti nereikalingą sraigtinių elementų susidėvėjimą.
PIPLL projektuojame ir gaminame sraigtinius ir cilindrinius sprendimus ekstruzijos įrenginiams, kuriems reikalinga praktinė maišymo kokybės, našumo, atsparumo dilimui ir tarnavimo trukmės pusiausvyra.
Kas yra šoninis padavimas dvigubo sraigtiniame ekstruderyje
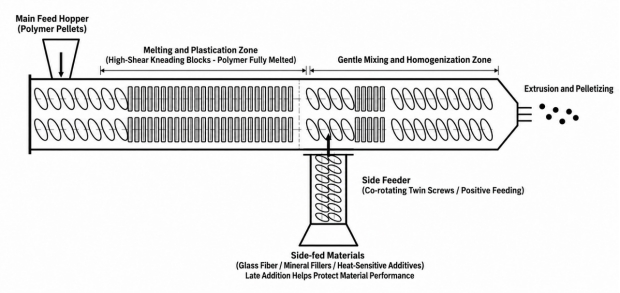
Šoninis tiektuvas paprastai yra mažas dviejų sraigtų dozavimo įrenginys, sumontuotas pagrindinio ekstruderio statinės šone. Užuot numetus visus ingredientus į pagrindinį padavimo angą, pagrindinė derva patenka pirmiausia ir ištirpsta prieš sraigtą. Tada šoninis tiektuvas įveda antrą medžiagą į iš dalies arba visiškai išlydyto polimero srautą.
1 pav. Pagrindinis padavimas ir šoninis padavimas kartu besisukančio dviejų sraigtų ekstruzijoje.
Šis išdėstymas plačiai naudojamas alygiagretus dvigubas varžtaspagrindiniam mišiniui sumaišyti ir inžineriniam plastiko modifikavimui. Pagrindinis ekstruderis tvarko lydymą ir pradinį plastifikavimą. Šoninis tiektuvas tiekia medžiagą, kuri neturėtų patirti visos prieš srovę šlyties istorijos.
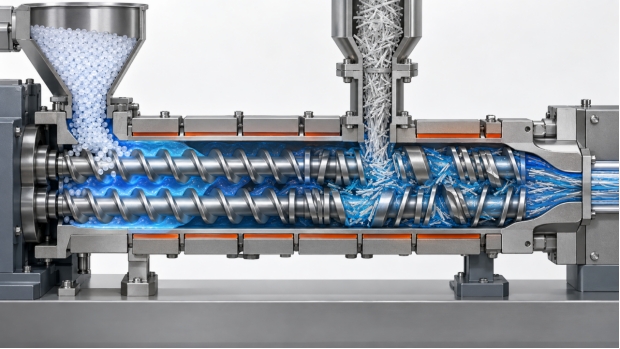
Įprastos šoninio padavimo medžiagos yra:·Stiklo pluoštas ir anglies pluoštas· Talkas, kalcio karbonatas, silicio dioksidas ir kiti mineraliniai užpildai· Antipirenai· Karščiui jautrūs priedai· Mažo tūrinio tankio milteliai· Pasirinkti pigmentai, funkciniai priedai ir perdirbtų medžiagų komponentaiKodėl nesudėjus visko į pagrindinį bunkerįPagrindinis padavimo anga veikia ilgiausią buvimo laiką ir dažniausiai stipriausias lydymosi ir maišymo sekcijas. Tai tinka pagrindinei dervai, bet ne visada tinka kiekvienam formulės komponentui.Pavyzdžiui, maišytuvui gali prireikti didelio lydymosi efektyvumo PA, PP, PBT arba TPU. Tačiau tie patys didelio šlyties sraigtiniai elementai, kurie efektyviai išlydo polimerą, gali sutrumpinti stiklo pluoštą, perkaisti jautrų priedą arba pagreitinti nusidėvėjimą, kai per anksti įdedama abrazyvinio mineralinio užpildo. Štai kodėl šėrimas į šoną yra svarbus kartu besisukantlygiagretus dvigubas varžtassistema.Šoninis padavimas padeda apsaugoti stiklo pluošto ilgįStiklo pluoštu sustiprinti mišiniai yra vienas iš labiausiai paplitusių šoninio šėrimo panaudojimo būdų. Jei stiklo pluoštas patenka iš pagrindinio bunkerio, jis kartu su žaliaviniu polimeru keliauja per ankstyvo lydymosi ir didelio šlyties zonas. Dėl per didelio šlyties gali sumažėti pluošto ilgis, o tai gali sumažinti sutvirtinimo efektą baigtoje dalyje.Su šoniniu padavimu pirmiausia ištirpsta polimero matrica. Tada stiklo pluoštas įvedamas pasroviui ir paskirstomas per kontroliuojamą sraigto konfigūraciją, pakankamai maišant, kad sudrėkintų ir pasiskirstytų, tačiau be nereikalingo šlyties.Tikslas nėra nulinis šlytis. Stiklo pluoštą dar reikia sudrėkinti ir išsklaidyti. Tikslas yra naudoti tinkamą šlyties lygį ir tinkamą buvimo laiką. Procesoriams, naudojantiems alygiagretus dvigubas varžtasnaudojant pagrindinį mišinį arba sustiprintą inžinerinį plastiką, tai gali užtikrinti stabilesnį mechaninį veikimą ir nuoseklesnį galutinį produktą.2 pav. Stiklo pluoštas, įvestas per šoninį tiektuvą, ištirpus pagrindiniam polimerui.
Šoninis padavimas pagerina mažo tūrio miltelių tvarkymą
Smulkius miltelius gali būti sunku tiekti per pagrindinį bunkerį. Talkas, kalcio karbonatas, suodžiai, magnio hidroksidas, aliuminio hidroksidas ir panašios medžiagos dėl mažo tūrinio tankio gali sudaryti tiltelius, plūduriuoti arba tiekti netolygiai.Šoninis tiektuvas naudoja teigiamus transportavimo varžtus, kad įstumtų miltelius į pagrindinį ekstruderį. Tai suteikia procesoriui daugiau galimybių valdyti tiekimo greitį. Gerai suprojektuotame lygiagrečiame dvigubame ekstruderiui skirtame sraigte ir cilindre šoninio padavimo padėtis, statinės anga, varžto konfigūracija, ventiliacijos išdėstymas ir lydalo slėgis turi veikti kartu.Šoninis tiektuvas automatiškai neišsprendžia kiekvienos miltelių padavimo problemos. Tačiau tai suteikia proceso inžinieriui geresnį įrankį sudėtingoms medžiagoms dozuoti į lydalą. Tai ypač naudinga gaminant didelio užpildo mišinius ir užpildo pagrindinį mišinį, kai nestabilus dozavimas gali sukelti tankio pokyčius, prastą sklaidą, paviršiaus defektus arba išvesties svyravimus.Maitinimas šonu gali sumažinti jautrių priedų karščio istorijąKai kurie priedai netoleruoja ilgalaikio karščio ir šlyties poveikio. Priklausomai nuo formulės, tai gali būti pasirinktų antipirenų, pūtimo medžiagų, reaktyvių priedų, raudonojo fosforo sistemų arba karščiui jautrių modifikatorių.Šių medžiagų padavimas vėliau proceso metu gali sutrumpinti laiką, kurį jos praleidžia ekstruderyje. Priedą vis tiek reikia pakankamai maišyti, kad jis tinkamai pasiskirstytų, tačiau išvengiama visos prieš srovę esančios lydymosi dalies. Todėl sekcijai pasroviui reikia kontroliuojamo paskirstymo maišymo, o ne per didelio šlyties.PIPLL gali padėti klientams pasirinkti pasirinktines sraigtinių elementų ir cilindrų konfigūracijas pagal dervos tipą, priedų paketą, pralaidumo tikslą, susidėvėjimo būklę ir tikrąją šoninio tiektuvo padėtį.Šoninis padavimas gali sumažinti abrazyvinį nusidėvėjimą prieš srovęMineraliniai užpildai dažnai yra abrazyviniai. Kai kietieji užpildai praeina per visą ekstruderio ilgį, jie gali padidinti varžtų elementų ir statinės paviršių susidėvėjimą, ypač didelio šlyties zonose.Abrazyvinės medžiagos pridėjimas per šoninį tiektuvą sumažina atstumą, kurį ji nukeliauja per pagrindinį ekstruderį. Tai nepanaikina susidėvėjimo. Šoninei padavimo zonai ir pasroviui skirtoms maišymo sekcijoms vis tiek reikia tinkamos medžiagos parinkimo ir apsaugos nuo nusidėvėjimo. Tačiau tai gali sumažinti išvengiamą nusidėvėjimą prieš srovę lydymosi zonoje.Čia yra bimetalinislygiagretus dvigubas varžtasgalima laikyti. Tinkamas statinės sprendimas priklauso nuo užpildo tipo, užpildo apkrovos, varžto greičio, pralaidumo, polimero ir numatomų darbo valandų. Bimetalinis tirpalas paprastai yra tinkamesnis abrazyvinėms ar korozinėms sąlygoms, o ne mažai susidėvinčioms kompozicijoms.Kaip šoninis šėrimas veikia varžtų ir statinės konstrukcijąRenkantis arba keičiant lygiagrečią dviejų sraigtų cilindrą, reikia atsižvelgti į šoninį padavimą. Šoninė tiekimo anga nėra izoliuotas komponentas. Tai turi įtakos visam proceso išdėstymui.Statinės medžiaga ir atsparumas dilimuiDidelė mineralų apkrova, sustiprintas plastikas ir ėsdinančios kompozicijos gali reikalauti daugiau nusidėvėjimui atsparių statinių medžiagų. Bimetalinio ekstruderio varžtų gamintojas turėtų įvertinti tikrąją sudėtį, o ne rekomenduoti tą pačią medžiagą kiekvienam pritaikymui.Sraigtinių elementų konfigūracijaPrieš tiekiant į šoną, prieš srovę esanti sekcija turi patikimai ištirpdyti pagrindinį polimerą. Pasroviui esanti sekcija turi išsklaidyti pridėtą medžiagą nesukeldama nereikalingo šlyties, per didelio slėgio ar prasto pluošto išlaikymo.Šoninio tiekimo angos dizainasAnga turi leisti stabiliai patekti į medžiagą ir išvengti nepageidaujamo atgalinio srauto. Jis turėtų būti suderintas su varžto konfigūracija, užpildymo lygiu, slėgio profiliu ir šoninio tiektuvo talpa.Vėdinimas ir degazavimasKai kurioms iš šono tiekiamų mišinių reikia ventiliacijos dalies, kad būtų pašalinta drėgmė, oras ar lakiosios medžiagos. Ventiliacijos vieta turi būti parinkta atsargiai, kad būtų išvengta miltelių pernešimo ar lydalo nuotėkio.Pakeitimo suderinamumasKeisdami susidėvėjusias dalis, procesoriai turėtų pateikti statinės brėžinį, varžtų brėžinius arba pavyzdžius, mašinos markę, varžto skersmenį, atstumą nuo centro, LD santykį, dervą, išvestį ir padavimo į šoną padėtį. Tai padeda pasirinktinio ekstruderio varžtų gamintojui įvertinti suderinamumą prieš gaminant.Lygiagreti dviguba sraigtinė statinė ir kūginė dviguba sraigtinė statinėLygiagrečios ir kūginės dvigubo sraigto cilindro klausimas priklauso nuo taikymo. Lygiagreti dviejų sraigtų statinė plačiai naudojama maišymui, pagrindiniam mišiniui, sustiprintam inžineriniam plastikui, reaktyviam ekstruzijai ir didelės galios maišymui. Jis ypač tinka tais atvejais, kai reikia lanksčios varžtų konfigūracijos ir kelių proceso zonų, įskaitant šoninį padavimą ir ventiliaciją.Kūginė dviejų sraigtų statinė dažniausiai naudojama PVC profiliuose, vamzdžiuose ir panašiose srityse, kur skiriasi medžiagos suspaudimo ir apdorojimo charakteristikos. Stiklo pluošto, užpildų ir priedų tiekimui iš šono į mišinį dažniausiai pasirenkama kartu besisukanti lygiagreti dviejų sraigtų platforma.Kaip pasirinkti lygiagrečios dvigubos sraigtinės statinės gamintojąRenkantis alygiagretus dvigubas varžtasgamintojo, nelyginkite tik vieneto kainos. Pakaitinis varžtas ir cilindras turi atitikti tikrąjį procesą.Paklauskite tiekėjo:·Ar galite peržiūrėti mūsų medžiagų ir užpildų pakrovimą?· Ar galite pagaminti pagal originalų brėžinį ar pavyzdį?· Kokia statinės medžiaga rekomenduojama mūsų susidėvėjimo ir korozijos sąlygoms?· Ar galite palaikyti šoninio padavimo statinės dalis ir atitinkamus varžtų elementus?· Kaip kontroliuojate matmenis, kietumą ir surinkimo suderinamumą?PIPLL veikia kaip pasirinktinis ekstruderio varžtų gamintojas ir OEM ekstruderio varžtų statinės tiekėjas plastiko ekstruzijos reikmėms. Prieš rekomenduodama pakeisti sprendimą, mūsų komanda gali peržiūrėti susidėvėjusius komponentus, mašinos duomenis, medžiagų sąlygas ir gamybos reikalavimus.Dažnai užduodami klausimaiAr būtinas šoninis padavimas kiekvienam dviejų sraigtų ekstruderiuiNe. Paprastos formulės gali būti efektyvios tik maitinant pagrindiniu maistu. Šoninis padavimas yra naudingiausias, kai medžiaga yra jautri šlyčiai, sunkiai tiekiama, jautri karščiui, abrazyvinė, mažo tankio arba geriau pridedama po to, kai ištirpsta pagrindinis polimeras.Ar šoniniam šėrimui visada reikia bimetalinės lygiagrečios dviejų varžtų cilindroNe, bimetalinislygiagretus dvigubas varžtasparenkamas atsižvelgiant į susidėvėjimo ir korozijos riziką, o ne vien todėl, kad sumontuotas šoninis tiektuvas. Didelis užpildo kiekis, stiklo pluoštas, mineraliniai milteliai ir koroziniai priedai yra svarbūs veiksniai, kuriuos reikia įvertinti.Ar PIPLL gali pagaminti visiškai lygiagretų dvigubą varžtą ir cilindrą ekstruderiuiTaip. PIPLL tiekia pasirinktinius sraigtinius ir statinės sprendimus, įskaitant lygiagrečias dviejų sraigtų cilindrų dalis, sraigtinius elementus ir dilimui atsparius mišinio, pagrindinio mišinio, PVC, PE, PP ir inžinerinio plastiko ekstruzijos variantus.Kokios informacijos PIPLL reikia norint pakeisti pasiūlymąPateikite mašinos markę ir modelį, varžto skersmenį, LD santykį, atstumą nuo centro, originalų brėžinį arba pavyzdį, apdorojamą medžiagą, išvestį, varžto greitį, padavimo į šoną vietą ir susidėvėjusių dalių nuotraukas. Tai leidžia PIPLL rekomenduoti tinkamesnį varžto ir cilindro sprendimą.IšvadaŠoninis padavimas suteikia mišiniams labiau kontroliuojamą būdą pridėti medžiagų, kurios yra trapios, sunkiai tiekiamos, jautrios karščiui, abrazyvinės arba reikalingos tik ištirpus pagrindiniam polimerui.Stiklo pluošto junginių, didelio užpildo pagrindinio mišinio, antipireno mišinių ir inžinerinių plastikų atveju tinkama šoninio padavimo strategija gali pagerinti proceso kontrolę ir padėti valdyti nusidėvėjimą bei gaminio nuoseklumą.Jei jūsų linijoje naudojamas kartu besisukantis lygiagretus dviejų sraigtų cilindras ir jūs planuojate pakeisti susidėvėjusius sraigtinius elementus arba cilindro dalis, susisiekite su PIPLL ir pateikite savo mašinos informaciją ir informaciją apie medžiagą. Galime padėti įvertinti šoninio padavimo zoną, nusidėvėjimo būklę ir tinkamą pakeitimo konfigūraciją.