






 Languages
Lygiagretus dvigubas sraigtinis vamzdis PVC vadovas
Kaip pasirinkti lygiagrečią dvigubą sraigtinę statinę PVC ekstruzijai
Konfigūracija, medžiagų pasirinkimas ir keitimo kontrolinis sąrašas
Alygiagretus dvigubas varžtasyra pagrindinis apdorojimo komponentas daugelyjePVC ekstruzijalinijos. Jis turi veikti su atitinkamais dvigubais varžtais, kad medžiaga būtų pernešta, plastifikuota, maišoma ir tiekiama stabiliomis temperatūros ir slėgio sąlygomis.
Kietam PVC, užpildytam PVC, lakštams, vamzdžiams, profiliams ir kitoms ekstruzijos reikmėms tinkama statinės konfigūracija priklauso nuo daug daugiau nei nuo bendro ilgio ar varžto skersmens. Mašinos dizainas, varžtų geometrija, medžiagos formulė, gamybos tikslas ir nusidėvėjimo būklė yra svarbūs.
Šiame vadove paaiškinama, ką reikia patikrinti renkantis arba keičiant alygiagreti dviejų varžtų cilindras PVC ekstruzijai.
GAUTI NEMOKAMĄ PASIŪLYMĄ DABAR
Kas yra lygiagreti dviguba sraigtinė statinė?
Alygiagretus dvigubas varžtasskirtas dviem lygiagrečiams varžtams, kurie veikia kartu dviejose glaudžiai suderintose cilindro angose. Priklausomai nuo ekstruderio konstrukcijos, varžtai gali suktis priešingai arba kartu, o jų geometrija yra sukurta atsižvelgiant į numatytą medžiagą ir apdorojimo užduotį.
ĮPVC ekstruzija, lygiagrečiai besisukančios dvigubos sraigtinės sistemos dažniausiai naudojamos daugelyje gamybos linijų. Varžtai ir cilindras veikia kaip suderintas komplektas. Jų atstumas nuo centro, sraigto profilis, tarpas, cilindro anga, šildymo ir aušinimo konstrukcija bei jungties detalės turi atitikti originalias mašinos specifikacijas.
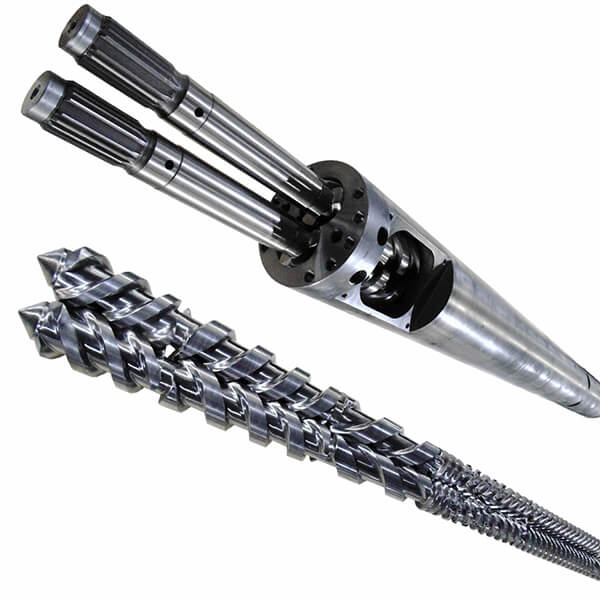
1 pav. Lygiagretus dvigubo sraigto ir cilindro mazgas, naudojamas plastiko ekstruzijos reikmėms.Lygiagreti dviguba sraigtinė statinė prieš kūginę dvigubą sraigtinę statinę
PVC apdirbimui naudojamos lygiagrečios ir kūginės dvigubo sraigto sistemos, tačiau jos yra skirtingos mašinų konfigūracijos. Pakaitinė dalis turi atitikti įdiegto ekstruderio tipą, o ne pasirinkti tik pagal programos pavadinimą.
Funkcija Lygiagreti dviguba sraigtinė statinė Kūginė dviguba sraigtinė statinė Varžtų išdėstymas Du varžtai lieka lygiagrečiai per visą apdorojimo ilgį. Sraigtai ir statinės skylės turi kūginę geometriją. Pakaitinis dėmesys Centro atstumas, skylės geometrija, L/D santykis ir atitinkama varžto konstrukcija. Kūginiai matmenys, didelis / mažas skersmuo, atstumas nuo centro ir atitinkama varžtų pora. Sprendimas dėl prašymo Naudojamas ten, kur ekstruderio modelis skirtas lygiagrečiai dvynių sistemai. Naudojamas ten, kur sumontuotas ekstruderis skirtas kūginei dvynių sistemai. Svarbi taisyklė Nekeiskite kūginės sistemos be mašinos perdarymo. Nekeiskite lygiagrečios sistemos be mašinos pertvarkymo. Geriausias pasirinkimas nėra klausimas, kuri sistema yra visuotinai geresnė. Kalbama apie pakaitinės statinės suderinimą su esama mašina ir gamybos reikalavimais.
Kodėl PVC apdirbimui reikalingas tinkamas varžtų vamzdžių suderinimas
PVC yra jautrus apdorojimo temperatūrai ir šlyčiai. Medžiaga turi būti transportuojama, plastifikuojama, maišoma ir tiekiama į štampą be pernelyg didelio šilumos susidarymo ar nestabilios buvimo trukmės.
Kai varžto ir cilindro konfigūracija neatitinka medžiagos ar mašinos, gamintojai gali patirti:
- · Nestabili išvestis
- · Netolygi plastifikacija
- · Per didelė lydymosi temperatūra
- · Lydymosi slėgio svyravimai
- · Paviršiaus defektai arba matmenų kitimas
- · Medžiagos degradacija
- · Pagreitintas varžtų ir cilindrų susidėvėjimas
Pagrindiniai veiksniai renkantis lygiagrečią dvigubą varžtą
1. Ekstruderio modelis ir originalus brėžinys
Ekstruderio gamintojas ir modelis yra atskaitos taškas. Jei yra, originalus varžto ir cilindro brėžinys yra geriausias šaltinis norint patvirtinti svarbiausius matmenis ir sujungimo detales.
- · Varžto skersmuo ir bendras ilgis
- · L/D santykis
- · Centrinis atstumas tarp dviejų varžtų
- · Statinės kiaurymės matmenys ir geometrija
- · Pašarų atidarymo padėtis ir dydis
- · Šildymo ir vėsinimo išdėstymas
- · Pavarų dėžės ir galinės jungties detalės
2. PVC formulė ir užpildo kiekis
PVC junginiuose gali būti stabilizatorių, tepalų, perdirbimo pagalbinių medžiagų, pigmentų, smūgio modifikatorių, kalcio karbonato ir kitų priedų. Šios sudedamosios dalys turi įtakos tekėjimui, plastifikacijai, dilimui ir galimai korozijai.
Labai užpildytas PVC gali sukelti didesnį abrazyvinį sraigtų ir statinės angų nusidėvėjimą. Todėl užpildo procentas ir medžiagos aprašymas turėtų būti pakeitimo užklausos dalis.
3. Gamybos išeiga ir eksploatavimo sąlygos
Sraigtinis cilindras turi palaikyti reikiamą galią, nepriversdamas linijos eiti už stabilaus veikimo lango. Naudingi veikimo duomenys apima srovės išvestį, sraigto sukimosi greičio diapazoną, lydalo slėgį, temperatūros nustatymą, nuolatinės gamybos valandas ir konkrečią stebimą veikimo problemą.
4. Atsparumo dilimui reikalavimai
Vidutinio stiprumo PVC formulėms tinkamas našumas gali būti nitriduotas sraigtinis cilindras. Jei abrazyvinio užpildo kiekis, nuolatinis veikimas arba pakartotinis susidėvėjimas yra problema, gali būti svarstomas bimetalinis vamzdis ir dilimui atsparus varžtas.
Pasirinktas sprendimas turi atspindėti tikrąją nusidėvėjimo būklę. Kietesnė medžiaga automatiškai nėra geriausias sprendimas, jei mašina, varžto konstrukcija ir gamybos medžiaga nėra vertinami kartu.
Ženklai, rodantys, kad reikia patikrinti lygiagrečią dvigubą varžtą
- · Laipsniškas produkcijos mažinimas
- · Tam pačiam išėjimui reikalingas didesnis varžto greitis
- · Nestabilus lydalo slėgis
- · Blogesnė plastifikacija arba maišymo konsistencija
- · Didėjanti produktų variacija
- · Matomas susidėvėjimas, įbrėžimai arba korozija
- · Pasikartojantis varžtų ar statinės remonto poreikis
Šie simptomai neįrodo, kad vienintelė priežastis yra varžto cilindras. Taip pat reikia patikrinti medžiagų padavimą, temperatūros valdymą, štampus, paskesnę įrangą ir operatoriaus nustatymus. Tačiau varžtų ir cilindrų susidėvėjimas turėtų būti trikčių šalinimo proceso dalis.
Ką reikėtų patikrinti prieš keičiant?
Prieš užsakydami lygiagrečią dviejų varžtų cilindrą, kai tik įmanoma, išmatuokite ir dokumentuokite esamus komponentus. Visa techninė peržiūra gali apimti:
- · Kiekvieno varžto eigos išorinis skersmuo ir būklė
- · Vidinės kiaurymės matavimas keliose statinės padėtyse
- · Tarpas tarp varžto ir cilindro
- · Tiekimo zonos ir aukšto slėgio zonų būklė
- · Varžto antgalis, įduba arba sujungimo būklė
- · Statinės šildymo ir vėsinimo jungtys
- · Susidėvėjusių komponentų nuotraukos ir mašinos vardinės lentelės informacija
Dėvėjimas ne visada vienodas. Kelių vietų matavimas gali padėti nustatyti, ar problema yra bendras susidėvėjimas, vietinis dilimas, korozija ar pažeidimai, susiję su padavimu ir medžiagų srautu.
Informacija, kurią reikia siųsti, norint pasiūlyti lygiagrečią dvigubą varžtą
- · Ekstruderio gamintojas, modelis ir pritaikymas
- · Originalus varžto ir statinės brėžinys
- · Varžto skersmuo, bendras ilgis ir L/D santykis
- · Atstumas nuo centro ir rakto jungties matmenys
- · PVC sudėtis ir apytikslis užpildo procentas
- · Srovės galia ir sraigto sukimosi greičio diapazonas
- · Esama varžtų ir statinės medžiaga
- · Nuotraukos, išmatavimai ir esama gamybos problema
Jei viso brėžinio nėra, senas varžto arba cilindro pavyzdys, išsamios nuotraukos ir pagrindiniai išmatavimai vis tiek gali padėti atlikti pradinį techninį įvertinimą.
PIPLL lygiagrečių dviejų varžtų vamzdžių sprendimai
PIPLL tiekia pritaikytus lygiagrečius dvigubo sraigto ir cilindro sprendimus plastiko ekstruzijos reikmėms. Atsarginius komponentus galima įvertinti pagal mašinos konstrukciją, PVC sudėtį, išėjimo reikalavimus ir susidėvėjimo būklę.
Reikšmingiems PVC pritaikymams medžiagos ir paviršiaus sprendimas taip pat gali būti svarstomas kartu su varžto geometrija, kad pakeitimas būtų geriau suderintas su realia gamybos aplinka.
Išvada
Norint pasirinkti lygiagrečią dviejų varžtų cilindrą, reikia daugiau nei suderinti pagrindinį mašinos dydį. Tinkama konfigūracija priklauso nuo ekstruderio modelio, atitinkamos varžtų poros, PVC sudėties, užpildo kiekio, išvesties tikslo ir faktinės nusidėvėjimo būklės.
Kuo išsamesnė brėžinys ir eksploatavimo informacija, tuo tiksliau pakaitinis komponentas gali būti sukurtas stabiliam PVC ekstruzijos veikimui.


