Languages
Kāpēc izmantot sānu padevi dubultā skrūvju ekstrūzijai
Kāpēc izmantot sānu padevi dubultā skrūvju ekstrūzijai
Kāpēc izmantot sānu padevi dubultā skrūvju ekstrūzijai
Sajaukšanas, pamatsavienojuma ražošanā un inženiertehniskās plastmasas modifikācijās ne katrai sastāvdaļai ir jāievada caur galveno piltuvi.
Sānu padevējs pievieno materiālu caur mucas atveri, kas atrodas tālāk no ekstrūdera, pēc tam, kad bāzes polimērs ir sācis kust un homogenizēties. To parasti izmanto kopā ar rotējošuparalēla divskrūves mucakad pārstrādātājiem ir jāievieš stikla šķiedra, minerālu pildviela, liesmas slāpētāji vai jutīgas piedevas ar labāku kontroli.
Paralēlai dubultskrūvei un ekstrūdera cilindram padeve no sāniem nav tikai materiāla pievienošana vēlāk. Tas ir procesa lēmums, kas var aizsargāt šķiedru garumu, uzlabot padeves stabilitāti, saīsināt jutīgu sastāvdaļu karstuma vēsturi un samazināt nevajadzīgu augšējo skrūvju elementu nodilumu.
Uzņēmumā PIPLL mēs projektējam un ražojam skrūvju un mucu risinājumus ekstrūzijas iekārtām, kurām nepieciešams praktisks līdzsvars starp sajaukšanas kvalitāti, caurlaidspēju, nodilumizturību un kalpošanas laiku.
Kas ir sānu padeve dubultskrūves ekstrūderā
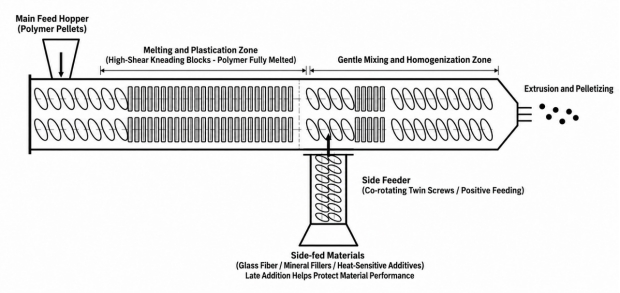
Sānu padevējs parasti ir maza divskrūvju dozēšanas iekārta, kas uzstādīta galvenā ekstrūdera mucas sānos. Tā vietā, lai visas sastāvdaļas nomestu galvenajā padeves atverē, galvenie sveķi nonāk pirmie un tiek izkausēti ar augšpuses skrūves konfigurāciju. Pēc tam sānu padevējs daļēji vai pilnībā izkusušajā polimēra plūsmā ievada otru materiālu.
1. attēls. Galvenā padeve un sānu padeve vienlaikus rotējošās dubultskrūves ekstrūzijas procesā.
Šis izkārtojums tiek plaši izmantots aparalēla divu skrūvju mucagalveno maisījumu sajaukšanai un inženierplastikas modifikācijām. Galvenais ekstrūderis veic kausēšanu un sākotnējo plastificēšanu. Sānu padevējs piegādā materiālu, kuram nevajadzētu piedzīvot pilnu augšpuses bīdes vēsturi.
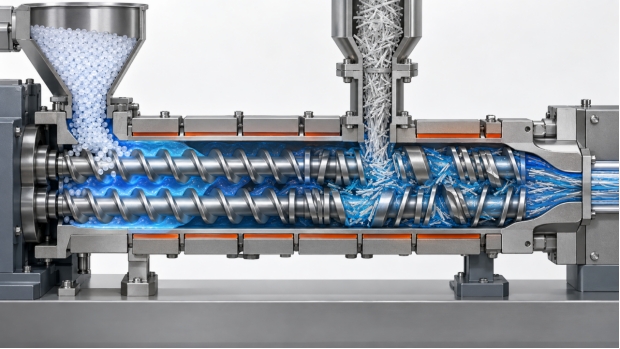
Tipiski materiāli ar sānu padevi ir:·Stikla šķiedra un oglekļa šķiedra· Talks, kalcija karbonāts, silīcija dioksīds un citi minerālu pildvielas· Liesmas slāpētāji· Karstumjutīgas piedevas· Zema tilpuma blīvuma pulveri· Atlasīti pigmenti, funkcionālās piedevas un pārstrādātu materiālu sastāvdaļasKāpēc gan neielikt visu galvenajā piltuvēGalvenā barošanas osta ir pakļauta visilgākajam uzturēšanās laikam un parasti visspēcīgākajām kausēšanas un sajaukšanas sekcijām. Tas ir piemērots pamata sveķiem, bet ne vienmēr ir piemērots katrai formulas sastāvdaļai.Piemēram, maisītājam var būt nepieciešama augsta kausēšanas efektivitāte PA, PP, PBT vai TPU. Tomēr tie paši augstas bīdes skrūvju elementi, kas efektīvi kausē polimēru, var saīsināt stikla šķiedru, pārkarst jutīgu piedevu vai paātrināt nodilumu, ja abrazīvā minerālā pildviela tiek pievienota pārāk agri. Tāpēc līdzrotēšanā svarīga ir sānu barošanaparalēla divu skrūvju mucasistēma.Sānu padeve palīdz aizsargāt stikla šķiedras garumuAr stikla šķiedru pastiprināti savienojumi ir viens no visizplatītākajiem pielietojumiem sānu barošanai. Ja stikla šķiedra iekļūst no galvenās tvertnes, tā kopā ar neapstrādātu polimēru pārvietojas pa agrīnās kušanas un augstas bīdes zonām. Pārmērīga bīde var samazināt šķiedras garumu, kas var samazināt stiegrojuma efektu gatavajā daļā.Ar sānu padevi vispirms tiek izkausēta polimēra matrica. Pēc tam stikla šķiedra tiek ievadīta pa straumi un izkliedēta caur kontrolētu skrūvju konfigurāciju ar pietiekamu sajaukšanu mitrināšanai un sadalīšanai, bet bez nevajadzīgas bīdes.Mērķis nav nulles bīde. Stikla šķiedra joprojām ir jāsamitrina un jāizkliedē. Mērķis ir izmantot pareizo bīdes līmeni un pareizo uzturēšanās laiku. Procesoriem, kas izmanto aparalēla divu skrūvju mucaattiecībā uz pamatsavienojumu vai pastiprinātu inženierplastmasu tas var nodrošināt stabilāku mehānisko veiktspēju un konsekventāku galaproduktu.2. attēls. Stikla šķiedra, kas ievadīta caur sānu padevēju pēc tam, kad bāzes polimērs ir izkusis.
Sānu padeve uzlabo vadāmību ar zema blīvuma pulveriem
Smalkos pulverus var būt grūti padot caur galveno piltuvi. Talks, kalcija karbonāts, ogle, magnija hidroksīds, alumīnija hidroksīds un līdzīgi materiāli var veidot tiltus, peldēt vai padot nevienmērīgi to zemā tilpuma blīvuma dēļ.Sānu padevējs izmanto pozitīvās transportēšanas skrūves, lai iespiestu pulveri galvenajā ekstrūderī. Tas ļauj procesoram vairāk kontrolēt padeves ātrumu. Labi izstrādātā paralēlā ekstrudera dubultskrūvē un mucā sānu padeves pozīcijai, mucas atvērumam, skrūves konfigurācijai, ventilācijas izkārtojumam un kausējuma spiedienam ir jādarbojas kopā.Sānu padevējs automātiski neatrisina katru pulvera padeves problēmu. Tomēr tas sniedz procesa inženierim labāku instrumentu sarežģītu materiālu dozēšanai kausējumā. Tas ir īpaši vērtīgi savienojumu un pildvielu pamatsavienojumu ražošanā, kur nestabila dozēšana var izraisīt blīvuma izmaiņas, sliktu dispersiju, virsmas defektus vai izvades svārstības.Sānu barošana var samazināt jutīgo piedevu karstuma vēsturiDažas piedevas nepanes ilgu karstuma un bīdes iedarbību. Atkarībā no sastāva tas var ietvert noteiktus liesmas slāpētājus, putošanas līdzekļus, reaktīvās piedevas, sarkanā fosfora sistēmas vai termiski jutīgus modifikatorus.Šo materiālu barošana vēlākā procesā var samazināt laiku, ko tie pavada ekstrūderī. Piedevai joprojām ir nepieciešams pietiekami daudz maisīšanas, lai tā pareizi izkliedētos, taču tā ļauj izvairīties no pilnas augšpuses kausēšanas posma. Tāpēc pakārtotajai sekcijai ir nepieciešama kontrolēta sadales sajaukšana, nevis pārmērīga bīde.PIPLL var atbalstīt klientus ar pielāgotām skrūvju elementu un mucas konfigurācijām, pamatojoties uz sveķu tipu, piedevu iepakojumu, caurlaides mērķi, nodiluma stāvokli un sānu padevēja faktisko stāvokli.Sānu padeve var samazināt augšējo abrazīvo nodilumuMinerālu pildvielas bieži ir abrazīvas. Kad cietās pildvielas iziet cauri ekstrūderam visā garumā, tās var palielināt skrūvju elementu un mucas virsmu nodilumu, īpaši zonās ar augstu bīdes spēku.Abrazīva materiāla pievienošana caur sānu padevēju samazina attālumu, ko tas pārvietojas caur galveno ekstrūderi. Tas nenovērš nodilumu. Sānu padeves zonai un pakārtotajām sajaukšanas sekcijām joprojām ir nepieciešama piemērota materiāla izvēle un nodiluma aizsardzība. Tomēr tas var samazināt novēršamo nodilumu augšpus kušanas zonā.Šeit ir bimetālaparalēla divu skrūvju mucavar uzskatīt. Pareizais mucas risinājums ir atkarīgs no pildvielas veida, pildvielas iekraušanas, skrūves ātruma, caurlaidspējas, polimēra un paredzamajām darba stundām. Bimetāla šķīdums parasti ir piemērotāks abrazīviem vai kodīgiem apstākļiem, nevis preparātiem ar zemu nodilumu.Kā sānu barošana ietekmē skrūvju un mucas dizainuIzvēloties vai nomainot paralēlu divskrūvju stobru, jāņem vērā padeve no sāniem. Sānu padeves atvere nav izolēta sastāvdaļa. Tas ietekmē visa procesa izkārtojumu.Mucas materiāls un nodilumizturībaLiela minerālvielu slodze, pastiprināta plastmasa un kodīgi sastāvi var prasīt nodilumizturīgākus mucu materiālus. Bimetāla ekstrūdera skrūvju ražotājam ir jānovērtē faktiskais sastāvs, nevis jāiesaka viens un tas pats materiāls katram lietojumam.Skrūves elementu konfigurācijaAugšpuses sekcijai pirms sānu padeves ir droši jāizkausē bāzes polimērs. Pakārtotajai sekcijai ir jāizkliedē pievienotais materiāls, neradot nevajadzīgas bīdes, pārmērīgu spiedienu vai sliktu šķiedru aizturi.Sānu padeves porta dizainsAtverei jānodrošina stabila materiāla iekļūšana un jāizvairās no nevēlamas atpakaļplūsmas. Tam jābūt saskaņotam ar skrūves konfigurāciju, uzpildes līmeni, spiediena profilu un sānu padeves ietilpību.Atgaisošana un degazēšanaDažām maisījumiem ar sānu padevi ir nepieciešama ventilācijas daļa, lai noņemtu mitrumu, gaisu vai gaistošus materiālus. Ventilācijas vieta ir rūpīgi jāizvēlas, lai izvairītos no pulvera pārnešanas vai kausējuma noplūdes.Aizstāšanas saderībaNomainot nolietotās detaļas, procesoriem ir jānorāda mucas rasējums, skrūvju rasējumi vai paraugi, mašīnas marka, skrūves diametrs, centra attālums, LD attiecība, sveķi, izvade un sānu padeves pozīcija. Tas palīdz pielāgotam ekstrūdera skrūvju ražotājam novērtēt saderību pirms ražošanas.Paralēlā dubultā skrūves muca un konusveida dubultskrūves mucaJautājums par paralēlo un konisko dubulto skrūvju mucu ir atkarīgs no pielietojuma. Paralēlā divskrūvju muca tiek plaši izmantota maisījumos, pamatsavienojumos, pastiprinātās inženierplastmasās, reaktīvā ekstrūzija un lielas izlaides sajaukšanā. Tas ir īpaši piemērots lietojumiem, kuriem nepieciešama elastīga skrūvju konfigurācija un vairākas procesa zonas, tostarp sānu padeve un ventilācija.Konusveida divskrūvju muca parasti tiek izmantota PVC profilā, caurulēs un ar tiem saistītajos lietojumos, kur atšķiras materiāla saspiešanas un apstrādes raksturlielumi. Stikla šķiedras, pildvielu un maisījuma piedevu padevei sānos parasti tiek izmantota paralēli rotējoša dubultskrūvju platforma.Kā izvēlēties paralēlās dubultās skrūves mucas ražotājuIzvēloties aparalēla divu skrūvju mucaražotājs, nesalīdzini tikai vienības cenu. Rezerves skrūvei un stobrai ir jāatbilst reālajam procesam.Jautājiet piegādātājam:·Vai varat pārskatīt mūsu materiālu un pildvielu iekraušanu?· Vai jūs varat ražot saskaņā ar oriģinālo zīmējumu vai paraugu?· Kāds mucas materiāls ir ieteicams mūsu nodiluma un korozijas apstākļiem?· Vai varat atbalstīt sānu padeves mucas sekcijas un atbilstošus skrūvju elementus?· Kā jūs kontrolējat izmērus, cietību un montāžas savietojamību?PIPLL darbojas kā pielāgots ekstrūdera skrūvju ražotājs un OEM ekstrūdera skrūvju mucu piegādātājs plastmasas ekstrūzijas lietojumiem. Pirms nomaiņas risinājuma ieteikšanas mūsu komanda var pārskatīt nolietotās sastāvdaļas, mašīnas datus, materiālu nosacījumus un ražošanas prasības.Bieži uzdotie jautājumiVai katram divskrūvju ekstrūderim ir nepieciešama sānu padeve?Nē. Vienkāršas formulas var efektīvi darboties tikai ar galveno barošanu. Sānu padeve ir visnoderīgākā, ja materiāls ir jutīgs pret bīdi, grūti padodams, karstumjutīgs, abrazīvs, zems blīvums vai labāk pievienot pēc tam, kad bāzes polimērs ir izkusis.Vai sānu barošanai vienmēr ir nepieciešama bimetāla paralēla dubultskrūves mucaNē, bimetālaparalēla divu skrūvju mucatiek izvēlēts atbilstoši nodiluma un korozijas riskam, nevis tikai tāpēc, ka ir uzstādīts sānu padevējs. Liela pildvielu slodze, stikla šķiedra, minerālu pulveris un kodīgas piedevas ir svarīgi faktori, kas jānovērtē.Vai PIPLL var izgatavot pilnīgu paralēlu dubultskrūvi un mucu ekstrūderimJā. PIPLL piegādā pielāgotus skrūvju un mucu risinājumus, tostarp paralēlas dubultskrūves mucas sekcijas, skrūvju elementus un nodilumizturīgas iespējas savienošanai, pamatsavienojumam, PVC, PE, PP un inženierplastikas ekstrūzijai.Kāda informācija PIPLL ir nepieciešama, lai piedāvātu nomaiņas piedāvājumuLūdzu, norādiet mašīnas zīmolu un modeli, skrūves diametru, LD attiecību, centra attālumu, oriģinālo zīmējumu vai paraugu, apstrādājamo materiālu, izvadi, skrūves ātrumu, sānu padeves vietu un nolietoto detaļu fotoattēlus. Tas ļauj PIPLL ieteikt piemērotāku skrūvju un mucas risinājumu.SecinājumsSānu padeve sniedz maisītājiem kontrolētāku veidu, kā pievienot materiālus, kas ir trausli, grūti padodami, karstumjutīgi, abrazīvi vai nepieciešami tikai pēc tam, kad bāzes polimērs ir izkusis.Stikla šķiedras maisījumiem, pamatsastāvam ar augstu pildījumu, liesmu slāpējošiem preparātiem un inženierplastmasām pareizā sānu padeves stratēģija var uzlabot procesa kontroli, vienlaikus palīdzot pārvaldīt nodilumu un produkta konsistenci.Ja jūsu līnijā tiek izmantots paralēli rotējošs divskrūvju cilindrs un jūs plānojat nomainīt nolietotos skrūvju elementus vai mucas daļas, sazinieties ar PIPLL, lai sniegtu informāciju par mašīnu un materiālu. Mēs varam palīdzēt novērtēt sānu padeves zonu, nodiluma stāvokli un piemērotu nomaiņas konfigurāciju.