






 Languages
Kaksoisruuvipiippujen vaihto: 8 vahvistusta
Kaksoisruuvipiippujen vaihto: 8 vahvistusta
Korvaavakaksoisruuvi piippuvoi vastata vanhaa halkaisijaa ja silti epäonnistua koneessa. Keskietäisyys, pyörimissuunta, vaihteiston liitäntä, porttien asennot ja käsiteltävä materiaali vaikuttavat kaikki siihen, sopiiko uusi sarja oikein ja toimiiko se oikein. Ennen kuin tilaat kaksiruuvipiippua, vahvista seuraavat kahdeksan yksityiskohtaa. PIPLL käyttää tätä kaksoisruuvipiippujen vaihtotarkistuslistaa varmistaakseen koneen ja prosessin ennen valmistuksen aloittamista.
Tämä tarkistus on erityisen tärkeä silloin, kun alkuperäinen piirustus puuttuu, kuluneet osat ovat jo menettäneet alkuperäiset mitat tai suulakepuristimeen on tehty muutoksia käyttöiän aikana.
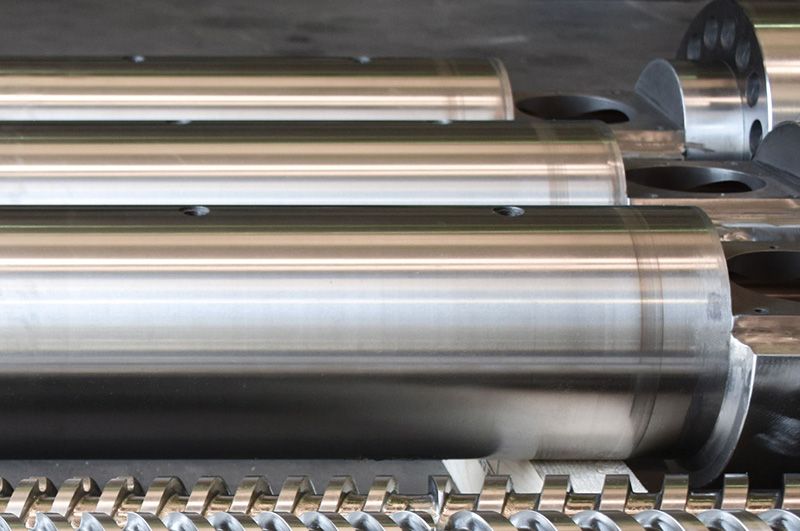
Varaosat voivat näyttää samanlaisilta, mutta kriittisten mittojen ja liitäntöjen on vastattava konetta. 1. Mitä ekstruuderi tuottaa?
Aloita lopullisesta tuotteesta ja koostumuksesta, ei vain koneen nimestä. PVC-putki, WPC-profiili, täytetty perusseos ja kierrätetyt pelletit luovat erilaisia kuljetus-, sekoitus-, leikkaus- ja kulumisolosuhteita. Oikean vaihdon pitäisi palauttaa alkuperäinen prosessi – tai tarkoituksella parantaa sitä, kun vanhassa mallissa on tunnettu ongelma.
- ● Lopputuote: putki, profiili, levy, pelletti, seos tai muu käyttökohde
- ● Perushartsi ja tärkeät lisäaineet
- ● Täyte- tai vahvistustyyppi ja prosenttiosuus
- ● Normaali teho, ruuvin nopeus ja käyttölämpötila
Seostuslinjalle vaadittavat tiedot voivat poiketa tavanomaisesta PVC-tuotantolinjasta. Jokaisen kaksoisruuviholkin vaihdon yhteydessä PIPLL tarkistaa todellisen koostumuksen ja käyttöolosuhteet ennen kokoonpanon suosittelemista. Katso sovelluskonteksti muoviseosten kaksoisruuvipiippujen viitteestä.
2. Pyöriikö rinnakkain vai vastakkain?
Pyörimissuuntaa ei voi arvata ruuvin halkaisijan perusteella. Yhdessä pyörivät ruuvit kääntyvät samaan suuntaan, ja ne valitaan yleisesti intensiiviseen sekoitukseen ja sekoitukseen. Vastakkain pyörivät ruuvit kääntyvät vastakkaisiin suuntiin, ja niitä käytetään usein lämpöherkkien valmisteiden, kuten jäykän PVC:n, ohjattuun kuljetukseen.
Tarkista suunta koneen käsikirjasta, vaihteiston lähdöstä tai kokoonpanopöytäkirjasta. Varmista myös ruuvin käden ja ristikon suhde. Tarjousta ei pitäisi jatkaa, kun jokin näistä kohdista on epävarma.
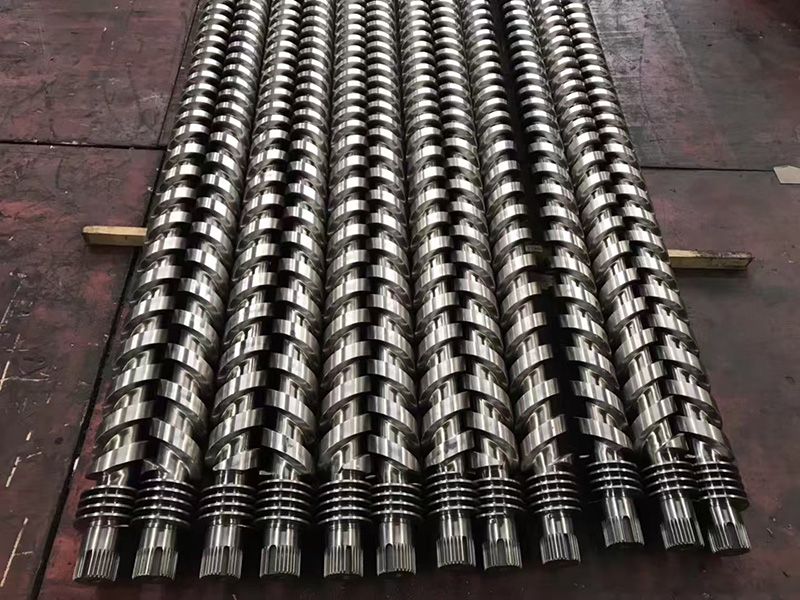
Ruuvin käsi, lentoprofiili ja liitospäät on tunnistettava ennen valmistusta. 3. Yhdensuuntainen vai kartiomainen?
Rinnakkaisruuvit säilyttävät saman halkaisijan ja keskietäisyyden pituudellaan. Kartioruuvit kapenevat suuremmasta syöttöpäästä pienempään poistopäähän. Molemmat järjestelmät voivat palvella samanlaisia tuotteita, mutta niiden geometria, vaihteiston järjestely ja mitat eivät ole keskenään vaihdettavissa.
Jos ruuvipari on kartiomainen, vertaa konetta käytettävissä oleviin kartiomaisiin kaksoisruuvipiippuihin. Merkitse kummallekin tyypille halkaisija tai halkaisijat, keskietäisyys, työpituus ja kokonaispituus. Kaksoisruuvipiippujen vaihtoa ei voida määrittää luotettavasti ilman näitä geometriatietoja.
4. Koneen ja vaihteiston tunnistetiedot
Koneen merkki ja malli ovat hyödyllisiä vertailukohtia, mutta ne eivät ole täydellisiä eritelmiä. Samalla mallimerkinnällä varustetuilla koneilla voi olla eri valmistusvuodet, vaihdelaatikot tai paikallisesti muokatut liitännät. Lähetä selkeät kuvat tyyppikilvestä, vaihteiston lähdöstä ja asennetusta kokoonpanosta. PIPLL käyttää näitä viitteitä tarkistaakseen, vastaako kaksoisruuviholkin vaihto asennettua asemaliitäntää.
- ● Ekstruuderin valmistaja, malli ja valmistusvuosi
- ● Sarjanumero tai vaihteiston tunniste
- ● Kiila, kiilaura, kytkin ja työntöpään yksityiskohdat
- ● Kaikki uudelleenrakentamisen tai paikallisten muutosten historia
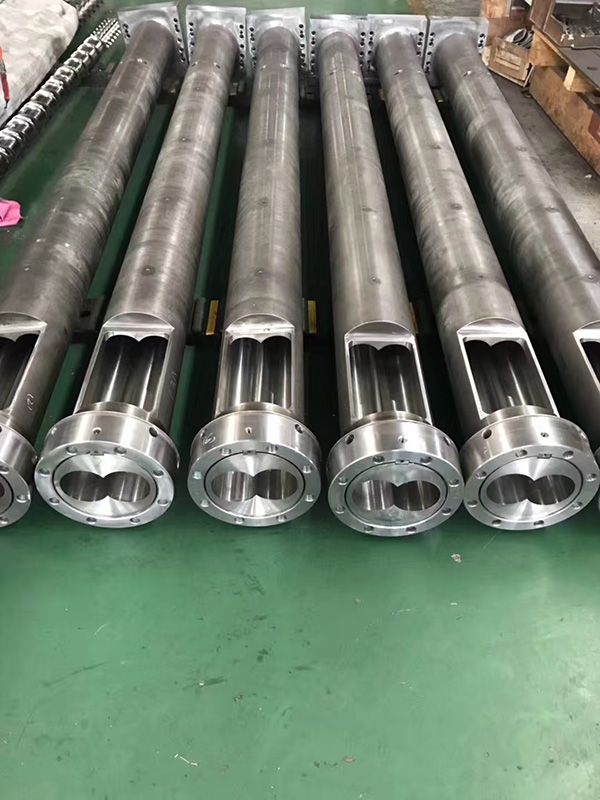
Koneiden rajapinnat ja tynnyrien aukot voivat vaihdella jopa saman yleisen tuoteperheen sisällä. 5. Kriittiset mitat ja porttien sijainnit
Älä lähetä vain ulkohalkaisijaa ja kokonaispituutta. Vaihteen tulee olla kohdakkain vaihteiston, lämmittimien, jäähdytysjärjestelmän, syöttökurkun, tuuletuskohtien ja alavirran laitteiden kanssa. Virhe yhdessä rajapinnassa voi estää asennuksen, vaikka päärungon mitat ovat oikeat. Tästä syystä PIPLL-kaksoisruuvipiippujen vaihtoarvostelu sisältää portit, laipat ja liitostiedot sekä piipun rungon.
Alue Mitä vahvistaa Miksi sillä on väliä Ruuvi pari Halkaisija, keskietäisyys, työpituus ja L/D Ohjaa istuvuutta ja käsittelygeometriaa Ajopää Kiila, kiilaura, kytkin ja työntöpinta Kiinnittää ruuvit vaihteistoon Tynnyrin runko Laipat, tukipisteet ja kiinnitysreiät Määrittää mekaanisen asennuksen Prosessin aukot Syöttö-, tuuletus-, jäähdytys- ja anturin sijainnit On linjattava tuotantolinjan kanssa 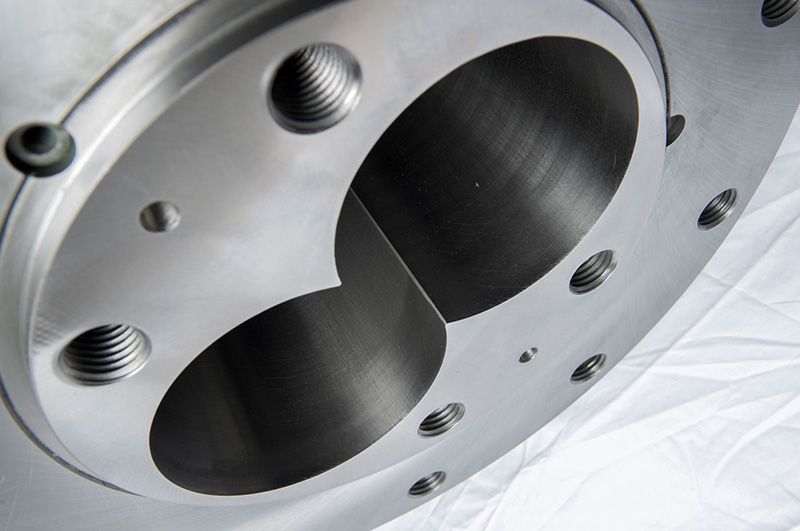
Kahdeksan reiän, keskietäisyyden ja laipan rajapinnat vaativat tarkan mittauksen. 6. Piirustus, näyte vai molemmat?
Piirustus on arvokas vain, kun se vastaa nykyistä konetta. Kulunut näyte on arvokas aina kun mahdollista.
Kun kuluminen on tulkittavissa oikein. Turvallisin lähde yhdistää sekä piirustus- että näytelähteet aina kun mahdollista.
- ● Tarkista piirustusversio — varmista, että se kuuluu asennettuun koneeseen ja sisältää myöhempiä muutoksia.
- ● Merkitse kulumattomat vertailupinnat — vältä kulumisen tai korjauksen seurauksena muuttuneiden mittojen kopioimista.
- ● Ota valokuva ennen pakkaamista — kirjaa ylös ruuvin suunta, säiliön aukot ja liitospäät.
- ● Sovi vahvistuspiirustukset — tarkista toimittajan lopullinen piirustus ennen tuotannon aloittamista.
Kun alkuperäistä piirrosta ei ole saatavilla, PIPLL voi laatia mittauslomakkeen ja tarkastella käytettävissä olevat näytetiedot ja niiden kunto.
7. Mikä ongelma uuden sarjan pitäisi ratkaista?
Vaihtotilauksen tulee kuvata nykyinen vika, ei vain pyytää samaa osaa uudelleen. Selkeä ongelmanselvitys auttaa toimittajaa päättämään, pitääkö alkuperäinen geometria toistaa vai tarvitseeko materiaali, välys tai paikallinen suojaus tarkistettua ratkaisua. Kaksoisruuvipiippujen vaihdossa PIPLL käyttää näitä todisteita päättääkseen, onko tarkistetun ratkaisun suora kopio sopivampi.
- ● Lähtö on pudonnut samalla ruuvin nopeudella
- ● Sulapaine tai moottorin kuormitus vaihtelee
- ● Pehmennys on epätasaista tai tuotteen väri on epävakaa
- ● Yksi osa kuluu paljon nopeammin kuin muut
- ● Näkyvissä on korroosiota, kolhuja, naarmuja tai materiaalivuotoa
Jos hankaus tai korroosio on pääasiallinen ongelma, käytä materiaalille olemassa olevaa bimetalli- tai nitridoitua ruuvipiippuohjainta RFQ-paketin sijaan löytääksesi täydellisen vertailun täältä.
8. Täytä tarjouspyyntöpaketti
Nopein lainaus ei ole se, jossa on vähiten kysymyksiä. Se perustuu riittävästi varmennettuun tietoon toistuvien korjausten välttämiseksi. Yhdistä avaintiedot yhdeksi paketiksi ennen pyynnön lähettämistä. Täydellinen PIPLL-kaksoisruuvipiippujen vaihto-RFQ mahdollistaa teknisen vahvistuksen alkamisen ilman vältettävissä olevia viiveitä.
- ● Koneen tyyppikilven ja vaihteiston kuvat
- ● Lopputuotteen ja materiaalin muotoilu
- ● Avainten mitat ja käyttöliittymän tiedot
- ● Yhdensuuntainen tai kartiomainen, pyörivä yhdessä tai vastakkain
- ● Piirustuksen versio ja käytettävissä olevan näytteen tila
- ● Käytä kuvia ja lyhyt kuvaus tuotantoongelmasta
- ● Nykyinen teho, nopeus ja käyttöolosuhteet
- ● Vaadittu toimituspäivä ja kohdemaa
Voit tarkastella PIPLL-valmistusprosessia ymmärtääksesi koneistus-, lämpökäsittely-, viimeistely- ja tarkastusvaiheet sen jälkeen, kun spesifikaatio on vahvistettu.
Vahvista ensin, valmistus toiseksi
Tärkein vaihe kaksoisruuvipiippujen vaihdossa tapahtuu ennen koneistuksen alkamista. Koneen, prosessin, geometrian, liitäntöjen ja todellisen tuotantoongelman varmistaminen vähentää asennusriskiä ja antaa toimittajalle hyvän pohjan materiaalille, tärkeimmille mitoille ja valmistussuosituksille.
Lähetä PIPLL koneen malli, prosessimateriaali, avaimen mitat ja kaikki saatavilla olevat piirustukset tai näytekuvat. Voimme tarkistaa kokoonpanon ja tunnistaa puuttuvat tiedot ennen tarjouksen laatimista.
Related Products
-

KRAUSS MAFFEI KMD Counter-Rotating Parallel Twin Screw Barrel
-

LUIGI BANDERA 2B HTS Counter-Rotating Parallel Twin Screw Barrel
-

Foaming Extrusion Conical Twin Screw Barrel
-

Pelletizing Conical Twin Screw Barrel
-

High-Filling Polymer (High-calcium PVC, WPC,SPC) Conical Twin Screw Barrel
-

PVC General Purpose Conical Twin Screw Barrel