Languages
Miks kasutada kaksikkruviga ekstrusioonis külgsöötmist
Miks kasutada kaksikkruviga ekstrusioonis külgsöötmist
Miks kasutada kaksikkruviga ekstrusioonis külgsöötmist
Segude valmistamisel, põhisegu tootmisel ja plastide tehnilistel modifikatsioonidel ei tohiks kõik koostisosad siseneda läbi peamise punkri.
Külgsöötur lisab materjali ekstruuderist kaugemal asuva silindriava kaudu pärast seda, kui aluspolümeer on hakanud sulama ja homogeniseeruma. Seda kasutatakse tavaliselt koos pöörleva kettagaparalleelne kahe kruviga silinkui töötlejatel on vaja kasutusele võtta klaaskiud, mineraalsed täiteained, leegiaeglustid või tundlikud lisandid, millel on parem kontroll.
Ekstruuderi paralleelse kaksikruvi ja silindri puhul ei tähenda külgsöötmine lihtsalt materjali hilisemat lisamist. See on protsessiotsus, mis võib kaitsta kiu pikkust, parandada söötmise stabiilsust, lühendada tundlike koostisosade kuumuse ajalugu ja vähendada ülesvoolu kruvielementide tarbetut kulumist.
PIPLLis kavandame ja valmistame kruvi- ja tünnilahendusi ekstrusioonitehaste jaoks, mis vajavad praktilist tasakaalu segamiskvaliteedi, läbilaskevõime, kulumiskindluse ja kasutusea vahel.
Mis on külgsöötmine kahe kruviga ekstruuderis?
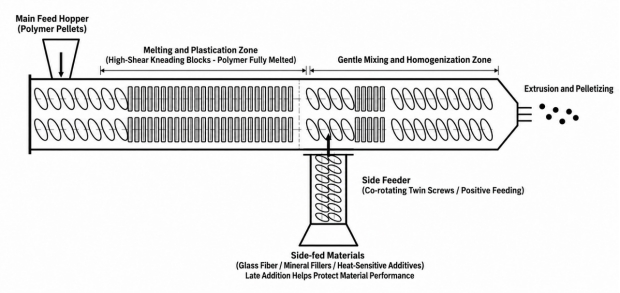
Külgsöötur on tavaliselt väike kahe kruviga doseerimisseade, mis on paigaldatud peamise ekstruuderi tünni küljele. Selle asemel, et lasta kõik koostisosad peamisse etteandeporti, siseneb esmalt põhivaik ja see sulab ülesvoolu kruvikonfiguratsiooniga. Seejärel sisestab külgtoiteseade osaliselt või täielikult sulanud polümeerivoogu teise materjali.
Joonis 1. Põhisöötmine ja külgsöötmine koos pöörleva kahe kruviga ekstrusiooniga.
Seda paigutust kasutatakse laialdaselt aparalleelne kahe kruviga silinderpõhisegu segamiseks ja plasti muutmiseks. Peamine ekstruuder tegeleb sulatamise ja esialgse plastifikatsiooniga. Külgsöötur tarnib materjali, mis ei peaks kogema täielikku ülesvoolu nihke ajalugu.
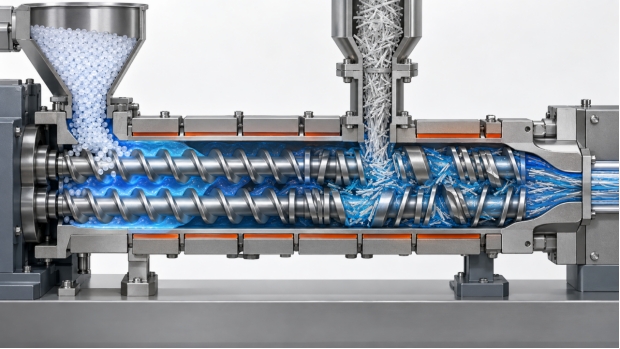
Tüüpilised külgtoitematerjalid on järgmised:·Klaaskiud ja süsinikkiud· Talk, kaltsiumkarbonaat, ränidioksiid ja muud mineraalsed täiteained· Leegiaeglustid· Kuumustundlikud lisandid· Madala puistetihedusega pulbrid· Valitud pigmendid, funktsionaalsed lisandid ja taaskasutatud materjalide komponendidMiks mitte panna kõike põhipunkrissePeamine toiteport on avatud pikima viibimisajaga ning tavaliselt kõige tugevamatele sulamis- ja segamisosadele. See sobib põhivaigu jaoks, kuid see ei sobi alati iga koostise komponendi jaoks.Näiteks võib segaja vajada PA, PP, PBT või TPU kõrget sulamistõhusust. Samas võivad samad suure nihkejõuga kruvielemendid, mis polümeeri tõhusalt sulatavad, lühendada klaaskiudu, kuumeneda tundlikku lisandit üle või kiirendada kulumist, kui abrasiivset mineraaltäiteainet lisatakse liiga vara. Seetõttu on külgmine söötmine koospöörlemisel olulineparalleelne kahe kruviga silindersüsteem.Külgmine söötmine aitab kaitsta klaaskiu pikkustKlaaskiuga tugevdatud segud on üks levinumaid külgsöötmise rakendusi. Kui klaaskiud siseneb põhipunkrist, liigub see koos toorpolümeeriga läbi varase sulamise ja suure nihkejõuga tsooni. Liigne nihkejõud võib vähendada kiu pikkust, mis võib vähendada valmisosa tugevdusefekti.Külgtoidu korral sulatatakse esmalt polümeermaatriks. Seejärel sisestatakse klaaskiud allavoolu ja hajutatakse läbi kontrollitud kruvikonfiguratsiooni, mis on piisavalt segatud niisutamiseks ja jaotamiseks, kuid ilma tarbetu nihketa.Eesmärk ei ole nullnihke. Klaaskiud tuleb veel niisutada ja hajutada. Eesmärk on kasutada õiget nihketaset ja õiget viibimisaega. Protsessorite puhul, mis kasutavad aparalleelne kahe kruviga silinderpõhisegu või tugevdatud tehniliste plastide puhul võib see toetada stabiilsemat mehaanilist jõudlust ja ühtlasemat lõpptoodet.Joonis 2. Klaaskiud, mis sisestatakse läbi külgsööturi pärast põhipolümeeri sulamist.
Külgsöötmine parandab madala puistetihedusega pulbrite käsitsemist
Peente pulbrite söötmine läbi põhipunkri võib olla keeruline. Talk, kaltsiumkarbonaat, tahm, magneesiumhüdroksiid, alumiiniumhüdroksiid ja sarnased materjalid võivad oma väikese puistetiheduse tõttu ebaühtlaselt silduda, hõljuda või toituda ebaühtlaselt.Külgsöötur kasutab pulbri põhiekstruuderisse surumiseks positiivseid transpordikruvisid. See annab protsessorile suurema kontrolli etteandekiiruse üle. Hästi kavandatud paralleelse kaksikkruvi ja ekstruuderi silindri puhul peavad külgmise etteande asend, tünni ava, kruvi konfiguratsioon, õhutuskorraldus ja sulamisrõhk töötama koos.Külgsöötur ei lahenda automaatselt kõiki pulbrisöötmise probleeme. See annab aga protsessiinsenerile parema tööriista keeruliste materjalide sulamisse doseerimiseks. See on eriti väärtuslik suure täidisega ühendite ja täiteainete põhisegu tootmisel, kus ebastabiilne doseerimine võib põhjustada tiheduse muutumist, halba dispersiooni, pinnadefekte või väljundi kõikumisi.Külg söötmine võib vähendada tundlike lisandite kuumuse ajaluguMõned lisandid ei talu pikka kokkupuudet kuumuse ja nihkega. Sõltuvalt koostisest võib see sisaldada valitud leegiaeglusteid, puhumisaineid, reaktiivseid lisandeid, punase fosfori süsteeme või kuumustundlikke modifikaatoreid.Nende materjalide söötmine protsessi hilisemas etapis võib vähendada nende ekstruuderis veedetud aega. Lisand vajab veel piisavalt segamist, et korralikult hajutada, kuid see väldib täielikku ülesvoolu sulamist. Seetõttu vajab allavoolu osa kontrollitud jaotussegamist, mitte liigset nihket.PIPLL saab kliente toetada kohandatud kruvielementide ja silindri konfiguratsioonidega, mis põhinevad vaigu tüübil, lisandipakendil, läbilaskevõime sihtmärgil, kulumistingimustel ja külgsööturi tegelikul asendil.Külgmine etteanne võib vähendada ülesvoolu abrasiivset kulumistMineraalsed täiteained on sageli abrasiivsed. Kui kõvad täiteained läbivad ekstruuderi täispikkuses, võivad need suurendada kruvielementide ja silindri pindade kulumist, eriti suure nihkejõuga tsoonides.Abrasiivse materjali lisamine läbi külgsööturi vähendab vahemaad, mida see läbib peamise ekstruuderi. See ei välista kulumist. Külgmise etteande tsoon ja allavoolu segamisektsioonid nõuavad siiski sobivat materjali valikut ja kulumiskaitset. Siiski võib see vähendada välditavat kulumist ülesvoolu sulamistsoonis.Siin on bimetallparalleelne kahe kruviga silindervõib kaaluda. Õige tünnilahendus sõltub täiteaine tüübist, täiteaine laadimisest, kruvi kiirusest, läbilaskevõimest, polümeerist ja eeldatavast töötundidest. Bimetalllahus on tavaliselt olulisem abrasiivsete või söövitavate tingimuste kui vähekuluvate preparaatide puhul.Kuidas külgsöötmine mõjutab kruvi ja tünni disainiParalleelse kahe kruviga silindri valimisel või asendamisel tuleks kaaluda külgmist söötmist. Külgmine etteandeava ei ole isoleeritud komponent. See mõjutab kogu protsessi paigutust.Tünni materjal ja kulumiskindlusKõrge mineraalainete sisaldus, tugevdatud plastid ja söövitavad koostised võivad vajada kulumiskindlamaid tünnimaterjale. Bimetall-ekstruuderi kruvide tootja peaks hindama tegelikku koostist, selle asemel, et soovitada iga rakenduse jaoks sama materjali.Kruvielemendi konfiguratsioonÜlesvooluosa peab enne külgmist söötmist aluspolümeeri usaldusväärselt sulatama. Allavoolu sektsioon peab hajutama lisatud materjali, tekitamata tarbetut nihket, liigset survet või halba kiu kinnipidavust.Külgmise etteandepordi kujundusAva peab võimaldama materjali stabiilset sisenemist ja vältima soovimatut tagasivoolu. See peaks vastama kruvi konfiguratsioonile, täitetasemele, rõhuprofiilile ja külgsööturi mahutavusele.Ventilatsioon ja degaseerimineMõned külgsegud vajavad niiskuse, õhu või lenduvate ainete eemaldamiseks õhutussektsiooni. Ventilatsiooni asend tuleb hoolikalt valida, et vältida pulbri ülekandumist või sulami leket.Asenduse ühilduvusKulunud osade asendamisel peaksid protsessorid esitama silindri joonise, kruvijoonised või näidised, masina kaubamärgi, kruvi läbimõõdu, keskpunkti kauguse, LD-suhte, vaigu, väljundi ja külgsöötmisasendi. See aitab kohandatud ekstruuderi kruvide tootjal hinnata ühilduvust enne tootmist.Paralleel Twin Screw Barrel ja Conical Twin Screw BarrelParalleelse ja koonilise kaksikkruvi silindri küsimus sõltub rakendusest. Paralleelset kahe kruviga silindrit kasutatakse laialdaselt segamisel, põhisegu, tugevdatud tehniliste plastide, reaktiivse ekstrusiooni ja suure võimsusega segamisel. See sobib eriti hästi rakendustele, mis vajavad paindlikku kruvikonfiguratsiooni ja mitut protsessitsooni, sealhulgas külgmist etteande ja õhutustamist.Koonilist topeltkruviga silindrit kasutatakse tavaliselt PVC profiilides, torudes ja nendega seotud rakendustes, kus materjali kokkusurumise ja töötlemise omadused erinevad. Klaaskiu, täiteainete ja lisandite külgsöötmiseks segamisel on koospöörlev paralleelne kahe kruviga platvorm üldiselt levinum valik.Kuidas valida paralleelse kahe kruviga barreli tootjaValides aparalleelne kahe kruviga silindertootja, ärge võrrelge ainult ühiku hinda. Asenduskruvi ja tünn peavad sobima tegeliku protsessiga.Küsige tarnijalt:·Kas saate üle vaadata meie materjalide ja täiteainete laadimise?· Kas saate toota originaaljoonise või näidise järgi?· Millist tünni materjali on meie kulumis- ja korrosioonitingimuste jaoks soovitatav kasutada?· Kas saate toetada külgmise etteandega tünni sektsioone ja sobivaid kruvielemente?· Kuidas kontrollite mõõtmeid, kõvadust ja kokkusobivust?PIPLL töötab kohandatud ekstruuderi kruvide tootjana ja OEM-ekstruuderi kruvitoru tarnijana plasti ekstrusioonirakenduste jaoks. Enne asenduslahenduse soovitamist saab meie meeskond üle vaadata kulunud komponendid, masina andmed, materjalitingimused ja tootmisnõuded.Korduma kippuvad küsimusedKas iga kahe kruviga ekstruuderi jaoks on vajalik külgsöötmineEi. Lihtsad koostised võivad toimida tõhusalt ainult põhisöötmisel. Külgtoitumine on kõige kasulikum siis, kui materjal on nihketundlik, raskesti toidetav, kuumustundlik, abrasiivne, madala tihedusega või parem lisada pärast põhipolümeeri sulamist.Kas külgsöötmiseks on alati vaja bimetallist paralleelset kahe kruviga silindritEi, bimetallparalleelne kahe kruviga silindervalitakse kulumise ja korrosiooniriski järgi, mitte lihtsalt külgmise sööturi paigaldamise tõttu. Suur täiteainesisaldus, klaaskiud, mineraalpulber ja söövitavad lisandid on olulised tegurid, mida hinnata.Kas PIPLL saab valmistada ekstruuderi jaoks täieliku paralleelse kaksikkruvi ja silindriJah. PIPLL tarnib kohandatud kruvi- ja tünnilahendusi, sealhulgas paralleelseid kahe kruviga silindri sektsioone, kruvielemente ja kulumiskindlaid valikuid segamiseks, põhisegu, PVC, PE, PP ja insenerplasti ekstrusiooniks.Millist teavet vajab PIPLL asenduspakkumise jaoks?Esitage masina mark ja mudel, kruvi läbimõõt, LD-suhe, keskpunkti kaugus, originaaljoonis või näidis, töödeldav materjal, väljund, kruvi kiirus, külgsöötmise asukoht ja fotod kulunud osadest. See võimaldab PIPLLil soovitada sobivamat kruvi ja tünni lahendust.JäreldusKülgsöötmine annab segajate kontrollitavama võimaluse lisada hapraid, raskesti söödetavaid, kuumustundlikke, abrasiivseid materjale või mida on vaja alles pärast põhipolümeeri sulamist.Klaaskiudühendite, suure täidisega põhisegu, leegiaeglustavate koostiste ja tehniliste plastide puhul võib õige külgsöötmise strateegia parandada protsessi juhtimist, aidates samal ajal hallata kulumist ja toote konsistentsi.Kui teie liin kasutab koospöörlevat paralleelset kahe kruviga silindrit ja kavatsete kulunud kruvielemente või tünni sektsioone välja vahetada, võtke ühendust PIPLL-iga ja edastage oma masina üksikasjad ja materjali teave. Aitame hinnata külgtsooni, kulumisseisundit ja sobivat asenduskonfiguratsiooni.