






 Languages
Paralleel kahe kruviga silindri PVC juhik
Kuidas valida PVC ekstrusiooni jaoks paralleelset topeltkruviga silindrit
Konfiguratsiooni, materjali valiku ja asendamise kontrollnimekiri
Aparalleelne kahe kruviga silinderon paljudes põhiline töötlemiskomponentPVC ekstrusioonread. See peab töötama sobivate kaksikkruvidega, et transportida, plastifikeerida, segada ja tarnida materjali stabiilse temperatuuri ja rõhu tingimustes.
Jäiga PVC, täidetud PVC, lehtede, torude, profiilide ja muude ekstrusioonirakenduste puhul sõltub silindri õige konfiguratsioon palju enamast kui kruvi üldpikkusest või läbimõõdust. Masina disain, kruvide geomeetria, materjali koostis, tootmise sihtmärk ja kulumistingimused on kõik olulised.
See juhend selgitab, mida a valimisel või asendamisel kontrollidaparalleelne kahe kruviga silinder PVC ekstrusiooniks.
SAADA TASUTA PAKKUMINE KOHE
Mis on paralleelne topeltkruviga silin?
Aparalleelne kahe kruviga silinderon mõeldud kahe paralleelse kruvi jaoks, mis töötavad koos kahe tihedalt kokkusobiva silindri ava sees. Olenevalt ekstruuderi konstruktsioonist võivad kruvid olla kas vastu- või koospöörlevad ning nende geomeetria on välja töötatud ettenähtud materjali ja töötlemisülesande jaoks.
sissePVC ekstrusioon, kasutatakse paljudel tootmisliinidel tavaliselt paralleelselt vastupidiselt pöörlevaid kaksikruvisüsteeme. Kruvid ja tünn toimivad sobiva komplektina. Nende keskpunkti kaugus, kruviprofiil, kliirens, tünni ava, kütte- ja jahutuskonstruktsioon ning ühendusdetailid peavad ühtima masina algse spetsifikatsiooniga.
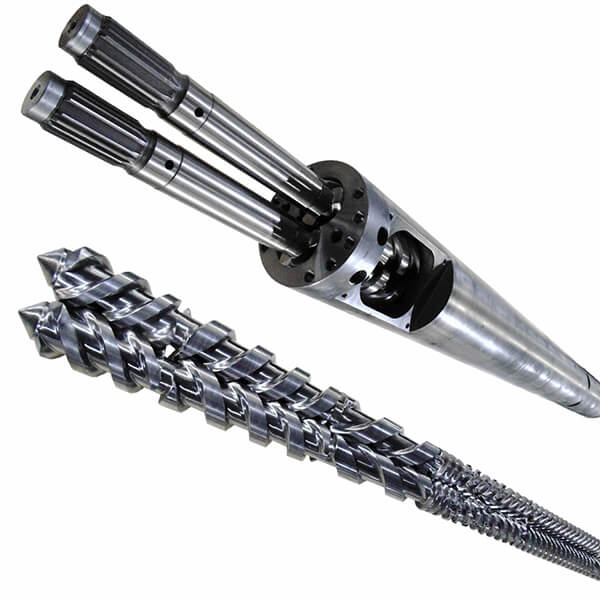
Joonis 1. Plastikuekstrusioonirakendustes kasutatav paralleelne topeltkruvi ja silindri koost.Paralleelne kaksikkruvi silinder vs kooniline kaksikkruvi silin
PVC töötlemisel kasutatakse nii paralleelseid kui ka koonilise kujuga kaksikkruvisüsteeme, kuid need on erinevad masinakonfiguratsioonid. Asendusosa peab vastama paigaldatud ekstruuderi tüübile, mitte ainult rakenduse nime järgi.
Funktsioon Paralleelne topeltkruviga silin Kooniline Twin Screw Barrel Kruvi paigutus Kaks kruvi jäävad töötlemispikkusele paralleelseks. Kruvid ja tünni avad on koonilise geomeetriaga. Asendusfookus Keskmise kaugus, ava geomeetria, L/D suhe ja sobiv kruvi disain. Koonilised mõõtmed, suured/väikesed läbimõõdud, keskpunkti kaugus ja sobiv kruvipaar. Taotluse otsus Kasutatakse seal, kus ekstruuderi mudel on mõeldud paralleelse kaksiksüsteemi jaoks. Kasutatakse seal, kus paigaldatud ekstruuder on mõeldud koonilise kaksiksüsteemi jaoks. Oluline reegel Ärge asendage koonusekujulist süsteemi ilma masina ümberkujundamiseta. Ärge asendage paralleelset süsteemi ilma masina ümberkujundamiseta. Parim valik ei sõltu sellest, milline süsteem on üldiselt parem. See puudutab asendustünni sobitamist olemasoleva masina ja tootmisvajadusega.
Miks vajab PVC töötlemine õiget kruvisilindri sobitamist?
PVC on tundlik töötlemistemperatuuri ja nihke suhtes. Materjal tuleb transportida, plastifitseerida, segada ja stantsile toimetada ilma liigse soojuse tekke või ebastabiilse viibimisajata.
Kui kruvi ja silindri konfiguratsioon ei vasta materjalile või masinale, võivad tootjad kogeda:
- · Ebastabiilne väljund
- · Ebaühtlane plastifitseerimine
- · Liigne sulamistemperatuur
- · Sulamisrõhu kõikumine
- · Pinnadefektid või mõõtmete kõikumine
- · Materjali lagunemine
- · Kiirendatud kruvide ja silindri kulumine
Peamised tegurid paralleelse kaksikkruviga silindri valimisel
1. Ekstruuderi mudel ja originaaljoonis
Ekstruuderi tootja ja mudel on lähtepunktiks. Kui see on saadaval, on kruvi ja silindri originaaljoonis parim allikas kriitiliste mõõtmete ja ühenduse üksikasjade kinnitamiseks.
- · Kruvi läbimõõt ja kogupikkus
- · L/D suhe
- · Kahe kruvi vaheline kaugus
- · Tünni ava mõõtmed ja geomeetria
- · Sööda avamise asend ja suurus
- · Kütte ja jahutuse paigutus
- · Käigukasti ja otsaühenduse detailid
2. PVC koostis ja täiteaine sisaldus
PVC ühendid võivad sisaldada stabilisaatoreid, määrdeaineid, abiaineid, pigmente, löögi modifikaatoreid, kaltsiumkarbonaati ja muid lisaaineid. Need koostisosad mõjutavad voolu käitumist, plastifitseerimist, hõõrdumist ja võimalikku korrosiooni.
Suure täidisega PVC võib tekitada rohkem abrasiivset kulumist nii kruvidel kui ka tünni avadel. Täiteaine protsent ja materjali kirjeldus peaksid seetõttu olema asendamise päringu osa.
3. Tootmisväljund ja töötingimused
Kruvitoru peab toetama vajalikku väljundit, sundimata liini jooksma väljaspool stabiilset tööakent. Kasulikud tööandmed hõlmavad voolu väljundit, kruvi pöörlemiskiiruse vahemikku, sulamisrõhku, temperatuuri seadistust, pidevaid tootmistunde ja konkreetset täheldatavat toimivusprobleemi.
4. Kulumiskindluse nõuded
Mõõdukate PVC koostiste korral võib nitriditud kruvisilind pakkuda sobivat jõudlust. Kui abrasiivse täiteaine sisaldus, pidev töö või korduv kulumine on probleem, võib kaaluda bimetallist silindri ja kulumiskindla kruviga töötlemist.
Valitud lahendus peaks kajastama tegelikku kulumisseisundit. Kõvem materjal ei ole automaatselt parim lahendus, kui masinat, kruvide konstruktsiooni ja tootmismaterjali koos ei käsitleta.
Märgid, mis näitavad, et paralleelset topeltkruviga silindrit tuleks kontrollida
- · Tootlikkuse järkjärguline vähendamine
- · Sama väljundi jaoks on vajalik kruvi suurem kiirus
- · Ebastabiilne sulamisrõhk
- · Kehvem plastifitseerimine või segamise konsistents
- · Suurenev tootevariatsioon
- · Nähtav kulumine, kriimustus või korrosioon
- · Korduv kruvi või tünni remondi vajadus
Need sümptomid ei tõesta, et kruvitoru on ainus põhjus. Samuti tuleks kontrollida materjali etteandmist, temperatuuri reguleerimist, stantse, allavoolu seadmeid ja operaatori seadistusi. Kruvide ja silindri kulumine peaks aga olema tõrkeotsingu protsessi osa.
Mida tuleks enne asendamist kontrollida?
Enne paralleelse topeltkruviga silindri tellimist mõõtke ja dokumenteerige võimalusel praegused komponendid. Täielik tehniline ülevaade võib hõlmata järgmist:
- · Iga kruvilennu välisläbimõõt ja seisukord
- · Sisemise ava mõõtmine silindri mitmes asendis
- · Kruvi ja silindri vaheline kaugus
- · Toitetsooni ja kõrgrõhualade seisukord
- · Kruvi ots, spline või haakeseade
- · Tünni kütte- ja jahutusühendused
- · Fotod kulunud komponentidest ja masina andmesildi teave
Kandmine ei ole alati ühtlane. Mitme asukoha mõõtmine võib aidata tuvastada, kas probleem on üldises kulumises, lokaalses hõõrdumises, korrosioonis või söötmise ja materjalivooluga seotud kahjustustes.
Teave, mida saata paralleelse kaksikkruviga silindri hinnapakkumise jaoks
- · Ekstruuderi tootja, mudel ja rakendus
- · Originaal kruvi ja silindri joonis
- · Kruvi läbimõõt, kogupikkus ja L/D suhe
- · Keskmise kaugus ja võtmeühenduse mõõtmed
- · PVC koostis ja ligikaudne täiteaine protsent
- · Voolu väljund ja kruvide pöörlemiskiiruse vahemik
- · Olemasolev kruvi ja tünni materjal
- · Fotod, mõõdud ja praegune tootmisprobleem
Kui täielikku joonist pole saadaval, võivad vana kruvi või tünni näidis, üksikasjalikud fotod ja võtmemõõtmised siiski esialgset tehnilist hinnangut toetada.
PIPLL Parallel Twin Screw Barrel Solutions
PIPLL pakub kohandatud paralleelseid topeltkruvi ja silindrilahendusi plasti ekstrusioonirakenduste jaoks. Asenduskomponente saab hinnata vastavalt masina konstruktsioonile, PVC koostisele, väljundnõuetele ja kulumistingimustele.
Nõudlike PVC rakenduste puhul võib materjali- ja pinnalahendust kaaluda ka koos kruvigeomeetriaga, et vahetus sobituks paremini tegeliku tootmiskeskkonnaga.
Järeldus
Paralleelse kahe kruviga silindri valimine nõuab enamat kui masina põhisuuruse sobitamist. Õige konfiguratsioon sõltub ekstruuderi mudelist, sobivast kruvipaarist, PVC koostisest, täiteaine sisaldusest, väljundi sihtmärgist ja tegelikust kulumisseisundist.
Mida täielikum on joonistus- ja tööteave, seda täpsemalt saab asenduskomponenti kavandada stabiilse PVC ekstrusiooni jõudluse tagamiseks.


