Jemný prášek může být obtížné podávat hlavním zásobníkem. Mastek, uhličitan vápenatý, saze, hydroxid hořečnatý, hydroxid hlinitý a podobné materiály mohou přemosťovat, plavat nebo se krmit nerovnoměrně kvůli své nízké objemové hmotnosti.
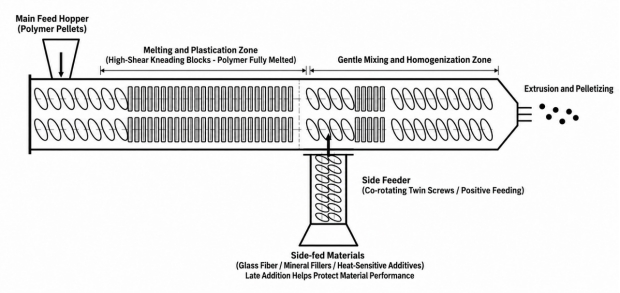
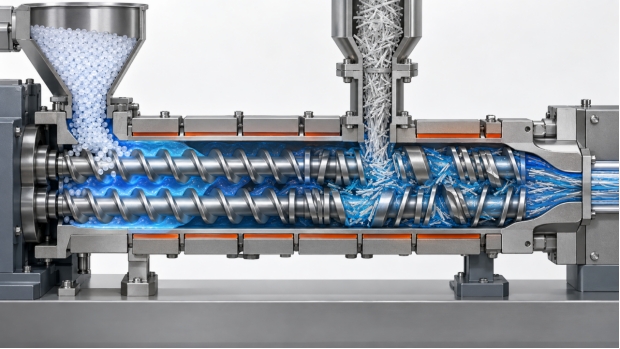
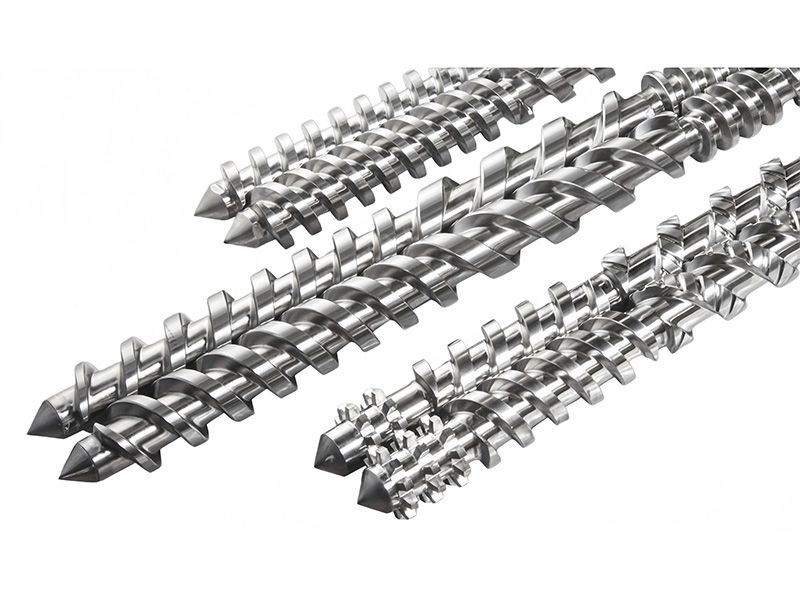
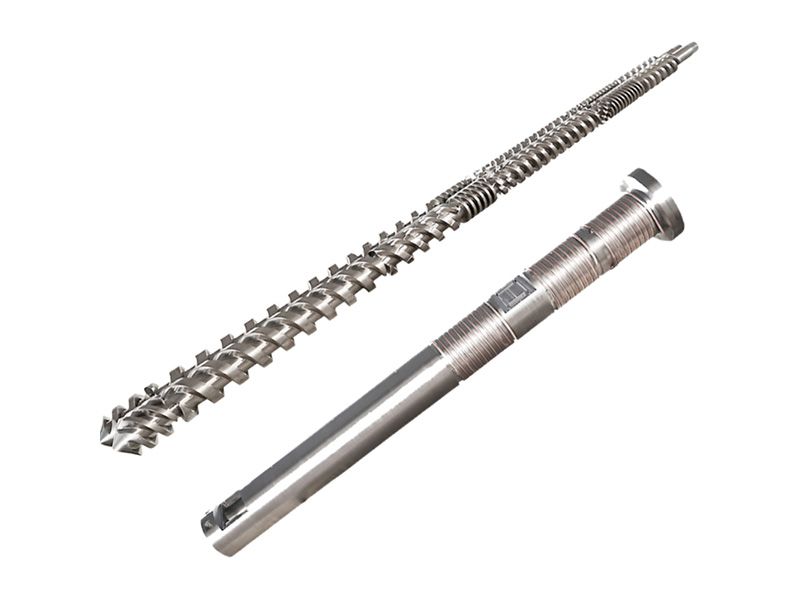
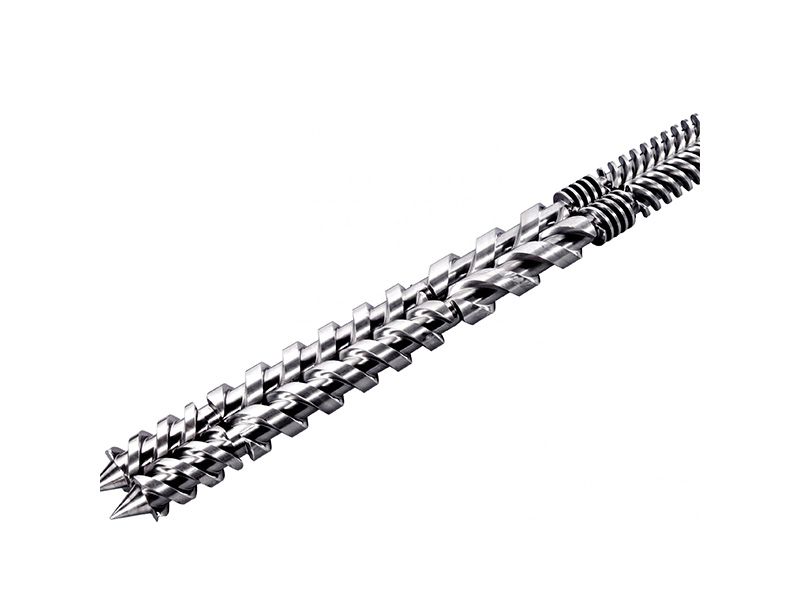
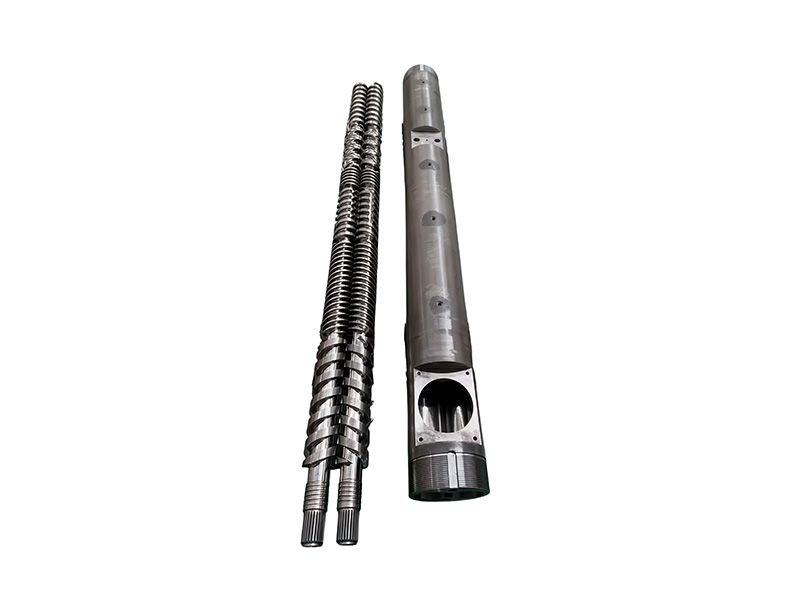
Boční podavač používá pozitivní dopravní šneky k tlačení prášku do hlavního extrudéru. To dává procesoru větší kontrolu nad rychlostí posuvu. U dobře navrženého paralelního dvojitého šneku a válce pro extrudér musí poloha bočního podávání, otevření válce, konfigurace šneku, odvzdušňovací uspořádání a tlak taveniny spolupracovat.
Boční podavač automaticky nevyřeší každý problém s podáváním prášku. Procesnímu inženýrovi však poskytuje lepší nástroj pro dávkování obtížných materiálů do taveniny. To je zvláště cenné pro výrobu vysoce plněných směsí a předsměsí plniv, kde nestabilní dávkování může způsobit kolísání hustoty, špatnou disperzi, povrchové vady nebo kolísání výkonu.
Vedlejší krmení může snížit tepelnou historii citlivých přísad
Některé přísady nesnášejí dlouhé vystavení teplu a střihu. V závislosti na složení to může zahrnovat vybrané zpomalovače hoření, nadouvadla, reaktivní přísady, systémy červeného fosforu nebo modifikátory citlivé na teplo.
Přivádění těchto materiálů později v procesu může zkrátit čas, který stráví uvnitř extrudéru. Aditivum stále potřebuje dostatečné promíchání, aby se správně dispergovalo, ale vyhýbá se plné tavicí sekci. Sekce po proudu proto potřebuje řízené rozdělovací míchání, nikoli nadměrný smyk.
PIPLL může podporovat zákazníky s vlastními konfiguracemi šroubového prvku a hlavně na základě typu pryskyřice, balení aditiva, cílové průchodnosti, stavu opotřebení a skutečné poloze bočního podavače.
Boční podávání může snížit abrazivní opotřebení proti proudu
Minerální plniva jsou často abrazivní. Když tvrdá plniva projdou celou délkou extrudéru, mohou zvýšit opotřebení šnekových prvků a povrchů válce, zejména v oblastech s vysokým střihem.
Přidávání abrazivního materiálu bočním podavačem snižuje vzdálenost, kterou urazí hlavním extrudérem. Tím se opotřebení neodstraní. Zóna bočního přívodu a směšovací sekce po proudu stále vyžadují vhodný výběr materiálu a ochranu proti opotřebení. Může však snížit opotřebení, kterému se lze vyhnout, v horní zóně tavení.
Zde je bimetalický
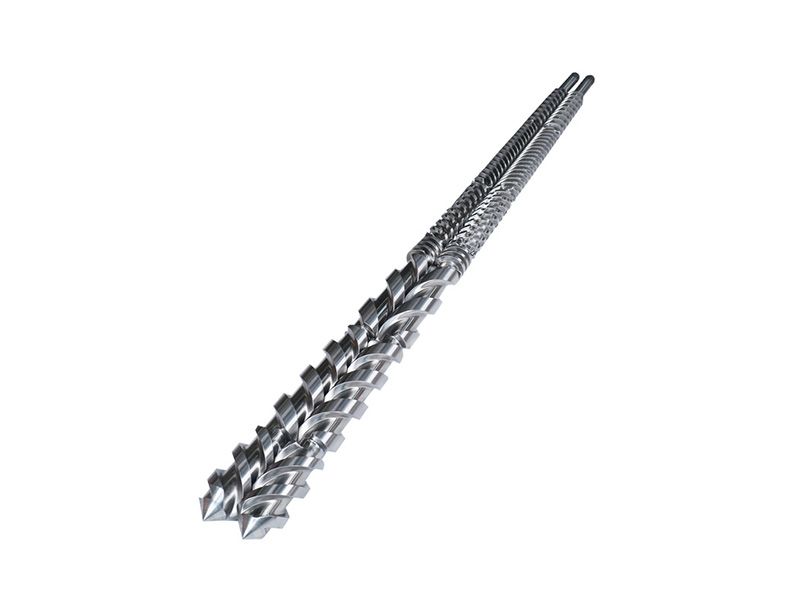
paralelní dvoušroubová hlaveňlze zvážit. Správné řešení sudu závisí na typu plniva, plnění plniva, rychlosti šneku, průchodnosti, polymeru a očekávaných provozních hodinách. Bimetalický roztok je obvykle relevantnější pro abrazivní nebo korozivní podmínky než pro formulace s nízkým opotřebením.
Jak boční podávání ovlivňuje konstrukci šroubu a hlavně
Při výběru nebo výměně paralelního dvoušroubového válce je třeba vzít v úvahu boční podávání. Otvor bočního posuvu není izolovaná součást. Ovlivňuje rozložení celého procesu.
Materiál hlavně a odolnost proti opotřebení
Vysoké minerální zatížení, vyztužené plasty a korozivní přípravky mohou vyžadovat materiály hlavně proti opotřebení. Výrobce bimetalového šneku extrudéru by měl vyhodnotit skutečné složení namísto doporučování stejného materiálu pro každou aplikaci.
Konfigurace šroubového prvku
Předřazená sekce musí před bočním plněním spolehlivě roztavit základní polymer. Následující sekce musí rozptýlit přidaný materiál bez vytváření zbytečného smyku, nadměrného tlaku nebo špatného zadržování vláken.
Design portu bočního přívodu
Otvor musí umožňovat stabilní vstup materiálu a zamezit nežádoucímu zpětnému toku. Měla by odpovídat konfiguraci šneku, hladině náplně, profilu tlaku a kapacitě bočního podavače.
Odvzdušnění a odplynění
Některé přípravky s bočním podáváním potřebují odvzdušňovací část k odstranění vlhkosti, vzduchu nebo těkavých látek. Poloha odvzdušňování musí být zvolena pečlivě, aby se zabránilo přenosu prášku nebo úniku taveniny.
Kompatibilita výměny
Při výměně opotřebovaných dílů by zpracovatelé měli poskytnout výkres hlavně, výkresy šroubů nebo vzorky, značku stroje, průměr šroubu, středovou vzdálenost, poměr LD, pryskyřici, výstup a polohu bočního podávání. To pomáhá výrobci šneků na zakázku vyhodnotit kompatibilitu před výrobou.
Parallel Twin Screw Barrel a Conical Twin Screw Barrel
Otázka paralelního vs kónického dvojitého šroubového válce závisí na aplikaci. Paralelní dvoušnekový válec se široce používá při míchání, předsměsi, vyztužených technických plastech, reaktivním vytlačování a vysokovýkonném míchání. Je zvláště vhodný pro aplikace, které vyžadují flexibilní konfiguraci šroubů a více procesních zón, včetně bočního podávání a odvzdušňování.
Kónický válec se dvěma šrouby se běžně používá v PVC profilech, trubkách a souvisejících aplikacích, kde se liší komprese materiálu a charakteristiky zpracování. Pro boční podávání skleněných vláken, plniv a přísad při kompaundování je obecně běžnější volbou souběžně se otáčející platforma se dvěma šneky.
Jak vybrat výrobce paralelních dvoušroubových sudů
Při výběru a
paralelní dvoušroubová hlaveňvýrobce, neporovnávejte pouze jednotkovou cenu. Náhradní šroub a hlaveň musí odpovídat skutečnému procesu.
Zeptejte se dodavatele:
·Můžete zkontrolovat naše nakládání materiálu a plniva?
· Můžete vyrobit podle původního výkresu nebo vzorku?
· Jaký materiál hlavně se doporučuje pro naše podmínky opotřebení a koroze?
· Můžete podpořit sekce sudu s bočním posuvem a odpovídající šroubové prvky?
· Jak ovládáte rozměry, tvrdost a kompatibilitu sestavy?
PIPLL pracuje jako zakázkový výrobce šneků extruderů a dodavatel OEM šnekových bubnů extruderů pro aplikace vytlačování plastů. Náš tým může před doporučením náhradního řešení zkontrolovat opotřebované součásti, strojní data, materiálové podmínky a výrobní požadavky.
Často kladené otázky
Je nutné boční podávání pro každý dvoušnekový extrudér
Ne. Jednoduché přípravky mohou efektivně fungovat pouze s hlavním krmením. Boční podávání je nejužitečnější, když je materiál citlivý na smyk, obtížně se podává, je citlivý na teplo, abrazivní, má nízkou hustotu nebo se lépe přidává po roztavení základního polymeru.
Vyžaduje boční podávání vždy bimetalový paralelní dvoušnekový válec
Ne. Bimetalický
paralelní dvoušroubová hlaveňse vybírá podle rizika opotřebení a koroze, nejen proto, že je nainstalován boční podavač. Vysoký obsah plniva, skleněné vlákno, minerální prášek a korozivní přísady jsou důležitými faktory, které je třeba vyhodnotit.
Dokáže PIPLL vyrobit kompletní paralelní dvojitý šnek a válec pro extrudér
Ano. PIPLL dodává zakázková řešení šneků a sudů, včetně paralelních dvoušnekových válcových sekcí, šroubových prvků a doplňků odolných proti opotřebení pro míchání, předsměsi, PVC, PE, PP a technické vytlačování plastů.
Jaké informace potřebuje PIPLL pro náhradní nabídku
Uveďte značku a model stroje, průměr šroubu, poměr LD, středovou vzdálenost, originální výkres nebo vzorek, zpracovávaný materiál, výstup, rychlost šroubu, místo bočního podávání a fotografie opotřebovaných dílů. To umožňuje PIPLL doporučit vhodnější řešení šroubu a sudu.
Závěr
Boční podávání poskytuje zpracovatelům směsí kontrolovanější způsob přidávání materiálů, které jsou křehké, obtížně podávatelné, citlivé na teplo, abrazivní nebo potřebné až po roztavení základního polymeru.
U směsí skelných vláken, vysoce plněné předsměsi, samozhášecích formulací a technických plastů může strategie správného bočního podávání zlepšit řízení procesu a zároveň pomoci řídit opotřebení a konzistenci produktu.
Pokud vaše linka používá souběžně se otáčející paralelní dvoušnekový válec a plánujete výměnu opotřebovaných šroubových prvků nebo částí hlavně, kontaktujte společnost PIPLL s podrobnostmi o vašem stroji a informacemi o materiálu. Můžeme pomoci posoudit zónu bočního podávání, stav opotřebení a vhodnou konfiguraci výměny.







 Languages