Languages
Zašto koristiti bočno uvlačenje u dvopužnoj ekstruziji
Zašto koristiti bočno uvlačenje u dvopužnoj ekstruziji
Zašto koristiti bočno uvlačenje u dvopužnoj ekstruziji
U miješanju, proizvodnji masterbatch-a i inženjerskoj modifikaciji plastike, ne bi svaki sastojak trebao ući kroz glavni lijevak.
Bočni dodavač dodaje materijal kroz otvor cijevi niže u ekstruderu, nakon što se osnovni polimer počne topiti i homogenizirati. Obično se koristi s ko-rotirajućimparalelna dvonavojna cijevkada prerađivači trebaju uvesti staklena vlakna, mineralna punila, usporivače plamena ili osjetljive aditive s boljom kontrolom.
Za paralelni dvostruki puž i bačvu za ekstruder, bočno ulaganje nije jednostavno naknadno dodavanje materijala. To je procesna odluka koja može zaštititi duljinu vlakana, poboljšati stabilnost dodavanja, skratiti povijest zagrijavanja osjetljivih sastojaka i smanjiti nepotrebno trošenje na uzvodnim vijčanim elementima.
U PIPLL-u dizajniramo i proizvodimo rješenja za vijke i bačve za pogone za ekstruziju kojima je potrebna praktična ravnoteža između kvalitete miješanja, protoka, otpornosti na habanje i životnog vijeka.
Što je bočno ulaganje u ekstruderu s dva puža
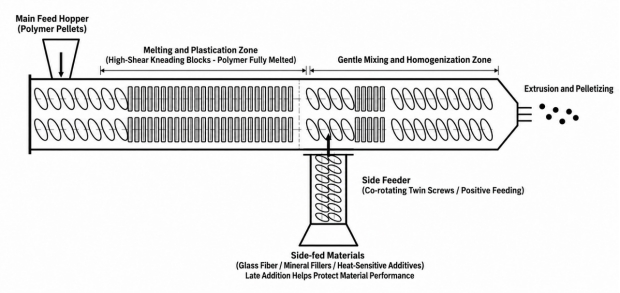
Bočni dodavač je obično mala jedinica za doziranje s dva puža montirana na bočnoj strani cijevi glavnog ekstrudera. Umjesto ispuštanja svih sastojaka u glavni otvor za punjenje, glavna smola ulazi prva i otapa se uzvodnom konfiguracijom puža. Bočni dodavač tada uvodi drugi materijal u djelomično ili potpuno rastaljenu struju polimera.
Slika 1. Glavni dovod i bočni dovod kod ko-rotirajuće dvopužne ekstruzije.
Ovaj raspored se široko koristi u aparalelna dvostruka vijčana cijevza slaganje masterbatch-a i inženjersku modifikaciju plastike. Glavni ekstruder se bavi taljenjem i početnom plastifikacijom. Bočni dodavač isporučuje materijal koji ne bi trebao doživjeti punu povijest smicanja uzvodno.
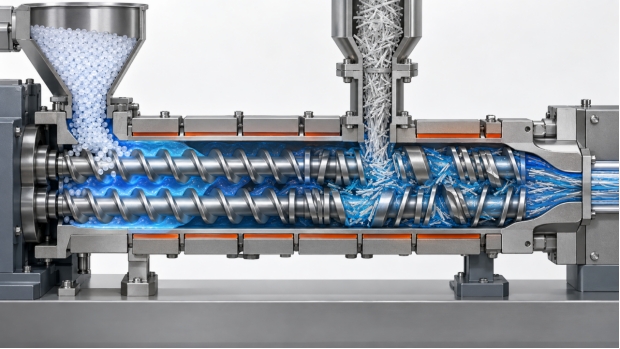
Tipični materijali s bočnim ulaganjem uključuju:·Staklena vlakna i karbonska vlakna· Talk, kalcijev karbonat, silicij i druga mineralna punila· Usporivači plamena· Dodaci osjetljivi na toplinu· Puderi male nasipne gustoće· Odabrani pigmenti, funkcionalni dodaci i komponente recikliranog materijalaZašto ne staviti sve u glavni spremnikGlavni otvor za napajanje je izložen najdužem vremenu zadržavanja i obično najjačim dijelovima topljenja i miješanja. To je prikladno za osnovnu smolu, ali nije uvijek prikladno za svaku komponentu formulacije.Na primjer, kompaunder može trebati visoku učinkovitost taljenja za PA, PP, PBT ili TPU. Međutim, isti vijčani elementi visokog smicanja koji učinkovito tope polimer mogu skratiti staklena vlakna, pregrijati osjetljivi aditiv ili ubrzati trošenje kada se abrazivno mineralno punilo doda prerano. Zbog toga je bočno hranjenje važno kod ko-rotacijeparalelna dvostruka vijčana cijevsustav.Bočno uvlačenje pomaže u zaštiti duljine staklenih vlakanaSpojevi ojačani staklenim vlaknima jedna su od najčešćih primjena za bočno napajanje. Ako staklena vlakna ulaze iz glavnog spremnika, ona putuju kroz zone ranog taljenja i visoke smične zone zajedno sa sirovim polimerom. Pretjerano smicanje može smanjiti duljinu vlakana, što može smanjiti učinak ojačanja u gotovom dijelu.Kod bočnog dodavanja najprije se topi polimerna matrica. Staklena vlakna se zatim uvode nizvodno i raspršuju kroz konfiguraciju kontroliranog vijka uz dovoljno miješanja za vlaženje i distribuciju, ali bez nepotrebnog smicanja.Cilj nije nulto smicanje. Staklena vlakna još treba navlažiti i raspršiti. Cilj je koristiti pravu razinu smicanja i pravo vrijeme zadržavanja. Za procesore koji koriste aparalelna dvostruka vijčana cijevza masterbatch mješavine ili ojačanu inženjersku plastiku, ovo može podržati stabilnije mehaničke performanse i konzistentniji konačni proizvod.Slika 2. Staklena vlakna uvedena kroz bočni dodavač nakon što se osnovni polimer otopi.
Bočno hranjenje poboljšava rukovanje prahom male nasipne gustoće
Fini prah može biti teško unijeti kroz glavni lijevak. Talk, kalcijev karbonat, čađa, magnezijev hidroksid, aluminijev hidroksid i slični materijali mogu premostiti, plutati ili se neravnomjerno hraniti zbog svoje male gustoće.Bočni dodavač koristi pozitivne transportne vijke za potiskivanje praha u glavni ekstruder. To daje procesoru veću kontrolu nad brzinom dodavanja. U dobro projektiranom paralelnom dvostrukom pužu i bačvi za ekstruder, položaj bočnog uvlačenja, otvor bačve, konfiguracija puža, raspored ventilacije i tlak taline moraju funkcionirati zajedno.Bočni dodavač ne rješava automatski svaki problem s ubacivanjem praha. Međutim, daje procesnom inženjeru bolji alat za doziranje teških materijala u talinu. Ovo je osobito vrijedno za visokopunjene spojeve i proizvodnju masterbatch punila, gdje nestabilno doziranje može uzrokovati varijaciju gustoće, lošu disperziju, površinske nedostatke ili fluktuacije izlaza.Bočno hranjenje može smanjiti povijest zagrijavanja osjetljivih aditivaNeki aditivi ne podnose dugo izlaganje toplini i smicanju. Ovisno o formulaciji, to može uključivati odabrane usporivače plamena, sredstva za ekspandiranje, reaktivne aditive, sustave crvenog fosfora ili modifikatore osjetljive na toplinu.Ubacivanje ovih materijala kasnije u procesu može smanjiti vrijeme koje provode unutar ekstrudera. Aditiv i dalje treba dovoljno miješati kako bi se pravilno raspršio, ali izbjegava potpuni uzvodni odjeljak za taljenje. Nizvodni dio stoga treba kontrolirano distribucijsko miješanje, a ne pretjerano smicanje.PIPLL može podržati kupce s prilagođenim vijčanim elementima i konfiguracijama cijevi na temelju vrste smole, paketa aditiva, ciljne propusnosti, stanja istrošenosti i stvarnog položaja bočnog dodavača.Bočno uvlačenje može smanjiti abrazivno trošenje uzvodnoMineralna punila su često abrazivna. Kada tvrda punila prolaze kroz punu duljinu ekstrudera, mogu povećati trošenje na vijčanim elementima i površinama bačvi, posebno u zonama visokog smicanja.Dodavanje abrazivnog materijala kroz bočni dodavač smanjuje udaljenost koju putuje kroz glavni ekstruder. Ovo ne eliminira trošenje. Zona bočnog dodavanja i nizvodni dijelovi za miješanje i dalje zahtijevaju odgovarajući odabir materijala i zaštitu od trošenja. Međutim, može smanjiti trošenje koje se može izbjeći u uzvodnoj zoni taljenja.Ovdje je bimetalniparalelna dvostruka vijčana cijevmože se smatrati. Ispravno rješenje bačve ovisi o vrsti punila, opterećenju punila, brzini puža, protoku, polimeru i očekivanim radnim satima. Bimetalna otopina obično je relevantnija za abrazivne ili korozivne uvjete nego za formulacije s niskim trošenjem.Kako bočno uvlačenje utječe na dizajn vijka i cijeviPrilikom odabira ili zamjene paralelne cijevi s dva vijka treba uzeti u obzir bočno napajanje. Otvor za bočno uvlačenje nije izolirana komponenta. Utječe na kompletan raspored procesa.Materijal cijevi i otpornost na habanjeVisoko opterećenje mineralima, ojačana plastika i korozivne formulacije mogu zahtijevati materijale cijevi otpornije na habanje. Proizvođač puža bimetalnog ekstrudera trebao bi procijeniti stvarnu formulaciju umjesto da preporučuje isti materijal za svaku primjenu.Konfiguracija vijčanog elementaUzvodni dio mora pouzdano rastopiti osnovni polimer prije bočnog punjenja. Nizvodni dio mora raspršiti dodani materijal bez stvaranja nepotrebnog smicanja, pretjeranog pritiska ili slabog zadržavanja vlakana.Dizajn priključka za bočni dovodOtvor mora omogućiti stabilan ulaz materijala i izbjeći neželjeno povratno strujanje. Treba se uskladiti s konfiguracijom puža, razinom punjenja, profilom pritiska i kapacitetom bočnog dodavača.Ventilacija i otplinjavanjeNeke formule s bočnim hranjenjem trebaju ventilacijski dio za uklanjanje vlage, zraka ili hlapljivih tvari. Položaj otvora mora se pažljivo odabrati kako bi se izbjeglo prenošenje praha ili curenje taline.Kompatibilnost zamjenePrilikom zamjene istrošenih dijelova, prerađivači bi trebali dostaviti nacrt bačve, nacrte vijka ili uzorke, marku stroja, promjer vijka, središnju udaljenost, omjer LD, smolu, izlaz i položaj bočnog dodavanja. To pomaže prilagođenom proizvođaču vijaka ekstrudera da ocijeni kompatibilnost prije proizvodnje.Paralelna dvostruka navojna cijev i konusna dvostruka navojna cijevPitanje paralelne ili konusne cijevi s dva vijka ovisi o primjeni. Paralelna dvostruka pužna cijev naširoko se koristi u miješanju, masterbatchu, ojačanoj inženjerskoj plastici, reaktivnoj ekstruziji i miješanju visokog učinka. Posebno je prikladan za primjene koje zahtijevaju fleksibilnu konfiguraciju vijaka i višestruke procesne zone, uključujući bočno punjenje i odzračivanje.Konusna cijev s dva vijka obično se koristi u PVC profilima, cijevima i srodnim aplikacijama gdje se karakteristike kompresije materijala i obrade razlikuju. Za bočno ubacivanje staklenih vlakana, punila i aditiva u smjesi, ko-rotirajuća paralelna platforma s dva vijka općenito je češći izbor.Kako odabrati proizvođača paralelnih dvostrukih vijakaPrilikom odabira aparalelna dvostruka vijčana cijevproizvođača, nemojte uspoređivati samo jediničnu cijenu. Zamjenski vijak i cijev moraju odgovarati stvarnom procesu.Pitajte dobavljača:·Možete li pregledati naše punjenje materijala i punila?· Možete li proizvoditi prema izvornom crtežu ili uzorku?· Koji se materijal bačve preporučuje za naše uvjete habanja i korozije?· Možete li podržati dijelove bačve s bočnim uvlačenjem i odgovarajuće vijčane elemente?· Kako kontrolirate dimenzije, tvrdoću i kompatibilnost sklopova?PIPLL radi kao prilagođeni proizvođač vijaka ekstrudera i OEM dobavljač cijevi vijaka ekstrudera za primjenu ekstruzije plastike. Naš tim može pregledati istrošene komponente, podatke o stroju, uvjete materijala i proizvodne zahtjeve prije nego što preporuči zamjensko rješenje.Često postavljana pitanjaJe li bočno ulaganje potrebno za svaki dvopužni ekstruderNe. Jednostavne formulacije mogu biti učinkovite samo uz glavno hranjenje. Bočno uvlačenje je najkorisnije kada je materijal osjetljiv na smicanje, težak za uvlačenje, osjetljiv na toplinu, abrazivan, niske gustoće ili bolje dodan nakon što se osnovni polimer otopi.Je li za bočno hranjenje uvijek potrebna bimetalna paralelna cijev s dva vijkaNe. Bimetalniparalelna dvostruka vijčana cijevodabire se prema riziku od trošenja i korozije, a ne samo zato što je ugrađen bočni dodavač. Visoko opterećenje punila, staklena vlakna, mineralni prah i korozivni aditivi važni su čimbenici za procjenu.Može li PIPLL proizvesti kompletan paralelni dvostruki puž i bačvu za ekstruderDa. PIPLL isporučuje prilagođena rješenja za vijke i bačve, uključujući paralelne dijelove bačve s dva vijka, vijčane elemente i opcije otporne na habanje za miješanje, masterbatch, PVC, PE, PP i ekstruziju inženjerske plastike.Koje podatke PIPLL treba za zamjensku ponuduNavedite marku i model stroja, promjer vijka, LD omjer, središnju udaljenost, izvorni crtež ili uzorak, materijal koji se obrađuje, učinak, brzinu puža, mjesto bočnog uvlačenja i fotografije istrošenih dijelova. To omogućuje PIPLL-u da preporuči prikladnije rješenje za vijak i bačvu.ZaključakBočno hranjenje daje kompaunderima kontroliraniji način dodavanja materijala koji su krhki, teško ih je unijeti, osjetljivi su na toplinu, abrazivni ili su potrebni tek nakon što se osnovni polimer otopi.Za spojeve od staklenih vlakana, masterbatch visokog punjenja, formulacije otporne na plamen i inženjersku plastiku, strategija dodavanja s desne strane može poboljšati kontrolu procesa dok pomaže u upravljanju trošenjem i konzistencijom proizvoda.Ako vaša linija koristi ko-rotirajuću paralelnu bačvu s dva vijka i planirate zamijeniti istrošene elemente vijka ili dijelove bačve, kontaktirajte PIPLL s pojedinostima o svom stroju i informacijama o materijalu. Možemo pomoći u procjeni bočne zone dodavanja, stanja istrošenosti i odgovarajuće zamjenske konfiguracije.