






 Languages
PVC vodilica s paralelnim dvostrukim vijkom
Kako odabrati paralelnu dvostruku vijčanu cijev za PVC ekstruziju
Kontrolni popis za konfiguraciju, odabir materijala i zamjenu
Aparalelna dvostruka vijčana cijevje ključna komponenta obrade u mnogimaPVC ekstruzijalinije. Mora raditi s odgovarajućim dvostrukim vijcima za prijenos, plastificiranje, miješanje i isporuku materijala pod stabilnim uvjetima temperature i tlaka.
Za kruti PVC, punjeni PVC, ploče, cijevi, profile i druge primjene ekstruzije, ispravna konfiguracija bačve ovisi o puno više od ukupne duljine ili promjera vijka. Dizajn stroja, geometrija vijka, formulacija materijala, cilj proizvodnje i uvjeti trošenja su važni.
Ovaj vodič objašnjava što treba provjeriti pri odabiru ili zamjeni aparalelna dvostruka vijka za ekstruziju PVC-a.
ZATRAŽITE BESPLATNU PONUDU SADA
Što je paralelna dvostruka vijčana cijev?
Aparalelna dvostruka vijčana cijevdizajniran je za dva paralelna vijka koji rade zajedno unutar dva blisko usklađena provrta. Ovisno o dizajnu ekstrudera, pužovi mogu biti suprotno rotirajući ili korotirajući, a njihova je geometrija razvijena za predviđeni materijal i zadatak obrade.
UPVC ekstruzija, paralelni proturotirajući dvostruki vijčani sustavi obično se koriste u mnogim proizvodnim linijama. Vijci i cijev djeluju kao usklađeni set. Njihov središnji razmak, profil vijka, zazor, provrt cijevi, dizajn grijanja i hlađenja i detalji povezivanja moraju biti u skladu s izvornom specifikacijom stroja.
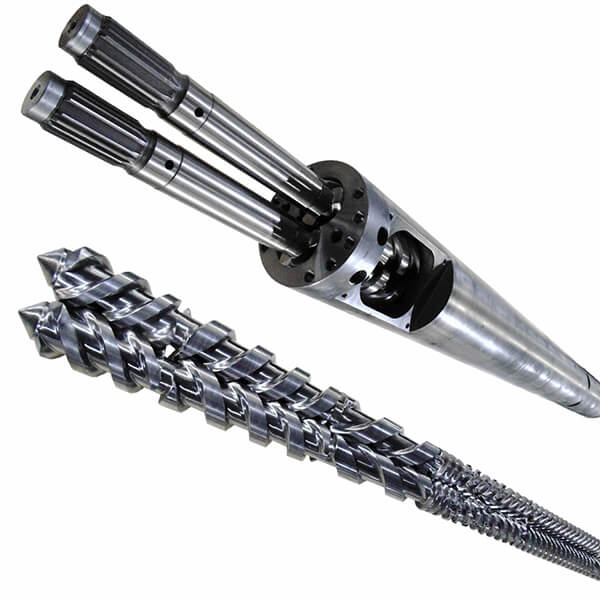
Slika 1. Paralelni dvostruki vijak i sklop bačve koji se koristi u primjenama ekstruzije plastike.Paralelna dvostruka navojna cijev u odnosu na konusnu dvostruku navojnu cijev
Paralelni i konusni sustavi s dva vijka koriste se u obradi PVC-a, ali to su različite konfiguracije strojeva. Zamjenski dio mora odgovarati instaliranoj vrsti ekstrudera, a ne biti odabran samo prema nazivu aplikacije.
Značajka Paralelna dvostruka navojna cijev Konusna dvostruka navojna cijev Raspored vijaka Dva vijka ostaju paralelna duž duljine obrade. Vijci i bušotine imaju konusnu geometriju. Zamjena fokusa Središnja udaljenost, geometrija provrta, L/D omjer i odgovarajući dizajn vijka. Konusne dimenzije, veliki/mali promjer, središnja udaljenost i odgovarajući par vijaka. Odluka o prijavi Koristi se tamo gdje je model ekstrudera dizajniran za paralelni dvostruki sustav. Koristi se tamo gdje je instalirani ekstruder dizajniran za konusni dvostruki sustav. Važno pravilo Nemojte zamijeniti stožasti sustav bez redizajna stroja. Nemojte zamijeniti paralelni sustav bez redizajna stroja. Najbolji izbor nije stvar toga koji je sustav univerzalno bolji. Radi se o usklađivanju zamjenske cijevi s postojećim strojem i proizvodnim zahtjevima.
Zašto obrada PVC-a zahtijeva ispravno podudaranje bačve vijka
PVC je osjetljiv na temperaturu obrade i smicanje. Materijal se mora transportirati, plastificirati, miješati i isporučiti u kalup bez pretjeranog stvaranja topline ili nestabilnog vremena zadržavanja.
Kada konfiguracija vijka i bačve ne odgovara materijalu ili stroju, proizvođači mogu imati sljedeće probleme:
- · Nestabilan izlaz
- · Neravnomjerna plastificacija
- · Previsoka temperatura taline
- · Fluktuacija tlaka taline
- · Površinski nedostaci ili varijacije dimenzija
- · Degradacija materijala
- · Ubrzano trošenje vijka i cijevi
Ključni čimbenici pri odabiru paralelne dvostruke vijčane cijevi
1. Model ekstrudera i izvorni crtež
Proizvođač i model ekstrudera su polazna točka. Kada je dostupan, izvorni nacrt vijka i bačve najbolji je izvor za potvrđivanje kritičnih dimenzija i detalja povezivanja.
- · Promjer vijka i ukupna duljina
- · Omjer L/D
- · Središnji razmak između dva vijka
- · Dimenzije i geometrija provrta cijevi
- · Položaj i veličina otvora za hranu
- · Raspored grijanja i hlađenja
- · Detalji mjenjača i krajnjeg priključka
2. PVC formulacija i sadržaj punila
PVC spojevi mogu sadržavati stabilizatore, maziva, pomoćna sredstva za obradu, pigmente, modifikatore otpornosti, kalcijev karbonat i druge aditive. Ovi sastojci utječu na ponašanje tečenja, plastificiranje, abraziju i potencijalnu koroziju.
Visoko punjeni PVC može uzrokovati više abrazivnog trošenja i na letvicama vijaka i na provrtima cijevi. Postotak punila i opis materijala stoga bi trebali biti dio upita za zamjenu.
3. Učinak proizvodnje i radni uvjeti
Vijčana cijev mora podržavati traženi izlaz bez prisiljavanja linije da radi izvan stabilnog radnog prozora. Korisni radni podaci uključuju trenutni učinak, raspon brzine vijka, tlak taline, postavku temperature, sate kontinuirane proizvodnje i specifični problem s performansama koji se promatra.
4. Zahtjevi za otpornost na trošenje
Za umjerene PVC formulacije, nitrirana navojna cijev može pružiti odgovarajuću izvedbu. Tamo gdje je sadržaj abrazivnog punila, kontinuirani rad ili opetovano trošenje problem, može se razmotriti obrada bimetalnog cilindra i vijka otpornog na habanje.
Odabrano rješenje mora odražavati stvarno stanje istrošenosti. Tvrđi materijal nije automatski najbolji odgovor ako se stroj, dizajn vijka i proizvodni materijal ne razmatraju zajedno.
Znakovi da treba pregledati cijev s paralelnim dvostrukim vijkom
- · Postupno smanjenje proizvodnje
- · Za isti učinak potrebna je veća brzina puža
- · Nestabilan tlak taline
- · Slabija plastificiranje ili konzistencija miješanja
- · Povećanje varijacija proizvoda
- · Vidljivo trošenje, ogrebotine ili korozija
- · Opetovana potreba za popravkom vijka ili cijevi
Ovi simptomi ne dokazuju da je cijev vijka jedini uzrok. Također treba provjeriti dovod materijala, kontrolu temperature, matrice, prateću opremu i postavke operatera. Međutim, trošenje vijka i cijevi treba biti dio procesa rješavanja problema.
Što treba provjeriti prije zamjene?
Prije naručivanja paralelne cijevi s dva vijka, izmjerite i dokumentirajte trenutne komponente kad god je to moguće. Potpuni tehnički pregled može uključivati:
- · Vanjski promjer i stanje svakog letva vijka
- · Mjerenje unutarnjeg provrta na više položaja cijevi
- · Razmak između vijka i cijevi
- · Stanje zone punjenja i područja visokog tlaka
- · Stanje vrha vijka, utora ili spojke
- · Priključci za grijanje i hlađenje bačve
- · Fotografije istrošenih komponenti i podaci s natpisne pločice stroja
Nošenje nije uvijek ravnomjerno. Mjerenje na nekoliko mjesta može pomoći u utvrđivanju radi li se o općem trošenju, lokaliziranoj abraziji, koroziji ili oštećenju povezanom s ubacivanjem i protokom materijala.
Informacije za slanje za ponudu paralelne dvostruke vijčane cijevi
- · Proizvođač ekstrudera, model i primjena
- · Izvorni crtež vijka i cijevi
- · Promjer vijka, ukupna duljina i omjer L/D
- · Središnja udaljenost i dimenzije ključnog priključka
- · PVC formulacija i približan postotak punila
- · Strujni izlaz i raspon brzine vijka
- · Postojeći materijal za vijak i bačvu
- · Fotografije, mjere i problem trenutne proizvodnje
Ako potpuni crtež nije dostupan, stari uzorak vijka ili bačve, detaljne fotografije i ključne mjere još uvijek mogu podržati početnu tehničku procjenu.
PIPLL paralelna dva vijčana rješenja
PIPLL isporučuje prilagođena paralelna dvostruka vijka i bačvasta rješenja za primjene ekstruzije plastike. Zamjenske komponente mogu se procijeniti u skladu s dizajnom stroja, PVC formulacijom, zahtjevima izlaza i stanjem trošenja.
Za zahtjevne PVC aplikacije, materijal i površinsko rješenje također se mogu razmotriti zajedno s geometrijom vijka kako bi zamjena bolje odgovarala stvarnom proizvodnom okruženju.
Zaključak
Odabir paralelne dvostruke vijčane cijevi zahtijeva više od podudaranja osnovne veličine stroja. Ispravna konfiguracija ovisi o modelu ekstrudera, odgovarajućem paru puža, PVC formulaciji, sadržaju punila, izlaznom cilju i stvarnom stanju istrošenosti.
Što su podaci o crtežu i radu potpuniji, to se zamjenska komponenta može preciznije dizajnirati za stabilne performanse ekstruzije PVC-a.


